


Ki sa ki yon zouti Stamping mouri aktyèlman fè
Lè yon fèy plat an asye antre nan yon laprès epi sòti kòm yon bracket fini, konektè, oswa panèl kò, eleman ki responsab pou transfòmasyon sa a se mouri zouti Stamping. Li son senp, men jeni ki dèyè li detèmine si ou jwenn pati ki konsistan nan echèl oswa bwat bouyon plen rejte.
Ki sa ki se yon zouti Stamping mouri
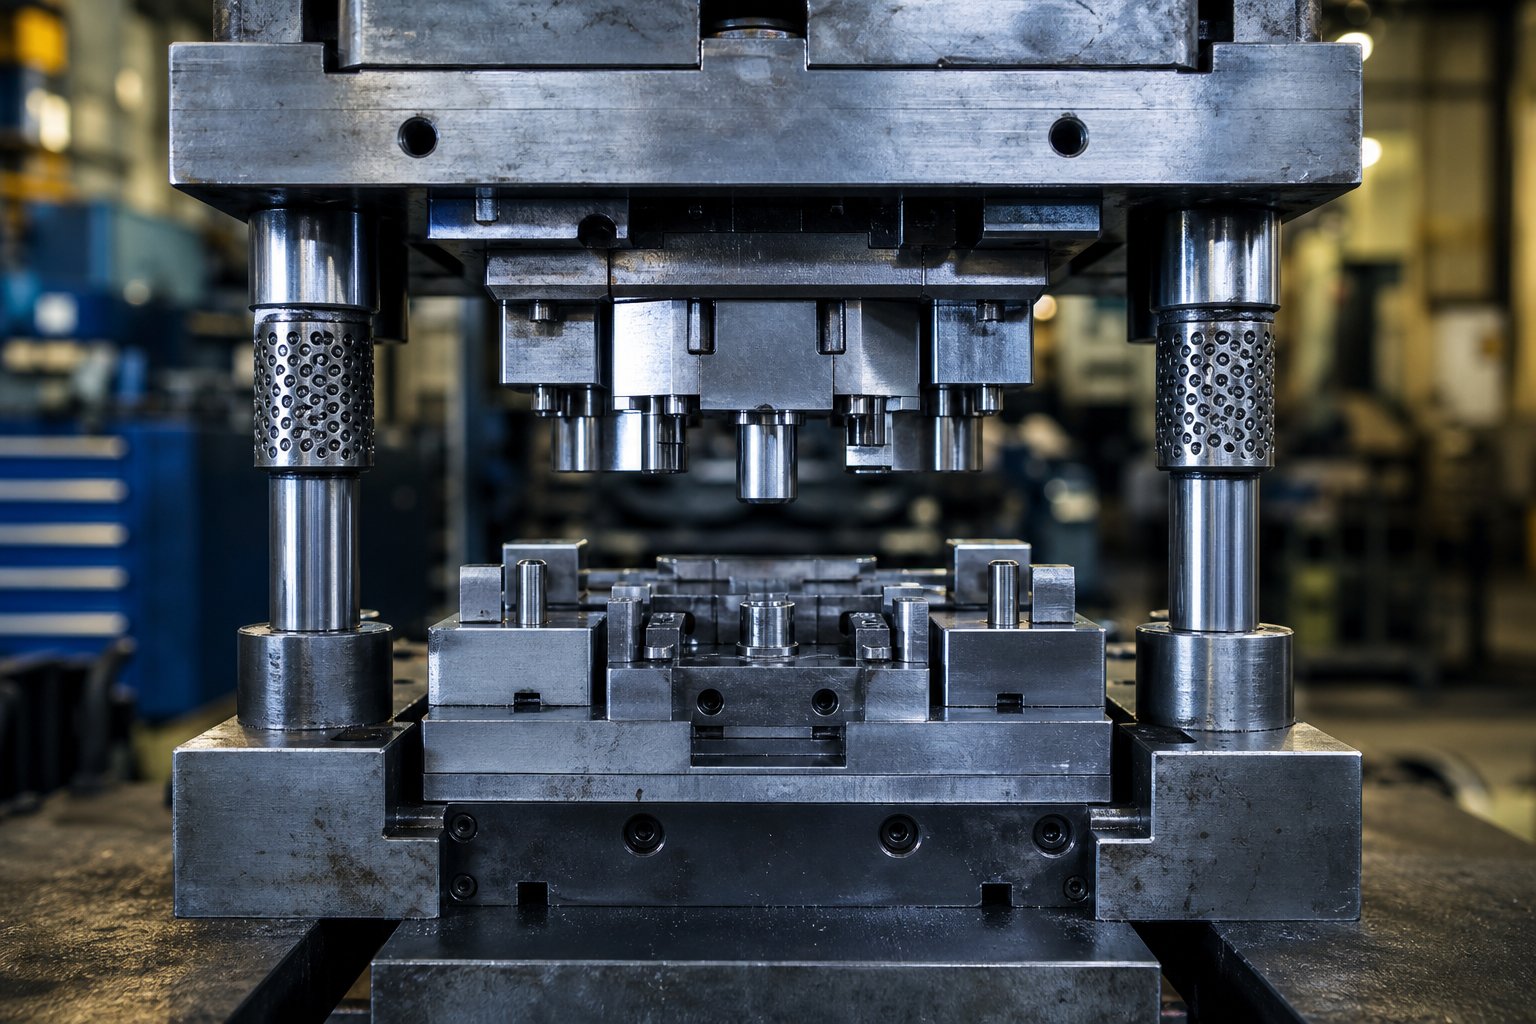
Se konsaki sa ki se yon stamping mouri, egzakteman? Nan nwayo li yo, li se yon asanble konpozan ki fè di - kout pwen, blòk mouri, plak retire, ak sistèm gid - ki monte andedan yon laprès mekanik oswa idwolik. Lè laprès la sikile, asanble sa a aplike fòs kontwole pou koupe, koube, oswa fòme vid metal plat nan pati fòm nèt-ak presizyon repete.
Yon moule zouti Stamping se yon asanblaj zouti ak presizyon -ki itilize fòs kontwole pou transfòme tòl plat an konpozan fini atravè operasyon koupe, koube oswa fòme.
Ou ta ka mande: ki sa ki mouri konpare ak mwazi oswa zouti pou laprès jeneral? Distenksyon an enpòtan. Yon mwazi bay fòm materyèl ki kòmanse nan yon eta likid oswa fleksib - panse enjeksyon-plastik moule oswa mouri-aliminyòm jete. Yon mouri Stamping, Okontrè, travay sou fèy metal solid nan tanperati chanm, refòm li atravè fòs mekanik olye ke ranpli yon kavite. Epi pandan ke "outillage" se latèm parapli lajki kouvri tout èd fabrikasyon (anstalasyon, jig, kalib, ak plis ankò), mouri a se enstriman fizik espesifik ki defini jeyometri pati pandan pwosesis la Stamping. Konprann sa ki yon operasyon Stamping kont lòt metòd fòme kòmanse isit la - ak mouri a li menm.
Poukisa Stamping Dies Matter nan Faktori
Si w ap mande sa ki mouri nan fabrikasyon nan yon pwendvi pwodiksyon, repons lan lye dirèkteman ak volim, konsistans, ak pri. Yon metal Stamping mouri pèmèt manifaktirè yo pwodwi dè milye oswa menm dè milyon de pati ki idantik ak tolerans osi sere ke0.0002 pous. Panno pòt otomobil yo, bwat pwoteksyon elektwonik, lojman aparèy yo, klip estriktirèl ayewospasyal - tout konte sou zouti Stamping ak asanblaj mouri k ap kouri nan gwo vitès ak varyasyon minim.
Kalite mouri kontwole dirèkteman twa bagay manadjè apwovizyone yo ak enjenyè ki pi enpòtan yo: tolerans pati, fini sifas, ak pri pou chak -mòso. Yon fil byen -konstwi minimize bouyon, diminye operasyon segondè, epi kenbe tan sik yo kout. Yon moun ki mal fèt kreye burrs, derive dimansyon, ak tan san planifye ki rid nan tout chèn ekipman pou.
Relasyon sa a ant entegrite mouri ak pèfòmans pwodiksyon se egzakteman poukisa konprann achitekti mouri - kalite yo, konpozan, ak materyèl ki enplike - vin premye etap la nan dyagnostik echèk anvan yo vin chè.
Kalite Stamping mouri ak lè yo sèvi ak chak
Achitekti mouri se pa yon sèl -size-desizyon-tou. Kalite matris stamping ou chwazi a bay fòm tout bagay en - tan sik, pou chak-pri pyès, bidjè zouti, e menm konbyen vit ou ka vire ant revizyon pati. Chwazi move konfigirasyon pou volim ou oswa jeyometri ou se youn nan fason ki pi rapid pou erode marges. Men ki jan anpi gwo kalite mouri Stampingkraze nan pratik.
Yon sèl-Estasyon mouri pou operasyon senp
Imajine ou bezwen yon machin pou lave plat vid nan teren asye, oswa yon seri twou aliye pèse nan yon bracket. Yon sèl -station mouri jere yon operasyon pou chak kou laprès: blanking, pèse, oswa koube. Chak pwosesis mouri izole, ki kenbe zouti a dwat ak tan an plon kout.
Yon fil estanda nan kategori sa a - di, yon fil blanking debaz - se chwa ki pi pri-efikas lè volim anyèl ou ba a modere oswa lè w ap fè operasyon segondè sou pati ki deja pase nan fòm prensipal la. Enstalasyon se rapid, depanaj se senp, ak envestisman an premye rete minim. Konpwomi a? Chak operasyon adisyonèl mande pou yon frape laprès separe, ki ajoute tan travay ak manyen kòm volim monte.
Mouri pwogresif pou gwo -Kouri Volim
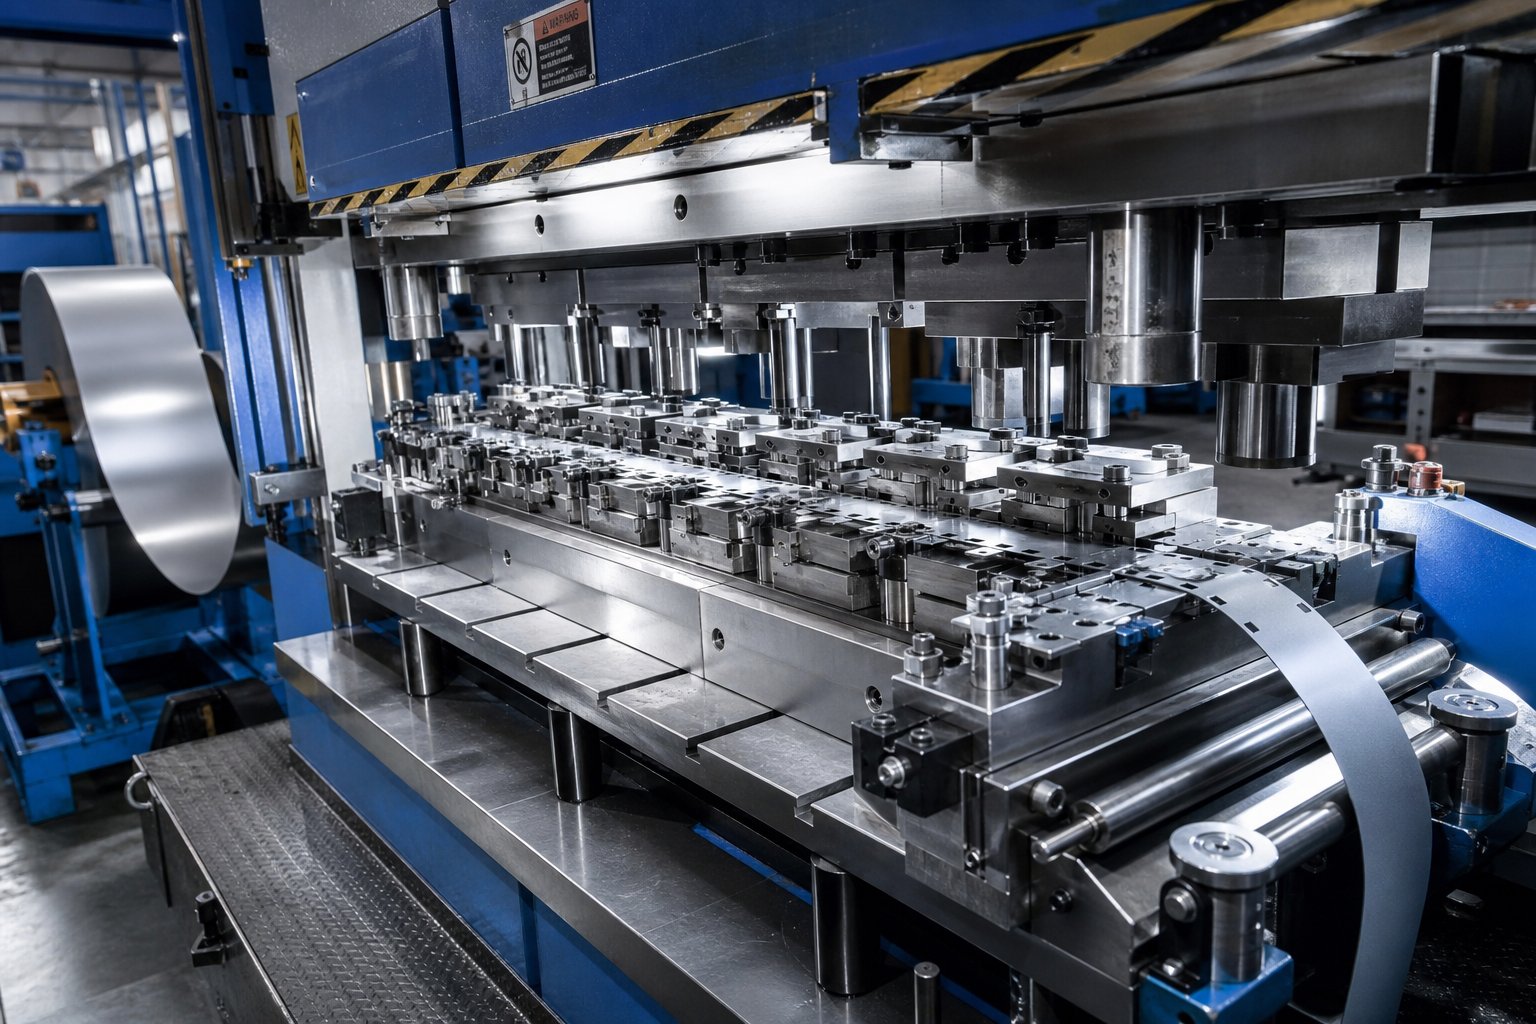
Lè pwodiksyon echèl nan dè santèn de milye oswa dè milyon de pati pa ane, mouri pwogresif vin cheval de travay la. Pwosesis Stamping metal la nan yon mouri pwogresif travay tankou sa a: yon bobin-alimente teren avanse nan plizyè estasyon andedan yon sèl zouti. Chak konjesyon serebral peze an menm tan fè yon operasyon diferan - pèse nan estasyon youn, antay nan estasyon de, fòme nan estasyon twa - ak yon pati fini depoze nan estasyon final la chak sik.
Rezilta a se dramatikman pi ba pri pou chak-piè ak entèvansyon operatè minim. Konpwomi a se yon pi gwo envèstisman zouti davans ak yon konsepsyon ki pi long-a-delè pwodiksyon an. Men, nan echèl, ROI sou yon pwogresif mouri depase byen lwen kouri menm pati nan plizyè konfigirasyon yon sèl-estasyon. Sa a se kote mouri ak efikasite Stamping vrèman konvèje.
Transfè ak konpoze mouri
Gen kèk pati ki twò gwo oswa twò pwofondman trase yo rete tache ak yon teren transpòtè. Transfè Stamping rezoud sa a pa koupe vid endividyèl ak mekanikman deplase yo soti nan estasyon nan estasyon nan laprès la. Panno kò otomobil yo, kokiy istansil, ak gwo twou -desine yo se kandida tipik. Ou jwenn efikasite milti-estasyon zouti pwogresif san kontrent jeyometrik materyèl-alimente yo.
Konpoze mouri pran yon apwòch diferan. Yo fè plizyè operasyon koupe - blanking ak pèse, pa egzanp - an menm tan nan yon sèl kou peze nan yon estasyon. Pwosesis Stamping nan yon mouri konpoze pwodui pati eksepsyonèlman plat, san bavure-, sa ki fè yo ideyal pou rondelles, shims, ak garnitur kote tolerans platite se kritik.
| Kalite mouri | Ranje volim tipik | Pati konpleksite | Relatif Tan Plon | Pri relatif zouti | Pi bon ROI lè... |
|---|---|---|---|---|---|
| Single-Estasyon | Ba a Mwayen | Senp (yon operasyon) | Kout | Ba | Volim anyèl rete anba ~ 10,000 pati oswa operasyon segondè yo bezwen |
| Pwogresis | Segondè a trè wo | Modere a wo (koube, fòm, pèse) | Long | Segondè | Volim depase ~50,000+ pati/ane ak jeyometri repete |
| Transfè | Mwayen rive segondè | Trè wo (gwo, pwofon-desine) | Long | Trè wo | Pati yo twò gwo pou retire rad sou ou oswa mande pou trase gwo twou san fon |
| Konpoze | Ba rive segondè | Ba (plat, pwofil plizyè-koupe) | Modere | Mwayen | Flatness ak konsantrisite enpòtan plis pase fòme konpleksite |
Lojik finansye a se senp: pi gwo envestisman zouti peye sèlman lè volim amortize li ase vit. Yon mouri pwogresif ki koute senk a dis fwa plis pase yon sèl konfigirasyon-estasyon ka toujou bay yon pri total de pwopriyetè pi ba si demann chak ane jistifye automatisation a. Okontrè, plis -envesti nan yon fil transfè konplèks pou yon pati ki ba-volim fèmen kapital nan zouti ki pa janm rive nan ekilib li.
Matche achitekti mouri ak reyalite pwodiksyon ou se premye desizyon estratejik la. Men, menm kalite mouri dwat la ap mwens pèfòmans si eleman entèn li yo mal espesifye - ki mennen nou nan sa ki aktyèlman andedan asanble a ak ki jan chak moso kontribye nan sik la Stamping.
Konpozan kle andedan yon asanble mouri Stamping
Yon seri Stamping mouri ta ka sanble ak yon blòk solid nan asye boulonnen nan yon laprès, men krak li louvri epi w ap jwenn plizyè douzèn pati Stamping mouri entèdepandan k ap travay nan konsè. Lè yon eleman soti nan espesifikasyon yo, tout sistèm nan santi li - bav parèt, retire move manje, ak pwenson menen. Konprann ki jan pyès sa yo kominike bay enjenyè ak achtè yon vokabilè pataje pou presize zouti ak dyagnostik pwoblèm pi vit.
Anwo ak pi ba asanble mouri
Chak seri metal mouri kòmanse ak de mwatye estriktirèl: soulye anwo a monte sou belye mouton an pou laprès, ak boulon soulye ki pi ba yo nan kabann lan pou laprès. Plak asye lou sa yo sèvi kòm fondasyon pou chak lòt eleman nan asanble a. Panse sou yo kòm chasi - si yo flechi oswa chanje anba tonnaj, pa gen anyen en rete nan aliyman.
Broch gid presizyon ak bushings konekte de mwatye yo, kenbe aliyman nan 0.0001 pous pandan tout kou laprès la. Boul-pin gid pou pote yo te vin estanda endistri a pou fasilite separasyon yo ak swivi konsistan. Detantè kout pwen ak plak fè bak distribye chaj enpak sou soulye anwo a, anpeche estrès lokalize ki ta krak pwenson endividyèl oswa defòme pòch aliye yo.
Koupe ak fòme konpozan
Sa a se kote travay aktyèl la rive. Tòl pwenson ak mouri kominike nan chak estasyon pou koupe, pliye, ak fòme teren an nan jeyometri final li yo. Chak eleman gen yon travay espesifik nan sik la Stamping:
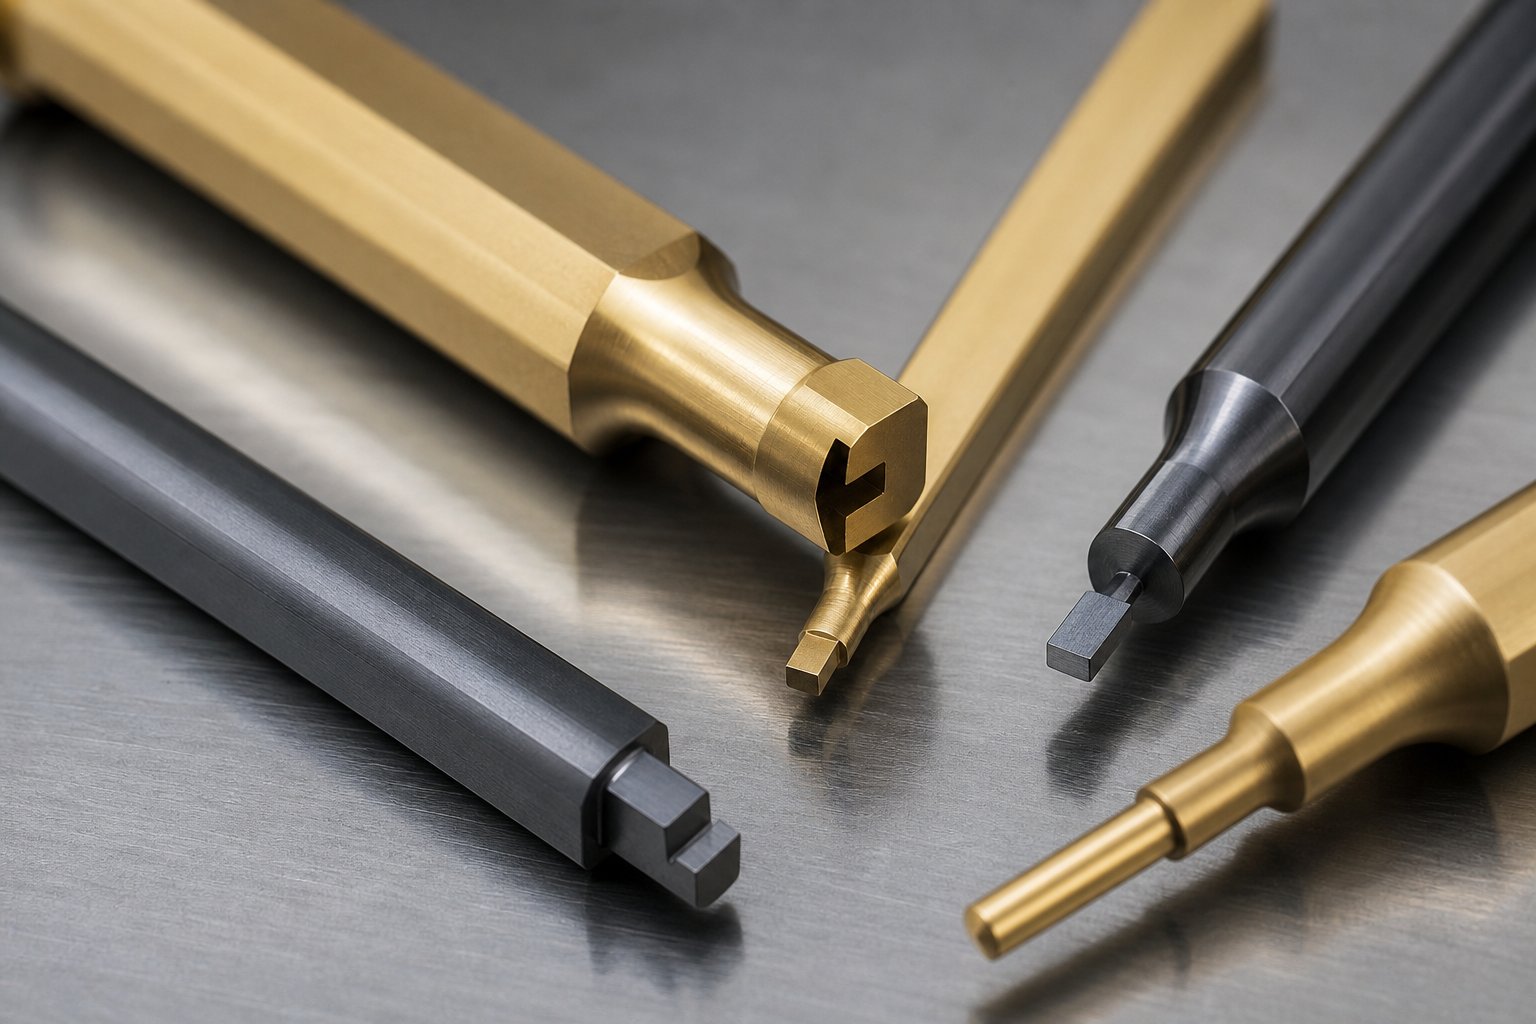
- Pwenson- Peze nan fèy metal la pou pèse twou oswa koupe pwofil; disponib nan fòm wonn, Oblong, kare, ak koutim nen.
- Bouton mouri- Bay pwent opoze a ki asosye ak kout pwen an, konpanse pa 5-10% epesè materyèl pou kreye taye pwòp.
- Pilòt- Broch konik ki lokalize teren an nan chak estasyon, pou asire anplasman egzat ak pozisyon karakteristik pandan tout pwogresyon an.
- Strippers (prentan ak solid)- Kenbe teren an plat pandan koupe a epi rale li gratis nan kout pwen an sou kou a; dezabiye prentan pèmèt fòs bloke kontwole pandan y ap dezabiye solid ofri frigidité pou vid lou.
- Stamping mouri lifters- Leve teren ki genyen ant estasyon yo pou netwaye karakteristik ki fòme yo epi redwi trennen yo, sa ki pèmèt pwogresyon manje lis.
- Kousinen presyon- Aplike fòs anba kontwole pandan operasyon fòme pou anpeche rid ak jere koule materyèl nan kavite mouri a.
- Mouri sous dlo (mekanik ak nitwojèn)- Bay fòs ki opere dezabiye, lifters, ak kousinen presyon; sous gaz nitwojèn bay pi gwo fòs nan yon pake kontra enfòmèl ant.
- Retainers- Sekirize pwenson ak bouton mouri nan pozisyon, sa ki pèmèt ranplasman rapid san yo pa demonte tout seri koupon pou koupon an.
Eleman Stamping mouri sa yo pa opere nan izolasyon. Pilòt yo lokalize teren an anvan kout pwen an angaje. Strippers kranpon materyèl la plat pou koupe pwòp. Apre sik yo pou laprès, Stamping mouri lifters ogmante teren an pou li ka avanse nan pwochen estasyon an san yo pa snagging sou karakteristik fòme. Chak eleman depann de youn nan anvan li - rate yon bat, epi ou jwenn bann move manje oswa paresseux rale.
Sistèm oksilyè ak detèktè
Mouri pou laprès metal modèn yo de pli zan pli enkòpore siveyans elektwonik kòm ekipman estanda olye ke adisyon opsyonèl -.Sistèm pwoteksyon mouridetekte mouvman materyèl ak evènman kritik an tan reyèl, anpeche move manje ak aksidan mouri ki koute chè. Kalite Capteur komen yo enkli:
- Detektè misfeed- Verifye pozisyon teren an anvan laprès la fini kou li a, sispann sik la si materyèl la pa avanse kòrèkteman.
- Detèktè paresseux- Siveye ekspilsyon paresseux pou konfime ke materyèl koupe efase kavite mouri a, anpeche akimilasyon paresseux ki domaje kwen koupe.
- Monitè fòs- Swiv tonnaj pou chak kou pou siyal chaj anòmal ki endike pwenson ki kase, varyasyon materyèl, oswa derive aliyman.
Detèktè sa yo transfòme yon seri mouri Stamping soti nan yon zouti pasif nan yon avantaj pwodiksyon aktivman kontwole. Yo pwoteje envestisman ou nan zouti solid pandan y ap kenbe bon jan kalite pati atravè plizyè milyon sik.
Natirèlman, menm konpozan parfe espesifye ap underperform si materyèl la mal se dèyè yo. Klas asye, tretman chalè, ak kouch sifas aplike nan chak kout pyen, bouton, ak fòme insert detèmine konbyen tan ke presizyon dire anba chay pwodiksyon an.
Materyèl mouri ak kouch ki kontwole lonjevite
Asye Stamping mouri ka kenbe tolerans pou dè milyon de sik - oswa mete deyò nan kèk mil frape. Diferans lan souvan desann nan yon sèl desizyon ki fèt byen bonè nan faz konsepsyon an: ki Stamping mouri asye ale nan chak estasyon koupe ak fòme, epi si li resevwa yon kouch sifas. Jwenn sa a dwat ak zouti ou kouri pi long ant file. Jwenn li mal epi w ap kouri dèyè burrs, fwotman, ak echèk kout pyen twò bonè depi premye jou.
Zouti Steel Klas pou aplikasyon diferan
Se pa tout asye zouti konpòte menm jan an anba tonnage laprès. Chak klas chanje dite, severite, ak rezistans mete yon fason diferan, sa vle di pi bon chwa a depann de sa ki aktyèlman fè mouri a - gwo-blanking vitès, fòm lou, oswa yon bagay nan mitan.
Men kat klas ou pral rankontre pi souvan nan pwodiksyon asye so:
- D2 (segondè-kabòn, segondè-kwòm)- Ale-pou fè frèt-travay vid ak pèse kotemete abrazif se mòd echèk prensipal la. D2 delivre retansyon kwen ekselan ak lavi kouri long sou aplikasyon pou Stamping fèy asye, men severite modere li fè li vilnerab a chipping anba chay chòk lou.
- A2 (lè -redi)- Ofri yon mitan ekilibre ant rezistans mete ak severite, ak pi bon estabilite dimansyon pandan tretman chalè pase D2. A2 se yon bon chwa pou fòme mouri ak modere-volim blanking kote kèk rezistans enpak ki nesesè ansanm ak lavi rezonab mete.
- M2 (molybdène segondè-asye vitès)- Konsève dite nan tanperati ki wo, sa ki fè li apwopriye pou gwo-estasyon mouri pwogresif kote chalè friksyon akimile rapidman. M2 ekselan nan koupe aplikasyon ki mande dite cho san sakrifye rezistans mete.
- S7 (rezistans-chòk)- Priyorite severite pi wo pase tout lòt bagay. Lè yon estasyon fè eksperyans gwo enpak - gwo twou san fon desen, monnen, oswa fòme epè gwo -fòs asye - S7absòbe chòk san fann. Rezistans mete li pi ba, kidonk li pi bon ak kouch oswa li rezève pou fòme olye ke koupe.
Pou estasyon ekstrèm-porter kote menm D2 pa ka kenbe - panse lontan-koule pwogresif mouri materyèl abrazif vide materyèl abrazif - carbure Stamping mouri itilize foure carbure tengstèn. Carbide ofri dite dramatikman pi wo ak rezistans mete pase nenpòt asye zouti, menm si nan pri a nan frajil. Ou pral tipikman wè foure carbure peze-anfòme nan detantè asye yo nan estasyon espesifik segondè-yo mete olye ke bati yon mouri antye nan carbure.
Kouch sifas ki pwolonje lavi mouri
Menm pi bon Stamping mouri asye a benefisye de yon kouch sifas ki diminye friksyon ak anpeche materyèl materyo nan konfòme yo ak sifas zouti. Kouch PVD (depo vapè fizik) ajoute yon fim mens, difisil - tipikman 2 a 10 mikron - san yo pa chanje siyifikativman dimansyon pati oswa ki mande pòs-manyage rad.
Opsyon ki pi komen pou mouri Stamping asye yo enkli:
- TiN (Nitrure Titàn)- Yon kouch -bi jeneral ak yon dite alantou 2,200 HV. Li diminye friksyon sou Stamping asye kabòn ak blan blan asye, pwolonje entèval file pou operasyon limyè -a-devwa mwayen.
- TiCN (Titàn Carbonitrude)- Pi rèd pase TiN nan apeprè 3,400 HV ak yon koyefisyan friksyon ki pi ba (0.2 kont 0.6 pou TiN). TiCN se patikilyèman efikas pou fòme asye pur, kote mete adezif ak galling se mòd echèk dominan yo.
- CrN (Nitrur Kwòm)- Karakteristik ba estrès entèn, adezyon ekselan, ak segondè rezistans korozyon. CrN travay byen sou aliminyòm Stamping mouri kote pi mou materyèl materyo gen tandans bati sou sifas zouti san kouvwi.
- DLC (Diamond-Tankou Kabòn)- Koefisyan friksyon ki pi ba nan nenpòt kouch PVD komen (anba a 0.1), ak dite ki rive nan 4,000 HV. DLC èksèl sou alyaj kwiv ak aliminyòm, kote entèraksyon sifas minim anpeche grip totalman. Epesè maksimòm kouch li yo limite, kidonk li pi byen adapte pou fòme operasyon olye ke gwo vid.
Son konplèks? Lojik seleksyon an se aktyèlman senp - matche ak kouch la ak materyèl la materyo ki lakòz plis pwoblèm nan pou zouti san kouvwi.
Matche materyèl mouri ak metal materyo
Chak alyaj tòl enpoze diferan estrès sou mouri a. Stamping asye woule frèt nan kalib modere se relativman padonnen - D2 ak TiN okipe pifò aplikasyon yo. Nerjaveèi, nan lòt men an, se adezif ak travay -di byen vit, mande pou pi wo-alyaj asye ak anti-kouvwi. Asye ki gen gwo -fòs jenere gwo chay fòme ki mande pou klas ki reziste chòk-. Ak aliminyòm, malgre li mou, bati agresif sou sifas zouti san yo pa bon lubrification ak kouch.
| Materyèl materyo | Defi kle | Rekòmande mouri Steel | Kouch rekòmande | Nòt |
|---|---|---|---|---|
| Lejè / Kabòn Steel (CRS) | Mete abrazif | D2 oswa A2 | TiN | Estanda pèsonaj pou Stamping asye woule frèt; lavi kouri long ak antretyen debaz |
| Nerjaveèi (seri 300/400) | Mete adezif, galling | A2 oswa D2 (evite gwo -Cr sou gwo-Cr pyès travay) | TiCN oswa AlCrN | Resanblans metaliji ant D2 ak Nerjaveèi ka lakòz mikwo-soude; TiCN baryè kritik |
| Gwo -Fòs Steel / AHSS | Ekstrèm chay fòme, rupture kout pyen | S7 (fòmasyon) oswa M2 (koupe) | TiAlN oswa TiCN | Severite pou fòme estasyon; dite cho pou estasyon koupe gwo-vitès |
| Alyaj aliminyòm | Rasanbleman materyèl, fè nòt | A2 oswa D2 | CrN oswa DLC | Ba-kouvwi friksyon anpeche adezyon aliminyòm; pi laj kout pwen-pou-moun clearance bezwen |
| Kwiv / alyaj kwiv | Galling, sifas make | D2 oswa A2 | DLC | Ultra-friksyon ki ba anpeche transfè; sifas poli mouri pwolonje efikasite kouch |
Youn nan detay ki atire achtè yo: kout pwen-pou-mouri dwe tou ajiste selon materyèl. Metal ki pi dous tankou aliminyòm mande pou mwens clearance (tipikman alantou 5% nan epesè materyèl pou chak bò), pandan y ap gwo -fòs asye mande plis (jiska 12-15%) pou fè pou evite twòp chaj kout pyen. Chwazi bon Stamping mouri asye ak konbinezon kouch travay sèlman si konsepsyon mekanik la akomode pwopriyete yo materyo tou.
Seleksyon materyèl bay yon mouri potansyèl lavi li. Reyalize potansyèl sa a, men, mande pou yon pwosesis konsepsyon ak bati ki tradwi entansyon jeni nan zouti fizik san yo pa entwodwi nouvo pwen echèk sou wout la.
Ki jan modèn Stamping mouri yo fèt ak bati
Yon quote mouri Stamping se pa sèlman yon pri tag sou yon blòk an asye. Dèyè chak estimasyon tan ak pri yo chita yon workflow jeni milti-faz ki transfòme yon enprime pati 2D an zouti ki fè tèt di, ki pare pou peze-. Konprann pwosesis konsepsyon matris Stamping sa a ede enjenyè fikse atant reyalis epi li bay manadjè apwovizyone kontèks yo bezwen pou evalye si delè yon founisè aktyèlman fè sans.
Soti nan enprime pati nan Layout konsèp mouri
Chak pwojè konsepsyon Stamping kòmanse menm jan an: yon designer resevwa yon pati enprime - konplè ak GD&T rele, spesifikasyon materyèl, ak sib volim pwodiksyon - epi li kòmanse ranvèse-enjenyè ki jan yo fè jeyometri sa a soti nan tòl plat.
Premye travay la se detèmine sekans pwosesis la. Ki karakteristik yo vin vide an premye? Ki kote koube yo rive? Èske pati a mande yon tiraj? KòmAtizay Hedrick nòt nan Fabricator la, nimewo egzak la nan etap pwosesis depann sou materyèl la materyo, konpleksite pati, ak kondisyon tolerans. Yon parantèz senp ka bezwen kat oswa senk estasyon. Yon clip otomobil kontou ki gen plizyè viraj ak karakteristik lans ta ka mande kenz oswa plis.
Pou mouri pwogresif, analiz sa a pwodui yon plan bann - yon plan ki montre kijan bann metal la ap avanse nan chak estasyon. Layout teren an defini:
- Konte estasyon ak sekans operasyon yo (pèse, antay, fòm, koupe)
- Konsepsyon entènèt transpòtè - si teren an rete plat (transpò solid) oswa mande pou transpòtè flex pou akomode chanjman wotè ak koule materyèl
- Estrateji pou jete bouyon - ki jan fatra soti zouti a nan twou clearance oswa sou kote yo
- Distans anplasman - avansman egzak pou chak kou laprès ki kenbe karakteristik anrejistre atravè estasyon yo
Itilizasyon teren se kote konsepsyon mouri Stamping metal dirèkteman enpak sou pri materyèl. Yon estrateji nidifikasyon ki maksimize kantite pati pou chak lajè teren diminye pousantaj bouyon, pafwa dramatikman. Sou yon gwo -volim nan plizyè milyon pati, menm yon amelyorasyon 2-3% nan itilizasyon materyèl ka ekonomize dè dizèn de milye dola chak ane. Konsèpteur balanse sa a kont kontrent pratik nan fòs konpayi asirans lan - entènèt konpayi asirans lan dwe rijid ase pou manje teren an san yo pa flambe, espesyalman sou materyèl mens kote rèd limite.
Estasyon san fè anyen konsa (pozisyon ki pa fè travay) souvan parèt nan plan konsèp tou. Sa yo pèmèt plas pou pi fò seksyon zouti, bon clearance paresseux, oswa tou senpleman ase espas fizik ant operasyon konplèks fòme. Sote yo pou konsève pou longè mouri anjeneral vire tounen ak tèt fè mal antretyen pita.
CAE Simulation ak analiz de posibilite
Imajine envesti sis figi nan outillage fè tèt di toujou, sèlman pou dekouvri nan premye esè a ke pati a ondilasyon pandan tiraj ou springs tounen pi lwen pase tolerans. Yon dekad de sa, senaryo sa a te komen. Jodi a, analiz eleman fini (FEA) ak simulation fòme trape pwoblèm sa yo anvan nenpòt asye koupe.
Tòl fòme simulation itilize modèl enfòmatik pou predi ki jan vid la konpòte anba chaj laprès. Lojisyèl la konte pou pwopriyete materyèl (fòs sede, elongasyon, redi souch), jeyometri zouti, kondisyon friksyon, ak paramèt pwosesis tankou fòs detantè vid ak vitès laprès. Lè sa a, li endike defo potansyèl yo:
- Eklèsi ak fann- Zòn kote materyèl detire pi lwen pase limit fòme li yo, predi kote fant ta parèt nan esè fizik
- Plis- Zòn enstabilite konpresiv, tipikman nan zòn bride oswa gwo twou -kwen trase kote koule materyèl pa kontwole
- Springback- Rekiperasyon elastik ki lakòz pati ki fòme yo devye ak jeyometri entansyonèl yon fwa yo retire fòs pou laprès, patikilyèman pwoblèm akgwo -asye ak alyaj aliminyòm
Poukisa sa a gen pwoblèm pou pwosesis fabrikasyon an jeneral Stamping? Simulation konprese sa ki te konn gen twa oswa kat iterasyon pwototip fizik nan sik vityèl ki kouri lannwit lan. Chak esè fizik-ka koute plizyè semèn ak plizyè milye nan materyèl esè. Elimine menm yon sèl iterasyon peye pou lojisyèl an simulation anpil fwa sou.
Solveur avanse tou predi kondisyon minimòm fòs pou laprès, ede planifikatè pwodiksyon konfime ke laprès la gen entansyon gen ase tonnaj anvan fabrikasyon mouri kòmanse. Gen kèk platfòm menm simulation devyasyon zouti anba chaj, revele ki jan elastik deformation nan mouri nan tèt li ta ka afekte presyon kontak ak, kidonk, bon jan kalite pati sou kouri long. Nivo insight sa a transfòme pwosesis fabrikasyon estamping metal la soti nan esè-ak-erè nan yon disiplin prediksyon.
CNC D', fil EDM, ak asanble
Avèk yon konsepsyon valide fèmen nan, bati fizik la kòmanse. Zouti & fabrikasyon mouri swiv yon sekans ki prezève presizyon nan dimansyon etabli nan CAD nan chak etap nan retire materyèl ak redi:
- Machin ki graj- Moulen CNC retire materyèl esansyèl nan soulye mouri, detantè pwenson, ak blòk mouri, kite 0.010-0.020 pous nan stock pou operasyon fini. Modèn sant machinn gwo vitès kouri zouti 3D ki te pwodwi dirèkteman nan modèl CAD la, elimine erè entèpretasyon manyèl yo.
- Tretman chalè- Konpozan yo vin di nan valè Rockwell sib yo (tipikman HRC 58-62 pou koupe asye tankou D2, HRC 54-58 pou fòme asye). Tretman chalè vakyòm minimize distòsyon ak dekarburizasyon sifas yo.
- Fini fanm k'ap pile- Moulen sifas ak moulen silendrik pote eleman ki fè tèt di toujou nan dimansyon final yo ak kondisyon fini sifas yo. Flatness sou soulye mouri yo kenbe nan 0.0002 pous atravè plak la plen.
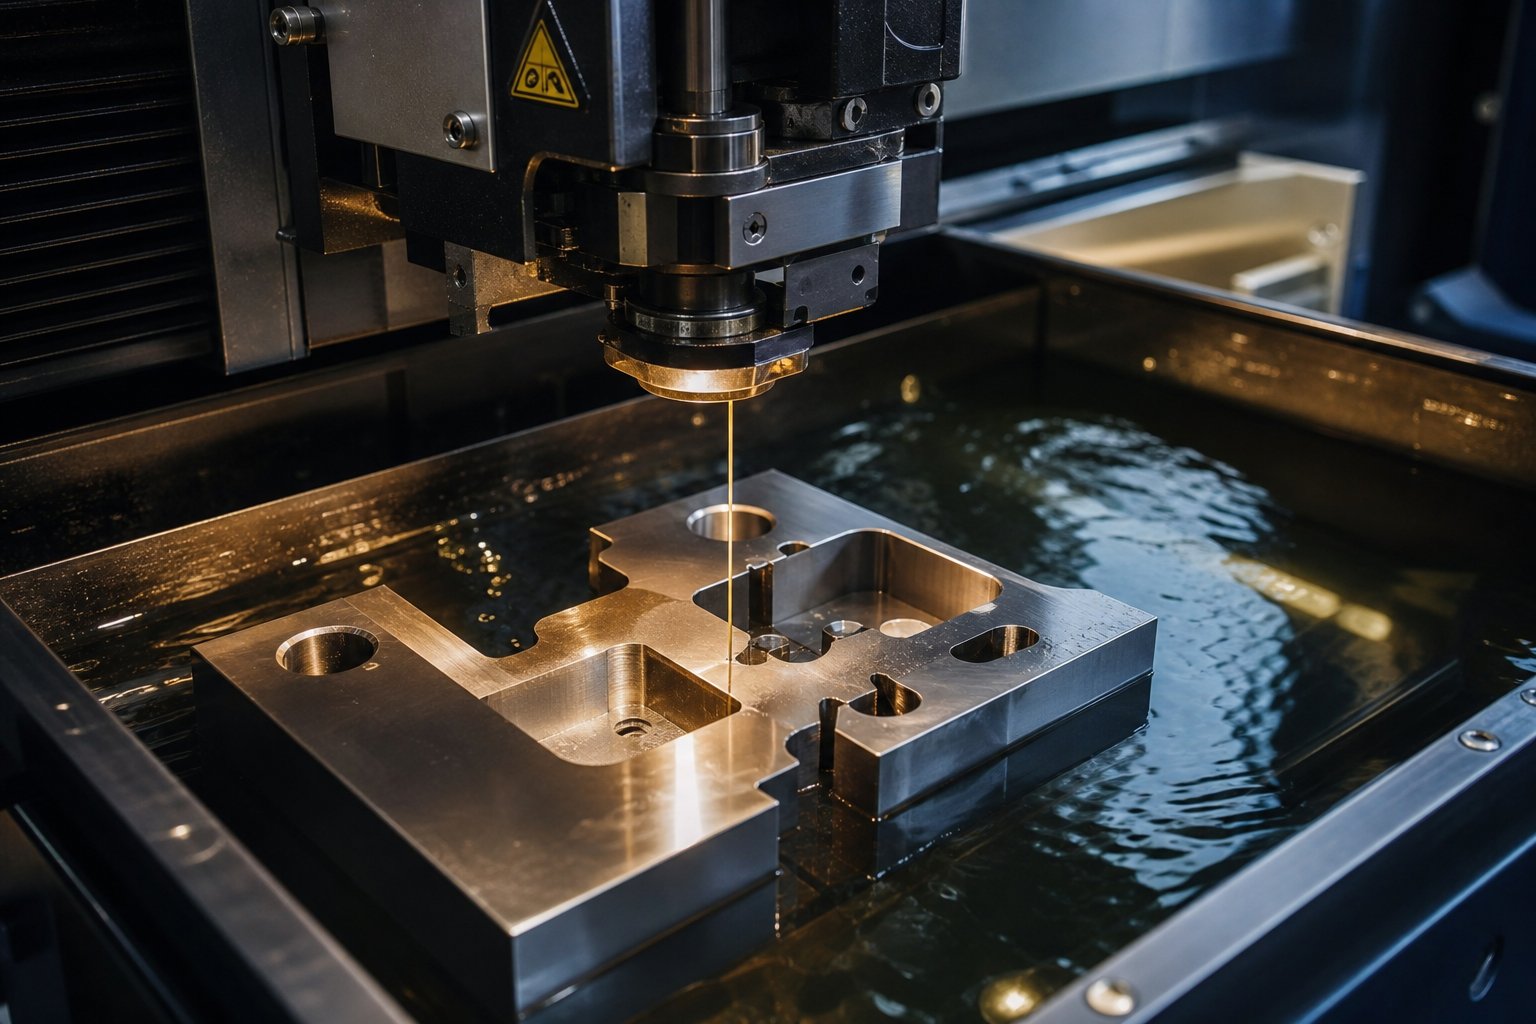
- Fil EDM- Pou pwofil ouvèti kout pwen ak mouri konplèks ki pa ka mache ekonomikman, fil elektrik egzeyat D' koupe asye fè tèt di toujou jiska tolerans +/- 0.0001 pous. Fil EDM esansyèl pou pwofil blanking konplike, sere -ouvèti mouri reyon, ak jeyometri pèse iregilye.
- Final asanble ak verifikasyon anfòm- Tout eleman monte nan soulye mouri yo. Yo verifye aliyman pwenson-a-mouri ak mezi optik oswa ble-chèk kontak koloran. Konfime zepeng gid ak bushing clearance. Asanble fini an sibi yon chèk -otè ak yon verifikasyon sik-sik anvan nenpòt materyèl antre zouti a.
Fil dijital - soti nan modèl CAD rive nan chemen zouti CAM rive nan rapò enspeksyon CMM - kenbe fabrikasyon mouri ki konsistan nan chak etap pwosesis. Lè yon pwofil EDM fil pwograme dirèkteman nan menm modèl 3D yo itilize nan simulation fòme, pa gen okenn opòtinite pou erè transcription oswa reentèpretasyon manyèl. Kontinwite sa a se sa ki separe yon fil Stamping presizyon ak yon asanblaj ki bezwen semèn nan men-fitting nan esè.
Pou achtè yo, konpreyansyon travay sa a eksplike poukisa delè kredib pou pwodiksyon -zouti klas yo anjeneral dire 8 a 16 semèn. Chak faz bati sou dènye a, epi kouri yon etap - sote simulation, kout-koupe tretman chalè, elimine verifikasyon anfòm - kreye pwoblèm ki parèt kòm echèk pandan pwodiksyon an. Echèk sa yo, ak fason pou fè dyagnostik yo anvan yo kaskad, se egzakteman sa ki separe yon mouri byen -konsève ak yon sèl ki manje nan maj ou chak chanjman.
Mòd echèk mouri ak kijan pou anpeche yo
Yon mouri ka siviv dè milyon de sik oswa kòmanse pwodwi bouyon nan kèk semèn. Diferans lan raman soti nan yon sèl evènman katastwofik. Pifò echèk nan zouti Stamping metal yo devlope piti piti - mete akimile, clearances chanjman, lubrification degrade - jiskaske pwosesis la travèse yon papòt ak pati toudenkou tonbe soti nan espesifikasyon. Lè w konnen ki kote pou w gade an premye, sa sove èdtan nan D 'laprès ak dè milye nan depans reparasyon zouti Stamping.
Mòd echèk mouri komen ak kòz rasin
Lè bon jan kalite glise nan mitan-kouri, ensten an se blame evidan an: yon kout pyen kase oswa yon kwen mat. Men, domaj vizib se nòmalman etap nan fen yon reyaksyon chèn ki te kòmanse anpil pi bonè. Kòm rechèch pwogresif mouri montre, kwasans burr, rale paresseux, enstabilite manje, ak drift dimansyon yo souvan sentòm nan menm pwogresyon mete kache olye ke domaj izole.
Konsidere rupture kout pyen. Yon kout pyen pa kase san avètisman - li chips an premye, souvan paske chaj lateral soti nan mete gid oswa dezayaj dezabiye konsantre estrès sou yon bò nan kwen koupe a. Menm jan an tou, siyal fòmasyon twòp burr ke pwensonaj kwen Stamping yo te mat pi lwen pase jeyometri efikas taye yo, ogmante rezistans nidite ak ogmante risk pou paresseux rale sou konjesyon serebral la trè pwochen.
Men mòd echèk ou pral rankontre pi souvan sou yon laprès Stamping mouri, ki asosye ak kòz rasin ak aksyon korektif:
- Kase kout pyen oswa chipping- Kòz rasin: move aliyman, clearance twòp sou yon bò, sipò plak sipò ensifizan, oswa move klas asye zouti pou aplikasyon an. Aksyon korektif: verifye kondisyon broch gid ak kousin, tcheke pou distribisyon clearance inegal, konfime retansyon kout pyen nan detantè, epi evalye si klas asye a matche ak dite pyès la.
- Twòp fòmasyon burr- Kòz rasin: kwen koupe chire, kout pwen an ensifizan-pou-jete mouri, oswa entèval file reta. Aksyon korektif: enspekte kondisyon kwen sou pwenson kouto ak bouton mouri, mezire aktyèl clearance ak mezi santiman, epi etabli orè file ki baze sou konte konjesyon serebral olye ke enspeksyon vizyèl pou kont li.
- Paresseux rale- Kòz rasin: adezyon vakyòm ant figi kout pwen an ak paresseux, kwen pwenson chire ogmante rezistans dezabiye, oswa move evakyasyon bouyon. Aksyon korektif: ajoute sistèm souflèt lè oswa ejèkteur prentan, verifye chemen gout paresseux yo klè, epi retabli kondisyon kwen pwenson nan regrinding.
- Galling (ramase materyèl sou sifas mouri)- Kòz rasin: lubrification ensifizan, clearances sere fòme, brutality sifas sou zòn kontak mouri, oswa resanblans metaliji ant materyèl mouri ak materyo. Aksyon korektif: polir sifas mouri ki afekte yo, verifye livrezon librifyan rive nan zòn kontak yo, elaji clearances trase kote materyèl epesisman, epi konsidere kouch anti-tankou TiCN oswa DLC.
- Mete bonè nan plizyè estasyon- Kòz rasin: dezabiye enstabilite pozisyon nan pilòt chire, degradasyon gid, oswa erè distribisyon manje ki kreye estrès kimilatif sou eleman en. Aksyon korektif: enspekte kondisyon pilòt pilòt ak elongasyon twou pilòt, verifye distribisyon manje, epi tcheke kranpon mouri Stamping ak estrikti sipò dezabiye pou detachman.
Ou pral remake yon modèl: pi fò echèk remonte nan aliyman, clearance, lubrification, oswa distribisyon - pa yon defo materyèl toudenkou. Sa a entèkoneksyon se egzakteman poukisa zouti ki gen eksperyans boutik metal Stamping trete kòz rasin sa yo kòm yon sistèm olye ke kouri dèyè sentòm endividyèl yo.
Clearance ak Tolerans Fondamantal
Ponyen -pou-mouri se sèl varyab ki pi enfliyan nan pèfòmans koupe. Li anjeneral eksprime kòm yon pousantaj nan epesè materyèl pou chak bò - sa vle di yon clearance 10% sou stock 0.060-pous tradui nan 0.006 pous nan espas ant kwen an kout pwen an ak ouvèti a mouri sou chak bò.
Larèg tradisyonèl 10%.te etabli lè pifò sal pou laprès yo te ba-kabòn asye sèlman. Li rete yon pwen depa rezonab pou asye grav, men aplike li inivèsèl kreye pwoblèm. Asye ki pi wo -fòs ka zo kase ak mwens deformation, kidonk yo souvan fè pi byen ak yon ti kras plis clearance (12-15%) pou diminye chaj kout pyen ak chòk. Metal ki pi mou tankou aliminyòm oswa kwiv bezwen mwens clearance (5-8%) paske yo defòme plis anvan ka zo kase, ak clearance twòp kreye rollover ak chire olye pou yo taye pwòp.
Lè clearance twò sere, ou jwenn ogmante fòs koupe, mete akselere kwen, pi wo rezistans nidite, ak tanperati kout pwen ki wo. Lè clearance a twò laj, atann twòp burr sou bò mouri a, rebò kwen, varyasyon dimansyon, ak sifas ki graj koupe. Nenpòt kondisyon diminye entèval ki genyen ant sik file epi ogmante pri pou chak-piè ou atravè bouyon ak antretyen ki pa planifye.
Clearance tou chanje sou lavi mouri a. Kòm kwen koupe yo mete epi yo refile, clearance efikas la chanje yon ti kras - patikilyèman si fanm k'ap pile retire plis materyèl nan yon eleman pase lòt la. Suivi kimilatif moulen pwofondè ak konpansasyon ak shims kenbe pwosesis la estab pandan tout lavi sèvis zouti a.
Planifikasyon antretyen prevantif
Antretyen reyaktif - ap tann jiskaske pati yo vin mal pou yo louvri mouri a - se teknik Stamping metal ki pi chè ou ka pratike. Yon orè prevantif estriktire kenbe mete previzib epi kenbe degradasyon anvan li rive nan pati a.
Yon fondasyon efikas kouvri kat domèn sou entèval sipèpoze:
- Entèval file (ki baze sou konjesyon serebral-kont-)- Etabli deklanchman regrind soti nan done pwodiksyon aktyèl olye ke kalandriye abitrè. Swiv tandans wotè burr ak fòs nidite.Pi bon-pwogram pratiksèvi ak frape ki konsistan-pa-sib sèvis pou kenbe chay koupe ki estab ak pi ba rezistans dezabiye.
- Enspeksyon eleman (chanjman, chak jou, chak semèn)- Tcheke pilòt yo, gid yo, sous dlo yo, ak detèktè yo nan chak arè PM. Ranplasman prentan ta dwe deklanche lè longè gratis tonbe plis pase 10% oswa fann parèt. Broch gid ak kousin yo bezwen wilaj ak enspeksyon ki fè nòt nan chak demonte.
- Verifikasyon wilaj (pa shift)- Konfime ke lubrifyan rive nan tout zòn kontak yo, espesyalman estasyon piercing etwat ak zòn ki fòme pwofon kote grangou lokalize rive menm lè sistèm an jeneral parèt fonksyonèl. Ensifizan lubrification lakòz grip, chalè akimilasyon, ranmase sifas, ak akselere mete gid.
- Envantè-pati rezèv (ki planifye)- Stock konpozan consommables - pwenson, bouton mouri, sous, pilòt, ak plak mete - ki baze sou frekans ranplasman istorik. Kouri soti nan yon insert kritik nan mitan-kouri fòs enpwovizasyon ki raman fini byen.
Bon antretyen ka pwolonje lavi mouri pa miltip entèval sèvis orijinal la. Diferans ki genyen ant yon mouri ki kouri de milyon frape anvan rebati ak youn ki echwe nan 200,000 se raman bon jan kalite inisyal konstriksyon pou kont li - li se disiplin nan kenbe mete pandan y ap aksyon korektif se toujou bon mache ak senp.
Konnen kijan pou kenbe yon mouri kouri se mwatye ekwasyon an. Lòt mwatye - ki espesifye bon mouri an premye pou antretyen rete jere ak sib pwodiksyon yo rete reyalis - depann de ki enfòmasyon ki fè li nan pake RFQ la.
Ki jan yo presize yon mouri Stamping pou akizisyon
Yon mouri ki echwe nan pwodiksyon souvan remonte non pa bon jan kalite bati men nan sa ki te - oswa ki pa te - kominike pandan etap sitasyon an. Pake RFQ enkonplè fòse moun k'ap fè mouri yo devine tolerans, kontrent laprès, oswa atant volim. Devine sa yo parèt pita kòm zouti ki ba, ki depase bidjè, oswa ki rate dat livrezon nèt. Si w ap apwovizyone koutim metal Stamping mouri pou yon lansman nouvo pwodwi oswa ranplase zouti aje, yon pake spesifikasyon konplè se chemen ki pi rapid nan yon quote egzat ak yon mouri ki aktyèlman ap travay.
Enfòmasyon esansyèl pou yon pake RFQ mouri
Panse sou RFQ ou a kòm plan yon moun k ap fè matris itilize pou pri, planifye ak konstwi zouti ou yo. Manke menm yon sèl opinyon kritik ka twonpe quote la oswa prezante sipozisyon konsepsyon ki konfli ak reyalite pwodiksyon ou. Men sa yon pake konplè gen ladann:
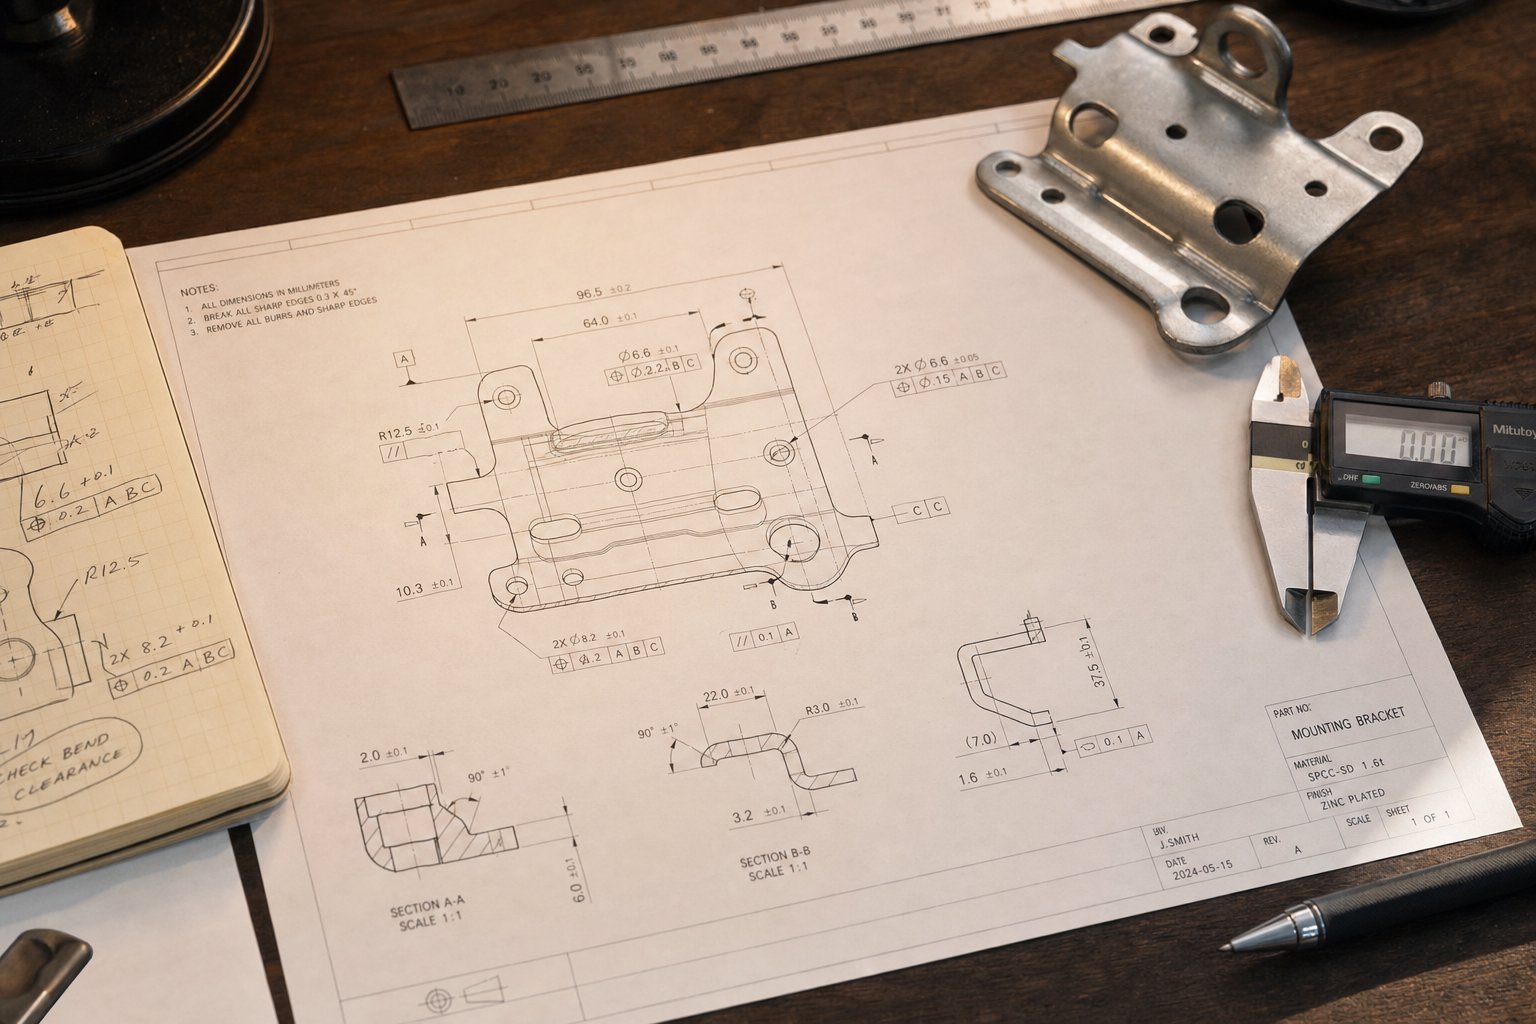
- Pati enprime ak GD&T- Yon desen ki gen tout dimansyon ki gen ladan dimansyon jeyometrik ak tolerans, estrikti dam, ak karakteristik enpòtan-pou-fonksyone yo idantifye klèman.
- Espesifikasyon materyèl ak epesè- Klas alyaj egzak (egzanp, ASTM A1008 CR, 304 SS, 5052-H32 aliminyòm), epesè nominal, ak ranje epesè akseptab.
- Pwojeksyon volim anyèl- Yo espere demann chak ane ak kantite total lavi pwogram lan; sa a kondwi seleksyon klas mouri, chwa materyèl, ak planifikasyon antretyen.
- Spesifikasyon pou laprès- Kapasite tonaj, gwosè kabann, longè kou, ranje wotè fèmen, kalite manje, ak nenpòt kontrent automatisation (limit lajè bobin, espas transfè tren).
- Tolerans obligatwa ak dimansyon kritik- Ki karakteristik ki mande kontwòl pwosesis sere kont ki ka aksepte tolerans blanking estanda. Kòmendistri ka etid montre, plis -tolerans ki pa-karakteristik kritik yo ka gonfle pri zouti pa 20% oswa plis.
- Operasyon segondè- Nenpòt pwosesis en (frape, soude, plating, asanble) ki afekte fason pati Stamping yo sòti mouri oswa enpoze kondisyon pou direksyon burr-.
Bay enfòmasyon sa yo alavans elimine dèyè-ak-ki retade sitasyon an. Li bay moun k'ap fè matris la ase kontèks tou pou li siveye pwoblèm fabrikasyon potansyèl byen bonè - anvan yo angaje dola zouti yo.
Pwojeksyon Volim ak Seleksyon Klas Mouri
Volim anyèl se pa sèlman yon atik liy sou RFQ la. Li detèmine estrateji nan zouti tout antye. Yon koutim metal Stamping mouri bati pou 5,000 pati chak ane sanble fondamantalman diferan de youn ki fèt yo pwodwi 5 milyon dola.
Klas matris yo varye ant pwototip -outillage mou (aliminyòm oswa konpozan moulen asye dous, redi minimòm) jiska mouri klas A pwodiksyon ki fè tèt di ki te konstwi ak asye zouti prim ak foure carbure nan estasyon wo-. Ki pi wo klas mouri vle di pi gwo envestisman davans men pi ba pri pou chak -pièc ak pi long lavi sèvis - menm konpwomi finansye a diskite nan seleksyon kalite mouri, kounye a aplike nan nivo eleman an.
Pou yon manadjè apwovizyone ki evalye yon pwogram zouti koutim Stamping metal, kesyon kle a se ekilib: nan ki volim anyèl envèstisman zouti ajoute a peye pou tèt li nan antretyen redwi, mwens file, ak pi long entèval ant rebati? Yon founisè ki kalifye pral fè ou nan analiz sa a olye ke yo defo nan opsyon ki pi chè.
Evalye Posibilite ak Kapasite Founisè
Yon pake RFQ konplè ba ou yon quote egzat. Men, yon quote pou kont li pa garanti konpozan pwodwi Stamping metal. Diferans ki genyen ant jeyometri site yo ak pwodiksyon-pati Stamping pare yo konble grasa validasyon posibilite - epi se pa tout founisè ki envesti nan etap sa a.
Yon moun k'ap fè mouri ki kapab itilize simulation CAE pou verifye si jeyometri pati ou, materyèl, ak tolerans yo ka reyalize anvan ou angaje nan konsepsyon final la. Jijman kouri sou yon laprès esè epi konfime sa simulation prevwa, trape varyasyon springback oswa pwoblèm -koule materyèl ki sèlman parèt nan kondisyon laprès reyèl.
Manifakti yo renmenYICHENestriktire workflow yo nan tout chemen sa a - analiz posibilite ak simulation CAE atravè machin presizyon, kouri esè, ak final enspeksyon CMM - anba yon do-kay. Pou manadjè apwovizyone yo ak enjenyè zouti, kapasite fen-a-sa vle di yon sèl pwen responsabilite soti nan spesifikasyon koutim stamping koutim yo atravè zouti pwodiksyon valide, diminye kowòdinasyon anlè ak konpresyon delè a soti nan RFQ a apwobasyon premye atik.
Pwosesis spesifikasyon ak posibilite diminye jaden founisè potansyèl yo. Men, pou w chwazi bon patnè mouri a mande pou evalye kapasite pi lwen pase site - ekipman, sistèm kalite, ak pwofondè teknik ki detèmine si zouti ou a fè jan yo te pwomèt la yon fwa li frape etaj pwodiksyon an.
Chwazi bon patnè Stamping mouri
Ou ka presize pake RFQ pafè a, chwazi achitekti mouri ideyal la, epi kloure materyèl ak chwa kouch - men tout presizyon sa a evapore si founisè ki bati zouti ou a manke pwofondè teknik pou egzekite. Evalye manifaktirè mouri Stamping ale pi lwen pase konpare pri site yo. Sa vle di odit ekipman, sistèm, ak kapasite jeni ki detèmine si metal Stamping mouri ou fè jan sa fèt yon fwa yo frape vitès pwodiksyon an.
Kapasite teknik pou evalye
Etaj boutik yon maker mouri di ou plis pase pil lavant yo. Lè ou mache nan yon etablisman - oswa revize dokiman kapasite yo - chèche prèv entegrasyon vètikal. Founisè ki okipe konsepsyon, simulation, machinn, ak esè anba yon do-kay elimine twou vid ki genyen kowòdinasyon ki prezante erè lè plizyè machann okipe diferan faz.
Men sa ki pi enpòtan lè w evalye nenpòt manifakti metal Stamping mouri:
- Nan-konsepsyon mouri kay ak kapasite CAD/CAM- Konfime founisè a posede pwodiksyon jeni yo olye ke travay konsèp tretann ki dekonekte entansyon konsepsyon soti nan ekzekisyon konstriksyon.
- CAE fòme zouti simulation- Validate posibilite anvan yo koupe asye, diminye iterasyon pwototip ak konpresyon tan plon.
- Sant D' CNC (3-aks ak 5-aks)- Bay presizyon nan machin ki graj ak fini ki kenbe blòk mouri ak detantè pwenson tolerans pandan tout konstriksyon an.
- Fil EDM kapasite- Esansyèl pou pwofil kout pwen konplèks ak ouvèti mouri kote fanm k'ap pile konvansyonèl pa ka reyalize jeyometri oswa tolerans ki nesesè yo.
- Jig fanm k'ap pile ak sifas fanm k'ap pile- Li bay presizyon dimansyon final la sou konpozan ki fè tèt di ki detèmine pwenson-a-konsistans clearance mouri.
- CMM enspeksyon ak laboratwa metroloji- Verifye chak dimansyon kritik kont enprime pati a anvan mouri a kite boutik la, bay done premye atik ki kapab retrace-.
- Esè laprès disponiblite- Pèmèt moun k'ap fè mouri a valide pèfòmans zouti ak materyèl aktyèl nan kondisyon laprès reyèl, trape pwoblèm anvan chajman olye ke pandan ranp pwodiksyon ou a.
Poukisa entegrasyon vètikal enpòtan anpil? Chak transfè ant fournisseurs prezante risk entèpretasyon. Lè yon boutik desine mouri a, yon lòt machin konpozan yo, ak yon twazyèm rasanble epi eseye li soti, entansyon dimansyon dérive nan chak tranzisyon. Yon sèl-sous manifakti stamping mouri kontwole chèn sa a depi nan kòmansman rive nan fini.
Sistèm Kalite ak Estanda endistri yo
Kapasite teknik san disiplin kalite pwodui rezilta enkonsistan. Sètifikasyon yon founisè genyen yo siyal angajman yo genyen pou kontwòl pwosesis ak amelyorasyon kontinyèl - patikilyèman pou stamping mouri ki destine pou pwogram otomobil oswa ayewospasyal kote trasabilite pa-negosyab.
De kad ki pi enpòtan lè yo evalye manifaktirè mouri yo:
- ISO 9001 sistèm jesyon kalite- Etabli pwosedi dokimante pou revizyon konsepsyon, kontwòl pwosesis, enspeksyon, ak aksyon korektif. Kòm espesyalis zouti presizyon fè remake, sètifikasyon ISO 9001 demontre kapasite yon manifakti a toujou pwodwi pwodwi satisfè tou de kondisyon regilasyon ak kliyan.
- NAAMS (North American Automotive Metric Standard)- Defini spesifikasyon konpozan estandadize pi gwo OEM yo kenbe yo. Stamper mouri ak konpozan ki konfòme ak estanda NAAMS asire entèrchanjabilite ak senplifye antretyen atravè plizyè pwogram zouti.
Pou aplikasyon pou otomobil, OEM yo kenbe lis machann ki apwouve ki dikte ki manifaktirè metal Stamping mouri yon founisè Nivo 1 ka jwenn. Antre nan - epi rete sou - lis sa yo mande pou sistèm bon jan kalite dokimante, odit regilye, ak demontre kapasite pwosesis. Pwogram ayewospasyal yo ajoute kondisyon AS9100 ki mete trasabilite vòl-kritik sou kad bon jan kalite a.
Soti nan Rechèch rive nan RFQ-Prè Desizyon
Tout sa ki kouvri nan atik sa a - kalite mouri, anatomi eleman, seleksyon materyèl, workflow konsepsyon, prevansyon echèk, ak spesifikasyon akizisyon - antre nan yon sèl desizyon pratik: ki patnè jwenn pwogram zouti ou a?
Kritè evalyasyon ki anwo yo aplike inivèsèl lè w ap evalye nenpòt founisè mouri. Men, jwenn yon patnè ki kouvri analiz de posibilite - konplè, simulation CAE, machin presizyon, esè, ak enspeksyon final CMM anba yon sèl do kay - diminye risk pwojè ou a dramatikman.YICHENofri egzakteman sa a -pou -fen kapasite pou manifaktirè k ap chèche yon sèl patnè-sous pou mouri koutim Stamping. Workflow entegre yo pran enjenyè zouti ak manadjè apwovizyone soti nan posibilite inisyal nan zouti pwodiksyon valide san yo pa kowòdinasyon anlè jere plizyè fournisseurs.
Lè w pare pou w deplase soti nan rechèch nan aksyon, pote yon pake RFQ konplè (enprime pati, espesifikasyon materyèl, volim, detay pou laprès) epi mande founisè potansyèl yo pou yo mache w atravè pwosesis yo - soti nan rezilta simulation rive nan done esè yo-. Manifaktirè metal Stamping mouri yo ki ka montre w ke wout konplè, ki te sipòte pa sètifikasyon kalite ak dosye enspeksyon, se yo menm ki vo komèt bidjè zouti ou a.
Zouti Stamping Die FAQ
1. Ki sa ki se yon zouti Stamping mouri ak ki jan li travay?
Yon moule zouti pou Stamping se yon asanblaj presizyon-konpozan ki fè tèt di toujou - ki gen ladan yon kout pwen, blòk mouri, plak retire, ak sistèm gid - ki monte andedan yon laprès. Lè laprès la sikile, li aplike fòs kontwole pou koupe, koube, oswa fòme tòl plat nan pati ki gen fòm nèt-. Kontrèman ak mwazi ki fòme likid oswa materyèl fleksib, Stamping mouri refòme metal solid nan tanperati chanm nan fòs mekanik, sa ki pèmèt pwodiksyon repete nan eleman ki idantik ak tolerans osi sere ke 0.0002 pous.
2. Ki kalite prensipal yo nan Stamping mouri ak ki lè yo ta dwe chak dwe itilize?
Kat kalite prensipal yo se yon sèl-estasyon, mouri pwogresif, transfè, ak konpoze. Yon sèl -estasyon mouri okipe yon operasyon pou chak kou ak kostim volim ki ba-a-mwayen anba apeprè 10,000 pati pa ane. Moule pwogresif pote yon bann nan plizyè estasyon nan yon sèl kou, sa ki ofri pi ba pri pou chak-moso pou volim ki depase 50,000 pati chak ane. Mouri transfè deplase espas vid endividyèl ant estasyon pou pati gwo oswa pwofondman trase. Mouye konpoze fè plizyè operasyon koupe an menm tan pou pati ki plat ak gwo-presizyon tankou rondelles ak shims.
3. Ki jan ou anpeche komen echèk mouri Stamping tankou burrs ak rupture kout pyen?
Pifò Stamping mouri echèk remonte nan aliyman, clearance, lubrification, oswa pwoblèm distribisyon olye ke domaj materyèl toudenkou. Prevansyon rupture kout pwen an mande pou verifye kondisyon zepeng gid, tcheke distribisyon clearance, ak matche klas asye zouti ak dite pyès travay la. Twòp bav yo kontwole lè w kenbe bon pwenson-pou-moun (anjeneral 5-15% epesè materyèl pou chak bò depann sou kalite materyèl) epi etabli orè file ki baze sou done konte konjesyon serebral. Yon pwogram antretyen prevantif estriktire ki kouvri entèval file, enspeksyon eleman, verifikasyon wilaj, ak envantè pyès rezèv ka pwolonje lavi mouri anpil.
4. Ki enfòmasyon yo ta dwe enkli nan yon pake RFQ Stamping mouri?
Yon pake RFQ konplè gen ladan sis entrées kritik: yon enprime pati konplètman dimansyon ak GD&T rele, espesifikasyon materyèl egzak ak epesè, pwojeksyon volim anyèl ak kantite lavi pwogram, espesifikasyon pou laprès (tonaj, gwosè kabann, longè kou, wotè fèmen), tolerans obligatwa ak dimansyon kritik idantifye, ak nenpòt operasyon segondè tankou tapping oswa plating. Enfòmasyon sa a pèmèt moun k'ap fè mouri yo byen pri pou zouti yo, chwazi klas mouri ki apwopriye yo, ak pwoblèm fabrikasyon drapo byen bonè. Founisè yo tankou YICHEN sèvi ak done sa yo pou yo kouri simulation posibilite CAE anvan yo komèt nan konsepsyon mouri final la.
5. Ki klas asye zouti ak kouch ki pi bon pou Stamping mouri?
Konbinezon pi bon an depann de materyèl pyès ou an. D2 zouti asye ak kouch TiN okipe pifò aplikasyon pou vid kabòn asye. Nerjaveèi demann A2 oswa D2 pè ak kouch TiCN pou anpeche grip. Asye ki gen gwo -fòs mande pou S7 pou fòme estasyon (diverite) oswa M2 pou estasyon koupe (dite cho), konbine avèk kouch TiAlN. Stamping aliminyòm benefisye de A2 oswa D2 ak kouch CrN oswa DLC pou anpeche akimilasyon materyèl. Insert carbure sèvi estasyon ekstrèm-yo kote menm asye zouti prim pa ka kenbe bon jan lavi kwen.


