


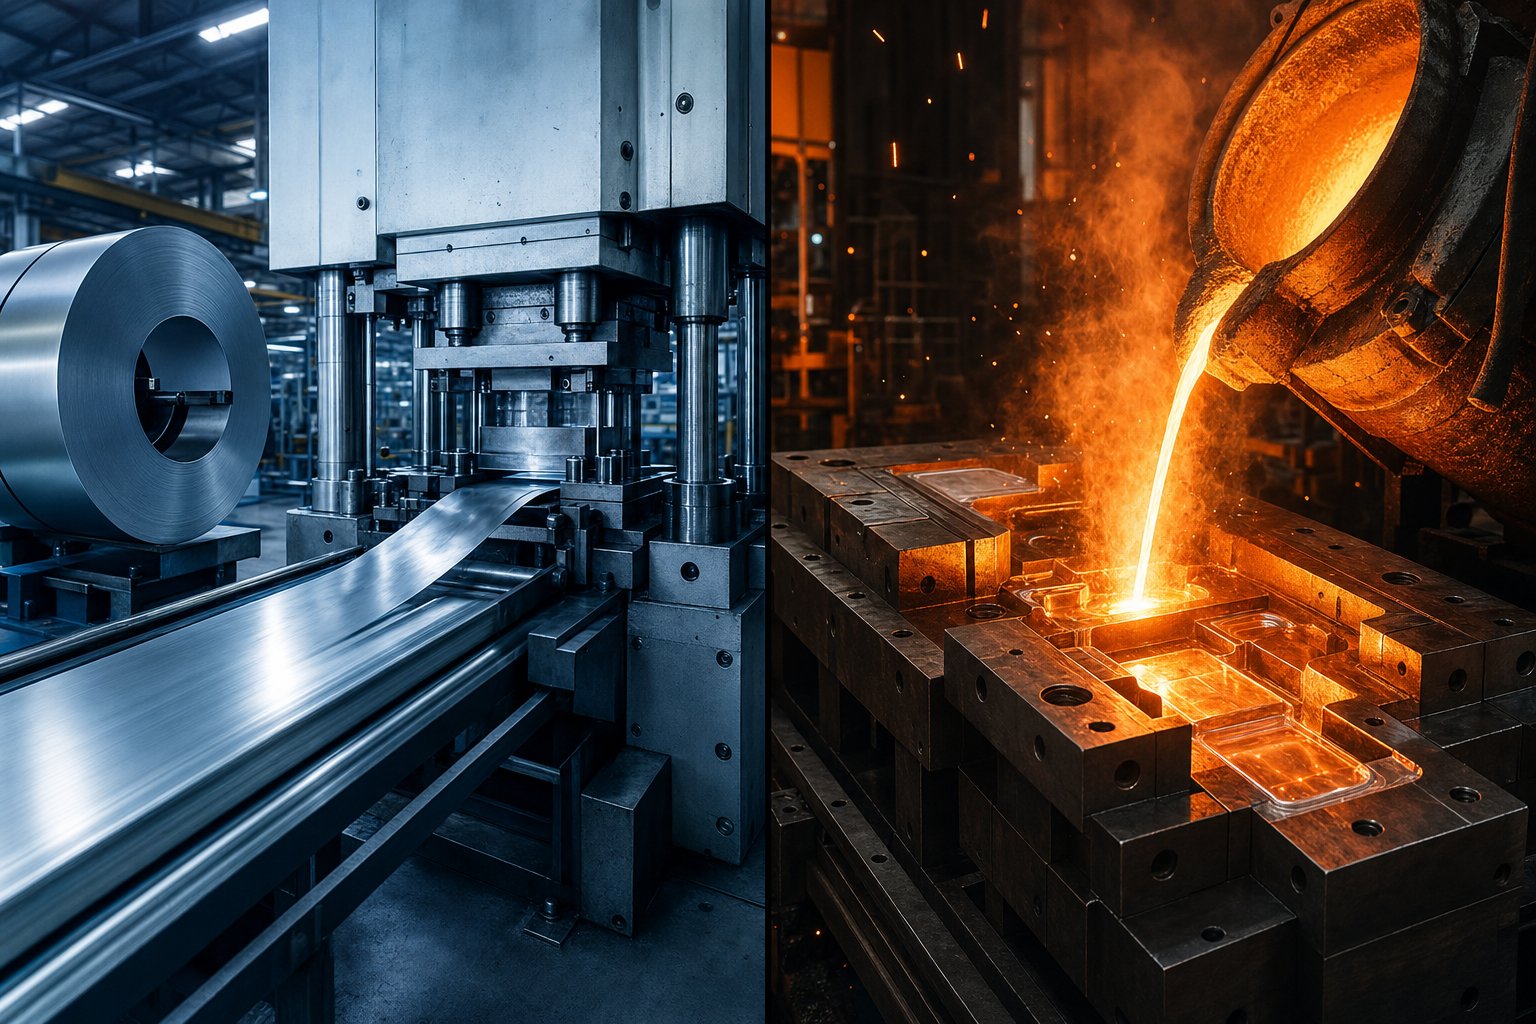
Stamping ak Die Casting Defini pou Enjenyè ak Achtè
Chèche pou "Stamping mouri Distribisyon"epi w ap jwenn de pwosesis sa yo ansanm kòm si yo ka ka ranplase. Yo pa. Stamping ak Die Casting se fondamantalman diferan fason yo vire metal anvan tout koreksyon nan pati fini, ak konfizyon yo se youn nan wout ki pi rapid nan peye anplis pou zouti ki pa matche ak pwojè ou a.
Isit la nan vèsyon an kout: Stamping aplike fòs mekanik pou refòme tòl solid, pandan y ap mouri Distribisyon enjekte metal fonn nan yon mwazi asye ki kapab itilize ankò anba presyon. Menm objektif - yon eleman metal presizyon - men fizik, materyèl, ak estrikti pri totalman diferan.
Ki sa ki se metal Stamping
Stamping metal se yonpwosesis fòmasyon frèt{0}ki transfòme fèy plat oswa bobin metal nan fòm espesifik. Yon kout pyen desann nan yon mouri, ak fòs mekanik ki genyen ant yo vid, koube, trase, oswa pèse stock fèy la nan yon pati fini. Materyèl la rete solid pandan tout - pa gen okenn k ap fonn. Ki sa ki mete so metal, lè sa a? Li se nenpòt eleman ki gen fòm nan fason sa a: parantèz, klip, patiraj, ankadreman plon, oswa panno estriktirèl ki fèt ak asye, aliminyòm, kwiv, oswa fèy kwiv.
Ki sa ki se metal jete mouri
Die Association travay nan direksyon opoze a. Olye pou yo chanje fòm yon fèy solid, li kòmanse ak alyaj fonn - tipikman aliminyòm, zenk, oswa mayezyòm - sou fòm piki nan yon mwazi asye presizyon anba presyon ki wo. Metal likid la ranpli chak kavite, solidifye rapidman, epi parèt kòm yon pati pre-net-fòm ak jeyometri konplèks twa-. Se konsa, ki sa ki mouri jete metal? Li se nenpòt eleman ki fòme pa solidifye yon alyaj fonn andedan yon mouri ki kapab itilize ankò.
Stamping refòme fèy solid; Die Distribisyon solidifye metal likid. Chak pri, konsepsyon, ak desizyon apwovizyone koule soti nan distenksyon sèl sa a.
Lè w jwenn diferans sa a alavans, sa detèmine si w envesti nan zouti ki kòrèk la, si w chwazi materyèl ki apwopriye yo, epi si w atenn objektif pri pou chak -pati. Seksyon ki devan yo dekonpoze egzakteman ki jan chak pwosesis travay - kòmanse ak sa k ap pase andedan yon laprès Stamping depi moman yon bobin antre.
Ki jan Pwosesis Stamping Metal la ap travay
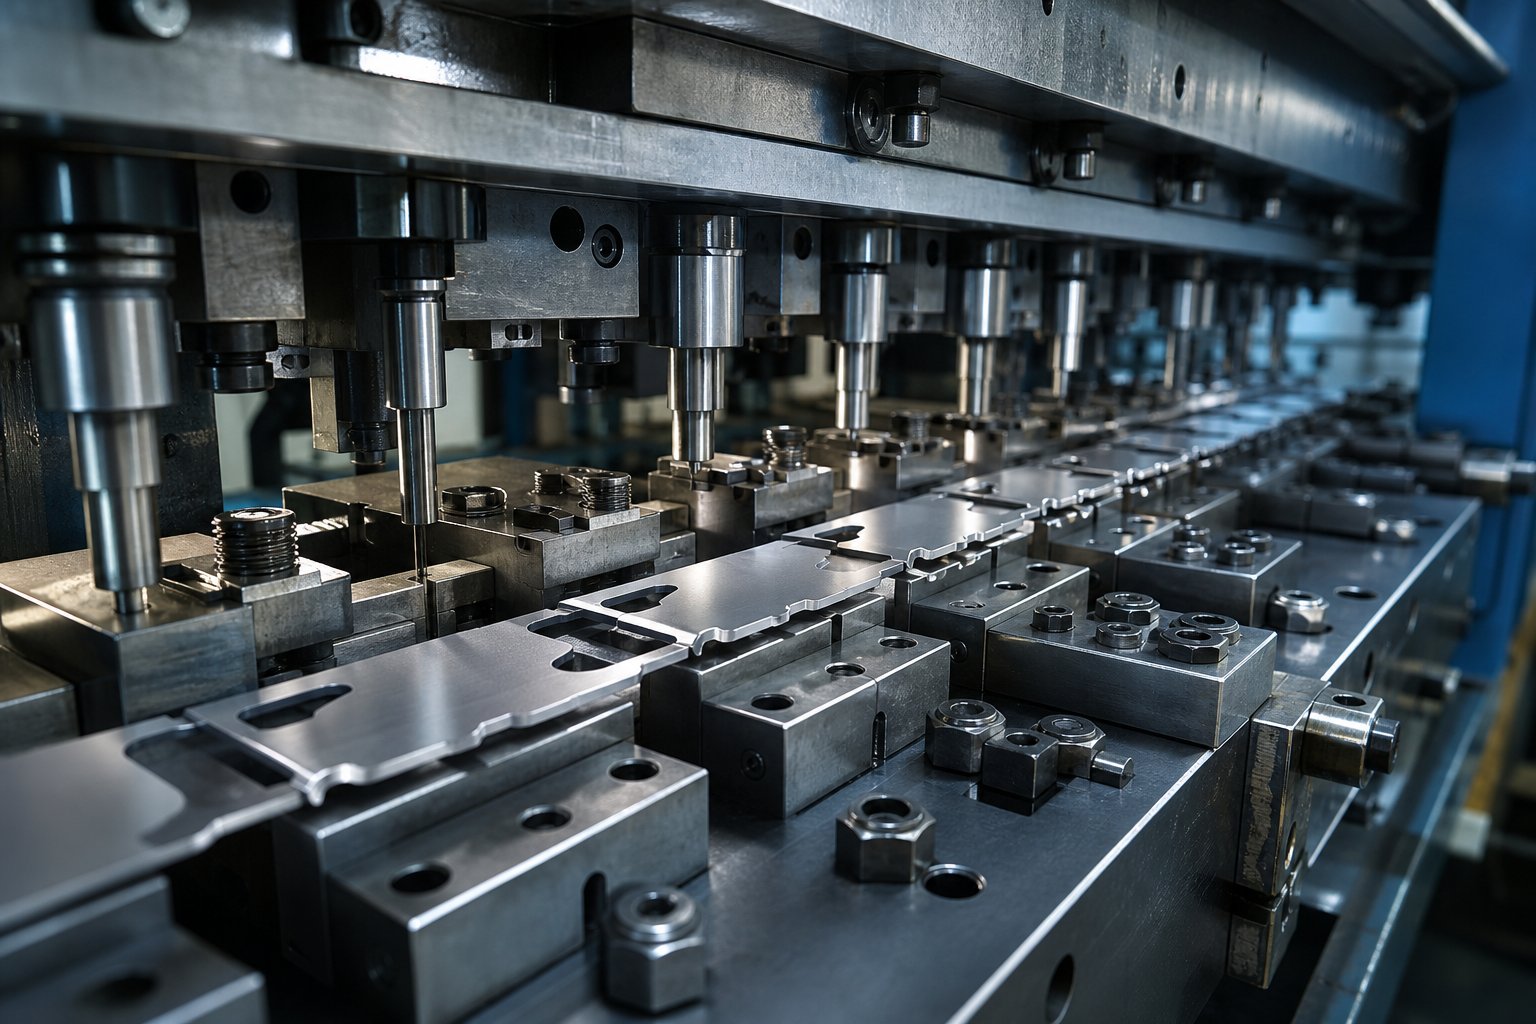
Yon bobin metal plat antre nan yon bout nan yon laprès, ak pati fini soti nan lòt la. Son senp, men sa k ap pase ant de pwen sa yo enplike nan tonaj egzak, estasyon zouti ak anpil atansyon sekans, ak divize-dezyèm distribisyon. Machin nan Stamping mouri - kit se mekanik, idwolik, oswa servo-kondwi - delivre nenpòt kote soti nan 20 a 6,000 tòn fòs peze, tou depann de gwosè pati ak epesè materyèl. Fòs sa a kondwi yon kout pwen nan yon kavite mouri pou vid, pèse, pliye, trase, oswa fòme stock fèy la nan jeyometri final li.
Twa eleman debaz yo fè sa posib: tòl nan tèt li, mouri a (outillage ki gen fòm ki defini jeyometri pati), ak laprès ki delivre fòs. Men, fason eleman sa yo kominike varye dramatikman selon konfigirasyon mouri - epi chwazi move konfigirasyon an ka diminye ekonomi pwodiksyon ou.
Konfigirasyon pwogresif ak transfè mouri
Imajine yon bann metal k ap deplase atravè yon seri estasyon, yo chak fè yon operasyon diferan - yon pèse isit la, yon koube la, yon koupe final nan fen. Sa se yon mouri pwogresif. Materyo a rete tache ak teren konpayi asirans lan depi nan kòmansman rive nan fini, avanse yon distans fiks (yo rele anplasman an) ak chak konjesyon serebral laprès. Plizyè pati yo nan pwosesis ansanm, yo chak nan yon etap diferan. Mouri pwogresif yo ka pwodwi nenpòt kote soti nan sèt oswa uit pati pou chak minit jiska plis pase 1,500 pati pou chak minit, sa ki fè yo dominan pou pwodiksyon gwo -volim nan ti ak mwayen-konpozan gwosè ak tolerans sere.
Transfè mouri pran yon apwòch diferan. Premye operasyon an separe vid la soti nan teren an nèt, ak dwèt mekanik oswa ray fizikman deplase pati disrè sa a soti nan estasyon an estasyon. Metòd transfè mouri sa a ouvè posiblite pou zouti pwogresif yo pa ka matche ak - trase gwo twou san fon, wotasyon pati ant estasyon yo, ak jeyometri ki mande aksè nan plizyè ang. Pati wonn, axial simetrik tankou tas gwo twou san fon oswa kokiy yo se kandida mouri transfè komen paske pati a ka leve, vire, ak repositione ant operasyon yo.
Yon twazyèm opsyon - mouri konpoze - fè plizyè operasyon koupe ak fòme nan yon sèl kou peze. Yo briye nan pwodwi senp pati plat tankou rondelles byen vit epi koute-efikas, ak rezilta pi plat pase mouri pwogresif paske tout bagay rive nan yon sèl frape. Sepandan, zouti konpoze manke fleksibilite milti-etap ki nesesè pou fòm konplèks.
Kilè ou chwazi kiyès? Pwogresif mouri genyen lè ou bezwen gwo-vitès, gwo-pati volim pwodiksyon ak konpleksite modere. Mouri transfè yo jwenn plas yo sou pi gwo pati, konpozan ki byen fon-, oswa nenpòt bagay ki mande pou blan an gratis nan teren an pandan fòme. Mouri konpoze kostim volim mwayen-{-wo-nan pati jeyometrik senp kote platite ak pri zouti ki ba pi enpòtan.
Tòl Stamping Pwosesis Etap pa Etap
Kèlkeswa kalite mouri, pwosesis Stamping tòl la swiv yon sekans previzib. Men sa k ap pase soti nan matyè premyè rive nan eleman fini:
- Chajman bobin ak redresman- Bobin an metal monte sou yon debobine, manje atravè yon straightener pou retire seri bobin (kourb natirèl la pa blese), epi li antre nan laprès la.
- Manje materyèl- Yon servo oswa mekanik feeder avanse teren an yon distans presi (anplasman an) nan mouri a ak chak sik laprès. Konsistans isit la kontwole dirèkteman dimansyon presizyon en.
- Blanking- Laprès koupe fòm debaz debaz la nan teren an. Nan mouri pwogresif, sa ka rive nan estasyon final la; nan transfè mouri, se premye operasyon an.
- Piercing- Pwenson kreye twou, fant, oswa karakteristik entèn lè yo fòse materyèl nan yon ouvèti mouri. Bales yo jete pandan y ap materyèl ki antoure a vin pati a.
- Fòmasyon operasyon yo- Estasyon koube, trase, monnen, oswa repouse fòme espas vid plat la nan jeyometri twa-dimansyon. Desen sèvi ak tansyon pou rale materyèl nan yon kavite pou fòm veso -; koube kreye karakteristik angilè.
- Pati ekspilsyon ak separasyon- Eleman fini an koupe gratis nan teren transpòtè a (pwogresis) oswa retire nan estasyon final la (transfè) epi sòti nan laprès la atravè chute, CONVEYOR, oswa pickup robot.
Chak nan etap sa yo depann soukonsepsyon mwazi Stamping- jeyometri pwenson, kavite mouri, dezabiye, ak pilòt k ap travay an konsè. Zouti byen -enjenyè bay tolerans sere yo repete atravè plizyè milyon sik. Zouti ki mal fèt yo mete prematireman, pwodui burrs, epi ogmante pousantaj bouyon yo. Mouri a se kote bon jan kalite pati ou a ap viv oswa mouri.
Materyèl ki souvan kouri atravè pwosesis sa a gen ladan asye modere, asye pur, aliminyòm, kwiv, ak kwiv. Chak konpòte yo yon fason diferan anba presyon fòme - koupon aliminyòm pwòp men yo ka chire pandan trase gwo twou san fon, kòb kwiv mete ofri duktilite ekselan pou fòm konplèks, ak Nerjaveèi mande pou pi wo tonnaj ak plis mete -acier mouri reziste. Alyaj espesyal tankou Inconel ak Titàn yo tou stampable nan konfigirasyon an dwa, menm si yo mande pou zouti siyifikativman pi solid.
Tout presizyon mekanik sa a rive nan tanperati chanm. Friksyon ant kout pwen an ak fèy jenere chalè, men pwosesis la tèt li frèt -ki fòme - yon distenksyon kritik lè w konpare Stamping ak pwosesis ki kòmanse ak metal fonn ak yon seri fizik totalman diferan.
Ki jan Pwosesis Distribisyon an ap travay
Stamping refòme stock plat atravè fòs mekanik brital nan tanperati chanm. Die casting metal opere sou fizik totalman diferan - li kòmanse ak yon alyaj chofe pase pwen k ap fonn li, Lè sa a, fòse likid sa a nan yon mwazi asye presizyon anba presyon ki sòti nan 10 a 150 MPa. Rezilta a se yon pati pre-nè-fòm ak jeyometri konplèks twa-dimansyon ki ta enposib pou reyalize lè w peze tòl pou kont li.
Pwosesis la swiv senk etap debaz. Premyèman, de -pati asye a prepare - netwaye, wile ak yon ajan degaje, epi sere fèmen pa yon machin ki bay dè santèn oswa dè milye de tòn fòs bloke. Apre sa, metal fonn enjekte nan kavite mouri a nan vitès ranpli nan 10 a 50 m / s. Alyaj la solidifye rapidman - souvan an segonn - paske mouri asye a aji kòm yon gwo koule chalè. Yon fwa pati a refwadi ase pou kenbe fòm li yo, mwatye mouri yo separe ak broch ejector pouse depoze a gratis. Finalman, pati a ale nan rediksyon pou retire flash, kourè, ak pwi debòde ki te kreye pandan piki.
Tan sik yo rapid. Yon pati zenk ta ka ale soti nan likid nan eleman ejecte nan mwens pase 15 segonn. Aliminyòm pran yon ti kras pi lontan akòz pi wo tanperati solidifikasyon. Nenpòt fason, yon sèl mouri ka pwodwi dè santèn de pati pou chak èdtan epi li siviv 100,000 oswa plis sik anvan ou bezwen ranplasman - ki se sa ki fè depoze metal depoze ekonomik nan echèl.
Cho-Chamber vs Fwad-Chanm Die Casting
Se pa tout machin Die Association travay menm jan an. Diferans ki genyen ant sistèm chanm cho-cham frèt-cham frèt se yon kesyon: èske mekanis piki a ka chita andedan metal fonn lan san yo pa detwi?
Nan yoncho-machin chanm, Gooseneck la ak plonje yo plonje dirèkteman nan alyaj la fonn. Yon valv pèmèt yon volim kontwole nan metal nan silenn piki a, ak plonje a fòse li nan yon bouch chofe nan mouri a. Paske sistèm piki a rete benyen, tan sik yo kout epi bouch la rete plen metal fonn ant piki. Zenk ak mayezyòm se metal prensipal yo trete nan fason sa a - pwen k ap fonn yo (380-650 degre C) yo ba ase ke yo pa pral erode konpozan asye yo submerged.
Machin chanm frèt-separe founo k ap fonn lan ak sistèm piki a nèt. Se metal fonn ladled oswa ponpe nan yon manch piki orizontal, Lè sa a, yon plonje idwolik ram li nan kavite nan mouri. Etap transfè siplemantè sa a ajoute tan sik, men li nesesè pou alyaj tankou aliminyòm (fonn nan 580-630 degre C) ak alyaj ki baze sou kwiv-ki ta rapid degrade yon kol zya-cham cho. Presyon piki nan sistèm chanm frèt anjeneral varye ant 2,500 PSI jiska plis pase 25,000 PSI.
Komès -la se senp: sistèm-chanm cho yo bay sik pi rapid ak kontwòl pwosesis pi sere pou alyaj ki ba-fonn, pandan y ap sistèm frèt-chanm yo okipe metal ki pi wo-tanperati ki reprezante gwo aplikasyon estriktirèl depoze.
Metal yo itilize nan Die Casting
Lè moun mande "mouri jete vle di metal?" - repons lan se wi, men ak yon kalifikasyon enpòtan. Die casting espesyalman vle di metal ki gen fòm atravè piki presyon nan mwazi asye ki kapab itilize ankò. Li pa kouvri plastik (sa se bòdi piki) epi li pa kouvri nenpòt metal. Se sèlman alyaj ki gen pwen k ap fonn apwopriye, likidite, ak konpòtman solidifikasyon ki kalifye kòm metal depoze pratik.
Men ki jan pi gwo fanmi alyaj yo konpare:
| Fanmi Alloy | Ranje k ap fonn | Kalite chanm | Aplikasyon tipik |
|---|---|---|---|
| Aliminyòm (A380, A360, ADC12) | 580-630 degre | Chanm-frèt | Blòk motè, lojman transmisyon, koule chalè, parantèz estriktirèl |
| Zenk (ZAMAK 3, ZAMAK 5) | 380-420 degre | Chanm cho- | Manch pòt, angrenaj, konektè, pyès ki nan konpitè dekoratif |
| Manyezyòm (AZ91D, AM60) | ~ 650 degre | Chanm-cho oswa frèt- | Ankadreman laptop, volan, kò kamera, parantèz ayewospasyal |
| alyaj kwiv (limite) | 900-1,080 degre | Chanm-frèt | Konpozan elektrik, ekipman plonbri, pati ki gen gwo -konduktivite |
Aliminyòm domine mache a pa volim - balans li nan pwa limyè, fòs, rezistans korozyon, ak konduktiviti tèmik fè li ale nan -pou otomobil ak elektwonik. Zenk ekselan nan pati konplike, mens-mi yo (epesè miray osi ba ke 0.3 mm) ak yon sifas ekselan fini soti nan mouri a. Manyezyòm se opsyon estriktirèl ki pi lejè a, apeprè 33% pi lejè pase aliminyòm, sa ki fè li atire pou elektwonik pòtatif ak pwa-konpozan otomobil kritik.
Ki sa ki sou asye jete mouri? Ou pral wè tèm nan sikile, men nan pratik, asye depoze mouri se pa posib ak ekipman konvansyonèl yo. Steel fonn ant 1,370 ak 1,530 degre C - tanperati ki ta rapidman detwi menm zouti ki fè tèt di toujou-mouri asye. Pati asye ki mande pwodiksyon ki baze sou mwazi- tipikman itilize depoze envestisman oswa depoze sab olye, kote mwazi dispansab tolere chalè ekstrèm la. American Foundry Society rapòte ke 95% nan pati jete yo itilize metal ki pa-fèr, sa ki konfime ke asye tou senpleman pa fè pati kategori pwosesis sa a.
Alliages Copper okipe yon ti niche. Pwen fizyon segondè yo diminye lavi mouri anpil epi ogmante pri pwodiksyon, men lè ou bezwen konduktiviti elektrik ak fòs mekanik nan yon sèl eleman jete, alyaj ki baze sou kwiv - rete sèl opsyon nan fanmi an depoze.
Chak nan alyaj sa yo pote kontrent espesifik konsepsyon - epesè miray minimòm, ang bouyon, kapasite tolerans - ki dikte sa ki jeyometrik posib nan pati ou a. Règ fabrikasyon sa yo se kote desizyon reyèl seleksyon pwosesis yo pran.
Kontrent Design ak Gid Faktori
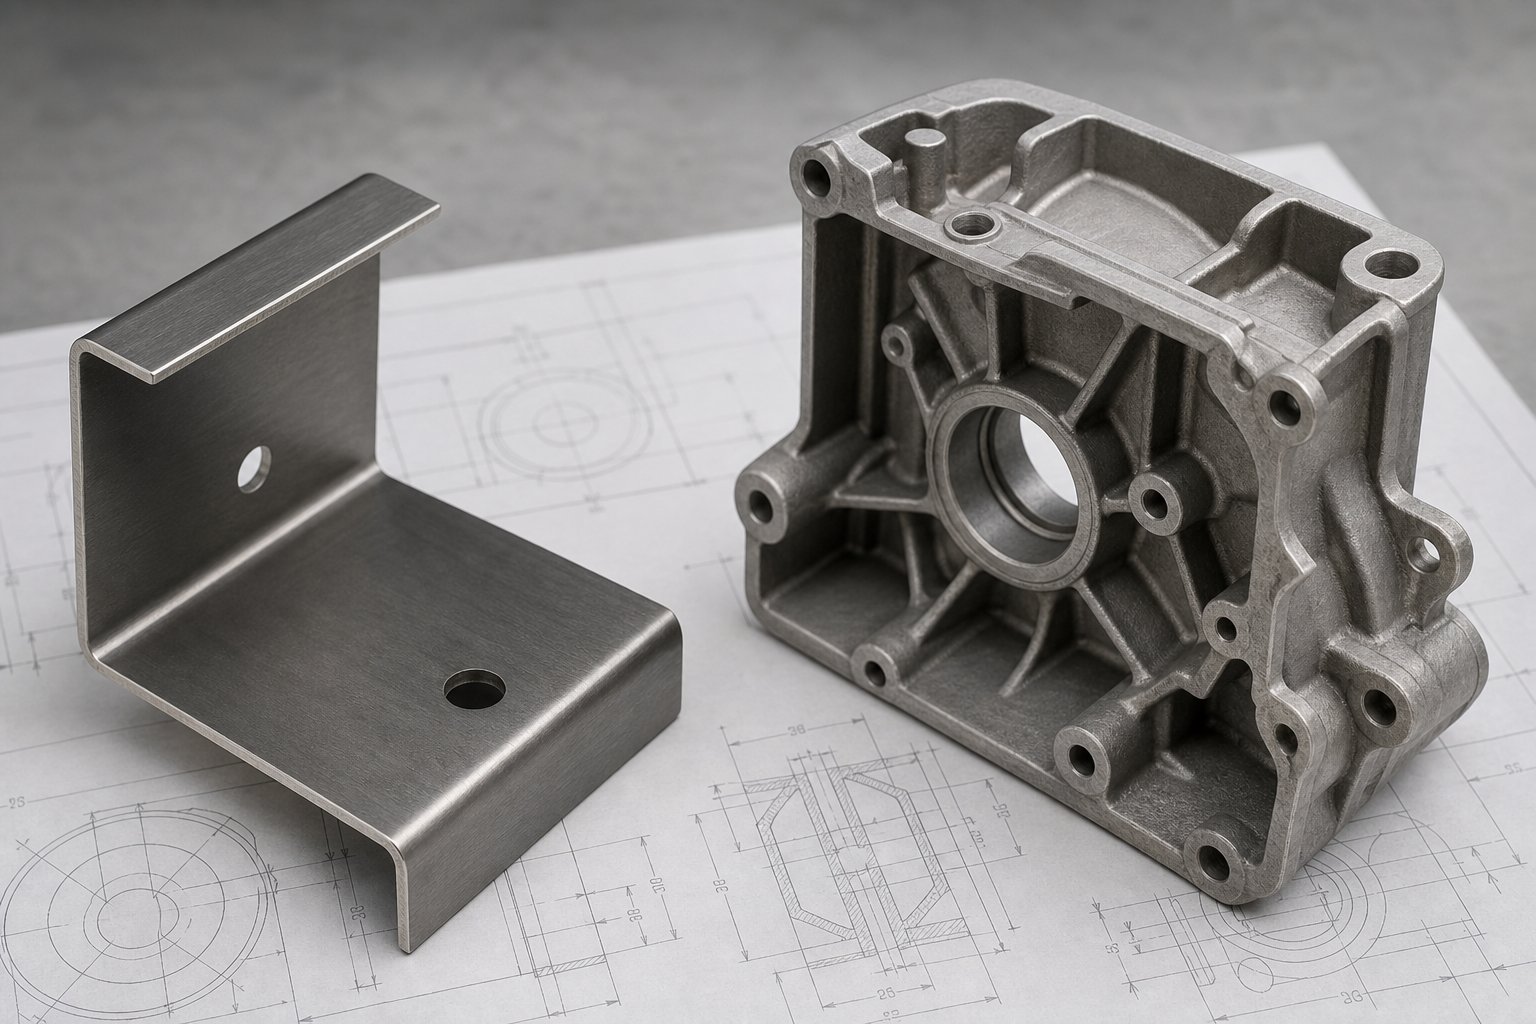
Konnen kijan chak pwosesis travay se yon sèl bagay. Konsepsyon yon pati ki aktyèlman siviv pwodiksyon san yo pa ogmante pousantaj rejè ou - se kote pifò pwojè yo reyisi oswa echwe. Stamping ak mouri Distribisyon chak enpoze règ jeyometrik strik, ak vyole yo pa jis degrade bon jan kalite; li ka fòse ou nan pwosesis la mal antyèman. Yon karakteristik pwofon-desine ki depase limit Stamping ta ka pouse ou nan depoze, pandan y ap yon parantèz ki senp ki fèt ak konpleksite ki pa nesesè sou twa-dimansyon fèmen ou nan zouti depoze chè ou pa janm bezwen.
Takeaway nan pratik: jeyometri kondwi seleksyon pwosesis otan ke volim oswa chwa materyèl. Men règ ki enpòtan.
Règ konsepsyon pou pati ki gen so yo
Tòl soye rete nan yon epesè relativman inifòm nan tout pati - w ap refòme yon vid plat, pa ajoute oswa retire materyèl. Kontrent sèl sa a fòme chak desizyon konsepsyon.
Minimòm reyon koube.Koube ki pi sere ou ka fòme depann dirèkteman sou kalite materyèl ak epesè. Pou materyèl duktil tankou fèy aliminyòm so, minimòm reyon koube anndan an se tipikman 1x epesè materyèl la. Pou fèy asye so - espesyalman wo-fòs oswa klas pur - w ap bezwen 1.5x a 2x epesè materyèl pou evite fann sou liy pliye a. Ale pi sere pase limit sa yo entwodui ka zo kase sou fib ekstèn nan koube a, patikilyèman lè pliye a kouri paralèl ak direksyon grenn materyèl la. Vide konsepsyon pèpandikilè ak grenn chak fwa sa posib.
Twou-a-distans kwen.Twou twou yo mete twò pre yon kwen lakòz rezo materyèl la gonfle deyò anba presyon fòme. Minimòm san danje a se omwen 2 fwa epesè materyèl la soti nan kwen ki pi pre a. Pou twou tou pre viraj, ogmante distans sa a a 2.5x epesè materyèl plis reyon koube a - otreman operasyon an fòme defòme jeyometri twou a.
Trase rapò pwofondè.Lè Stamping trase tòl nan yon fòm tas oswa kavite, pwofondè -a-rapò dyamèt gouvène posibilite. Yon sèl -operasyon trase tipikman maksimòm soti nan yon pwofondè ki egal a dyamèt vid la (rapò 1: 1) pou aliminyòm so, ak yon ti jan mwens pou asye. Depase limit sa a, epi w ap bezwen plizyè estasyon trase oswa rkwir ant hits - ki tou de ajoute pri. Men pivo konsepsyon ke anpil enjenyè rate: konvèti yon karakteristik ki byen fon-nan yon asanblaj bride oswa koube ka pote yon pati tounen nan teritwa Stamping ki otreman ta mande pou depoze.
Tolerans.Stamping kenbe sere kontwòl dimansyon sou nan-karakteristik plan - twou twou, pwofil vid, ak distans ant karakteristik anjeneral rive nan ±0.1 mm. Karakteristik ki fòme tankou koube yo pote tolerans angilè apeprè ± 1 degre, epi yo dwe konsidere pile tolerans-nan plizyè pliye nan dimansyon.
Règ konsepsyon pou pati jete mouri
Die casting ofri plis libète twa-dimansyon pase aliminyòm ak so an asye - zo kòt entèn, patwon, pòch, ak sifas konplèks tout fòme nan yon sèl piki. Men, libète sa a vini ak pwòp kontrent li yo ki anrasinen nan fason metal fonn koule, solidifye, ak degaje soti nan yon mouri asye.
Bouyon ang.Chak sifas ki paralèl ak direksyon rale-dèyè a bezwen bouyon pou lage pwòp pandan ekspilsyon an. Règ debaz la:1 degre bouyon pou chak 25 mm pwofondè kavitepou sifas ekstèn, ak kavite entèn ki egzije yon minimòm de 2 degre. Sifas teksti yo mande plis bouyon - apeprè 1 degre pou chak 0.1 mm pwofondè teksti - oswa pati a trennen kont mouri a epi kreye domaj sifas yo. Zewo-desen bouyon kole, defòme pandan ekspilsyon, epi diminye lavi mouri dramatikman.
Epesè miray inifòm.Mi inegal yo lakòz refwadisman inegal, ki mennen nan mak koule nan zòn epè ak potansyèl kout kout zam nan zòn mens. Sible mi inifòm nan ranje sa yo:
- Aliminyòm alyaj: 1.5-3.0 mm
- Zenk alyaj: 0.75-2.5 mm
- Alyaj Manyezyòm: 1.25-2.0 mm
Nenpòt tranzisyon ant epesè yo ta dwe gradyèl - pa gen okenn so toudenkou ki depase 1.5 fwa miray adjasan a. Seksyon epè yo ta dwe debaz epi ranfòse ak zo kòt olye ke kite solid.
Fillet reyon ak kwen byen file.Kwen entèn ki pi file pase 0.75 mm aji kòm monte estrès, deranje koule metal, ak akselere mete mouri. Fòmil travay la: minimòm reyon entèn egal a 0.5 fwa epesè miray la plis 0.25 mm. Kwen byen file ogmante estrès lokal pa 2 a 3 fwa, epi yo ka koupe lavi zouti jiska 30%.
Zo kòt ak patwon.Epesè kòt yo ta dwe rete ant 0.5x ak 0.7x epesè miray adjasan - nenpòt ki pi epè pyèj chalè ak lakòz mak koule sou figi opoze a. Wotè zo kòt pa ta dwe depase 2.5x epesè kòt, ak espas ant zo kòt bezwen omwen 3x epesè kòt pou pèmèt koule metal apwopriye ak refwadisman.
Undercuts.Karakteristik ki anpeche twou dwat -rale ekspilsyon - pèpandikilè a direksyon separasyon an, chanèl entèn yo, oswa ranvèse-jeometri bouyon - mande pou aksyon bò-, glisad, oswa nwayo efondre. Chak nan mekanis sa yo ajoute pri zouti enpòtan ak konpleksite potansyèl antretyen. Lè sa posib, redesign undercuts kòm nan-twou ki aliyen ak direksyon fil-rale oswa elimine yo ak pòs-machinman.
| Paramèt Design | Stamping | Die Distribisyon |
|---|---|---|
| Konpleksite jewometrik | 3D plat pou fon (koube, trase) | 3D konplè ak karakteristik entèn, zo kòt, patwon |
| Ranje epesè miray la | 0.4-6.0 mm (inifòm, egal kalib fèy) | 0.75-5.0 mm (varye selon alyaj) |
| Tolerans tipik (lineyè) | ± 0.1 mm sou karakteristik vid / pèse | ±0.2 mm kòm -jete; ±0.05 mm ak pòs-machinman |
| Tolerans angilè | ± 1 degre sou viraj (depandan repriz) | Kontwole pa bouyon; minimòm springback |
| Minimòm Gwosè Karakteristik | Dyamèt twou Pi gran pase oswa egal a 1.2x epesè materyèl | Dyamèt twou Pi gran pase oswa egal a 1.5 mm (aliminyòm) |
| Egzijans Draft | Pa aplikab | 1-3 degre minimòm depann sou pwofondè |
| Undercuts | Anjeneral pa posib san operasyon segondè | Posib ak glisad / nwayo (ajoute pri) |
Modèl la isit la klè: pati tòl ki gen tenm yo fè echanj konpleksite jeyometrik pou plis -tolerans plan, sik pi rapid, ak estrikti grenn materyèl konsève. Die casting echanj avantaj sa yo pou libète twa-dimansyon ak konsolidasyon plizyè konpozan so nan yon sèl pati. Ni ni inivèsèl pi bon - men aplike move règ konsepsyon yo nan move pwosesis la se kote bidjè yo ale sou kote. Ki sa ki souvan konsèy desizyon final la se pa jeyometri pou kont li, men ki jan pri zouti ak volim pwodiksyon kominike avèk kontrent sa yo.
Volim Pwodiksyon ak Ekonomi Pri Konpare
Jeyometri di ou sa ki nanposib. Ekonomi volim di ou sa ki nanpwofitab. De pati ta ka tou de posib kòm Stamping oswa depoze, men si w chwazi move pwosesis la nan kantite anyèl la ki pa bon, sa ka double pri efikas ou pou chak-pati. Entèraksyon ant envèstisman zouti, tan sik, ak volim pwodiksyon se kote pifò peman anplis rive - ak kote tit atik sa a jwenn kenbe li.
Pri zouti ak papòt amortisman
Tou de mouri ak mwazi Stamping reprezante yon gwo kapital davans. Yon senp vide oswa koube mouri ka kouri $10,000 a $50,000, pandan y ap mouri konplèks pwogresif ak plizyè estasyon monte nan $50,000–$300,000 oswa plis. Moule Die casting ateri nan yon seri menm jan an - $20,000 pou yon sèl-mouri aliminyòm kavite jiska $200,000+ pou zouti konplèks milti{-kavite nan H13 cho-travay asye.
Se konsa, kote avantaj pri a aktyèlman parèt? Tan sik. Yon laprès Stamping mouri pwogresif ka kouri nan vitès jiska 1,500 kou pa minit, pwodwi yon pati fini ak chak konjesyon serebral. Tan sik la jete yo mezire an segonn a minit pou chak piki - rapid selon estanda jete yo, men lòd nan grandè pi dousman pase gwo vitès -Stamping. Diferans sa a konpoze rapidman atravè volim anyèl yo.
Imajine ou bezwen 500,000 parantèz pou chak ane. Avèk aliminyòm Stamping mouri pwodwi pati nan 400 kou pa minit, yon liy laprès sèl kouvri volim sa a nan jou nan ègzekutabl. Pri zouti a - menm nan $80,000 pou yon mouri pwogresif - amortize apeprè $0.16 pou chak pati. Yon mwazi dedistribisyon nan $60,000 ki pwodui menm bracket a 120 piki pa èdtan amortize menm jan an nan pri zouti, men pou chak sik travay, enèji, ak tan machin pouse pou chak-pati pri siyifikativman pi wo.
Kwazman an ap travay nan ranvèse pou lojman konplèks twa-dimansyon. Lè yon pati mande senk oswa sis estasyon Stamping plis soude segondè pou reyalize jeyometri ke yon sèl Distribisyon delivre nan yon sèl piki, avantaj la mouri ak Stamping zouti evapore - operasyon segondè yo manje sik ou a-ekonomi tan vivan.
| Faktè Pri | Stamping metal | Die Distribisyon |
|---|---|---|
| Ranje pri zouti | $10,000–$300,000+ | $20,000–$200,000+ |
| Tan Sik tipik | 0.04-6 segonn pou chak pati (pwogresif/transfè) | 15-120 segonn pou chak pati |
| Zouti lavi | 500,000–10,000,000+ kou | 100,000–500,000+ vaksen |
| Tandans pri pou chak -piès | Gout apik ak volim; dominan pi wo pase 50,000 inite/ane pou pati plat oswa fon | Gout modere ak volim; jistifye lè konpleksite 3D elimine milti-estasyon Stamping |
| Break -Gwoup Volim | Souvan ekonomik pi wo pase 25,000-50,000 pati/ane kont altènativ D' | Tipikman jistifye pi wo pase 5,000-10,000 pati/ane kont machin, men pi wo pou chak -pati etaj pase Stamping nan volim ekivalan |
Modèl la konsistan: pou pati ki plat oswa ki pa fon-fòme nan kantite anyèl ki pi wo a 50,000 inite, Stamping prèske toujou genyen pou chak-pati ekonomi. Die casting vin pi entelijan envestisman lè konpleksite pati ta mande pou anpil estasyon Stamping - oswa anpil asanblaj segondè - ke senplisite yon sèl -operasyon depoze an konpanse tan sik pi dousman li yo.
Erè achtè komen nan seleksyon pwosesis
Isit la se kote lajan reyèl vin gaspiye. Twa erè parèt repete nan desizyon apwovizyone:
Plis pase-ki espesifye die casting pou pati ki senp.Yon bracket aliye plat ak de viraj ak kat twou pa bezwen yon mwazi aliminyòm jete. Men, achtè yo pa depoze depoze paske yon moun te make pati a "estriktirèl" san yo pa konsidere ke fèy asye tenm sou 2 mm kalib bay menm chaj-kapasite pote nan yon fraksyon nan pri pou chak-pati. Si jeyometri a ka reyalize nan de oswa twa estasyon Stamping, Distribisyon gen anpil chans pou twòp.
Souzestime pri antretyen mouri Stamping.Zouti Stamping dire dè milyon de sik - men pa san antretyen. Pwent pwent mat, retire rad sou ou, ak seksyon mouri mande pou file peryodik ak enspeksyon. Antretyen difere mennen nan derive dimansyon, ogmante burrs, ak pousantaj bouyon ki tou dousman erode avantaj nan pri ou kalkile nan etap nan sitasyon an. Bidjè 5–10% pri zouti orijinal yo chak ane pou antretyen, oswa matematik -even ou a pap kenbe.
Inyore operasyon segondè ki erode premye ekonomi.Yon pati ak tenm sou li ki site $0.35 chak sanble bèl - jiskaske ou ajoute ebavure, tape de twou, ak plak zenk ki pouse pri aterisaj la a $1.10. Yon vèsyon jete a $0.90 pou chak moso ki soti nan mwazi an ak fil ak sifas ki reziste -kowozyon nan lavni ta ka aktyèlman pi bon mache yon fwa ou konte pou pri total de an komen. Toujou konpare pri total ateri, pa sèlman atik liy ki soti nan founisè a Stamping oswa Distribisyon.
Erè sa yo pataje yon rasin komen: pran desizyon pwosesis ki baze sou yon sèl varyab - anjeneral pri inisyal quote - olye ke evalye foto an konplè sou amortissement zouti, tan sik, operasyon segondè, ak antretyen sou sik lavi pwodiksyon an. Fè bon kalkil sa a pi enpòtan lè volim pati yo ase wo pou menm ti diferans pou chak-moso konpoze an sis-chif ekonomi anyèl oswa pèt.
Pri ekonomi montre w nan bon pwosesis la. Men, menm pri ki pi bon mache pou chak-pati a pa vle di anyen si to rejte w la ap manje maj - se poutèt sa konpreyansyon pwosesis-defo espesifik ak metòd kontwòl kalite se egalman kritik nan desizyon final la.
Kontwòl Kalite ak Defo Komen nan Chak Pwosesis
Yon pri ki ba pou chak-pati sou yon fèy sitasyon pa vle di anpil si 8% nan pwodiksyon ou fini nan bwat dechè. Stamping ak die casting yo chak gen pwòp mòd echèk siyati yo - ak defo ki afekte yon pwosesis apèn egziste nan lòt la. Lè w konnen sa ki ka mal pase, ak kijan pou trape li byen bonè, se sa ki separe yon pwodiksyon pwofitab kouri soti nan yon sèl ki senyen maj nan retravay ak rejte.
Isit la nan yon konparezon pratik nan domaj yo ou pral rankontre nan chak pwosesis, ansanm ak kòz rasin ak fikse yo ki aktyèlman travay sou planche a boutik.
| Defo | Pwosesis | Kòz Rasin | Estrateji mitigasyon |
|---|---|---|---|
| Springback | Stamping | Rekiperasyon elastik apre fòme degaje presyon; pi mal nan materyèl ki gen gwo -fòs | Overbending, coining, restricking, oswa konpansasyon jeyometri zouti pandan konsepsyon mouri |
| Plis | Stamping | Ensifizan fòs detantè vid oswa trase kontrent chaplèt pandan konpresyon | Optimize presyon detantè vid, amelyore konsepsyon pèl trase, ajiste fòm vid |
| Chire / fann | Stamping | Tansyon tensile depase limit materyèl fòme; ti reyon oswa pwofondè trase twòp | Ogmante reyon fòme, amelyore wilaj, divize operasyon grav an etap |
| Burrs | Stamping | Kwen kout pwen an chire, kout kouto ki pa kòrèk-pou-jete mouri, move aliyman zouti | Kenbe clearance apwopriye (5-8% nan epesè pou asye modere), file oswa ranplase zouti |
| Mouri mete modèl | Stamping | Enpak repetitif ak friksyon; akselere pa materyèl difisil oswa lubrasyon pòv | Pwograme antretyen mouri, penti zouti (TiN, TiCN), seleksyon bon lubrifyan |
| Porosite gaz | Die Distribisyon | Lè kwense oswa idwojèn lage pandan solidifikasyon; piki ajite | Piki asistans vakyòm-, konsepsyon pòtay optimize, lengote metal pwòp epi sèk |
| Kavite kontraksyon | Die Distribisyon | Solidifikasyon inegal nan seksyon miray epè oswa refwadisman ensifizan | Konsepsyon miray inifòm, foure fredi, optimize pòtay ak sistèm rize |
| Fèmen frèt | Die Distribisyon | De fwon metal rankontre san yo pa konplètman fusion; ba tanperati fonn oswa piki dousman | Ogmante tanperati mwazi ak metal, optimize vitès piki ak konfigirasyon pòtay |
| Flash | Die Distribisyon | Depase metal fòse ant sifas liy separasyon-; presyon piki wo oswa chire mouri | Kenbe sifas liy separasyon-, asire bon jan fòs blocage, kontwole paramèt piki yo |
| Sifas anpoul | Die Distribisyon | Pòch gaz anba tè agrandi anba tretman chalè oswa tanperati sèvis ki wo | Amelyore vantilasyon, diminye tourbiyon pandan ranpli, kontwole paramèt Distribisyon jisteman |
Remake modèl la: defo Stamping yo gen rapò ak fòs mekanik - twòp souch, pa ase kontrent, oswa kwen zouti chire. Defo depoze yo gen rapò ak konpòtman tèmik - ki jan metal likid koule, solidifye, ak pyèj gaz. Yon pati ki gen tenm sou mouri echwe lè fèy solid la pa ka fizikman akomode fòm yo mande l. Yon pati jete echwe lè tranzisyon likid-a-solid la pa rive inifòm.
Tolerans ak presizyon dimansyon pa pwosesis
Lè w ap konpare konpozan fèy metal so ak ekivalan jete mouri, tolerans ki ka reyalize yo rakonte istwa diferan depann sou ki dimansyon w ap mezire.
Stamping ekselan nan-presizyon dimansyon plan. Pwofil vid, twou twou, ak distans ant karakteristik plat regilyèman kenbe ± 0.1 mm oswa pi sere ak zouti byen -. Defi a parèt nan presizyon angilè - springback entwodui ±0.5 degre a ±2 degre nan erè sou koube ki fòme, epi ki konpoze erè atravè plizyè estasyon pliye. Asye ki gen gwo -fòs yo se pi move delenkan yo, ak springback fòse swa konpansasyon zouti oswa operasyon segondè restriksyon yo frape dimansyon enprime.
Die casting bay enpresyonan -konpleksite fòm - zo kòt, bòs, mi mens, ak karakteristik entèn yo tout fòme nan yon sèl piki. Tolerans lineyè ± 0.1 a ± 0.2 mm yo tipik pou karakteristik kòm -jete. Sepandan, porosite ak kontraksyon ki pa-inifòm (tipikman 0.4-0.7% pou alyaj aliminyòm) limite konsistans kritik-dimansyon san machin segondè. Si pati ou a gen yon twou ki dwe kenbe ± 0.025 mm, w ap machin li kèlkeswa ki jan bon pwosesis la Distribisyon. Pri segondè machin sa a bezwen faktè nan desizyon pwosesis ou.
Règ la pratik: si tolerans ki pi sere ou yo ap viv sou plat, nan -karakteristik plan, Stamping delivre yo nannan. Si yo ap viv sou sifas ki genyen twa dimansyon -konplike, die casting fè ou fèmen epi fini machinn fè ou la - men w ap peye pou tou de operasyon yo.
Metòd enspeksyon pou pati ki gen tenm ak jete
Diferan mòd echèk mande metòd deteksyon diferan. Ou pa ka X-ray yon parantèz ki gen tenm pou springback, epi ou pa ka mezire porosite depoze ak yon kalib.
Pou pati so yo, pil enspeksyon an anjeneral gen ladan:
- CMM (Machin Mezire Kowòdone)- Verifye pozisyon twou yo, dimansyon pwofil yo, ak ang pliye yo kont CAD nominal. Kritik pou premye-apwobasyon atik ak odit peryodik nan-pwosesis yo.
- SPC tablo- Kontwòl pwosesis estatistik swiv derive dimansyon sou tan. Lè mete kout pyen piti piti deplase yon kote twou oswa wotè burr ranpe anlè, SPC atrap tandans nan anvan pati yo ale soti nan tolerans.
- Sistèm optik ak vizyon- Kamera gwo-vitès yo enspekte 100% pati yo pou evoke, karakteristik ki manke, ak konfòmite dimansyon nan vitès pwodiksyon an.
- Ale/non-ale mezi yo epi tcheke enstalasyon yo- Verifikasyon rapid nan dimansyon kritik san sik mezi CMM konplè.
Pou pati jete mouri, bwat zouti a elaji nan teritwa entèn-defo:
- X-ray (enspeksyon radyografi)- Revele porosite entèn, kavite kontraksyon, ak enklizyon envizib nan sifas la. Esansyèl pou depoze estriktirèl nan aplikasyon otomobil ak ayewospasyal.
- CT eskanè- Analiz volumetrik konplè pou pati konplèks kote 2D X-ray pa ka diferansye karakteristik ki sipèpoze yo.
- Tès presyon (tès koule)- Verifye ke porosite pa kreye nan-chemen koule mi yo sou lojman ak konpozan likid-manyen.
- CMM ak optik 3D- Konfime dimansyon ekstèn yo, sifas bouyon yo, ak planite karakteristik dam yo.
Yon diferans kalite ki souvan sipriz achtè se fini sifas yo. Kontras ki genyen ant sifas mouri frape ak mouri jete se enpòtan. Yon pati ki gen tenm nan kenbe paran-bon jan kalite sifas materyèl - si ou kòmanse ak yon fèy asye glas-fini, eleman so a kenbe fini sa a sou sifas ki pa-kontakte. Pati jete parèt ak teksti kavite mwazi an, ki vle di mak zouti vizib, liy separasyon, ak mak koule potansyèl ki mande pou eksplozif piki, tumbling, oswa machining pou reyalize yon sifas kosmetik.
Pou aplikasyon kote aparans sifas enpòtan - pyès ki nan konpitè pou konsomatè vizib, panno dekoratif, oswa konpozan ki resevwa plake - fèy metal so yo souvan rive pi pre fini final la ak mwens travay segondè. Pati jete ofri jeyometri ki Stamping pa ka matche ak, men sifas la raman vini gratis.
Kapasite kontwòl kalite ak pwofil risk domaj yo manje dirèkteman nan yon lòt kesyon kritik: ki endistri yo aktyèlman itilize chak pwosesis, ak ki senaryo pwodiksyon reyèl sanble lè tou de pwosesis sèvi menm pwodwi final la?
Aplikasyon endistri ak senaryo pwojè reyèl
Defo, tolerans, ak metòd enspeksyon mete etaj bon jan kalite ou. Men, ki sa seleksyon pwosesis aktyèlman sanble lè pati reyèl frape liy pwodiksyon reyèl? Fason ki pi klè pou entènalize desizyon Stamping-kont-distribisyon an se wè kote chak pwosesis domine - ak poukisa - atravè endistri ki konsome plizyè milya pati metal yo chak ane.
Aplikasyon pou otomobil ak ayewospasyal
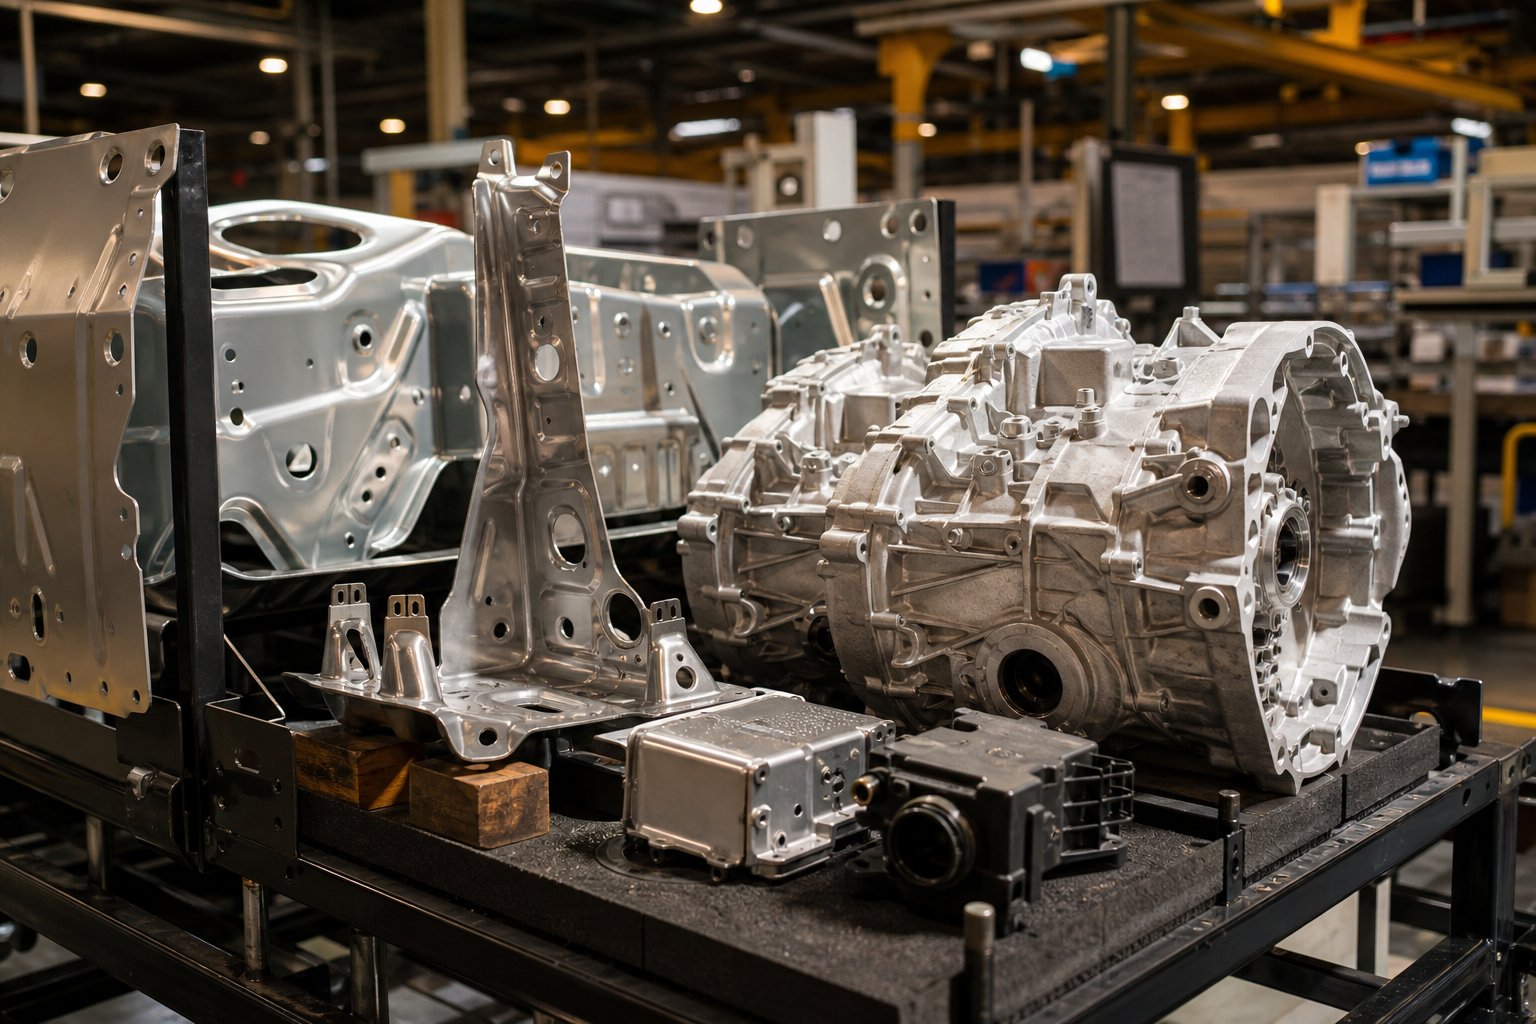
Mache nan nenpòt plant asanble machin epi w ap remake yon modèl. Estrikti kò a - panno do kay la, anndan pòt yo, ranfòsman defans, chodyè etaj - se prèske antyèman so tòl. Pati sa yo pataje karakteristik komen: gwo sifas, pwofondè pa fon an parapò ak anprint, epesè kalib inifòm, ak volim chak ane nan dè santèn de milye. Metal fòme ak Stamping domine kò-nan- pwodiksyon blan paske pwogresif ak transfè mouri ka so panno metal nan pousantaj pa gen okenn alimèt pwosesis depoze.
Pati otomobil ki gen tenm espesifik ak poukisa yo rete nan teritwa Stamping:
- Ranfòsman estriktirèl B-poto yo- Asye ki gen gwo-fòs ki fòme atravè Stamping cho; mande kontwòl direksyon grenn-ak epesè miray ki konsistan pou absòpsyon enèji aksidan.
- EV batri boîtiers- Gwo plato fèy aliminyòm ki gen tenm sou li ki bezwen plat, hermetisite nan kouti soude, ak gwo-debi volim pou kenbe vitès ak liy asanblaj pake batri yo.
- Parantèz chèz ak manm kwa-- Jeyometri senp koube yo pwodui nan 300+ kou pa minit; pa gen okenn konpleksite 3D ki ta jistifye zouti Distribisyon.
- Fren pousyè plak pwotèj- Mens asye so ak plizyè twou pèse; volim depase yon milyon chak ane pou chak platfòm machin.
Die casting okipe yon zòn diferan nan menm machin nan. Kèlkeswa kote jeyometri a vire twa-dimansyon, entegre plizyè fonksyon nan yon sèl pati, oswa mande chanèl entèn ak patwon, Distribisyon pran kontwòl:
- Lojman transmisyon- Konplèks rib entèn, twou kote yo pote, ak pasaj lwil oliv ki ta mande pou soude plizyè douzèn moso so ansanm.
- Blòk motè ak tèt silenn- Entèn jakèt dlo ak galri lwil oliv enposib reyalize atravè nenpòt pwosesis tòl.
- Capteur ak ECU lojman- Anvlòp pwoteksyon EMI ak patwon entegre, pòch konektè, ak najwar jesyon tèmik jete nan yon sèl piki.
- Gwo-distribisyon estriktirèl- Seksyon anba kas dèyè yo konsolide 70+ pati so ak soude nan yon sèl depoze aliminyòm, yon tandans ki te pionnier pou platfòm EV.
Aerospace swiv yon lojik menm jan an. Titàn so ak parantèz aliminyòm domine kote pwofil plat ak kalib limyè sifi, pandan y ap jete mayezyòm ak aliminyòm sèvi lojman, kouvèti bwat, ak patiraj avionik ki mande jeyometri entèn konplèks.
Elektwonik ak Aplikasyon pou byen Konsomatè
Retresi echèl la ak menm prensip yo kenbe. Nan elektwonik, ankadreman plon kòb kwiv mete so yo se kolòn vètebral anbalaj semi-conducteurs - dè milyon de ti ankadreman alyaj kòb kwiv mete pwodui a gwo vitès sou mouri pwogresif, konekte mikrochip ak ankadreman sikwi nan tout bagay soti nan smartphones ak ECU otomobil. Pwosesis la travay paske ankadreman plon yo esansyèlman plat, mande pou ekstrèm presizyon dimansyon, epi kouri nan volim kote avantaj vitès Stamping la se inegalabl.
Lòt elektwonik ak pati konsomatè kote Stamping pyès ki nan konpitè se chwa ki klè:
- RF plak pwotèj ak bwat EMI- Mens kloti pur oswa nikèl -an ajan soude sou PCB; jeyometri bwat senp nan volim masiv.
- Kontak batri ak klip prentan- Kwiv so oswa beryllium-kwiv ak jeyometri prentan presi; konte sou pwopriyete grenn materyèl pou lavi fatig.
- USB ak konektè kokiy- Pwogresis-moun ki gen tenm sou e ki fòme nan plizyè milye pati pa èdtan; konsistans dimansyon kritik pou interfaces kwazman.
Diecasting reklame teritwa elektwonik lè pati yo bezwen frigidité estriktirèl, mas tèmik, oswa sifas kosmetik atravè fòm 3D konplèks:
- Laptop ak tablèt chasi- Manyezyòm oswa aliminyòm kokiy jete ki bay frigidité ak chalè gaye atravè pwofil mens koube.
- Lavabo chalè pou ekleraj dirije ak elektwonik pouvwa- Etalaj fin ak karakteristik aliye entegre ke Stamping pa ka pwodui nan yon sèl operasyon.
- Boîtier zouti pouvwa- Kò aliminyòm oswa mayezyòm jete ak kontou ergonomic, boss file, ak karakteristik mòn motè konsolide nan yon sèl pati.
- Kamera ak ankadreman abèy- Distribisyon mayezyòm ki bay pwa minimòm ak rèd maksimòm pou aplikasyon pou pòtatif oswa ayeryèn.
Men sa anpil enjenyè neglije: fabrikasyon ibrid, kote tou de pwosesis sèvi menm asanble final la. Imajine yon peny konektè kòb kwiv mete tenm sou li peze nan yon lojman materyèl detèktè aliminyòm jete. Oswa yon modil pòt otomobil kote yon konpayi asirans estriktirèl jete kenbe parantèz ranfòsman asye ak so ak ba otobis kwiv. Okenn pwosesis pa ranplase lòt - yo konplete youn ak lòt nan yon sèl pwodwi. Pati so yo pote materyèl-kondiktivite espesifik, pwopriyete prentan, ak nan-presizyon avyon. Pati yo jete pote entegrasyon twa -dimansyon ak konsolidasyon estriktirèl.
Rekonèt senaryo ibrid sa yo anpeche yon pèlen apwovizyone komen: fòse yon asanble antye nan yon sèl pwosesis lè divize li atravè tou de pwodiksyon pi ba pri total ak pi bon pèfòmans. Fondasyon desizyon reyèl la se pa "estamping oswa depoze" - se "ki karakteristik ki fè pati nan ki pwosesis, epi ki jan pati yo ki kapab lakòz yo reyini ansanm?"
Kijan pou w chwazi ant Stamping ak Die Casting pou pwojè w la
Ou te wè mekanik pwosesis la, kontrent konsepsyon, koub pri, pwofil defo, ak aplikasyon reyèl-monde. Kesyon ki rete a se pratik: lè w ap gade yon nouvo pati konsepsyon sou ekran ou a, ki jan ou deside ki pwosesis vin envestisman zouti ou a?
Bliye organigram abstrè yo. Panse an tèm de twa senaryo reyèl pifò enjenyè rankontre repete:
Senaryo A: Yon bracket aliye.Li plat ak de viraj 90-degre, kat twou pèse, ki fèt ak fèy asye 1.5 mm. Volim anyèl se 200,000 inite. Pati sa a pa gen okenn karakteristik entèn, pa gen okenn bòs, pa gen okenn zo kòt - jis koube jeyometri soti nan yon vid plat. Repons lan se Stamping, chak fwa. Yon pwogresif metal Stamping mouri okipe sa a nan dè santèn de kou pa minit, ak pri pou chak pati yo pral yon fraksyon nan sa ki Distribisyon ta delivre.
Senaryo B: Yon patiraj elektwonik.Li gen zo kòt entèn pou aliye tablo, karakteristik entegre snap-, mi mens ak bouyon sou tout sifas yo, ak yon eksteryè kosmetik. Volim anyèl se 30,000 inite. Pati sa a konpleksite twa dimansyon - patwon entèn yo, miray mens inifòm, ak karakteristik konsolide - fè jete mouri anfòm natirèl la. Eseye reyalize jeyometri sa a atravè Stamping tòl ta mande plizyè estasyon, soude segondè, ak operasyon asanble ki elimine nenpòt avantaj sik-tan.
Senaryo C: Yon lojman konektè.Jeyometri 3D modere, 80,000 inite pa ane, aksesib nan swa yon konfigirasyon kat -estasyon estasyon an metal stamping oswa yon sèl -kavite moule moule. Tou de travay teknikman. Men kote ou konpare pri total aterisaj la: Stamping mouri plis segondè ebavure ak tape kont mwazi depoze ak kòm-fils jete ak fini minim. Kouri nimewo yo sou tou de - ki gen ladan antretyen, pousantaj perte, ak operasyon segondè - anvan ou angaje kapital.
Lojik desizyon an distile nan twa pòtay: konpleksite jeyometri, volim pwodiksyon, ak pri total ki gen ladan operasyon segondè. Si yon pati efase de premye pòtay yo lonje dwèt sou menm pwosesis la, ou gen repons ou. Si toulède pwosesis yo teknikman posib, twazyèm pòtay - pri total ateri - kraze egalite a.
Lis Verifikasyon Kritè Desizyon pou Enjenyè
Anvan ou mande sitasyon oswa angaje w nan zouti, reponn kesyon sa yo. Yo pral anpeche erè ki pi chè nan metal-fòme akizisyon: chwazi pwosesis ou a ki baze sou abitid oswa yon sèl varyab olye ke foto a konplè.
- Konpleksite jeyometri pati- Èske pati a plat oswa fon-fòme (koube, trase pa fon), oswa èske li mande tout karakteristik 3D tankou zo kòt, boss, ak kavite entèn?
- Volim pwodiksyon anyèl- Èske ou pi wo pase 50,000 inite pa ane kote avantaj vitès Stamping domine, oswa nan seri a 5,000–30,000 kote senplisite operasyon yon sèl-distribisyon an ka konpanse sik pi dousman?
- Kondisyon materyèl yo- Èske ou bezwen metal fèr (asye, Nerjaveèi) ki ekskli depoze mouri? Oswa alyaj ki pa -fèr (aliminyòm, zenk, mayezyòm) kote tou de pwosesis yo konpetisyon?
- Tolerans kritik- Èske dimansyon ki pi sere ou yo sou karakteristik plat, nan-plan (avantaj Stamping) oswa sou sifas 3D konplèks ki mande pou depoze plis fini machin?
- Sifas fini bezwen- Èske pati a bezwen bon jan kalite paran-materyèl fini (estamping), oswa èske yon teksti jete ak fini segondè akseptab?
- Bidjè operasyon segondè- Konbyen post-pwosesis chak wout mande? Tape, ebavure, plating, machining - depans sa yo chanje ekonomi an pi vit pase pifò achtè yo espere.
Si repons ou yo montre toujou sou yon pwosesis, chemen ou klè. Si yo divize - kèk favorize Stamping, lòt ki favorize casting - fè yon total-konparezon pri atravè yon minimòm de -orizon pwodiksyon an anvan yo mete lòd zouti.
Lè Stamping mouri yo se pi bon envestisman
Sèten pwofil pwojè fè yon koutim metal Stamping mouri gayan an klè. Ou pral rekonèt modèl sa yo:
Pati ki gen gwo-volim plat oswa ki pa fon-.Lè kantite anyèl yo depase 50,000 inite ak jeyometri pati rete nan koube, blanking, ak teritwa desen modere, sik Stamping avantaj tan -kreye pou chak-ekonomi pati ke depoze tou senpleman pa ka matche. Moule pwogresif kouri nan 200–600+ kou pa minit pwodui eleman fini pi vit pase nenpòt pwosesis ranpli mwazi.
Pati ki mande planite konsistan ak estabilite dimansyon.Konpozan ki gen tenm yo kenbe platite ki genyen nan stock fèy paran yo. Si asanblaj ou a depann sou sifas datum ki dwe kole san yo pa machinn - panse panno pwoteksyon, plak baz, oswa koòdone gaye chalè - Stamping fèy metal prezève entegrite sifas sa a atravè pwosesis la fòme.
Aplikasyon kote direksyon grenn materyèl enpòtan.Fatig-konpozan kritik tankou kontak prentan, ranfòsman estriktirèl, ak sikwi flex depann de oryantasyon grenn pou lavi sik. Stamping prezève ak ogmante direksyon woule-woulman estrikti bobin paran an, sa ki pèmèt enjenyè yo oryante viraj pèpandikilè ak grenn pou maksimòm duktilite ak rezistans fatig. Distribisyon pa gen okenn estrikti grenn - mikrostruktur izotwòp yo se yon avantaj nan kèk kontèks men yon limit lè fòs direksyon enpòtan.
Kondisyon materyèl fèr.Si aplikasyon w lan mande asye kabòn, asye pur, oswa alyaj espesyal ki gen gwo -fòs, Die Casting se pa yon opsyon. Materyèl sa yo gen so sèlman nan gwo -volim fòme mond lan.
Pou enjenyè ak achtè ki te travay nan lis verifikasyon sa a epi ki te detèmine ke Stamping se pwosesis optimal yo, pwochen etap la se apwovizyone zouti nan men yon founisè ki gen kapasite pwouve jeni mouri.YICHEN a koutim Stamping mouri sèvisofri yon pwen antre pou pwojè ki mande zouti metal-fòmasyon - si ou bezwen matris pwogresif pou pwodiksyon gwo-vitès gwo, matris stamping cho pou konpozan otomobil estriktirèl, oswa zouti transfere pou jeyometri gwo-desine. Konsepsyon -nan kay yo ak kapasite fabrikasyon yo kouvri tout seri aplikasyon pou Stamping mouri yo diskite nan atik sa a.
Chwazi bon pwosesis la se mwatye ekwasyon an. Lòt mwatye - jwenn yon founisè zouti ki ka aktyèlman egzekite konsepsyon matris ou nan nivo bon jan kalite pwodiksyon ou mande - mande pwòp seri kritè evalyasyon ak disiplin akizisyon.
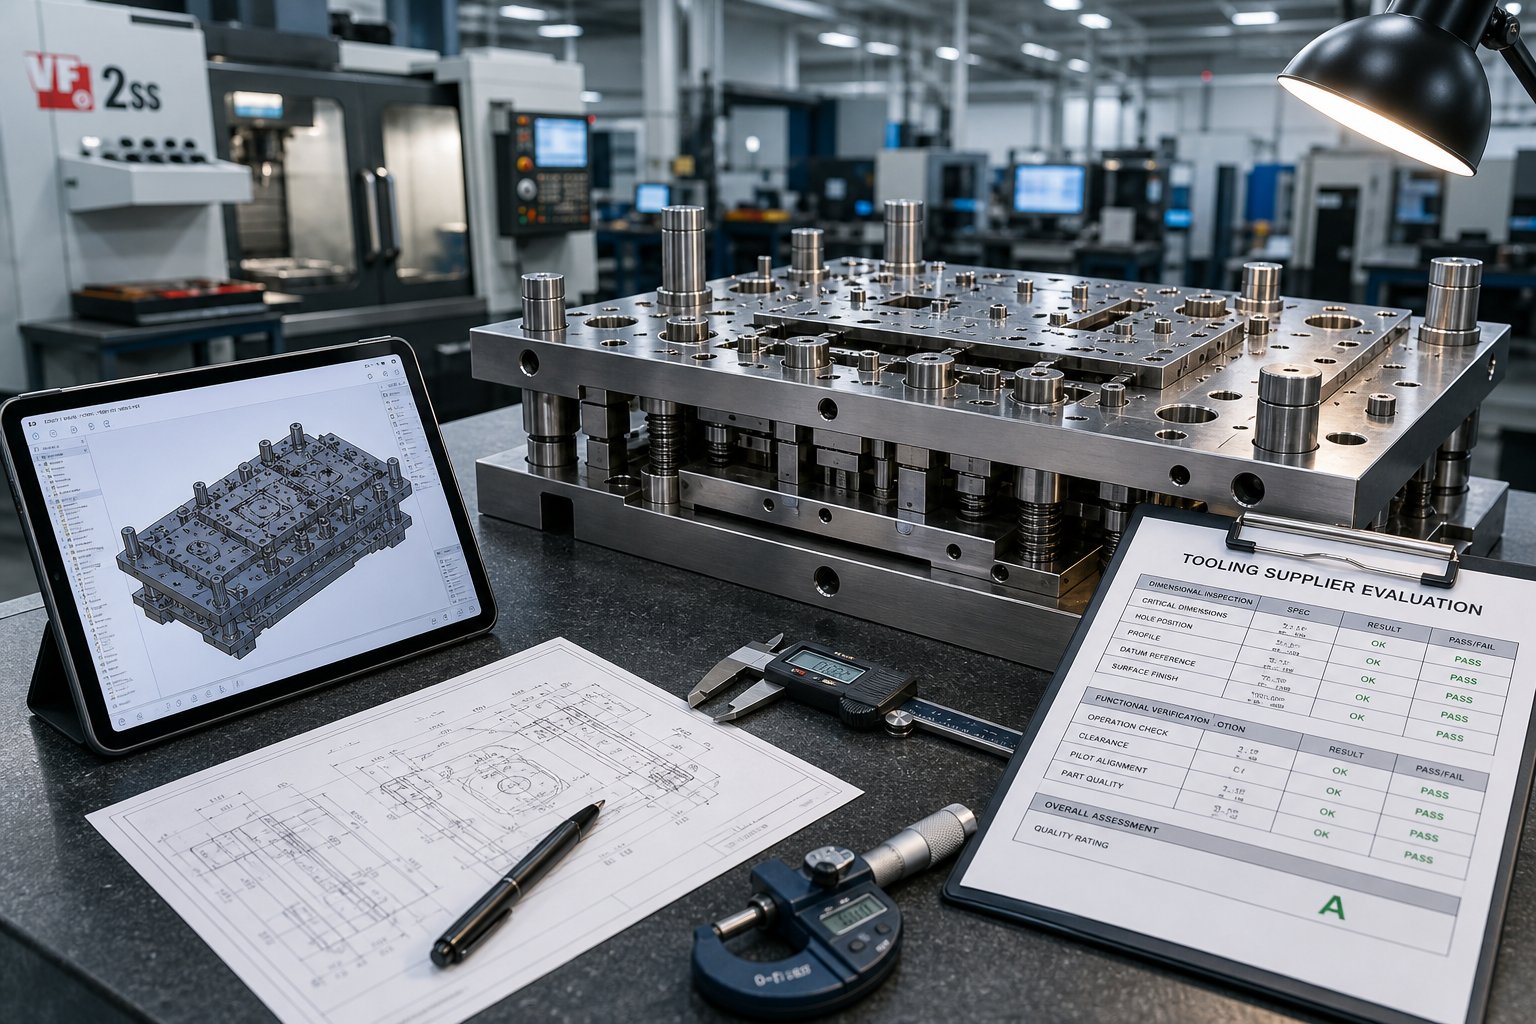
Sourcing Tooling ak Evalye Founisè pou Stamping ak Distribisyon Pwojè
Ou te idantifye pwosesis ou a, fèmen nan jeyometri a, epi konfime volim ekonomik la. Pwojè a ap viv oswa mouri sou sa k ap pase apre: jwenn yon founisè zouti ki ka tradui fichye CAD ou a nan yon pwodiksyon -moule Stamping oswa depoze mouri - alè, nan bidjè, ak nan nivo bon jan kalite aplikasyon ou mande.
Sa a se kote anpil ekip akizisyon bite. Yon demann vag pou quote jwenn yon pri vag tounen. Enfòmasyon ki manke yo deklanche yon seri de retour-ak-ki ajoute jou oswa semèn nan kalandriye w la. Ak chwazi yon founisè ki baze sèlman sou òf ki pi ba a souvan vle di dekouvri twou vid ki genyen kapasite apre ou te deja angaje dola zouti. Men ki jan pou evite pyèj sa yo.
Kisa pou mete nan yon RFQ Stamping oswa Distribisyon
Panse sou RFQ ou a kòm yon sèl dokiman ki detèmine presizyon quote. Founisè manifakti yo rapòte ke RFQ enkonplè yo ajoute youn a de jou imèl klarifikasyon pou chak detay ki manke - ak chak sipozisyon yon founisè fè pou ranpli twou vid ki genyen yo prezante risk pri ki ateri sou bò tab la. Yon RFQ konplè ba ou yon pri egzat nan 24 a 48 èdtan. Yon enkonplè vin jwenn ou yon estimasyon Matlasye ki pwoteje founisè a, pa ou.
Kit w ap achte yon koupon pou mete metal pou vide pwogresif oswa yon mwazi milti-kavite, enkli bagay esansyèl sa yo:
- Modèl CAD 3D (STEP oswa IGES) plis yon PDF 2D dimansyon- Fichye CAD a pèmèt founisè a analize jeyometri pou fabrikasyon. Desen PDF a rele sa ki enpòtan: dimansyon kritik, GD & T datum, ak nòt ki pa transfere nan yon fòma dosye net. Yon foto flou oswa yon deskripsyon vèbal pa akseptab pou sitasyon zouti.
- Espesifikasyon klas materyèl- "Aliminyòm" se pa yon espèk. Endike alyaj egzak la ak tanperaman: 5052-H32 pou yon bracket ki gen tenm, A380 pou yon depoze, 1008 CRS pou yon clip asye. Si ou pa sèten, dekri anviwònman opere a epi kite founisè a rekòmande - men mete konvèsasyon sa a nan RFQ a olye ke kite li vid.
- Pwojeksyon volim anyèl ak modèl lòd- Yon kouto tenb ki fèt pou 50,000 pati pa ane itilize diferan kalite asye ak metòd konstriksyon pase yon sèl ki bati pou 5 milyon sik. Endike kantite imedya ou, volim anyèl ou espere, epi si demann lan fiks oswa sezon. Pwen done sèl sa a kondwi seleksyon materyèl zouti, desizyon konte kavite, ak kalkil amortissement.
- Dimansyon kritik ak tolerans- Make ki karakteristik ki fonksyonèl kritik kont tolerans jeneral. Voye pi sere koute plis - yon twou ±0.05 mm mande pou diferan presizyon zouti pase yon ±0.3 mm ki pa-bò kritik. Founisè yo pri sou tolerans ki pi sere ou yo, kidonk pa plis pase-espesifye karakteristik ki pa bezwen li.
- Kondisyon fini sifas yo- Espesifye valè Ra pou sifas kritik yo, oswa di "estanda kòm-koupe" oswa "tankou-jete" si fini kosmetik pa obligatwa. Si pati a resevwa plakaj, kouch poud, oswa anodize en, sonje ke - li afekte fason founisè a apwoche kontwòl burr ak preparasyon sifas yo.
- Bezwen operasyon segondè- Tape, ebavure, tretman chalè, plating, asanble - nenpòt bagay ki depase operasyon fòmasyon prensipal la. Detay sa yo afekte si founisè a site pati konplè aterisaj la oswa jis etap Stamping/distribisyon an, epi yo enfliyanse desizyon konsepsyon zouti tankou entegre nan -tapping mouri oswa konsepsyon pou minim post-pwosesis.
- Kalandriye livrezon ak tèm anbake- Endike yon dat konkrè oswa egzijans -tan. "Pi vit ke posib" di founisè a pa gen anyen. "Premye echantiyon nan 6 semèn, zouti pwodiksyon valide pa semèn 10" ba yo yon orè pou komèt oswa pouse tounen sou onètman.
Yon detay ki separe achtè ki gen eksperyans ak inisyasyon: enkli kontèks aplikasyon an. Di founisè ou a "support sa a monte yon modil batri EV epi li wè chajman vibrasyon" imedyatman drapo konsiderasyon materyèl ak tolerans yo ta ka rate. Gid pratik RFQ soti nan manifakti ki gen eksperyans toujou mete aksan sou ke kontèks aplikasyon ede founisè trape pwoblèm potansyèl konsepsyon anvan koupe zouti kòmanse - ekonomize sik revizyon ak pri en.
Evalye Founisè zouti ak tan plon
Yon RFQ konplè atire quotes egzat. Men, yon sitasyon egzat soti nan yon founisè enkapab toujou fini nan yon dezas. Evalye yon moule Stamping oswa yon machann depoze mouri mande pou gade pi lwen pase pri nan kapasite operasyonèl, enfrastrikti bon jan kalite, ak évolutivité.
Men sa pou evalye - ak drapo wouj ki ta dwe deklanche atansyon:
Nan-kapasite konsepsyon mouri kay la.Founisè ki desine ak konstwi zouti anba yon do-kay yo repete pi vit, kenbe entegrasyon pi sere ant entansyon konsepsyon ak reyalite fabrikasyon, ak pwòp pwoblèm san dwèt-montre ant yon kay konsepsyon ak yon magazen fabrikasyon separe. Mande si yo itilize lojisyèl simulation (fòme analiz pou Stamping, simulation koule pou Distribisyon) pou valide zouti anvan koupe asye. Si konsepsyon mouri yo tretans, konprann ki moun ki posede IP konsepsyon an ak ki jan sik revizyon yo jere.
Sètifikasyon materyèl ak trasabilite. Kad evalyasyon founisè yotoujou idantifye trasabilite materyèl kòm yon kritè ki pa -negosyab. Founisè ou a ta dwe bay sètifikasyon moulen pou tou de asye zouti (D2, A2, H13, oswa foure carbure) ak materyèl pwodiksyon yo pral kouri nan mouri a. Nan endistri reglemante - otomobil (IATF 16949), ayewospasyal (AS9100), medikal - sètifikasyon sa yo pa opsyonèl; yo se kondisyon odit.
Sistèm jesyon kalite.Sètifikasyon ISO 9001 se yon endikatè debaz ke founisè a te dokimante pwosesis pou kontwòl konsepsyon, nan-enspeksyon pwosesis, ak aksyon korektif. Pou Stamping otomobil, gade pou konfòmite IATF 16949. Pi lwen pase sètifika a, mande sou aplikasyon SPC yo, orè kalibrasyon pou ekipman enspeksyon, ak sistèm swiv defo. Yon founisè ki sèvi ak kontwòl pwosesis estatistik pou kontwole pwodiksyon Stamping kaptire drift dimansyon anvan li vin tounen yon rejè pakèt.
Pwototip ak echantiyon disponiblite.Èske yo ka pwodui pwototip -zouti mou oswa premye-echantiyon atik anvan yo angaje yo nan zouti pwodiksyon ki di? Kapasite sa a diminye risk dramatikman - ou valide anfòm, fonksyon, ak asanble anvan ou depanse $50,000+ sou yon mouri pwogresif fè di. Founisè ki sote etap sa a oswa ki pa ka ofri li ap mande w jwe aza sou siksè premye-tire.
Pwodiksyon évolutivité.Inisyal lòd ou a ta ka 20,000 pati pa ane, men si demann ap grandi a 200,000, èske founisè a ka echèl? Evalye ranje tonnaj laprès yo, èdtan machin ki disponib yo, pwofondè mendèv yo, ak volonte pou konstwi zouti kopi pou pwodiksyon milti-laprès. Yon founisè ki gen kapasite aktyèl modere men ki demontre ladrès souvan depase yon etablisman ki pi gwo ak orè rijid ak ke moun kap kriye tan -long.
Drapo wouj pou gade:
- Si w site san w pa poze kesyon teknik sou pati w la -, sa endike yo priye avèg olye ke yo kreye yon solisyon.
- Pa gen volonte pou pataje echantiyon rapò enspeksyon oswa dokiman PPAP ki soti nan pwojè anvan yo.
- Delè yo te site san kalifikasyon - founisè ki gen eksperyans fè distenksyon ant fini konsepsyon, fabrikasyon zouti, echantiyon, ak pwodiksyon-jalons livrezon pare.
- Prix dramatikman pi ba pase mache san eksplikasyon klè - anjeneral siyal kwen koupe nan bon jan kalite asye zouti, tretman chalè, oswa fini fanm k'ap pile ki diminye lavi mouri.
Pou achtè ki te travay nan pwosesis evalyasyon sa a epi ki te detèmine ke yon koutim Stamping mouri se chemen yo pi devan,YICHENreprezante yon pwen depa konkrè. Ekip jeni yo a kouvri pwogresif, transfè, ak konsepsyon stamping cho ak -fabwikasyon nan kay - ki enpòtan pou pwojè ki soti nan parantèz otomobil gwo-volim ak zouti presizyon metal stamp pou elektwonik. Yo se yon opsyon ki kalifye pami kritè yo diskite isit la, men konbinezon yo nan jeni koutim mouri ak kapasite pwodiksyon -fabrikasyon echèl fè yo yon resous pratik pou achtè k ap antre nan faz apwovizyone ak yon espèk klè nan men yo.
Akizisyon nan Stamping die casting pwojè se pa sèlman sou jwenn pi bon mache quote la. Li se sou matche kondisyon teknik ou yo ak yon founisè ki gen kapasite, sistèm kalite, ak kapasite pwodiksyon an aliman ak tout sik lavi pwojè ou a - soti nan premye pwototip jiska ane-senk antretyen ak refile. Fè RFQ a dwat, evalye kont sibstans olye ke pri pou kont li, ak envestisman zouti ki swiv la pral bay retounen nan plizyè milyon sik pwodiksyon.
Stamping Die Casting: Kesyon yo poze souvan
1. Ki diferans prensipal ant Stamping ak Die Casting?
Stamping se yon pwosesis -fòmasyon frèt ki itilize fòs mekanik pou refòme tòl solid an pati atravè pwenson ak mouri. Die casting se yon pwosesis cho -fòmasyon ki enjekte metal fonn (tipikman aliminyòm, zenk, oswa mayezyòm) nan yon mwazi asye ki kapab itilize ankò anba presyon ki wo. Distenksyon fondamantal la se ke Stamping remode materyèl solid pandan y ap mouri Distribisyon solidifye metal likid. Diferans sa a kondwi tout desizyon en sou zouti, materyèl, jeyometri ki ka reyalize, ak estrikti pri pou chak-pati.
2. Èske asye ka mouri jete?
Steel pa ka mouri jete lè l sèvi avèk ekipman konvansyonèl yo. Steel fonn ant 1,370 ak 1,530 degre Sèlsiyis, tanperati ki ta rapidman detwi menm zouti ki di -mwazi asye. Dapre done endistri yo, 95% nan pati jete yo itilize metal ki pa -fèr tankou aliminyòm, zenk, ak mayezyòm. Pati asye ki mande pwodiksyon ki baze sou mwazi-yo tipikman fèt atravè depoze envestisman oswa depoze sab, kote mwazi dispansab tolere chalè ekstrèm. Pou gwo -konpozan asye volim ak jeyometri plat oswa fon, Stamping metal lè l sèvi avèk pwogresif oswa transfè mouri se metòd pwodiksyon estanda.
3. Kilè mwen ta dwe chwazi Stamping sou Die Casting pou pati mwen yo?
Stamping se pi bon envestisman lè pati ou yo plat oswa fon -fòme (koube, espas vid, trase modere), volim anyèl depase 50,000 inite, ou bezwen materyèl fèr tankou asye kabòn oswa asye pur, oswa tolerans ki pi sere ou yo sou nan-karakteristik plan yo. Stamping genyen tou lè direksyon materyèl grenn yo gen pwoblèm pou lavi fatig, oswa lè yo bezwen platite konsistan pou sifas kwazman. Founisè yo tankou YICHEN (yichen-group.com/stamping-die/) ofri koutim Stamping Die Engineering pou aplikasyon pou pwogresif, transfè, ak Stamping cho atravè senaryo sa yo.
4. Ki enfòmasyon mwen ta dwe mete nan yon RFQ Stamping oswa Die Casting?
Yon RFQ konplè ta dwe gen ladan yon modèl CAD 3D (STEP oswa IGES) ak yon PDF 2D dimansyon, klas materyèl egzak ak spesifikasyon tanperaman, pwojeksyon volim anyèl ak modèl lòd, dimansyon kritik ki make ak tolerans espesifik, kondisyon fini sifas ak valè Ra, bezwen operasyon segondè (tapping, plating, tretman chalè), ak yon delè livrezon konkrè. Mete kontèks aplikasyon an ede founisè yo idantifye pwoblèm konsepsyon potansyèl anvan zouti kòmanse. RFQ enkonplè anjeneral ajoute youn a de jou nan klarifikasyon pou chak detay ki manke ak rezilta nan pri Matlasye ki pwoteje founisè a olye ke achtè a.
5. Ki domaj ki pi komen nan Stamping ak Die Casting?
Defo Stamping gen rapò ak fòs mekanik: springback (rekiperasyon elastik apre fòme), pli (ensifizan fòs detantè vid), chire (souch ki depase limit materyèl), ak burrs (chire bor kout pyen oswa clearance kòrèk). Defo Distribisyon yo gen rapò ak konpòtman tèmik: porosite gaz (lè kwense pandan piki), kavite kontraksyon (solidifikasyon inegal), fèmen frèt (fwon metal ki pa fusion), ak flash (metal depase nan liy separasyon). Chak pwosesis mande pou metòd enspeksyon diferan. Pati ki gen so yo sèvi ak graphique SPC ak verifikasyon CMM, pandan y ap pati jete yo bezwen enspeksyon X-ray ak tès presyon pou detekte porosite entèn yo.


