


Deside ki kalite mouri ki adapte pati ou ak volim pwodiksyon an
Bati yon metal Stamping mouri kòmanse lontan anvan nenpòt asye vin koupe. Ou kòmanse ak yon pati fini epi travay bak, ranvèse-enjenieri jeyometri li an nan zouti ki ka repwodui li plizyè milye oswa dè milyon de fwa anba chaj laprès. Etap-enjenieri ranvèse sa a se nwayo nan fè mouri-, epi li kòmanse ak yon sèl desizyon fondamantal: ki kalite stamping mouri ki koresponn ak pati ou, volim ou, ak bidjè ou.
Se konsa, ki sa ki mouri, egzakteman? Nan tèm ki pi senp yo, yon mouri se yon zouti presizyon ki fòme fèy metal atravè koupe, fòme, oswa toude pandan yon konjesyon serebral laprès Stamping. Konprann sa ki mouri nan manifakti ede klarifye poukisa chwa a nan kalite mouri enpòtan anpil. Move chwa a mennen nan envèstisman zouti gaspiye, twòp pri pa-pati, oswa pwoblèm kalite ki ante ou atravè pwodiksyon an.
Twa kalite prensipal matris Stamping kouvri vas majorite aplikasyon yo: yon sèl-estasyon, konpoze, ak pwogresif.
Single-Station vs konpoze vs pwogresif mouri
Chak kalite mouri okipe yon zòn diferan nan jaden konpleksite-volim-pri a. Men ki jan yo konpare:
| Kalite mouri | Ideyal pati konpleksite | Tipik Volim Anyèl | Pri relatif zouti |
|---|---|---|---|
| Single-Estasyon | Senp (yon operasyon pou chak kou: vid, pèse, oswa fòm) | Ba a modere (pwototip jiska 50K) | Ba |
| Konpoze | Modere (plizyè koupe similtane nan yon sèl kou, pati plat) | Modere a wo (50K a 500K+) | Mwayen |
| Pwogresis | Segondè (sekans plizyè-etap: koupe, fòme, koube atravè estasyon) | Segondè (100K a milyon) | Segondè |
Yon sèl -moun estasyon metal Stamping pi byen travay lè ou bezwen yon operasyon pou chak frape, kenbe zouti senp ak konfigirasyon rapid. Mouri konpoze konbine operasyon tankou blanking ak pèse nan yon sèl konjesyon serebral, fournir tolerans pi sere ant karakteristik paske tout bagay koupe an menm tan. Pwogresis Stamping mouri manje yon teren metal nan plizyè estasyon nan sekans, pwodwi yon pati ranpli ak chak sik laprès nan gwo vitès.
Koresponn ak chwa mouri ou a ak bidjè ak aksè ekipman
Kapasite boutik-ou a gen anpil enfliyans sou chemen ki gen sans. Si ou gen fraisage CNC ak fil EDM nan-kay, bati yon sèl-estasyon oswa yon senp mouri konpoze se reyalis.Pwogresis metal Stamping mouri, ak konsepsyon teren konplèks yo ak distribisyon milti-estasyon yo, souvan mande pou eksperyans konsepsyon espesyalize ak ekipman ki pouse ekip yo nan tretann operasyon espesifik.
Atik sa a kouvri tout spectre yo, soti nan mouri-pwototip ki mete men yo rive nan pwodiksyon-outillage pwogresif. Kit ou planifye pou machin chak eleman tèt ou oswa konfye tretman chalè ak travay EDM, pwosesis la nan vire yon desen pati nan yon mouri Stamping k ap travay swiv menm sekans lojik la. Premye varyab ki fòme chak desizyon en se asye zouti ou chwazi pou chak eleman mouri.
Chwazi bon klas zouti asye pou pwenson ak blòk mouri
Zouti asye se pa yon kategori sèl-gwosè-adapte-tout. Chak eleman nan yon mouri Stamping fè fas a diferan pwofil estrès: pwenson kenbe chòk konpresiv ak abrazif mete sou chak frape, blòk mouri reziste glisman kontak sou kwen koupe, dezabiye jere fatig siklik, ak plak backup absòbe chaj distribiye. Chwazi bon materyèl zouti Stamping pou chak wòl dirèkteman kontwole konbyen tan mouri ou kouri ant regrinds ak ki jan konsistan pati ou rete sou yon kanpay pwodiksyon.
Ak konplèks pwodiksyon zouti souvan mande envèstisman deUSD $100,000 a $500,000, chwazi klas asye mal la se yon erè chè. Ou pral swa boule nan bidjè sou echèk twò bonè oswa sou-espesifye materyèl kote li pa nesesè. Objektif la se matche rezistans mete, severite, ak dite ak kondisyon aktyèl sèvis chak eleman.
Zouti Steel Seleksyon Kritè pa konpozan mouri
Senk klas asye (plis carbure) kouvri majorite nan asye Stamping mouri nan pwodiksyon an. Men ki jan yo kat aplikasyon reyèl:
| Steel Klas | Dite tipik (HRC) | Prensipal Mete pwopriyete | Pi bon -Aplikasyon anfòm |
|---|---|---|---|
| D2 | 58-62 | Ekselan rezistans abrasion | Blanking pwenson, seksyon mouri pou asye grav ak kwiv |
| A2 | 57-62 | Mete balanse ak severite | Fòme pwenson, pèse -volim mwayen, seksyon mouri -bi jeneral |
| S7 | 54-58 | Segondè rezistans chòk / enpak | Gwo kout pwen, epè-operasyon stock, gwo-estasyon enpak |
| M2 | 62-65 | Dite cho, retansyon kwen nan vitès | Estasyon pwogresif gwo -vitès, ti kout pwen |
| Carbide (tengstèn) | 70-75+ | Ekstrèm rezistans abrasion | Insérer volim ultra-wo- (milyon frape), metal abrazif pou Stamping |
D2 rete chwal travay la pou blanking jeneral ak piercing nan seleksyon materyèl metal Stamping. Kwòm segondè li yo ak kontni kabòn delivre rezistans eksepsyonèl fwotman, men li ka chip anba enpak grav. Lè yon kout pyen fè fas a chaj chòk lou, tankou piercing epè asye pur Stamping stock, A2 bay pi bon severite nan yon sakrifis ti tay nan lavi mete. S7 retire komès sa a -pi lwen, absòbe enpak repete kote D2 oswa A2 ta ka kase. M2, yon gwo-asye, kenbe dite li menm lè estasyon mouri pwogresif yo jenere chalè ak pousantaj sik ki wo.
Ki jan chwa materyèl afekte lavi mouri ak entèval antretyen
Relasyon ki genyen ant dite ak konte frape se pa lineyè. Yon kout pyen D2 nan HRC 60 blanking asye grav ta ka bay 100,000 a 150,000 frape anvan wotè burr siyal yon regrind nesesè. Sa a menm kout pyen koupe Nerjaveèi gout nan 30,000 -50,000 frape akòz nati travay-redi nan tòl la, ki ka apwoche a.dite nan zouti nan tèt li. Stamping aliminyòm prezante yon defi diferan: fèy la douser pa mete bor osi vit, men galling (adezyon materyèl nan sifas la mouri) vin mòd nan echèk prensipal.
Sa a se kote kouch chanje ekonomi an. PVD-aplike nitrure Titàn (TiN) ajoute yon kouch friksyon difisil, ba-ki pwolonje lavi mouri siyifikativman pou travay asye grav. Pou Stamping metal asye pur ak Stamping metal aliminyòm, carbonitrure Titàn (TiCN) depase TiN pa diminye afinite chimik ant fèy la ak sifas zouti. Etid sou asye avanse ki gen gwo -fòs yo montre ke zouti PVD-kouvwi yo ka pwodwi plis pase 1.2 milyon pati konpare ak 50,000 pou altènativ ki gen chrome-nan menm kondisyon yo.
Imajine kouri yon mouri pwogresif nan 60 kou pa minit sou Nerjaveèi. San TiCN kouch, w ap rale mouri a pou antretyen chak chanjman. Avèk li, ou ta ka kouri yon semèn konplè. Diferans sa a nan uptime souvan jistifye pri a kouch anpil fwa sou, espesyalman lè ou faktè nan pèdi pwodiksyon pandan chanjman mouri.
Poud metaliji (PM) zouti asye ofri ankò yon lòt nivo. Estrikti carbure byen distribye yo a bay tou de gwo rezistans mete ak rezistans enpak ke klas konvansyonèl ingot-jete pa ka matche. Nan yon ka dokimante, chanje soti nan D2 a yon klas PM nan menm dite a ogmante lavi zouti soti nan 5,000-7,000 sik nan plis pase 40,000 sik lè yo fòme asye ki gen gwo fòs.
Klas asye ak seleksyon kouch mete fondasyon an. Pwochen defi a se tradwi jeyometri pati ou an nan fòm egzak kout pyen ak mouri ki pral pwodwi li, epi travay sa a k ap fèt nan anviwònman CAD/CAM kote clearances, layout teren, ak sekans estasyon tout pran fòm.
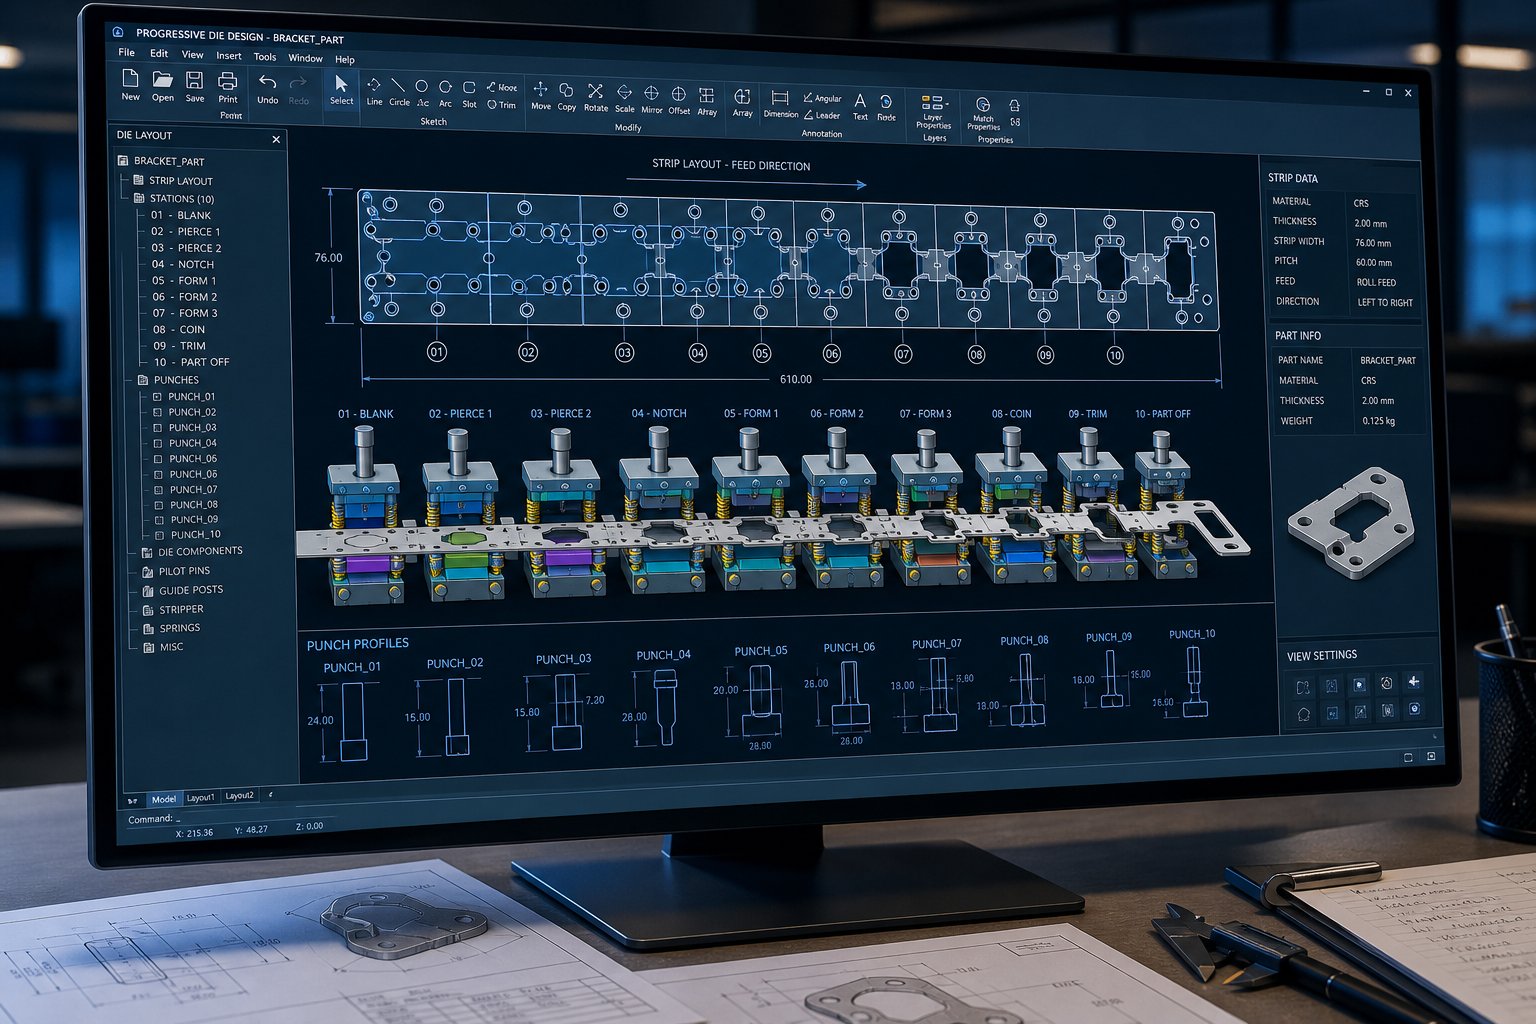
Konsepsyon jeyometri mouri ak Layout teren lè l sèvi avèk simulation CAD-CAM
Ou gen asye zouti ou chwazi. Pwochen kesyon an se: ki fòm egzak asye sa yo bezwen vin? Sa a se kote konsepsyon mouri Stamping deplase soti nan syans materyèl nan jeyometri, epi li se etap la ki separe yon mouri k ap travay ak yon pèse papye chè.
Workflow la kòmanse ak desen pati ou fini. Ou deja konnen kalite materyèl la ak epesè. Soti nan de entrées sa yo, ou pran yon sèl dimansyon ki pi enpòtan nan nenpòt ki koupe koupe: kout pwen-pou-dégagement mouri.
Clearance se diferans ki genyen ant kwen koupe kout pyen an ak kwen koupe bouton mouri a, eksprime kòm yonpousantaj nan epesè materyèl pou chak bò. Jwenn li dwat, epi ou pwodwi taye pwòp ak burr minim. Jwenn li mal, epi ou fè fas a twòp burrs, mete kout pwen twò bonè, paresseux rale, oswa menm fraktire zouti. Clearance rekòmande a varye selon materyèl paske pi rèd, metal ki pi wo -tansyon-fòs bezwen plis plas pou avyon ka zo kase yo aliman pwòp atravè epesè fèy la.
Tablo clearance kout pwen-pou-mouri pou tòl komen
Lè w ap planifye konsepsyon metal Stamping mouri ou a, sèvi ak chenn clearance sa yo kòm pwen depa. Amelyore -ki baze sou kondisyon espesifik tolerans ou yo ak kondisyon zouti ou yo.
| Materyèl fèy | Ranje epesè | Clearance Rekòmande (% pou chak bò) | Nòt |
|---|---|---|---|
| Asye modere (ki ba kabòn) | 0.5 - 3.0 mm | 8 - 12% | Estanda debaz; ogmante nan direksyon 12% pou pi long lavi zouti |
| Nerjaveèi (304/316) | 0.5 - 2.5 mm | 10 - 15% | Travay-redi ogmante fòs koupe; clearance pi sere ogmante risk burr |
| Aliminyòm (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Materyèl douser pèmèt pi piti espas; veye pou griye sou sifas mouri |
| Kwiv (C26000) | 0.5 - 2.0 mm | 5 - 8% | Netwaye taye nan pi ba clearances; padonnen materyèl pou pwototip mouri |
Youn nan konsèy konsepsyon Stamping ki pi pratik yo sonje: rechèch modèn zouti sijere ke kouri nan direksyon ki pi wo nan limit sa yo (11-20% pou chak bò pou asye) ka siyifikativman diminye souch zouti pandan w pèse kò w epi ogmante lavi operasyonèl, menm si li yon ti kras ogmante wotè burr. Ou ap fè kòmès yon ti etap debavure segondè pou entèval regrind ki pi long.
Pou dimansyon kout pwen an, soustraksyon clearance ki soti nan chak bò lè ou vle kenbe yon gwosè twou nan mouri a. Lè ou vle kenbe yon gwosè vid, ajoute clearance nan kout pyen an. Sa a se lojik konsepsyon fondamantal tòl Stamping ki kondwi chak modèl CAD ou bati en.
Layout Bann Building ak Sekans Estasyon nan CAD
Pou pwogresif tòl Stamping mouri, Layout teren an se plan ou. Li defini ki jan stock bobin anvan tout koreksyon transfòme nan pati fini estasyon pa estasyon. Panse a li kòm yon delè: chak estasyon fè youn oubyen de operasyon, ak teren an avanse yon distans anplasman fiks ant frape.
Yon layout teren solid adrese senk eleman:
- Twou pilòt- Poson nan premye estasyon an epi itilize pa pilòt broch nan estasyon ki vin apre yo pou anrejistre teren an jisteman. San yo, kraze erè kimilatif manje yo prezante-pou-prezante presizyon.
- Carrier bann lajè- Materyèl ki konekte pati ou a ak bobin la pandan li vwayaje nan mouri a. Twò etwat epi li chire; twò laj epi ou gaspiye materyèl.
- Espas estasyon (anplasman)- Dwe gen inifòm ak konte pou pi gwo anprint estasyon an plis bon jan separasyon pou entegrite estriktirèl nan plak mouri yo.
- Negatif ak pozitif kontoune notch- Nan tòl Stamping mouri, antay sa yo soulaje materyèl adjasan a viraj ak fòm, anpeche entèferans kòm pati a pran fòm pandan y ap rete tache ak konpayi asirans lan.
- Optimize bouyon- Nidifikasyon pati oswa ajiste lajè teren pou maksimize itilizasyon materyèl. Menm yon amelyorasyon 2-3% nan konpoze sede nan gwo ekonomi nan volim segondè.
Sistèm CAD ou a bati layout sa a kòm yon reprezantasyon plat an premye, answit chak estasyon vin modle an 3D pou verifye ke pwenson, lifters, ak zouti fòme pa fè kolizyon youn ak lòt oswa ak teren an pandan y ap pwogrese.
Isit la se kote metal Stamping konsepsyon deplase soti nan ekri nan validation jeni. Simulation CAE lè l sèvi avèk analiz eleman fini pèmèt ou nòmalman fòme, koube, ak koupe pati ou anvan nenpòt asye machin. Lojisyèl la predi materyèl eklèsi, pli, ak springback, siyal pwoblèm ki ta ka parèt sèlman pandan esè fizik ki koute chè.Pi bon pratik endistriswiv yon estrateji sistematik: mezire springback nan simulation, bese li atravè modifikasyon pwosesis, kontwole variabilite, ak Lè sa a konpanse sifas mouri kòmsadwa. Apwòch sa a te pwouve siyifikativman redwi iterasyon esè epi asire konfòmite dimansyon konsistan pandan lavi pwodiksyon yon panèl.
Pou ekip ki pa gen -kapasite FEA nan kay la, sèvis simulation ki soti nan moun k ap fè matris ki gen eksperyans kapab akselere faz validasyon sa a anpil.Stamping die sèvis YICHEN a, pa egzanp, gen ladan analiz posibilite ak simulation CAE kòm ofrann faz bonè-, ede enjenyè valide jeyometri mouri ak layout dezabiye anvan yo angaje nan machinn. Sa a devan-chaje pwoblèm-rezoud nan faz dijital la kote chanjman yo koute èdtan olye pou yo semèn.
Peman an nan bon jan travay konsepsyon Stamping nan CAD ak simulation se senp: mwens supriz lè asye fè di frape tòl la pou premye fwa. Chak clearance kalkile, chak estasyon sekans, ak chak mòd springback prevwa nan lojisyèl se yon iterasyon mwens boule nan laprès la esè. Avèk jeyometri valide ak layout teren fèmen, konsantre nan transfòme modèl dijital sa yo nan eleman mouri fizik atravè machin presizyon.
Machin mouri konpozan ak CNC fraisage ak fil EDM
Modèl CAD ou yo fèmen. Layout bann yo valide. Chak clearance kalkile nan santyèm nan yon milimèt. Blanks asye chita sou planche a boutik ap tann yo vin zouti Stamping presizyon. Sa a se faz kote jeyometri dijital la vin metal fizik, epi sekans ou swiv la detèmine si eleman sa yo anfòm ansanm ak presizyon nan nivo mikron-oswa si wi ou non si wi ou non si wi ou non si wi ou non konpozan sa yo anfòm ak presizyon nivo mikron-oswa si wi ou non si wi ou non si wi ou non si wi ou non konpozan sa yo anfòm ak presizyon nan nivo micron-oswa si wi ou non si wi ou non si wi ou non konpozan sa yo anfòm ak presizyon nan nivo micron-oswa si wi ou non si wi ou non si wi ou non konpozan sa yo anfòm ak presizyon nan nivo micron-oswa si wi ou non si wi ou non si wi ou non konpozan sa yo anfòm ak presizyon nan nivo micron-oswa si wi ou non si wi ou non si wi ou non konpozan sa yo anfòm ak presizyon nan nivo micron-yo.
Pwosesis mouri pou machining swiv yon lòd ekspre: fraisage CNC ki graj retire materyèl esansyèl ki soti nan blòk mouri ak detantè pwenson, fanm k'ap pile sifas presizyon pote sifas kritik nan plat ak paralelis, ak EDM fil koupe pwofil yo konplèks ak sere -tolerans ouvèti ki defini koupe ak fòme jeyometri ou. Chak operasyon baze sou dènye etap yo, epi sote oswa rekòmande etap kreye pwoblèm konpozisyon en.
Estrateji fraisage CNC pou blòk mouri ak pwofil kout pyen
Brusaj se sou vitès, pa presizyon. Ou ap retire otan materyèl posib pou chak inite tan pandan w ap kite yon alokasyon pou stock kontwole pou fini pase. Estrateji modèn -degrosaj gwo vitès tankou fraisage adaptatif (yo rele tou fraisage trochoidal) itilize yonti angajman radial nan gwo pwofondè axial, kenbe chaj chip konstan pandan tout koupe a. Apwòch sa a pwolonje lavi zouti a 50-200% konpare ak fant konvansyonèl plen lajè, ki enpòtan anpil lè w ap chèche zouti asye fè tèt di èdtan apre èdtan.
Yon desizyon kritik parèt byen bonè nan flux travay D' Stamping la: èske ou mou-machin anvan tretman chalè, oswa difisil-moulen pre-chalè- blanch trete?
- Mou D' premye- Moule blòk mouri ou yo ak pwofil kout pwen an nan eta rkwit (tipikman HRC 20-25), kote koupe pi vit, mete zouti a pi ba, epi ou ka itilize paramèt ki pi agresif. Lè sa a, ou voye pati pou tretman chalè epi retounen pou fini -moulen nan dimansyon final yo apre. Sa a se apwòch tradisyonèl la epi li rete pri-efikas pou pifò pwojè zouti metal Stamping.
- Difisil fraisage pre-redi blanch- Kòmanse ak espas vid ki deja trete chalè -a dite travay (HRC 58-62). Sant CNC modèn ak file koton rijid ak seramik oswa foure CBN ka ki graj epi fini D2 oswa A2 fè tèt di dirèkteman. Sa a elimine deformation dimansyon ki te koze pa tretman chalè, diminye alokasyon stock ki nesesè pou fini fanm k'ap pile. Konpwomi a se pi dousman pousantaj retire materyèl ak pi wo pri insert pandan degrossaj.
Kèlkeswa chemen ou chwazi a, pratik estanda mande pou yo kite 0,010-0,020 pous pou chak bò kòm stock fini apre degrossaj sou sifas fraise. Alokasyon sa a asire ke pas la fini koupe pwòp anba kouch travay-fè tèt di sifas ki grajye a ak nenpòt erè jeyometrik nan operasyon an brut. Ale mens risk zouti nan fini altène ant koupe ak fwote, degrade tou de kalite sifas ak konsistans dimansyon.
Pou pase yo fini, paramèt chanjman dramatikman. Pousantaj manje tonbe a 30-60% nan valè brut, pwofondè nan koupe retresi a 0.010-0.030 pous, ak vitès koupe ogmante pa 10-20%. Objektif la se pa to retire materyèl ankò men pito fini sifas ak presizyon dimansyon. Yon kwen koupe fre obligatwa pou fini, kòm yon insert chire pwodui valè Ra ki pi graj ak entwodui drift dimansyon ki ka pouse karakteristik sere-tolerans soti nan espèk.
Karakteristik pòch, twou pin gid, twou goujon, ak pòch prentan tout soti nan moulen CNC la. Men, pwofil yo defini nan yon mouri Stamping, kwen yo koupe, ouvèti paresseux, ak konplike fòme kontou, mande yon teknoloji diferan antyèman.
Fil EDM ak Sinker EDM pou jeyometri konplèks mouri
Fil EDM transfòme zouti ak Stamping mouri. Anvan adopsyon toupatou li yo, mizisyen mouri yo te konte sou fanm k'ap pile jig, men fitting ak dosye ak wòch, ak èdtan nan travay ban yo reyalize pwofil yo ak clearances ki fil EDM kounye a koupe nan yon sèl konfigirasyon. Imajine w ap depanse yon shift konplè -apwoche yon ouvèti fil konplèks pou matche ak yon pwofil kout pwen, tcheke avèk ble Prussian, grate, re-tcheke. Sa a menm jeyometri jodi a soti nan yon machin EDM fil kenbe tolerans nan0.0001 pous oswa pi sere, ak yon fini sifas ki souvan pa bezwen plis travay.
Konprann ki lè yo sèvi ak EDM fil kont EDM sinker esansyèl pou zouti efikas Stamping metal pwojè:
| Karakteristik | Fil EDM | Sinker EDM |
|---|---|---|
| Pi bon kalite jeyometri | Atravè-pwofil, ouvèti paresseux, koupe kontou 2D | Kavite avèg, sifas ki fòme 3D, fòm mwazi konplèks |
| Koupe zouti | Mens kwiv oswa fil kouvwi (amann tankou 0.020 mm) | Custom -grafit oswa elektwòd kwiv ki gen fòm |
| Tolerans tipik | 0.0001 pous (0.0025 mm) oswa pi bon | 0.0001 pous (0.0025 mm) |
| Sifas fini | Lis; ka reyalize Ra <0.2 um ak pas ekreme | Yon ti kras pi graj; ka bezwen post-fini |
| Pri konfigirasyon | Pi ba (fil se yon konsome estanda) | Pi wo (lektwòd koutim yo dwe machin an premye) |
| Ideyal aplikasyon mouri | Ouvèti bouton mouri, pwofil kout pyen, foure dezabiye | Trase kavite, foure monnen, pwenson fòm 3D |
Nan yon tipik blanking oswa piercing mouri, EDM fil okipe pati lyon an nan travay presizyon. Li koupe ouvèti bouton mouri yo ki defini deskripsyon pati yo, fòm pwofil kout pyen soti nan espas vid zouti ki fè tèt di toujou, epi li pwodui ouvèti soulajman paresseux anba kwen koupe. Paske fil la pase nèt nan materyo a, chak koupe se natirèlman yon -pwofil, ki aliman parfe ak -twou ak ouvèti ki domine jeyometri koupe mouri.
Sinker EDM jwenn plas li nan operasyon Stamping zouti ki mande sifas ki fòme twa dimansyon. Yon kout pyen trase ak koub konpoze, yon mete pyès monnen ak sifas tèkstur, oswa yon kavite fòm ki gen ang bouyon ak reyon ki pa ka rive nan yon fil tout mande pou yon elektwòd koutim-masinen ki "lave" fòm li nan asye mouri a. Komès -nan se tan ak pri: chak elektwòd dwe CNC-machine (souvan soti nan grafit), ak elektwòd nan tèt li mete pandan pwosesis la, pafwa mande pou plizyè elektwòd pou yon sèl kavite.
Fini sifas sou konpozan mouri dirèkteman enpak sou kalite pati ak lonjevite mouri. Sifas ki graj kreye friksyon ki akselere mete adezif, patikilyèman lè Stamping Nerjaveèi oswa aliminyòm. Pi bon pratik endistri rekòmande valè Ra ki pi ba pase 0.2 um (apeprè yon fini 600-grit) sou sifas k ap travay mouri anvan ou aplike nenpòt kouch. Pou koupe bor, fil EDM ekreme pas ka reyalize nivo sa a dirèkteman. Pou fòme sifas usinage pa sinker EDM oswa CNC fraisage, plis polisaj oswa lapping pote fini an nan seri a sib. Pwenson ak seksyon mouri ki pral resevwa kouch PVD mande preparasyon sifas sa a, kòm kouch anplifye nenpòt brutality kache olye ke maske li.
Presizyon reyalize pandan machin endistriyèl Stamping metal mete kontrent sere sou sa ki vini apre. Menm blòk mouri D2 ki pi presizyon machin lan toujou nan eta mou oswa entèmedyè li si ou te swiv chemen mou-machinman an, epi transfòmasyon métallurgique ki bay li travay dite prezante pwòp chanjman dimansyon li yo. Jere chanjman sa yo atravè tretman chalè kontwole ak fini apre -redi se pwochen lyen enpòtan nan chèn lan.
Chalè trete asye mouri epi aplike kouch pwoteksyon
Yon blòk mouri machinn chita sou ban ou nan HRC 20 se pa yon eleman mouri k ap travay. Li sanble dwat, li mezire dwa, men li manke dite a ak rezistans mete yo siviv menm yon kèk santèn kou laprès. Tretman chalè se transfòmasyon métallurgique ki konvèti asye zouti mou, machinable nan yon sifas k ap travay ki kapab pwodwi dè santèn de milye asye ak tenm sou li oswa pati aliminyòm ak tenm sou li san derive dimansyon.
Pwosesis la se senp nan konsèp men enpitwayab nan ekzekisyon. Chak klas gen fennèt tanperati espesifik, egzijans trempe, ak pwotokòl tanperaman. Devye, epi ou jwenn fann, twòp deformation, oswa dite konsistan ki mennen nan echèk mouri twò bonè.
Sik tretman chalè konplè a swiv kat etap:
- Soulajman estrès apre machin ki graj- Retire materyèl agresif pandan fraisage CNC prezante estrès entèn ki ka lakòz deformation pandan ostenitizasyon.Soulaje estrès nan apeprè 1200-1250 degre F(anba tanperati kritik asye a) detann sa yo bloke-nan estrès anvan vrè transfòmasyon an kòmanse. Etap sa a enpòtan sitou pou konpozan matris konplike oswa koup transvèsal-dezekilib.
- Austenitizing (tranpe gwo-chalè)- Yo mennen asye a nan tanperati ostenitize espesifik li yo epi li kenbe la ase lontan pou estrikti kristal la konplètman transfòme. Yon règ se yon-demi èdtan pou chak pous epesè ak yon minimòm 45-minit. Tanperati se varyab ki pi kritik isit la. Pa janm depase limit siperyè a pou nenpòt klas, paske surchof la lakòz rezilta iregilye ki gen ladan dite ki ba kòm trempe ak enstabilite dimansyon.
- Trempe- Asye transfòme a dwe refwadi ase rapidman pou fòme martensite, estrikti difisil men frajil ki bay asye zouti kapasite pou koupe. Mwayen asoupli a se klas-espesifik epi li pa-negosyab.
- Tanperaman (plizyè pas)- Asye trempe danjerezman frajil. Tanperaman nan tanperati kontwole diminye estrès entèn ak balanse dite ak severite. Klas redi lè -tankou D2 ak A2 mande pou yon tanperaman doub, pandan y ap gwo-acier tankou M2 bezwen yon tanperaman trip, ak pati a refwadi a apeprè 125 degre F ant chak sik.
Sik tretman chalè pou klas asye komen mouri
Chak klas asye yo itilize nan Stamping asye mouri swiv pwòp resèt tèmik li yo. Kouri move sik la sou move klas la pwodui rezilta enprevizib, soti nan tach mou ki usure prematireman rive jiska-fann ki kraze tout eleman an.
| Steel Klas | Ranje ostenitize | Pasè mwayen | Ranje tanperaman | Sib dite travay (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 degre (1850-1890 degre F) | Air | 200-540 degre (400-1000 degre F) | 58-62 |
| A2 | 940-980 degre (1725-1800 degre F) | Air | 175-540 degre (350-1000 degre F) | 57-62 |
| S7 | 940-955 degre (1725-1750 degre F) | Air (lwil entèwonp pou gwo seksyon) | 205-620 degre (400-1150 degre F) | 54-58 |
| O1 | 790-815 degre (1450-1500 degre F) | Lwil oliv (chofe a 100-125 degre F) | 175-315 degre (350-600 degre F) | 57-62 |
| M2 | 1190-1230 degre (2175-2250 degre F) | Entèwonp lwil oliv oswa sèl beny nan 540 degre | 540-595 degre (1000-1100 degre F), tanperaman trip | 62-65 |
Remake ke S7, klas ki reziste chòk-yo itilize pou gwo kout pwen an, pa pral devlope dite konplè nan pi gwo seksyon sof si yo bay yon koupe lwil oliv koupe, menmsi li klase kòm lè-redi. Sa a se youn nan detay sa yo ki vwayaje moute boutik san eksperyans tretman chalè gwo twou san fon.
Distòsyon pandan tretman chalè se inevitab.Transfòmasyon metaliji konbine avèk ekspansyon tèmikchanjman dimansyon sou chak eleman ki pase nan gwo fou a. Pou konpozan mouri ak tolerans sere, sa vle di ou pa ka machin nan dimansyon final anvan tretman chalè. Pratik nòmal la se pou kite 0.005-0.010 pous de broyage sou tout sifas kritik, akseptasyon ke apre-redi fini travay pral pote tout bagay nan spec. Pou konpozan kabòn asye Stamping mouri lè l sèvi avèk O1, trempe lwil oliv entwodui plis deformation pase asoupi lè yo itilize pou D2 oswa A2, fè alokasyon stock jenere menm pi enpòtan.
Kouch sifas ak fini apre tretman chalè
Avèk konpozan mouri fè tèt di ankò soti nan gwo fou a, faz fini an retabli presizyon dimansyon epi li ajoute pèfòmans sifas ki asye zouti fè pa ka reyalize poukont li.
Fini fanm k'ap pile se premye. Moulin sifas pote figi blòk mouri tounen nan plat (tipikman nan 0.0002 pous), pandan y ap silendrik fanm k'ap pile retounen dyamèt kout pyen nan dimansyon sib yo. Lapping sifas akouple kritik yo, tankou seksyon mouri -a-seksyon jwenti ak figi dezabiye, asire kontak entim ki nesesè pou distribisyon fòs menm anba chaj laprès.
Kouch PVD yo se kouch pèfòmans final la. Aplike nan yon chanm vakyòm nan tanperati ki ba ase (apeprè 200-500 degre) pou evite adousi chalè -substra trete a, kouch fim mens sa yo chanje dramatikman fason sifas mouri a reyaji avèk fèy metal:
- TiN (Nitrure Titàn)- Lò-koulè, apeprè 2400 HV sifas dite. Travay byen pou operasyon Stamping asye sou stock kabòn modere ak ba -. Diminye friksyon ak mete adezif an jeneral -objektif blanch ak fòme.
- TiCN (Titàn Carbonitrude)- Pi wo dite pase TiN (apeprè 3000 HV) ak pi ba koyefisyan friksyon. Chwa a pi pito pou Stamping asye pur ak Stamping aliminyòm. Redui afinite chimik li yo nan materyèl sa yo konbat griyaj ki detwi sifas mouri san kouvwi, patikilyèman nan 316 aplikasyon pou Stamping asye pur kote nikèl ak molybdène kontni materyèl la fè li eksepsyonèlman tendans adezyon.
- AlCrN (Nitrur aliminyòm Kwòm)- Rezistans oksidasyon eksepsyonèl ak estabilite tèmik. Pi byen adapte pou operasyon pwogresif gwo-vitès kote tanperati sifas mouri yo monte pandan pwodiksyon pwolonje.
Seleksyon kouch se pa sou chwazi opsyon ki pi difisil la. Li se sou matche pwopriyete kouch la ak materyèl espesifik materyo ou. Yon mouri ki pwodui pati aliminyòm ki gen tenm sou yo benefisye pi fò nan karakteristik anti-tiCN a, pa rezistans tèmik AlCrN. Yon mouri ki kouri asye kabòn nan vitès modere fè parfe ak TiN estanda nan yon fraksyon nan pri AlCrN a.
Yon egzijans kritik: sifas substra a dwe poli a Ra 0.2 mikromèt oswa pi bon anvan kouch. Kouch PVD yo anjeneral 2-5 mikromèt epè. Yo konfòme yo ak topoloji substra a olye ke ranpli oswa nivelman li, kidonk nenpòt mak fanm k'ap pile oswa teksti EDM anba vin anplifye, pa kache.
Avèk konpozan ki fè tèt di, tè, ak kouvwi nan men, ou kenbe pati presizyon endividyèl ki dwe kounye a reyini ansanm kòm yon sistèm inifye. Faz asanble a, kote tolerans pile, metòd aliyman pwouve tèt yo, ak presyon prentan yo ajiste, vire eleman endividyèl sa yo nan yon seri mouri fonksyone pare pou laprès la esè.
Rasanble ak aliman seri a mouri konplè
Koulye a, ou gen yon koleksyon fè tèt di, tè, ak kouvwi Stamping mouri konpozan chita sou ban ou. Chak nan dimansyon egzat poukont li. Defi a se ke presizyon endividyèl pa garanti presizyon reyini. Lè ou boulon ven oswa plis pati ansanm, chak gwoup tolerans pile, ak rezilta kimilatif la detèmine si kwen kout pwen ou rankontre ouvèti mouri yo ak clearance ou te fèt la oswa flote nan move aliyman ki pwodui bouyon sou premye frape a.
Faz asanble sa a se kote zouti metal ki gen eksperyans ak pwofesyonèl mouri separe tèt yo ak boutik ki tou senpleman machin pati. Pwosesis la mande yon sekans sistematik, mezi atansyon nan chak etap, ak teknik ki konpanse pou reyalite a nanpile tolerans-nan plizyè konpozan. Menm lè chak pati endividyèl nan espesifikasyon, varyasyon konbine a ka depase limit fonksyonèl si metòd asanble pa konte pou li.
Metòd aliyman eleman ak pil tolerans-Leve
Imajine senk eleman Stamping anpile ant soulye a mouri ak sifas mouri, chak kenbe yon tolerans pozisyon nan plis oswa mwens 0.01 mm. Nan yon pi move-ka, ti varyasyon sa yo akimile nan plis oswa mwens 0.05 mm nan chanjman pozisyon nan kwen an koupe. Sa se ase yo pwodwi burrs inegal, akselere mete kout pyen sou yon bò, oswa lakòz paresseux rale.
Kontwole pil-sa a depann sou de estrateji prensipal:
- Matche-broyaj- Olye pou yo usinage chak plak poukont yo nan yon dimansyon absoli, ou moulen sifas akouple ansanm oswa nan ansanm matche. Sa asire ke koòdone ant de konpozan yo gen prèske -zewo espas kèlkeswa kote chak pati ateri nan gwoup tolerans endividyèl li yo. Seksyon mouri ki pataje yon liy separe jwenn tè kòm yon seri, garanti coplanarity ke fanm k'ap pile endepandan pa ka pwomèt.
- Fitting selektif- Mezire dimansyon aktyèl eleman apre tretman chalè ak fini, Lè sa a, koup pati estratejik. Yon twou plak kout pwen ki mezire yon ti kras nan direksyon segondè nan tolerans vin pè ak yon tij kout pyen nan fen a ki ba, kenbe anfòm nan rasanble nan clearance sib la. Metòd sa a echanje ak presizyon, ki se bon komès nan aplikasyon pou mouri ak Stamping kote pèfòmans enpòtan plis pase yon pati-chanjman konvenyans.
Twa eleman estriktirèl kenbe aliyman -pou-mouri anba chay dinamik yon laprès k ap kouri:
- Gid pòs ak bushings- Presizyon-pòs tè ki peze nan soulye ki pi ba a angaje bagou ki fè tèt di nan soulye anwo a. Ansanm poto gide pou wou yo kenbe aliyman nan 0.005 mm oswa pi bon, sa ki anpeche chanjman lateral menm lè tonnaj monte. Pou asanble mouri ak Stamping k ap kouri nan gwo vitès, bushings boul-kaj ki te deja chaje yo elimine jwèt la ke ti bag an kwiv plenn pèmèt.
- Blòk talon pye- Blòk asye fè tèt di ki boulonnen nan kwen soulye mouri yo absòbe fòs lateral yo pwodwi pandan operasyon koupe ak fòme. San yo pa blòk talon, chaj-bò ki soti nan koupe ang oswa asimetri bann layouts pouse soulye anwo a sou kote kont poto gid yo, akselere usure kousen ak degrade aliyman sou tan.
- Broch goujon- Goujon presizyon bloke pozisyon chak eleman an parapò ak plak li monte a. Yon fwa yo jwenn yon seksyon mouri, de broch goujon ranje li kont wotasyon ak derive lateral, kidonk retire epi reenstale seksyon an pou file retounen li nan menm kote egzak la chak fwa.
Konsepsyon Stripper ak Kalkil Presyon Prentan
Plak stripper la sèvi yon fonksyon twonpeman kritik nan nenpòt zouti Stamping ak asanble mouri. Li kenbe materyèl fèy plat kont sifas mouri a pandan koupe, anpeche teren an leve ak pwenson yo sou konjesyon serebral la retounen, epi gide pwenson ki pi piti ki ta devye anba chaj. Fòs retire rad ki pa twò gwo lakòz materyèl la kole nan pwenson yo, pwodwi yon menen vyolan ki domaje eleman ak kreye varyasyon dimansyon nan pati ou yo. Gwo fòs gaspiye peze tonnaj ak akselere fatig prentan.
Kalkile fòs la retire obligatwa kòmanse ak lakoupe fòs tèt li:
- Koupe fòs= Perimèt koupe x epesè materyèl x fòs taye
- Fòs retire rad sou ou= 10% a 20% fòs koupe
- Konsepsyon fòs retire rad sou ou= Fòs dezabiye x 1.3 faktè sekirite (minimòm)
Pou etap outillage ak pwogresif mouri ki tou itilize stripper la kòm yon sifas blocage pandan fòme, double fòs kalkile pou blocage pandan koupe ak trip li pou blocage pandan fòme. Sa a asire ke teren an pa ka deplase lateralman pandan y ap travay la, ki se youn nan sous ki pi komen nan varyasyon dimansyon nan zouti konplèks pwogresif ak operasyon Stamping mouri.
Seleksyon prentan an soti nan egzijans fòs la:
- Sous gaz Azòt- Bay de a twa fwa fòs yon sous bobin nan menm anprint la. Yo kenbe fòs ki pi konsistan pandan tout kou yo epi yo serye nan vitès plis pase 600 kou pa minit. Prefere pou pwodiksyon pwogresif mouri kote presyon sere ki konsistan dirèkteman afekte bon jan kalite pati.
- Sous bobin mekanik- Pi ba pri ak pi fasil pou kenbe. Apwopriye pou aplikasyon ki pi ba-volim ak mouri kote kontrent espas yo minim. Chwazi yon pousantaj prentan ki bay tout fòs dezabiye nan vwayaj devyasyon ki disponib.
Avèk estrateji aliyman deside ak fòs prentan kalkile, asanble fizik la swiv yon sekans espesifik. Sote devan oswa sote etap kreye pwoblèm ki kaskad nan tout bati a.
- Enspekte ak ebavure tout soulye mouri, asire sifas aliye yo plat nan 0.0002 pous ak paralèl tèt-a-anba.
- Peze pòs gid nan pi ba soulye a (oswa monte asanble pòs gide), verifye pèpendikularite ak sifas soulye a.
- Enstale blòk talon ak an sekirite ak vis bouchon tèt priz koupl nan spesifikasyon.
- Monte seksyon mouri nan soulye ki pi ba a lè l sèvi avèk broch goujon pou kote, Lè sa a, boulon desann ak vis bouchon tèt priz. Verifye pozisyon rebò-koupe yo parapò ak sant pòs gid yo.
- Enstale plak la retire rad sou soulye anwo a ak sous dlo nan wotè kalkile prechaj yo. Konfime vwayaj gratis matche ak konjesyon serebral la retire obligatwa.
- Monte pwenson nan plak la kout pyen, chita chak tij konplètman kont plak la backup. Verifye ke pwent kout pwen yo pwolonje distans ki kòrèk la anba figi stripper la.
- Rasanble soulye anwo sou poto gid epi bese asanble a pou tcheke antre kout pwen an nan ouvèti mouri. Verifye menm clearance ozalantou tout kwen koupe lè l sèvi avèk kalib santiman oswa lè w egzamine yon espas limyè.
- Aplike koupl final la nan tout fixation nan yon sekans kwa-modèl, re-tcheke dimansyon kritik, epi anrejistre wotè fèmen rasanble pou konfigirasyon laprès.
Dènye chèk dimansyon sa a anvan mouri kite ban an se kontra asirans ou. Nenpòt move aliyman kenbe isit la vin korije nan kèk minit ak yon shim oswa yon sifas reground. Menm move aliyman yo dekouvri pandan tès la koute èdtan tan pou laprès, demonte, ak rivork. Avèk seri a mouri konplètman reyini ak verifye sou ban an, li pare pou laprès la esè kote pati so yo revele si wi ou non konsepsyon, machinn, ak desizyon asanble ou aktyèlman pwodui rezilta konfòme anba kondisyon laprès reyèl.
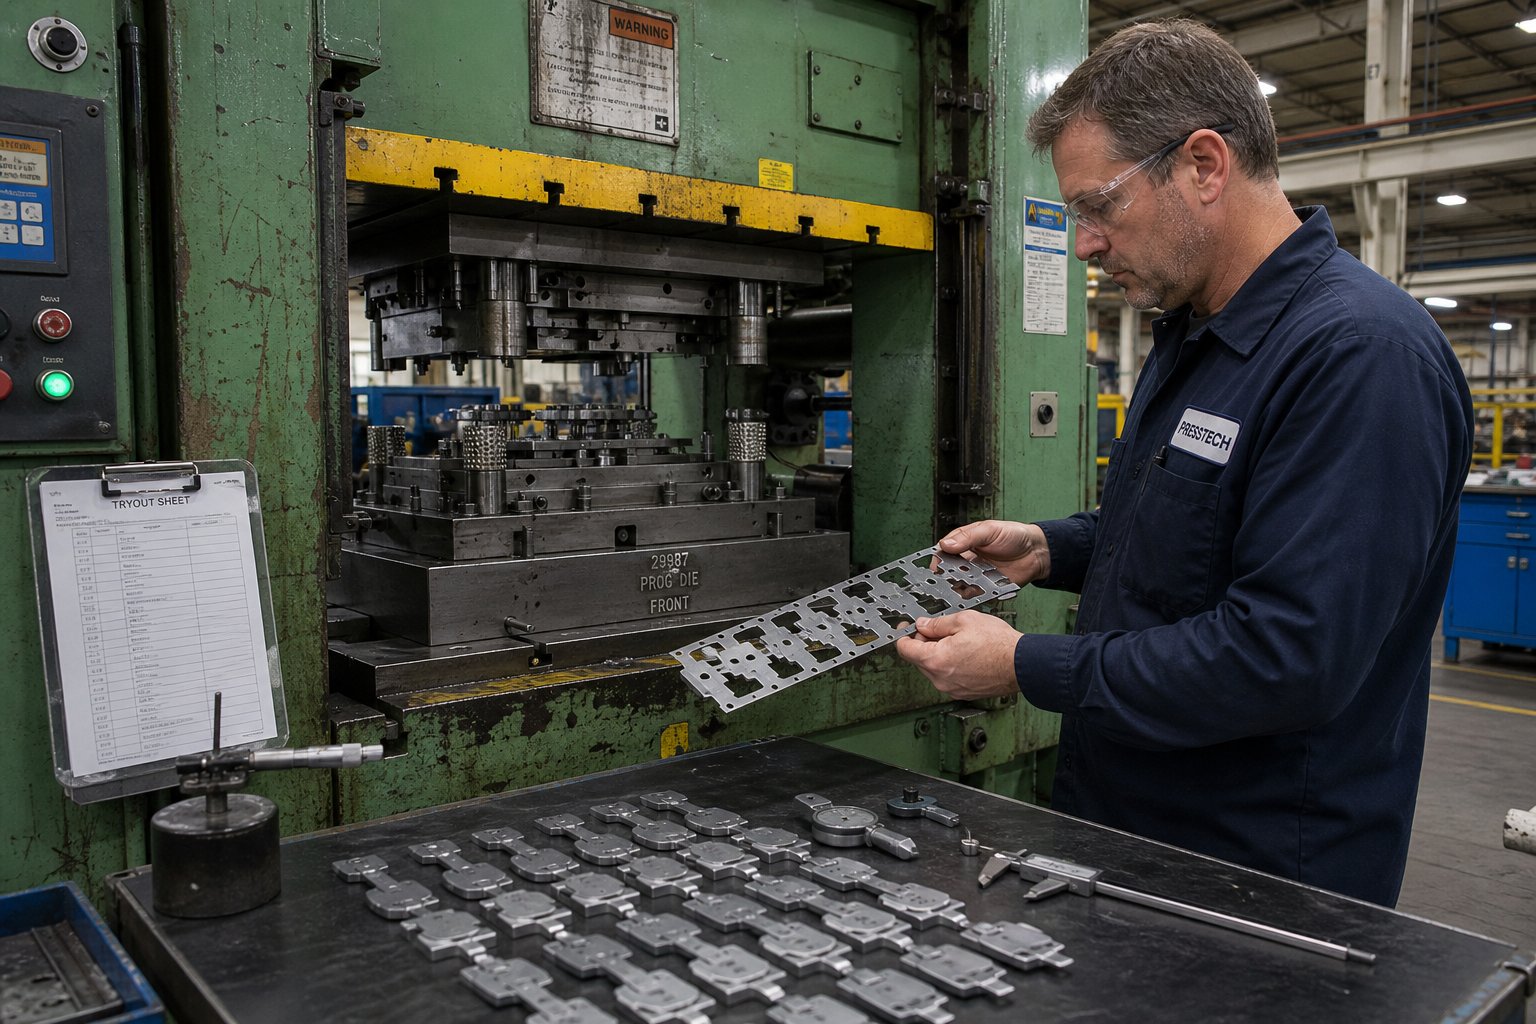
Kouri Tryouts mouri ak debug jiskaske Pati satisfè Spec
Se mouri ou reyini, enspekte sou ban an, ak mezire pou enprime. Tout tcheke deyò. Se konsa, poukisa pifò nouvo mouri toujou echwe pou pwodwi pati konfòm sou premye frape a? Paske yon mouri Stamping pa opere nan izolasyon. Li opere andedan yon laprès, ak materyèl reyèl ki gen varyasyon pwopriyete, anba chaj dinamik ak vitès ke pa gen okenn enspeksyon ban ka repwodui. Faz esè a se kote ou dekouvri ki jan mouri ou aktyèlman fè anba kondisyon Stamping pou laprès, epi sistematik fèmen tout diferans ant entansyon konsepsyon ak reyalite fizik.
Panse a esè kòm egzamen final la pou chak desizyon ou te pran pandan konsepsyon, seleksyon materyèl, machinn, ak asanble. Bon nouvèl la: yon apwòch estriktire nan premye-evalyasyon frape ak koreksyon iteratif jwenn pifò mouri nan espesifikasyon nan yon ti ponyen iterasyon olye ke semèn nan devine fwistre.
Mete kanpe pou premye frape
Eseye mouri kòmanse ak seleksyon laprès ak konfigirasyon. Ki sa ki se yon laprès Stamping nan kontèks sa a? Li se yon machin ki delivre fòs kontwole atravè yon konjesyon serebral presi lineyè, fèmen mwatye mouri yo ansanm ak ase tonnaj koupe ak fòme fèy metal. Ki jan yon laprès Stamping travay pandan esè espesyalman? Ou mete ram nan vitès rale (tipikman 10-20% nan to pwodiksyon), etabli wotè fèmen ki baze sou dimansyon ki anrejistre pandan asanble a, epi verifye ke mouri a chita kare nan ranfò a ak presyon inifòm kranpon.
Premye frape yo ta dwe toujou kouri nan vitès redwi pou twa rezon:
- Vitès pi dousman ba ou tan pou w tande ak wè pwoblèm yo anvan yo lakòz domaj. Yon kout pyen ki frape yon seksyon mouri ki mal-ak vitès plen ka kraze zouti. Nan vitès rale, ou santi entèferans epi ou ka sispann laprès la.
- Vitès redwi izole pèfòmans mouri nan efè inèsi. Nan vitès pwodiksyon, dinamik dezabiye, rebondisman dezabiye, ak repons prentan nitwojèn tout chanje. Tryout nan vitès ki ba konfime mouri a travay jeyometrik anvan entwodwi varyab dinamik.
- Ou ka sèvi ak materyèl verifikasyon mou san danje. Kouri fil plon, ajil modèl, oswa mou shim stock aliminyòm nan mouri a nan vitès ki ba pèmèt ou tcheke wotè fèmen, modèl clearance, ak fòme pwofondè san yo pa riske fè tèt di asye zouti.
Nouri yon ti teren pwodiksyon -materyèl klas (menm alyaj, menm epesè, menm tanperaman) nan mouri a pou premye pati echantiyon ou yo. Pa janm eseye ak stock bouyon o aza. Pwopriyete materyèl dirèkteman afekte chak aspè nan pwosesis la Stamping, soti nan fòs koupe ak fòmasyon burr nan springback ak trase konpòtman. Sèvi ak materyèl diferan pase spesifikasyon pwodiksyon an garanti koreksyon debogaj ou yo pral mal.
Premye-Enspeksyon Frape ak dyagnostik defo komen
Rale premye pati echantiyon ou yo epi egzamine yo sistematik. Mezire wotè burr ak yon mikromèt oswa kalib burr. Tcheke karakteristik-pou-karakteristik dimansyon kont enprime pati a. Enspekte sifas ki fòme pou fann, ondilasyon, ak mak sifas yo. Konpare bò gòch-kont-dwat ak dirijan-kont-fin pou simetri.
Wotè Burr se sèl pi bon endikatè ou nan presizyon clearance. Yon kwen pwòp-taye ki gen yon bavau minim (anjeneral anba 10% epesè materyèl) di w kout pwen an-pou-jete a kòrèk. Twòp burr sou yon bò nan yon karakteristik siyal clearance inegal, ki anjeneral trase tounen nan pwenson move aliyman, chanjman seksyon mouri, oswa peze ram enklinezon olye ke clearance konsepsyon kòrèk.
Isit la se yon kad dyagnostik pou domaj ki pi komen ou pral rankontre pandan tès presizyon mouri Stamping:
| Defo | Kòz Rasin | Aksyon Korektif |
|---|---|---|
| Twòp bavure (yon -bò) | Punch-pou-mouri move aliyman; clearance inegal | Re-tcheke aliyman pòs gid; pozisyon kout pwen an; verifye kote goujon seksyon mouri yo |
| Twòp burr (inifòm toutotou) | Bor koupe mat oswa clearance ensifizan | File pwenson ak kwen mouri; ogmante clearance si konsepsyon te twò sere |
| Fann nan zòn ki fòme | Twòp fòs detantè vid; koule materyèl ensifizan; reyon byen file | Diminye presyon kenbe; Polonè trase reyon; ogmante reyon antre mouri; ajiste librifyan |
| Ondilasyon nan brides oswa mi yo | Ensifizan fòs detantè vid; depase materyèl nan zòn konpresyon | Ogmante prechaj azòt prentan; ajoute oswa apwofondi trase pèl; modifye fòm vid |
| Springback (anplis -kobe) | Rekiperasyon elastik depase konpansasyon; fòs sede materyèl pi wo pase nominal | Ogmante ang overbend; ajoute chaplèt rèd; ogmante rete nan pati anba nan konjesyon serebral |
| Paress rale (limes baton nan kout pyen) | Ensifizan deye-bò kote; efè vakyòm; pa gen okenn karakteristik retansyon paresseux | Ajoute siyon retansyon paresseux nan ouvèti mouri; ogmante clearance yon ti kras; ajoute eksplozyon lè |
| Kote twou soti nan tolerans | Dezabiye move manje; PIN pilòt pa angaje; erè distribisyon nan sekans pwogresif | Verifye longè manje; tcheke kondisyon pilòt la ak pwofondè angajman; ajiste distribisyon manje |
| Sifas rayures oswa grip | Sifas mouri ki graj; ensifizan wilaj; adezyon materyèl nan zouti | Polonè sifas mouri a Ra <0.2 um; chanje kalite grès machin oswa aplikasyon; rad sifas mouri |
Yon egzanp sou dyagnostik echèk Stamping nan pratik: ou rale yon pati nan yon mouri pwogresif epi remake lou burr sèlman sou bò dwat la nan yon karakteristik vid. Premye ensten ou a ta ka re-file, men netteté inifòm atravè dènye kwen an regle sa. Vrè kòz la se souvan yon chanjman lateral 0.01-0.02 mm nan kout pwen an parapò ak ouvèti mouri a. Verifikasyon sa a ak yon tès koupe nan plon mou konfime pwofondè enpresyon inegal sou kote opoze. Ranje a se shimming plak la kout pyen oswa korije aliyman pòs gid la, pa regrinding yon kwen ki toujou byen file.
Ajisteman Iteratif ak Optimizasyon Distribisyon
Pa gen moun ki ta dwe atann yon nouvo mouri kouri pafètman apre yon sik koreksyon sèl. Pwosesis Stamping la enplike twòp varyab entèraksyon pou yon sèl-piki pafè. Mizisyen mouri ki gen eksperyans planifye pou twa a senk iterasyon esè sou yon mouri pwodiksyon tipik, ak plis ankò sou zouti pwogresif konplèks.
Chak iterasyon swiv menm bouk la:
- Kouri echantiyon pati (minimòm 20-30 moso yo wè varyasyon, pa sèlman yon sèl frape).
- Mezire dimansyon kritik yo epi anrejistre rezilta yo sou yon fèy done.
- Idantifye sèl pi gwo devyasyon de spec.
- Fè dyagnostik kòz rasin lè l sèvi avèk fondasyon defo ki pi wo a.
- Aplike yon koreksyon alafwa, apresa re-kouri echantiyon yo pou verifye ranje a te travay san yo pa prezante nouvo pwoblèm.
Dènye pwen sa a se kritik. Chanje plizyè varyab ansanm fè li enposib konnen sa ki te ede ak sa ki fè mal. Apwòch disipline sa a reflete saekspè Stamping rekòmande: konprann ki jan varyab pwosesis yo kominike epi pran yon apwòch sistematik ki baze sou done-olye fè plizyè chanjman alafwa epi espere pou pi bon an.
Ajisteman iteratif komen pandan debogaj pwogresif mouri enkli:
- Kout pwenson- Ajoute oswa retire stock shim anba detantè pwenson pou ajiste pwofondè koupe epi kenbe bon distribisyon mouri apre file. Kòm pratik endistri konfime, toujou dokimante kantite egzak materyèl yo retire pandan fanm k'ap pile epi mete yon shim ekivalan anba detantè a kout pyen. Pa janm depase twa shims anvan konbine nan yon sèl ranplasman shim nan menm epesè.
- Ajiste distribisyon nan mouri pwogresif- Asire w ke dezabiye yo kontakte teren an anvan pwenson yo angaje, epi yo rete an kontak jiskaske pwenson yo retire totalman. Presyon-sistèm vwayaj dwe toujou depase travay-distans vwayaje pou anpeche retire rad sou ou ak mal-enskripsyon ant estasyon yo.
- Modifye pèl trase- Chanje wotè chaplèt, reyon, oswa pozisyon pou kontwole koule materyèl nan kavite trase. Pi wo pèl ogmante fòs restriksyon; pi ba pèl kite materyèl koule pi lib.
- Tweaking presyon prentan nitwojèn- Ajiste prechaj sous gaz pou chanje fòs dezabiye oswa -fòs kenbe. Kòmanse ak valè kalkile ak amann-ki baze sou bon jan kalite pati aktyèl la.
Yon sèl scénario Stamping egzanp ki montre efè kaskad la: yon koreksyon ki sanble senp tankou shimming yon detantè kout pyen retabli distribisyon apre file, si neglije, fòse moun nan konfigirasyon bese wotè fèmen pou reyalize yon koupe konplè. Sa ki pi ba wotè fèmen kondwi fòme estasyon twò fon, jenere twòp tonnage ki ka domaje mouri a oswa laprès. Tonnage monitè vwayaj la, yon moun ogmante limit alam yo, ak mouri a kounye a kouri nan yon kondisyon abizif ki diminye lavi li dramatikman. Tout paske yon sèl shim te rate.
De teknik verifikasyon ede ou debogaj san yo pa riske zouti chè:
- Tach-sifas ki ble- Aplike yon kouch mens ble Prusyen (lank layout) sou sifas mouri oswa kout pwen, epi fèmen mouri a sou yon moso materyèl oswa dirèkteman (pou sifas ki pa-koupe). Modèl kontak revele pa transfè ble a montre egzakteman ki kote mouri a ap fè kontak ak kote twou vid ki genyen. Sèvi ak sa a pou verifye fòme sifas anfòm, inifòmite kontak figi stripper, ak trase modèl angajman pad.
- Tès enpresyon materyèl mou- Pase fil plon, ajil modèl, oswa aliminyòm mou atravè mouri a ak vitès dousman. Materyèl konprese a revele wotè fèmen nan chak estasyon, ki montre w egzakteman konbyen clearance k ap travay ki egziste ant eleman anwo ak pi ba yo. Teknik sa a gen anpil valè pou verifye ke tout estasyon nan yon mouri pwogresif rive nan pwofondè apwopriye an menm tan san okenn estasyon finn soti twò bonè oswa echwe pou fòme nèt.
Segondè presizyon metal Stamping mande pou rezilta esè ou yo demontre pa sèlman yon sèl -konfòmasyon yon pati, men tou ki konsistan. Kouri yon sekans senkant oswa plis pati apre koreksyon final yo epi verifye ke dimansyon yo rete estab san derive. Dimansyon derive atravè yon kout kouri siyal yon tèmik, mete, oswa aliyman pwoblèm ki pral sèlman vin pi mal nan vitès pwodiksyon ak volim.
Faz esè a fini lè pati ou yo toujou satisfè dimansyon enprime, bon jan kalite sifas pase enspeksyon vizyèl ak tactile, ak wotè burr tonbe nan spesifikasyon nan tout estasyon koupe yo. Nan pwen sa a, mouri a valide pou jeyometri li gen entansyon. Tranzisyon nan pwodiksyon soutni, sepandan, entwodui yon nouvo seri kondisyon: detèktè, optimize vitès, dokimantasyon, ak planifikasyon antretyen ki kenbe mouri nan pèfòmans nan bon jan kalite esè sou dè santèn de milye de sik.
Echèl soti nan zouti valide rive nan pwodiksyon -Rezilta ki pare yo
Yon mouri ki pase tryout pwodui pati konfòm nan vitès dousman nan eklat kout. Yon pwodiksyon -mouri ki pare fè menm bagay la ak yon to sik konplè, chanjman apre orè, pandan y ap kontwole tèt li pou pwoblèm ak dokimante chak pòs bon jan kalite sou wout la. Diferans ki genyen ant de eta sa yo se kote anpil ekip souzèstime travay ki enplike.
Konble diferans sa a vle di ajoute entèlijans, vitès, ak disiplin nan zouti ki deja pwouve jeyometrik kòrèk. Men sa ki chanje lè ou deplase yon metal Stamping mouri valide nan pwodiksyon soutni.
Detèktè, Optimizasyon Vitès, ak Planifikasyon Antretyen
Pandan esè ou te gade chak kou. Nan pwodiksyon, mouri a kouri san siveyans pou èdtan. Detèktè ranplase je ou ak zòrèy ou:
- Detektè misfeed- Detèktè pwoksimite oswa foto-elektrik verifye teren an te avanse anplasman kòrèk la anvan kou laprès yo. Yon kout-kondisyon manje voye yon kout pwen nan yon zòn ki deja-pèse, domaje zouti imedyatman.
- Detèktè paresseux- Detekte si balon ap netwaye ouvèti mouri a apre chak frape. Yon paresseux kenbe pile anba pwochen vid la epi li ka fann yon seksyon mouri oswa pwodui yon pati ki defektye.
- Tonnage monitè- Mezire siyati fòs yo sou chak kou. Yon ogmantasyon gradyèl siyal kwen mat; yon pwen toudenkou siyal yon doub-frape, move manje, oswa materyèl etranje nan mouri a.
- Separe-detèktè yo- Konfime pati ki fini metal Stamping yo soti byen pwòp anvan pwochen sik la, pou anpeche aksidan mouri sou zouti pwogresif.
Avèk detèktè an plas, ou ranp vitès sik incrémentielle. Kòmanse nan 60-70% nan kou sib pou chak minit epi verifye ke dinamik dezabiye, distribisyon dezabiye, ak ekspilsyon pati yo tout konpòte menm jan ak pandan esè. Gwo volim Stamping entwodui efè inèsi ki chanje fason teren an leve, ki jan sous nitwojèn reponn, ak ki jan bal vwayaje nan ouvèti mouri. Ogmante vitès nan ogmantasyon 10% jiskaske ou rive nan pousantaj sib la san devyasyon kalite oswa defo Capteur.
Orè antretyen fèmen nan pwogrè lavi mouri ou te fèt pou yo. Etabli entèval regrind ki baze sou done esè: si wotè burr te rive nan papòt rejte a nan 80,000 frape pandan validasyon, pwograme file nan 70,000 kòm yon mezi prevantif. Dokiman entèval ranplasman prentan, pwen wilaj, ak pòs enspeksyon yo.Pwogram antretyen estriktire pou laprès ak ekipman Stampingyo montre yo pwolonje lavi zouti jiska 50% epi redwi tan an pa planifye pa 30-45% konpare ak apwòch reyaktif.
Validasyon pwodiksyon ak pòs bon jan kalite
Endistriyèl metal Stamping pou endistri reglemante mande pou plis pase pati ki gade dwat. Ou bezwen prèv estatistik ke pwosesis ou a pwodui pati konfòm tòl Stamping toujou ak previzib.
Etid kapasite pwosesis quantifier prèv sa. Endèks Cpk la mezire kòman pwodiksyon pwosesis ou santre nan gwoup tolerans lan.Yon valè Cpk ki pi gran pase 1.33 souvan obligatwa, ki koresponn ak yon pousantaj defo pi ba pase 64 pati pa milyon. Reyalize nimewo sa a vle di kouri yon gwosè echantiyon minimòm (tipikman 30-50 pati youn apre lòt soti nan yon pwosesis ki estab) ak fè analiz dimansyon sou chak karakteristik kritik.
Pou pwogram Stamping otomobil, Pwosesis Apwobasyon Pati Pwodiksyon (PPAP) fòmalize kondisyon sa yo nan yon pake soumèt estriktire. Dokiman PPAP anjeneral gen ladan:
- Premye -rapò enspeksyon atik ak desen an balon
- Dyagram koule pwosesis ak plan kontwòl
- Analiz sistèm mezi (Gage R&R) verifye kapasite ekipman enspeksyon yo
- Etid kapasite (Cpk) sou dimansyon kritik
- Sètifikasyon materyèl remonte nan anpil bobin espesifik
- FMEA (Failure Mode and Effects Analysis) ki kouvri pwosesis Stamping la
Pwogram Aerospace ajoute pwòp kondisyon yo, souvan mande trasabilite konplè soti nan anpil chalè materyèl anvan tout koreksyon nan seri pati fini. Fil komen nan tout endistri reglemante yo se ke koutim metal Stamping mouri ou a dwe pwodwi pati nan yon pwosesis valide, dokimante, ak repete, pa jis pase yon chèk vizyèl nan fen yon kouri.
OEM otomobil yo ak founisè Nivo-1 yo espere prevansyon-sistèm bon jan kalite ki baze sou prevansyon olye ke klasman fen-de-liy. Ekspòtasyon-klas otomobil Stamping mouri ak pwosesis yo bati alantou yo tipikman reyalize pousantaj defo nan seri a 50-200 PPM lè opere anba kontwòl pwosesis apwopriye ak disiplin antretyen.
Lè pou kreye patenarya ak yon Maker mouri ki gen eksperyans
Ou kounye a konprann workflow la konplè soti nan desen pati nan validasyon pwodiksyon an. Men reyalite pratik la: pifò manifakti yo benefisye de patenarya ak yon magazen espesyalize pou zouti pwodiksyon, patikilyèman pou matris pwogresif konplèks oswa aplikasyon pou Stamping otomobil ki gen gwo volim kote yo mezire pri esè-ak-erè nan sis figi.
Konstwi yon pwototip sèl-estasyon mouri nan pwòp boutik ou anseye ou fondamantal yo. Eskalad nan yon 20 estasyon pwogresif mouri kouri nan 400 kou pa minit sou yon liy otomobil se yon kategori diferan nan defi, youn ki mande ekipman espesyalize, konesans pwofon pwosesis, ak ane eksperyans iteratif debogaj kalite pwoblèm atik sa a dekri.
Desizyon pou externalisation se pa yon echèk. Li se yon alokasyon nan risk. Yon maker devwe devwe amortissement envestisman yo nan lojisyèl simulation, sant machin presizyon, près esè, ak zouti ki gen eksperyans atravè plizyè santèn pwojè. Ou benefisye de sa kapasite konsantre san yo pa pote tèt la.
Pou manifaktirè yo, manadjè apwovizyone yo, ak enjenyè zouti ki pare pou yo avanse pou soti nan konpreyansyon -pwosesis fè mouri a pou yo mande sitasyon sou zouti pwodiksyon an,Stamping die sèvis YICHEN asipòte workflow la konplè, soti nan analiz posibilite ak simulation CAE nan machin presizyon, kouri esè, ak enspeksyon final la. Kapasite fen-a-sa a elimine risk kowòdinasyon pou divize travay nan plizyè machann.
Kritè kle pou evalye yon patnè fè -mouri: nan-CAE simulation kay ak analiz posibilite kapasite, machin CNC konplè ak kapasite EDM fil, près esè dedye pou validasyon anvan chajman, CMM ak ekipman enspeksyon optik pou verifikasyon dimansyon, sètifikasyon sistèm bon jan kalite (ISO 9001 minimòm, IATF) ak sipò pou antretyen dokiman 169494949 pandan tout lavi pwodiksyon mouri a.
Kèlkeswa si w konstwi pwochen matris stamping w la nèt nan-kay oswa patenarya ak yon espesyalis pou zouti pwodiksyon-, konesans nan gid sa a ba w vokabilè, kad desizyon, ak referans teknik pou jere pwosesis la ak konfyans. Chak etap, soti nan chwazi bon kalite mouri nan tretman chalè, asanble, esè, ak validasyon pwodiksyon, swiv yon chèn lojik kote desizyon enfòme nan chak etap konpoze nan yon mouri ki frape spesifikasyon nan premye esè epi kontinye frape li pou lavi a nan pwogram nan.
FAQ sou fè yon metal Stamping mouri
1. Konbyen li koute pou fè yon metal Stamping mouri?
Depans metal Stamping mouri yo varye anpil selon konpleksite. Senp yon sèl-mouri estasyon pou pwototip ka koute kèk milye dola, pandan y ap mouri konplèks pwogresif pou pwodiksyon otomobil anjeneral mande USD $100,000 a $500,000. Chofè pri kle yo enkli kantite estasyon, seleksyon materyèl (D2 vs foure carbure), kondisyon tolerans, epi si yo bezwen simulation CAE ak iterasyon miltip. Patenarya ak yon moun k'ap fè mouri ki gen eksperyans tankou YICHEN ka ede kontwole depans yo atravè analiz posibilite byen bonè ak konsepsyon optimize anvan komèt nan D '.
2. Ki pi bon asye zouti pou Stamping mouri?
Pa gen yon sèl pi bon zouti asye paske chak eleman mouri fè fas a estrès diferan. D2 (HRC 58-62) se chwal de travay pou blanking jeneral ak ekselan rezistans abrasion. A2 ofri pi bon severite pou fòme pwenson ki absòbe chòk. S7 okipe gwo-operasyon enpak sou stock epè. M2 kenbe dite nan gwo vitès nan estasyon pwogresif mouri. Insérer Carbide sèvi aplikasyon pou gwo volim ki depase dè milyon de frape. Chwa ki dwat la depann sou materyèl pyès ou, volim pwodiksyon, ak entèval regrind akseptab.
3. Ki sa ki kòrèk kout pwen an-pou-mouri clearance pou Stamping tòl?
Yo eksprime clearance pwenson-pou-mouri kòm yon pousantaj epesè materyèl pou chak bò epi li varye selon kalite tòl. Asye twò grav mande pou 8-12% clearance pou chak bò, asye pur bezwen 10-15% akòz travay-di, ak aliminyòm ak kwiv travay pi byen nan 5-8%. Kouri nan direksyon ki pi wo nan chenn sa yo diminye souch zouti ak pwolonje lavi mouri, menm si li ka yon ti kras ogmante wotè burr. Toujou sèvi ak materyèl pwodiksyon-klas pandan esè pou valide anviwònman clearance avèk presizyon.
4. Konbyen pati yon mouri Stamping ka pwodwi anvan li bezwen antretyen?
Lavi mouri ant regrinds depann sou klas asye zouti, materyèl materyo, ak kouch sifas yo. Yon kout pwen an D2 asye dou tipikman bay 100,000 -150,000 frape anvan wotè burr siyal regrind. Menm kout pwen an asye pur desann nan 30,000 -50,000 frape. Kouch PVD dramatikman pwolonje entèval sa yo. Zouti TiCN-kouvwi ki make asye ki gen gwo fòs te pwodwi plis pase 1.2 milyon pati kont 50,000 pou altènativ chrome-plake. Poud metaliji zouti asye ka ogmante lavi soti nan 5,000-7,000 sik nan plis pase 40,000 sik konpare ak D2 konvansyonèl yo.
5. Ki diferans ki genyen ant yon mouri pwogresif ak yon mouri konpoze?
Yon mouri konpoze fè plizyè operasyon koupe (tankou blanking ak pèse) an menm tan nan yon sèl kou peze, pwodwi pati plat ak karakteristik sere-pou-tolerans karakteristik. Yon mouri pwogresif manje materyèl teren atravè yon sekans nan estasyon, chak fè youn oswa de operasyon, ranpli yon pati konplètman fòme ak chak konjesyon serebral nan gwo vitès. Moule konpoze adapte pou volim pati plat modere-a{-gwo (50K-500K + chak ane), pandan y ap mouri pwogresif okipe pati konplèks milti-etap nan volim wo (100K rive milyon) ak pliye, fòm, ak koupe miltip. Pwogresis mouri koute plis men delivre pi ba pri pou chak pati nan echèl.


