


Ki sa ki yon koutim Stamping mouri se ak kijan li fonksyone
Imajine ou bezwen make plizyè milye pati metal ak yon logo konsa presi ke chak enpresyon sanble idantik. Yon lèt estanda mete oswa koupe -punson etajè a-p ap koupe l. Sa se kote yon koutim Stamping mouri antre nan foto a.
Yon koutim Stamping koutim se yon zouti presizyon-masinen ki fèt dapre espesifikasyon egzak, ki fèt pou koupe, fòme, oswa enpresyone yon fòm espesifik nan yon pyès anba fòs kontwole. Kontrèman ak koupon pou metal jenerik, li se objektif -konstwi pou yon pati patikilye jeyometri, logo, oswa egzijans make.
Konsèp la se senp: yon zouti asye fè tèt di toujou ki pote yon konsepsyon leve oswa ankastre peze nan oswa kont yon materyèl douser. Fòs la deplase materyèl nan sifas kontak la, pou tout tan transfere modèl la sou pyès la. Ki sa ki fè li "koutim" se jeni ki dèyè li. Chak dimansyon, ang, ak fini sifas yo pwepare pou pwodwi yon rezilta espesifik, fyab, sou dè milye oswa menm dè milyon de sik.
Ki jan yon koutim Stamping mouri ap travay mekanikman
Lè ou peze yon koutim metal Stamping mouri nan yon pyès travay, fòs transfè nan figi mouri a ak konsantre sou jeyometri a nan konsepsyon an. Karakteristik ki ogmante sou figi mouri a pouse materyèl anba oswa deyò, pandan y ap zòn ankre yo rete intact. Deplasman kontwole sa a se sa ki kreye enpresyon.
Jeyometri figi mouri jwe yon wòl enpòtan. Bor byen file pwodui koupe pwòp ak fwontyè make defini. Sifas sekou Angle pèmèt materyèl deplase yo koule san yo pa fann oswa defòme. Pwofondè ak netteté nan pwofil mouri a detèmine konbyen fòs ki nesesè ak ki jan pèmanan mak ki kapab lakòz yo pral. KòmFaktori anòt, matris Stamping yo espesyal, youn{-nan-yon-kalite zouti presizyon kote koupe ak fòme seksyon yo anjeneral fèt ak asye zouti ki ka di oswa lòt materyèl ki reziste -.
Laprès la oswa mato delivre enèji a, men mouri a fè fòm nan. Kit fòs la soti nan yon laprès idwolik ki bay tòn presyon oswa yon men-mato balanse frape yon koupon pou mouri, prensip la se menm bagay la: fòs konsantre plis jeyometri egzak egal yon enpresyon pèmanan, repete.
Koutim mouri vs estanda zouti
Se konsa, ki lè yon kout pyen estanda oswa yon seri lèt tonbe kout? Pi souvan pase ou ta espere.
Zouti estanda travay byen pou fòm jenerik, karaktè alfanumerik debaz, oswa twou wonn senp. Men, moman sa a kondisyon ou genyen ladan yo yon logo inik, jeyometri konplèks, tolerans dimansyon sere, oswa gwo -repetibilite volim, objektif-mach estamping yo vin nesesè. Koupon pou koutim metal yo fèt pou kenbe tolerans espesifik ke zouti adapte oswa jenerik tou senpleman pa ka garanti. Si jeyometri pati ou a inik oswa pwopriyetè, zouti koutim se sèl chemen an.
Reflechi sou li nan fason sa a: koupon pou estanda metal yo se tankou koupe-rad-etajè yo. Yo anfòm yon objektif jeneral. Koutim metal Stamping mouri yo se tabli, bati pou matche ak espesifikasyon egzak ou pou chak enpresyon, koupe, oswa fòm ki konsistan soti nan premye pati a nan milyonyèm lan.
Peman reyèl la parèt nan pwodiksyon an. Abyen -mouri koutim ki fètpwodui nòmalman pati ki idantik chak sik, nan vitès ki ka rive jwenn dè santèn oswa menm 1,500 kou pa minit nan aplikasyon ki gen gwo vitès-. Nivo konsistans ak debi sa a enposib ak zouti estanda ki adapte ak yon objektif li pa te fèt pou.
Natirèlman, tout bagay sa yo soulve yon kesyon pratik: ki kalite mouri koutim ou aktyèlman bezwen? Repons lan depann sou aplikasyon w lan, ak opsyon yo gen plis varye pase pifò achtè reyalize.
Kalite Koutim Stamping mouri Eksplike
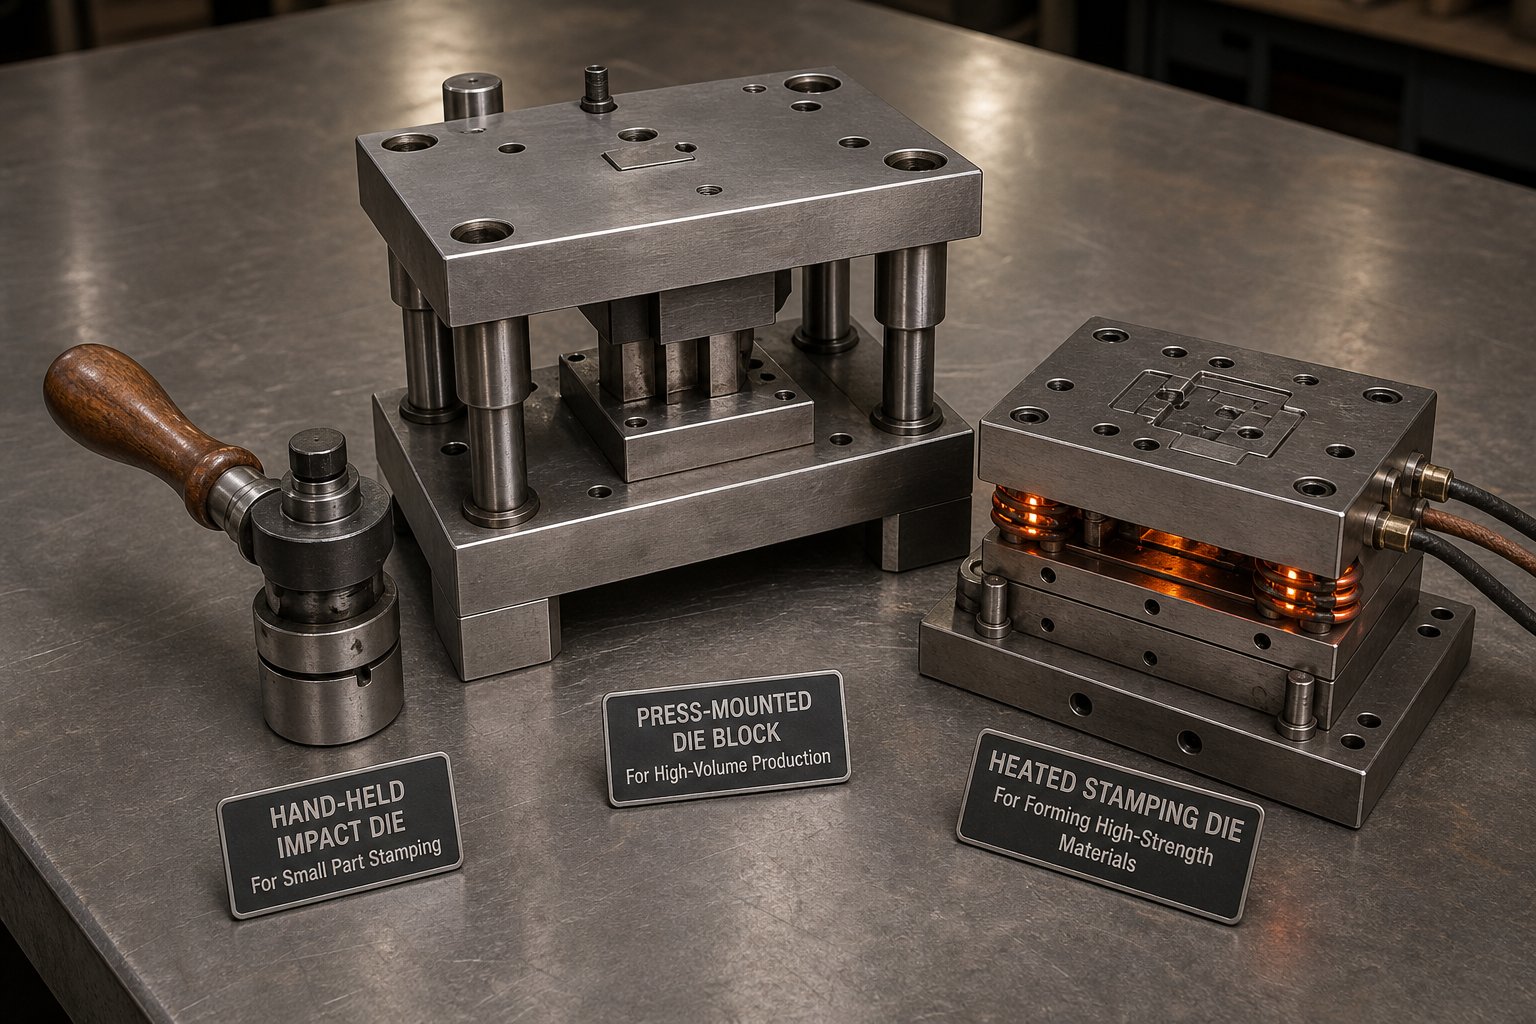
Varyete de configurations personnalisés koupon pou mouri disponib kapab akablan si ou pa te travay nan yon lòd mouri anvan. Chak kalite rezoud yon pwoblèm diferan, epi chwazi youn nan move vle di materyèl gaspiye, bon jan kalite mak pòv, oswa yon mouri ki pa siviv kouri pwodiksyon an gen entansyon. Isit la nan yon pann klè nan twa aks yo klasifikasyon prensipal ou pral rankontre lè espesifye zouti metal Stamping.
Relief mouri vs Debossing mouri
Distenksyon an isit la se direksyon. Yon koupon pou repouse metal sèvi ak yon seri gason -fi matche pou pouse materyèl anlè soti dèyè, kreye yon soulajman ki monte sou sifas pyès la. Mouri gason an pote desen an nan do; kontwa fi a-moun bay sipò nan bò opoze a. Rezilta a se yon enpresyon twa -dimansyon ki parèt anlè sifas ki antoure a, ki atire limyè epi atire atansyon.
Debossing travay nan direksyon opoze a. Yon sèl gason mouri peze konsepsyon an anba nan sifas la materyo, kreye yon enpresyon Ankastre. Pa gen okenn kont-mòd ki nesesè pou anpil aplikasyon, paske materyèl la li menm absòbe deplasman an. KòmArkay anbalajeksplike, Relief pwojè nan direksyon visualiseur a pandan y ap debossing bak nan materyèl la, pwodwi pwofondè ak lonbraj olye ke pwojeksyon.
Ki lè ou chwazi youn sou lòt? Relief kostim aplikasyon kote vizibilite nan yon distans pwoblèm, tankou mak enpòtan oswa idantifyan seri ki bezwen li byen vit. Yon koupon pou repouse metal koutim se tou ale-nan chwa lè fidbak tactile se yon pati nan kondisyon an fonksyonèl. Debossing travay pi byen pou make discrete, tèks ankastre sou sifas machin, oswa sitiyasyon kote yon enpresyon ki ogmante ta entèfere ak pati kwaze oswa anpile.
Stamping cho vs Stamping frèt mouri
Klasifikasyon sa a se sou kondisyon tèmik pandan operasyon an Stamping, pa kalite fòs.
Mouri Stamping cho yo chofe anvan oswa pandan sik la enpresyon. Tanperati ki wo a sèvi de rezon: li amelyore koule materyèl nan materyo-a, sa ki pèmèt pi rafine detay ak bor pi pwòp, epi li pèmèt pwosesis transfè papye kote yon fim metalik oswa pigman kole ak substra a anba chalè ak presyon. Stamping cho komen pou make plastik, aplike FOIL dekoratif sou sifas metal, ak travay ak materyèl ki vin pi souple nan tanperati.
Fwad Stamping mouri opere nan tanperati anbyen, konte antyèman sou fòs mekanik deplase materyèl. Sa a se apwòch estanda pou pifò koupon pou asye pou aplikasyon pou metal, kote pyès travay la difisil ase pou kenbe yon enpresyon pwòp san asistans tèmik. Stamping frèt evite distòsyon ki gen rapò ak chalè-, mande pou konfigirasyon zouti ki pi senp, epi jeneralman pi vit nan tan sik la paske pa gen faz chofaj oswa refwadisman.
Konvnab materyèl gide chwa a. Substra ki pi dous tankou kwi, sèten plastik, ak fèy mens souvan benefisye de mouri chofe. Metal ki pi rèd, patikilyèman asye ak kwiv nan epesè pwodiksyon, byen reponn a Stamping frèt ak mouri byen di.
Enpak Dies vs Press-Mouri ki baze sou
Sa a se kote volim pwodiksyon antre nan ekwasyon an pi dirèkteman.
Mouri enpak yo se koupon pou men metal ki fèt pou yo frape ak yon mato oswa yon maye. Ou pozisyone koupon pou mouri a kont pyès travay la, bay yon sèl kou, ak fòm enpresyon yo. Yo pòtab, yo pa chè pou pwodui, epi yo pa bezwen ekipman sipò pi lwen pase yon zouti frape ak yon sifas solid. Yon koupon pou logo asye yo itilize pou make pati endividyèl nan yon magazen machin se yon egzanp tipik.
Près-mouri ki baze sou monte nan près idwolik, mekanik oswa pneumatik. Laprès la bay fòs ki konsistan, repete nan vitès kontwole ak pwofondè. Sa a elimine varyasyon nannan nan enpresyon men-frape ak pèmèt pwodiksyon otomatik nan volim ki varye ant dè santèn ak dè milyon de pati pou chak kouri.
Konpwomi a se senp: mouri enpak yo koute mwens davans epi yo ofri fleksibilite, pandan y ap mouri ki baze sou laprès -yo bay konsistans ak pwodiksyon nan pi gwo envestisman inisyal.
| Dimansyon | Enpak mouri (Men-Frape) | Press-Mou ki baze sou |
|---|---|---|
| Metòd fòs | Manyèl mato oswa mato grèv | Près idwolik, mekanik, oswa pneumatik |
| Aplikasyon tipik | Mak pou pati endividyèl yo, koupon pou ID volim ki ba-, itilizasyon jaden | Stamping pwodiksyon, fòmasyon pwogresif, gwo -volim make |
| Pwodiksyon Volim Konvnab | 1 a plizyè santèn pati | Dè santèn a dè milyon de sik |
| Ranje epesè materyèl | Fèy mens nan plak modere (limite pa enèji frape) | Foil mens nan plak lou (limite pa tonnage laprès) |
| Pri relatif | Ba (mouri sèlman, pa gen ekipman) | Pi wo (mouri plis konfigirasyon laprès ak enstalasyon) |
Chak kalite mouri adrese yon konbinezon espesifik nan kondisyon mak, pwopriyete substra, ak echèl pwodiksyon an. Men, menm apre w fin chwazi kategori a dwat, gen yon desizyon jeni pi fon ap tann: ki klas asye mouri pral siviv demand yo nan aplikasyon an patikilye ou a? Chwa sa a gon sou dite, rezistans mete, ak materyèl ou ap Stamping nan.
Materyèl mouri ak evalyasyon dite ki afekte pèfòmans
Ou te chwazi yon kalite mouri. Ou konnen si ou bezwen relief oswa debossing, cho oswa frèt, enpak oswa peze-monte. Men, isit la se sa pifò founisè gloss sou: klas asye andedan ki mouri detèmine si li dire 500 enpresyon oswa 500,000. Stamping asye mouri se pa yon sèl -gwosè-adapte-tout materyèl. Diferan klas yo pote diferan fòs, epi chwazi sa ki mal vle di echèk twò bonè oswa depans ki pa nesesè.
Zouti Steel Klas pou Stamping mouri
Kat klas parèt pi souvan nan asye Stamping mouri, chak okipe yon pozisyon diferan sou spectre pèfòmans lan.
D2se chwal travay la pou aplikasyon pou -long run. Avèk kabòn segondè ak apeprè 12% kontni CHROMIUM, li delivre rezistans mete eksepsyonèl epi li ka rive jwenn62-64 HRC apre redi ak tanperaman. Li ideyal pou vide, pwensonaj, ak fòme mouri ki mande tolerans fèmen sou kouri pwodiksyon pwolonje. Konpwomi a? Estrikti carbure difisil D2 a fè li pi frajil anba enpak lou.
A2se pèfòmè a balanse. Asye ki redi lè -sa a gen apeprè 5% Kwòm epi li reyalize 63-65 HRC. Li ofri mwens rezistans mete pase D2 men siyifikativman pi bon severite ak ekselan estabilite dimansyon pandan tretman chalè. Lè zouti Stamping asye ou a bezwen reziste fann plis pase li bezwen reziste fwotman, A2 se souvan pi entelijan an.
S7ranpli nich rezistans chòk-. Evalyasyon 60-62 HRC, objektif li -ki te konstwi pou zouti ki absòbe enpak mekanik repete, tankou koupon pou metal pou pati asye ki frape pa yon mato. Si mouri ou a fè eksperyans chaj gwo enpak, severite S7 a anpeche chipping katastwofik ki ta detwi yon mouri D2 nan menm aplikasyon an.
M2se yon gwo-asye ki kenbe dite nan tanperati ki wo, ki rive apeprè 62-64 HRC. Li excelle nan aplikasyon kote chalè friksyon bati pandan monte bisiklèt rapid. Pou operasyon Stamping gwo vitès asye pur kote ralantisman tèmik ta mat yon mouri konvansyonèl, M2 kenbe kwen li yo.
Poukisa seleksyon klas yo enpòtan anpil? Li desann nan twa varyab: dite nan materyèl materyo ou a, longè pwodiksyon ou espere kouri, ak ki jan bon detay enpresyon an bezwen yo dwe. Yon mouri ki make kòb kwiv mete mou nan volim ki ba gen demand konplètman diferan pase koupon pou metal koutim pou pati asye kouri nan vitès pwodiksyon pou dè milyon de sik.
Poukisa Rockwell Hardness Matters nan Seleksyon mouri
Men prensip debaz la: mouri a dwe toujou siyifikativman pi difisil pase materyo li koupon pou li. Yon mouri ki make aliminyòm mou pa bezwen ekstrèm dite paske gen yon rezistans minim nan substra a. Men, koupon pou asye pur ki make pyès ki fè tèt di asye pur dwe sibstansyèlman pi difisil pou fè pou evite mouri a mete pi vit pase pati yo li pwodui.
Balans lan pi sere ke li sanble. Ensifizan dite lakòz figi mouri a defòme ak mete prematireman. Ou pral remake enpresyon yo vin pi fon, bor yo pèdi definisyon, epi evantyèlman mouri a vin pa ka itilize byen anvan lavi sèvis li espere. Nan lòt bout la, dite twòp entwodui frajil. Yon mouri ki twò difisil reziste mete trè byen, men li vin gen tandans fè mikwo-chipping ak ka zo kase kwen, espesyalman anba enpak oswa move aliyman. KòmMetalTek nòt, dite mezire kapasite yon materyèl pou reziste pèmanan indentation, men pouse rezistans sa a twò lwen sakrifye severite ki nesesè pou absòbe chòk operasyonèl.
Lè w ap evalye Stamping asye mouri pou aplikasyon w lan, sa yo se pwopriyete materyèl yo peze youn kont lòt:
- Dite- rezistans nan deformation sifas ak mete nan materyèl la materyo
- Severite- kapasite pou absòbe enèji enpak san fann oswa chipping
- Mete rezistans- konbyen tan mouri a kenbe kwen byen file ak karakteristik defini anba sikilasyon repete
- Rezistans korozyon- pwoteksyon kont oksidasyon pandan depo ak nan anviwònman imid oswa chimik aktif
- Machinability- ki jan fasilman asye a ka ak presizyon-masinen nan jeyometri konplèks ak bon detay
Pa gen yon sèl klas ki maksimize tout senk pwopriyete an menm tan. D2 mennen nan rezistans mete men sakrifye severite. S7 mennen nan absòpsyon enpak men mete pi vit. Atizay spesifikasyon mouri a matche konpwomi sa yo ak konbinezon espesifik ou nan materyèl materyo, volim pwodiksyon, ak kondisyon kalite make.
Pwosesis matche sa a se pa devine, menm si. Li swiv yon sekans desizyon lojik kondwi pa varyab pwodiksyon reyèl, kòmanse ak sa w ap Stamping ak konbyen pati ou bezwen.
Kijan pou w chwazi bon metòd mouri pou aplikasyon w lan
Chwazi yon klas asye mouri se sèlman mwatye ekwasyon an. Lòt mwatye a ap chwazi ki metòd mouri aktyèlman adapte travay ou ap kouri a. Desizyon sa a se pa sou preferans. Li kondui pa twa varyab mezirab: konbyen pati ou bezwen, ki materyèl w ap Stamping nan, ak ki sa mak la fini dwe sanble.
Volim Pwodiksyon ak Seleksyon Metòd mouri
Volim chanje tout bagay sou ekonomi mouri ak konstriksyon.
Si w ap pwodui pwototip oswa ti seri kèk santèn pati koutim koutim, yon senp -frape mouri gen sans. Sa yo se relativman chè, rapid nan fabrike, ak adekwat lè ou pa bezwen dè milyon de enpresyon ki idantik. Yon sèl -estasyon mouri egzekite yon operasyon pou chak kou, kenbe pri zouti ba pandan y ap bay rezilta egzat pou kouri limite.
Echèl jiska dè dizèn de milye oswa dè milyon de sik, epi kalkil la chanje dramatikman. Gwo -volim koutim presizyon Stamping mande pwogresif oswa konpoze mouri enjenyè pou siviv pwodiksyon dirab san degradasyon.Pwogresis mourientegre plizyè operasyon nan yon sèl zouti, lè l sèvi avèk bobin-materyèl ki bay bobin ki avanse nan estasyon sekans ak chak kou peze. Envestisman nan zouti davans yo pi wo anpil, men pri pou chak-pati a desann nan yon fraksyon nan sa yon sèl-operasyon frape yo pwodui. Pou Stamping koutim bracket oswa nenpòt jeyometri repete nan echèl, zouti pwogresif peye pou tèt li byen vit atravè debi ak konsistans.
Konsiderasyon materyèl ki kondwi mouri chwa
Materyèl materyo a dikte jeyometri mouri, espesifikasyon clearance, ak konbyen tonnaj laprès ou a bezwen delivre.
Metal ki pi dous tankou aliminyòm, kwiv, ak kwiv yo padonnen. Yo defòme fasilman anba fòs pi ba, sa ki pèmèt pi rafine detay, reyon pi sere, ak ang sekou mouri ki pi fon. Ou ka reyalize pati konplike koutim ak tenm sou metal nan materyèl sa yo san kapasite pou laprès ekstrèm. Aliminyòm se mou men li gen tandans konfòme yo ak sifas mouri, se konsa zouti poli ak lubrasyon apwopriye vin kritik yo anpeche grip.
Pi difisil substrats chanje foto a antyèman. Koutim asye Stamping nan asye modere mande pou plis tonnaj ak pi laj clearances pase menm jeyometri an kwiv. Nerjaveèi asye ogmante ba a pi lwen paske li travay -di pandan fòme, sa vle di chak kou ogmante yon ti kras rezistans mouri a rankontre. Konstriksyon mouri pou Nerjaveèi bezwen kont pou redi pwogresif sa a ak jeyometri ranfòse ak operasyon potansyèlman sèn. Jan gid jeni Jiga a remake, asye ki gen gwo -fòs mande pou yon konsepsyon mouye ak anpil atansyon ak yon tonnaj pou laprès konsiderableman pi wo konpare ak metal ki pi dous, ki pi duktil.
Takeaway a: ou pa ka separe konsepsyon mouri ak pwopriyete materyo. Yon jeyometri mouri ki pwodui pafè koutim pati Stamping nan aliminyòm ka echwe katastwofik lè yo aplike nan asye pur nan menm pwofondè ak vitès.
Mak Karakteristik ak Kondisyon Kalite
Ki sa ki enpresyon fini an aktyèlman bezwen akonpli? Yon mak idantifikasyon ki pa fon gen egzijans mouri totalman diferan pase yon logo metal gwo so ki gen entansyon siviv ane nan mete ak manyen.
Pwofondè, klè, ak pèmanans se twa chofè yo isit la. Yon koupon pou logo metal ki bezwen rete lizib apre penti, kouch poud, oswa mete sifas mande pou deplasman pi fon ak jeyometri kwen pi klè pase yon mak nimewo pati senp sou yon eleman entèn. Coining-style mouri bay presizyon ki pi wo ak detay sifas lè yo pwovoke koule plastik konplè sou sifas enpresyon a, men yo mande pou yon tonaj siyifikativman pi wo. Relief ak debossing ofri enpak vizyèl ak mwens fòs. Engraving-mouri style koupe olye ke deplase materyèl, ki pwodui mak fen-liy ki pèmanan men ki pa fon.
Korespondans karakteristik sa yo ak metòd mouri dwat la swiv yon sekans desizyon klè:
- Defini kondisyon mak: pwofondè, klè, pèmanans, ak aparans vizyèl
- Idantifye materyèl pyès travay la ak evalyasyon dite li yo
- Detèmine volim pwodiksyon ak objektif tan sik
- Chwazi kalite mouri ki apwopriye a ki baze sou twa premye faktè yo
- Espesifye klas materyèl mouri ki balanse rezistans mete ak severite pou aplikasyon an
Sote yon etap epi ou pral fini ak yon mouri ki swa pa ka pwodwi bon jan kalite a ou bezwen oswa pa pral siviv kouri nan pwodiksyon w ap planifye. Chak spesifikasyon nan sekans sa a avanse nan pwochen an, ak varyab final la ki mare yo tout ansanm se peze tonaj, bidjè a fòs ki finalman detèmine kisa mouri ou ka akonpli.
Peze Tonnaj ak Relasyon konsepsyon mouri
Chak metal Stamping mouri gen yon bidjè fòs. Depase li epi ou jwenn enpresyon enkonplè, mete akselere, oswa pi mal, domaj ekipman yo. Rete byen anba li epi w ap depanse twòp nan kapasite laprès ou pa bezwen. Relasyon ki genyen ant tonnaj ak konsepsyon mouri se youn nan konsiderasyon jeni ki pi neglije nan lòd koutim mouri, men li dirèkteman detèmine si zouti ou a fè jan sa vle di.
Ki jan egzijans fòs yo gen rapò ak gwosè mouri ak pwofondè
Prensip la se entwisyon yon fwa ou wè li: yon zòn enpresyon pi gwo vle di plis materyèl reziste deplasman ansanm, ki mande plis fòs. Double sifas tenm sou li a epi ou apeprè double tonnage ki nesesè yo. Mak pi fon konpoze efè a paske mouri a dwe pouse materyèl pi lwen, rankontre ogmante rezistans kòm deplasman ap grandi.
Apwòch jeni pou kalkile fòs ki nesesè nan Stamping sou metal swiv yon fòmil byen -etabli. Jan detaye paStamping tonnage rechèch, kalkil fondamantal la miltipliye twa varyab: perimèt enpresyon an (longè total tout bor yo te fòme), epesè materyèl la nan materyo-a, ak fòs la taye nan metal espesifik sa a. Yon sèk 2-pous dyamèt kout pwen nan 0.10-pous asye grav nan 25 tòn pou chak pous kare nan fòs taye mande pou apeprè 15.7 tòn fòs, ak enjenyè ki gen eksperyans ajoute yon faktè sekirite 15-20% sou tèt sa.
Dite materyèl aji kòm yon miltiplikatè atravè tout ekwasyon an. Mou aliminyòm gen yon fòs taye alantou 11 tòn pou chak pous kare. Nerjaveèi rkwit so a apeprè 37, ak mwatye -difisil Nerjaveèi rive nan anviwon 50. Sa vle di menm jeyometri a kout pwen an metal koupe Nerjaveèi mande apeprè twa a senk fwa tonnaj li bezwen pou aliminyòm. Lè w ap espesifye yon koupon pou mouri metal koutim, materyèl la materyo se pa sèlman yon atik liy sou yon desen. Li se sèl pi gwo chofè nan kondisyon fòs ou.
Matche konsepsyon mouri ak kapasite pou laprès ki disponib
Konsèpteur mouri yo pa travay nan yon vakyòm. Yo konsepsyon nan kontrent yo nan kèlkeswa laprès pral kouri zouti a. Si etablisman w la opere yon laprès 20 tòn, chak desizyon sou zòn enpresyon, pwofondè mak, ak konpleksite detay dwe antre nan anvlòp tonnaj sa a.
Sa a se kote reyèl -konpwomi mond yo rive. Imajine ou bezwen yon gwo enpresyon logo nan asye pur, men kalkil la montre 30 tòn obligatwa epi laprès ou a delivre sèlman 20. Ou gen twa opsyon: redwi zòn enpresyon an pou egzijans fòs la desann pi ba pase kapasite, etap operasyon an atravè plizyè frape lè l sèvi avèk yon apwòch pwogresif, oswa envesti nan ekipman ki pi wo -kapasite. Chak solisyon pote diferan pri ak enplikasyon kalite pou seri metal Stamping mouri ou yo.
Relasyon an tou ap koule nan do. Yon laprès k ap kouri toujou tou pre kapasite nominal li fè eksperyans pi vit mete sou BEARINGS, gid, ak ankadreman an tèt li. Pi bon pratik endistri soti nangid konpatibilite pou laprèsrekòmande pou kalkile fòs mouri rete pi ba pase nominal laprès la ak yon maj sekirite nan 20-30% pou kont pou varyasyon materyèl, mete zouti, ak fluctuations pwosesis.
Kapasite pou laprès undersizing relatif a kondisyon mouri lakòz enpresyon enkonplè ak akselere mete mouri. Près la pa ka delivre fòs li pa genyen, ak koupon pou metal mouri opere nan kwen an nan tonnaj disponib pwodwi rezilta enkonsistan pandan y ap diminye tou de lavi sèvis pou laprès ak mouri.
Pou metal pou aplikasyon pou Stamping kote kalkil tonaj ki nesesè yo depase kapasite ki disponib, mouvman an pi entelijan se toujou ajiste konsepsyon mouri a olye ke surcharge laprès la. Diminye perimèt, divize operasyon atravè estasyon yo, oswa chwazi yon kalib pi mens, se tout repons jeni valab ki prezève bon jan kalite ak lonjevite ekipman yo.
Bidjè fòs se kolòn vètebral jeni nan nenpòt pwojè Stamping. Men, tonnaj pou kont li pa di w ki sa yon mouri ap koute oswa konbyen tan li pran pou konstwi. Repons sa yo depann de yon seri diferan varyab: konpleksite, klas materyèl, tolerans, ak etap workflow ant konsèp ak livrezon.
Faktè pri ak tan plon pou koutim Stamping mouri
Isit la nan yon bagay ki fwistre sou fè makèt pou koutim Stamping mouri: prèske pèsonn pa pibliye gid transparan pri. Ou mande yon sitasyon, tann jou pou yon repons, ak nimewo ki tounen vin santi abitrè si ou pa konprann sa k ap kondwi li. Ann ranje sa.
Ki sa ki kondwi Custom Stamping mouri pri
Pri mouri se pa yon sèl varyab. Li se yon pil desizyon jeni ak fabrikasyon, chak ajoute kouch pwòp li yo nan quote final la. Lè w ap evalye pwopozisyon nenpòt konpayi koutim metal Stamping, konnen ki faktè ki gen plis pwa ede ou fè konpwomi pi entelijan byen bonè nan faz konsepsyon an.
- Konpleksite konsepsyon- Se sèl pi gwo pri chofè a. Yon mouri ki gen tèks alfanumerik senp yo pi bon mache pase youn ki repwodui yon logo konplike ak seri amann, koub konpoze, oswa soulajman milti-nivo. Mouye pwogresif k ap fè plizyè operasyon an sekans ka koute plizyè fwa plis pase yon sèl -silyans zouti.
- Gwosè mouri ak zòn enpresyon- Pi gwo mouri konsome plis matyè premyè, mande plis tan D', epi mande pou pi gwo près pou esè kouri.
- Klas materyèl- Yon D2 oswa yon fil carbure koute siyifikativman plis pase A2, men depans ki ajoute a souvan ranbouse atravè lavi sèvis ki pi long nan gwo -volim kouri.
- Tolerans ak egzijans presizyon- Tolerans dimansyon ki pi sere vle di pasaj machinn pi dousman, etap enspeksyon adisyonèl, ak potansyèlman fil EDM oswa operasyon fanm k'ap pile ki ajoute pri pou chak èdtan.
- Espesifikasyon fini sifas yo- Iwa-figi mouri poli anpeche adezyon materyèl pandan koutim Stamping men mande pou men anplis -tan fini.
- Kantite kòmande- Fiks jeni ak pri konfigirasyon gaye nan plizyè mouri idantik, diminye pou chak-pri inite sou pi gwo lòd.
De akseleratè pri kache kenbe achtè yo sou gad. Revizyon konsepsyon apre machinn te kòmanse esansyèlman rekòmanse pati nan pwosesis fabrikasyon an. Ak tan konprese konprese fòse yon manifakti metal koutim Stamping bay priyorite travay ou sou lòt moun, souvan nan yon prim 25-75% depann sou ijans. Kòm done CNC tan plon konfime, frè prese peye pou lè siplemantè, travay frape, ak alokasyon machin devwe.
Atant tipik tan plon
Chak mouri koutim pase nan yon sekans previzib nan etap, ak chak etap konsome tan. Konprann workflow la ede ou fikse atant livrezon reyalis epi idantifye kote reta anjeneral orijine.
Pwogresyon jeneral la sanble sa a: evalyasyon posibilite ak revizyon konsepsyon, simulation CAE pou valide koule materyèl ak distribisyon estrès, CNC D nan blòk mouri a, tretman chalè pou reyalize dite sib, fini sifas ak polisaj, Stamping jijman sou echantiyon moso, enspeksyon dimansyon, ak apwobasyon final la. Ki pi senp yon sèl-mouri ak jeyometri debaz yo ka deplase nan tiyo sa a nan senk a dis jou ouvrab. Konplèks mouri pwogresif ak tolerans sere, materyèl ekzotik, oswa plizyè estasyon souvan mande twa a sis semèn soti nan konfimasyon lòd nan chajman.
Pou yon egzanp konkrè sou fason etap sa yo estriktire yon delè pwodiksyon reyèl,YICHEN a Stamping mouri workflowdeplase sekans soti nan evalyasyon posibilite ak simulation CAE nan machin presizyon, kouri esè, ak enspeksyon final la. Pwosesis fen-a-sa a montre poukisa tan yo varye anpil anpil. Yon manifakti metal Stamping mouri jere sekans konplè nan-kay la ka konprese delè lè yo elimine transfè ant machann yo, pandan y ap boutik ki tretann tretman chalè oswa simulation ajoute tan transpò ak keu nan chak etap.
Pi gwo tiyè tan an, toujou, se opinyon konsepsyon enkonplè. Tolerans ki manke yo, materyèl ki pa klè, oswa travay atistik ki pa pare pou pwodiksyon-fòs ekip jeni an pran yon poz epi mande klarifikasyon. Chak seri kesyon ka koute jou. Si w ap angaje sèvis koutim metal Stamping pou premye fwa, prepare travay atistik vektè a nan echèl final la, presize materyèl pyès travay ou ak dite, epi defini kondisyon tolerans ou anvan ou mande quotes. Antre pwòp yo pwodui quotes pi rapid, mwens revizyon, ak pi kout tan an jeneral.
Sèvis etikèt pou Stamping metal swiv lojik pri menm jan an: konpleksite, volim, ak egzijans presizyon pile pou detèmine tou de pri ak delè. Kit ou bezwen yon sèl pwototip mouri oswa zouti pwodiksyon pou dè milyon de sik, faktè pri yo rete menm jan an. Se sèlman pwa relatif yo chanje.
Pri ak tan plon ba ou ka biznis la. Men, gen yon kouch teknik ki afekte tou de pri ak pèfòmans nan fason pifò achtè pa janm konsidere: ki jan materyèl materyo ou a chanje konsepsyon mouri a tèt li. Yon mouri ki te bati pou aliminyòm ak yonn te bati pou en fe pa sèlman diferan nan dureté. Yo diferan nan jeyometri, clearance, ak tretman sifas soti nan tè a moute.
Ki jan Substra materyèl Chanjman Kondisyon konsepsyon mouri
Yon mouri ki pwodui enpresyon san defo an kwiv ka chip sou premye frape li kont asye pur. Yon lòt mouri ki fèt pou make asye di ta ka kraze bon detay nan yon pyès kwi. Substra a se pa sèlman yon bagay mouri a aji sou. Li aktivman fòme fason mouri a dwe bati, epi inyore relasyon sa a se youn nan fason ki pi rapid yo ruine zouti chè.
Diferans konsepsyon mouri atravè materyèl substrate
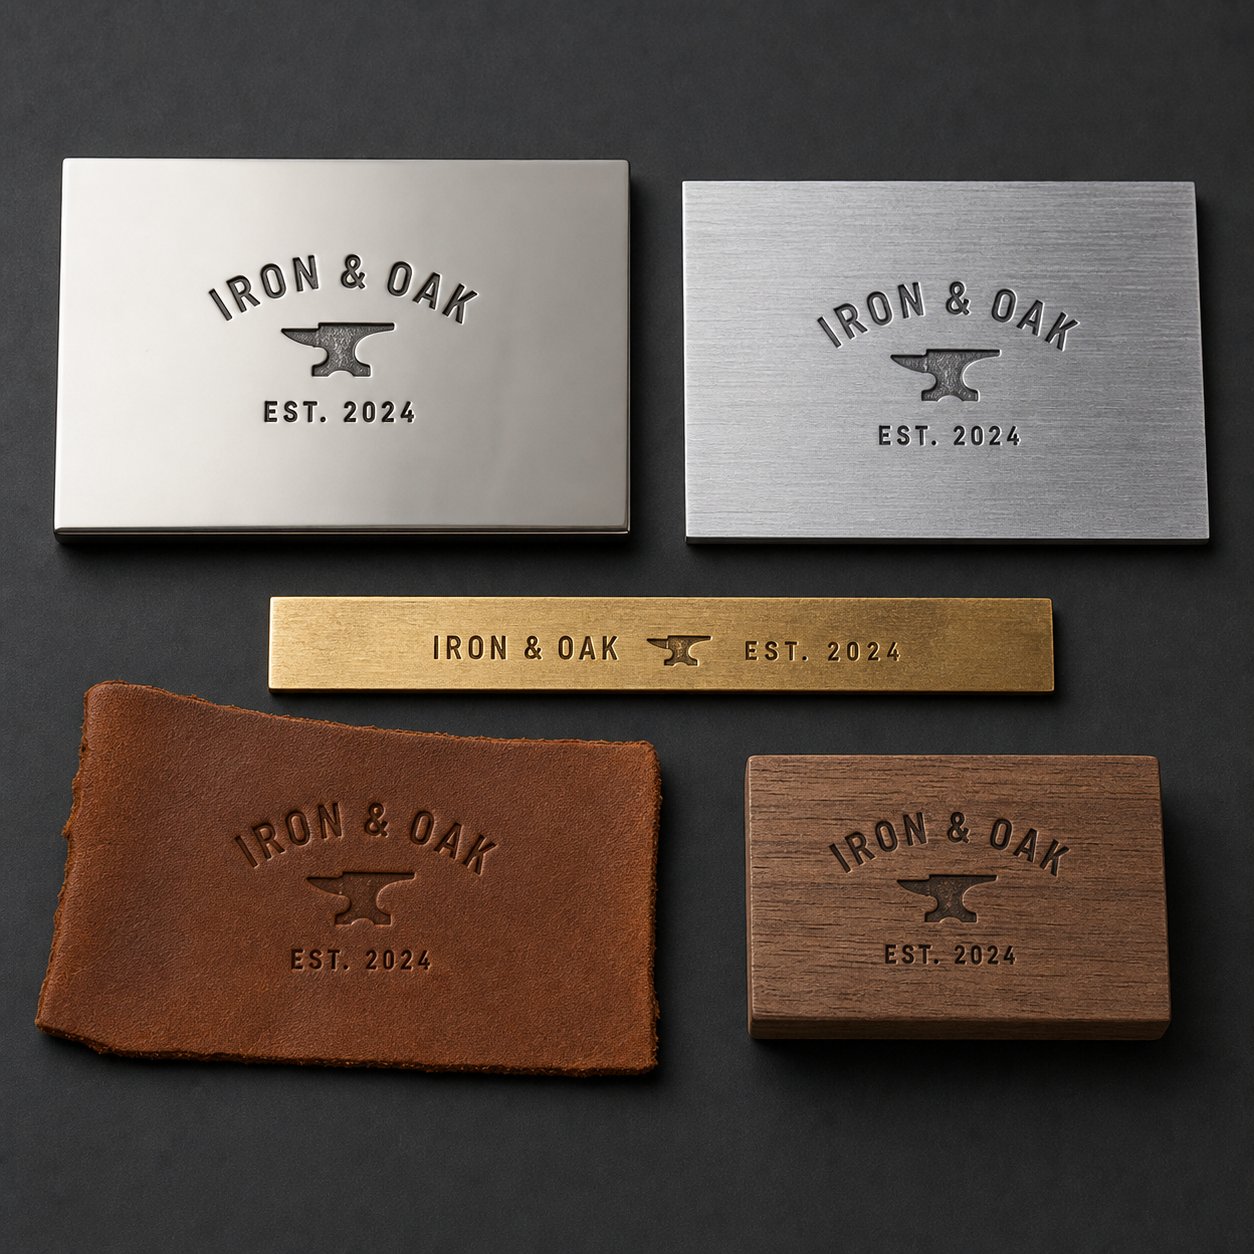
Chak substra reponn a fòs yon fason diferan. Metal yo reziste deplasman, bwa konpresyon sou liy grenn, kwi defòme elastik anvan yo pran yon seri pèmanan, ak plastik ka fonn oswa fann depann sou tanperati ak vitès. Konpòtman sa yo mande jeyometri mouri fondamantalman diferan menm lè konsepsyon enpresyon an rete idantik.
Pou substrats ki pi difisil tankou asye modere ak asye pur, figi mouri bezwen ang soulajman pi fon ak konstriksyon pi solid. Mouye a rankontre gwo rezistans pandan deplasman materyèl, kidonk pi epè -seksyon transvèsal ak reyon pi laj anpeche konsantrasyon estrès ki ta ka fann karakteristik mouri mens. Pati metal so nan materyèl sa yo tolere mwens pwofondè pou chak frape, epi yo dwe mouri nan tèt li dwe bati soti nan asye zouti prim fè tèt di pi wo a materyo a pou fè pou evite deformation twò bonè.
Substra douser baskile ekwasyon an. Koupon pou bwa metal yo ka enkòpore pi rafine detay, enpresyon pi fon, ak kwen pi file paske substra a konprese fasil anba fòs modere. Koupon pou metal Leather swiv yon lojik menm jan an. Kwi rann fasilman, li aksepte modèl gwo twou san fon, trè detaye san yo pa mande pou yon tonaj ekstrèm. Defi a ak materyèl mou se pa fòs. Li kontwole konbyen substra a defòme pi lwen pase fwontyè enpresyon ki gen entansyon an.
Plastik okipe yon tè presegondè ki varye anpil selon kalite polymère. Thermoplastics ka benefisye de mouri chofe ki adousi sifas la pou enpresyon pwòp, pandan y ap tèrmoset ak konpoze plen konpòte plis tankou substrats difisil ki mande konstriksyon mouri solid.
Nerjaveèi asye ak aliminyòm Konsiderasyon Stamping
De metal sa yo merite atansyon espesyal paske yo se pami substrats ki pi souvan tenm sou yo, men yo chak prezante defi ki vwayaje sou achtè ki pa gen eksperyans.
Nerjaveèi asyetravay-di pandan fòme. Chak konjesyon serebral ogmante yon ti kras rezistans materyèl la nan plis deformation. Stamping metal pou asye pur mande pou pi laj clearance pase menm operasyon an nan asye modere.Rechèch pibliye nan MetalForming Magazinemontre ke klas austenitic tankou Kalite 304 ak 316 ka mande pou otan ke twa fwa fòs la fòme nan asye kabòn ki ba -, ak clearances trase nan epesè materyèl plis yon lòt 35-40%. Sa se yon diferans masiv de 10% estanda pou chak bò clearance yo itilize pou asye grav.
Pou aplikasyon pou 316/316l koutim metal Stamping, konsèpteur mouri tou bezwen kont pou pi dousman vitès fòme. Kontrèman ak asye kabòn, Nerjaveèi aktyèlman fòme pi byen nan vitès redwi paske to travay -redi a reponn ak pousantaj souch. Mouri chofe ka amelyore plis rezilta sou jeyometri difisil lè yo diminye estrès koule materyèl la pandan enpresyon.
Estamped pati asye pur mande sifas mouri ak bon jan kalite fini ekselan ak kouch tankou TiN oswa DLC pou diminye griye. San yo pa prekosyon sa yo, Nerjaveèi gen tandans soude tèt li sou figi mouri a nan pwen kontak mikwoskopik, pwogresivman rugueux tou de zouti a ak pyès la.
Aliminyòmprezante pwoblèm opoze a. Li mou, ki mande mwens tonnage, men dite ki ba li fè li adezif. Operasyon koutim Stamping aliminyòm goumen kont yon batay konstan kont ranmasaj materyèl, kote kouch mens aliminyòm transfere sou sifas mouri a ak bati sou sik repete. Sa a akimilasyon degrade bon jan kalite enpresyon epi evantyèlman mande pou sispann pwodiksyon pou netwaye.
Solisyon an se sifas mouri trè poli (Ra 0.2-0.4 mikro) konbine avèk bon lubrification ak potansyèlman anti-kouvwi adezyon. Gid konsepsyon mouri yo note ke kouch CVD ak PVD amelyore lubrisite pandan y ap anpeche materyèl pickup, pwolonje lavi mouri patikilyèman nan aplikasyon aliminyòm ak asye pur. Kout pwent -a-mouri clearance pou aliminyòm anjeneral kouri pi sere nan 6-10% nan epesè materyèl, ak reyon kout pyen yo ta dwe mete nan uit a dis fwa epesè materyèl yo anpeche zouti a soti nan penetrasyon nan fèy la mou.
Anisotropi planè aliminyòm tou konplike fòme. Fèy aliminyòm woule konpòte yon fason diferan depann sou direksyon fòs la aplike relatif nan direksyon an woule. Manyèl konsepsyon mouri pou asye ki ba-kabòn pa ta dwe aplike dirèkteman nan aliminyòm paske diferans ki genyen nan konpòtman redi travay-ak topografi sifas yo chanje limit yo fòme.
| Substra | Rekòmande materyèl mouri | Gamme pwofondè tipik | Kondisyon espesyal |
|---|---|---|---|
| Steel modere | D2 oswa A2 zouti asye (58-62 HRC) | 0.1-0.5 mm | Creole clearance nan 5-10% pou chak bò; tonnaj modere |
| Nerjaveèi (304/316) | D2 ak TiN / DLC kouch oswa foure carbure | 0.05-0.3 mm | 35-40% clearance adisyonèl; vitès pi dousman; jiska 3x fòme fòs vs asye modere |
| Aliminyòm | Poli A2 oswa D2 ak kouch PVD | 0.1-0.8 mm | 6-10% clearance; sifas poli pou anpeche grip; 8-10x epesè pou reyon kout pyen |
| Kwiv/kwiv | A2 oswa D2 zouti asye | 0.1-0.6 mm | Tcheke direksyon pou alyaj woule; fòs modere; bor pwòp posib |
| Bwa | Asye twò grav oswa A2 (pi ba dite akseptab) | 0.5-3.0 mm | Bor byen file pou konpresyon fib pwòp; mouri chofe amelyore boule-nan make |
| Kwi | Kwiv oswa asye modere mouri; asye fè tèt di toujou pou volim pwodiksyon an | 1.0-5.0 mm | Fine detay possible; fòs modere; mouri chofe amelyore definisyon sou po epè |
Modèl la isit la klè: pi rèd substrats limite sa mouri a ka fè, pandan y ap douser substrats contrainte ki jan pwòp mouri a ka fè li. Nenpòt fason, substra a dikte zouti a olye ke lòt fason alantou. Rezilta estamped metal depann otan sou konprann pyès travay la kòm sou espesifye zouti nan tèt li.
Avèk konpòtman substrate trase, kesyon ki rete a se pratik: ki jan yon achtè aktyèlman deplase soti nan konprann varyab sa yo nan kenbe yon pwodiksyon -pare mouri nan men? Vwayaj sa a soti nan konsèp nan zouti fini gen pwòp etap li yo, enkonvenyans, ak pwen desizyon.
Soti nan konsèp rive nan pwodiksyon-Ready Custom Stamping Die
Ou te fè rechèch la. Ou konprann kalite mouri, klas asye, konpòtman substra, ak egzijans tonnage laprès. Men, gen yon diferans ant konnen sa ou bezwen ak aktyèlman resevwa yon pwodiksyon -outil koutim Stamping metal. Se espas sa a ranpli ak yon workflow jeni estriktire, ak achtè yo ki navige li san pwoblèm se yo menm ki vini prepare.
Preparasyon konsepsyon ak analiz posibilite
Anvan nenpòt ki fè koupon pou metal kòmanse koupe asye, yo bezwen antre espesifik nan men ou. Enfòmasyon enkonplè se premye kòz reta, bouk revizyon, ak depase pri. Men sa ou dwe pare anvan ou soumèt yon RFQ:
- Travay atistik vektè nan echèl pwodiksyon an- Bay desen ou a nan yon fòma vektè évolutif (DXF, AI, oswa EPS). Imaj raster prezante anbigwite sou jeyometri kwen ki fòse ekip jeni a entèprete olye ke egzekite.
- Espesifikasyon materyèl materyo- Mete alyaj egzak la, tanperaman, ak epesè. Di "en fe" se pa ase . 304 rkwit nan 0.8 mm ak 316L mwatye -difisil nan 1.2 mm mande pou apwòch mouri totalman diferan.
- Pwodiksyon volim objektif- Si ou bezwen 200 pati oswa 2 milyon, sa detèmine konstriksyon mouri, klas materyèl, epi si yon senp zouti-estasyon oswa zouti pwogresif fè sans ekonomik.
- Tolerans ak kondisyon kalite- Defini kisa "bon ase" sanble. Espesifye tolerans dimansyon, varyasyon pwofondè akseptab, ak nenpòt estanda kosmetik enpresyon fini an dwe satisfè.
Avèk sa yo antre nan men, ekip jeni a fè yon analiz posibilite. Sa a se etap nan gatekeeping kote enjenyè ki gen eksperyans evalye si konsepsyon ou a ka seryezman so bay kontrent yo nan materyèl ou chwazi a ak jeyometri. Kòm detaye nan gid pwosesis konplè konsepsyon mouri, revizyon sa a egzamine si wi ou non reyon koube yo ka reyalize, si karakteristik yo ase byen lwen pou kenbe entegrite materyèl, epi si tolerans espesifye yo reyalis pou metòd la Stamping. Yon enjenyè ki gen eksperyans ki gen 15+ ane eksperyans kapab imedyatman idantifye karakteristik ki gen pwoblèm, tankou jeyometri ki gen anpil chans pou krak, defòme, oswa mande tonaj ki pa pratik.
Panse sou analiz posibilite kòm yon chèk reyalite. Li pi bon mache pou ajiste yon konsepsyon nan etap sa a pase dekouvri yon defo apre yo fin fè asye zouti ki fè tèt di toujou. Gen kèk karakteristik ki gade byen sou ekran tou senpleman pa ka siviv fizik deplasman materyèl nan vitès pwodiksyon an.
CAE Simulation ak Pwototip
Isit la nan kote modèn koutim metal Stamping separe de jan bagay yo te fè de deseni de sa. Olye pou yo bati yon mouri, eseye li, jwenn pwoblèm, re-machinize, epi eseye ankò, mizisyen mouri jodi a similye tout pwosesis Stamping la nimerik anvan yo koupe yon sèl moso asye.
Platfòm jeni òdinatè-konkou AutoForm ak DYNAFORM itilize analiz eleman fini pou predi egzakteman ki jan tòl yo pral konpòte yo anba jeyometri mouri yo pwopoze a. Enjenyè yo ka wè koule materyèl nan kavite mouri a, idantifye zòn ki gen twòp eklèsi oswa plis, predi konpòtman springback, ak kalkile distribisyon estrès atravè figi mouri a. Pwosesis simulation konsepsyon mouri a pèmèt konsèpteur yo repete rapidman sou modèl dijital, pou rezoud pwoblèm ki otreman ta mande chè rivork fizik.
Ki sa sa vle di pou ou kòm yon achtè? Mwens iterasyon, pi ba risk pou premye -echèk atik la, ak yon chemen ki pi kout soti nan konsèp ak koutim metal yo apwouve. CAE simulation esansyèlman devan-chaje pwoblèm nan-rezoud. Pwoblèm ki te parèt sèlman pandan esè fizik, tankou fann nan reyon sere oswa ranpli enkonplè nan kavite gwo twou san fon, jwenn rezoud nan lojisyèl nan yon fraksyon nan pri a.
Pou jeyometri konplèks, simulation tou optimize fòm vid epi idantifye si operasyon fòmasyon etap pral pwodui pi bon rezilta pase yon apwòch yon sèl-frape. Sa a se patikilyèman enpòtan lè kòmande yon koutim metal mouri pou aplikasyon pwogresif kote plizyè estasyon dwe travay nan sekans san yo pa entwodwi erè kimilatif.
Machining, esè kouri, ak final enspeksyon
Yon fwa simulation valide konsepsyon an, fabrikasyon fizik kòmanse. Sekans la swiv yon chemen previzib, menm si tan ak presizyon envesti nan chak etap varye selon konpleksite mouri.
CNC D'tradui modèl 3D valide a nan asye zouti fizik. Segondè -fraisage presizyon, vire, epi souvan EDM fil pwodwi jeyometri a mouri nan tolerans sere. Pou yon koupon pou achte metal koutim ki pote detay logo amann, D ka enplike plizyè operasyon atravè diferan kalite machin pou reyalize definisyon sifas ki nesesè yo.
Tretman chalèswiv D'. Blòk mouri a vin di ak apeze pou valè Rockwell sib li a, transfòme relativman mou asye machinab nan sifas ki reziste -ki pral siviv pwodiksyon monte bisiklèt. Etap sa a ak anpil atansyon kontwole paske deformation pandan tretman chalè ka defèt presizyon reyalize nan D '.
Fini sifaspote figi mouri a nan kondisyon final li. Tou depan de aplikasyon an, sa a soti nan fanm k'ap pile nan polisaj glas. Mouri pou Stamping aliminyòm, jan yo diskite pi bonè, bezwen fini sifas eksepsyonèl pou anpeche adezyon materyèl.
Stamping jijmanse kote simulation rankontre reyalite. Fini mouri a kouri kont pyès echantiyon yo anba kondisyon pwodiksyon an. Enjenyè mezire pwofondè enpresyon, tcheke presizyon dimansyon, enspekte bon jan kalite kwen, epi evalye konsistans jeneral mak atravè plizyè frape. Nenpòt devyasyon nan spesifikasyon jwenn idantifye isit la, pa apre bato yo mouri nan etablisman ou a.
Enspeksyon dimansyonkonfime ke tou de mouri nan tèt li ak pati yo jijman satisfè kondisyon desen. Mezi yo anjeneral gen ladan pwofil optik figi mouri a, verifikasyon CMM nan dimansyon kritik, ak enspeksyon vizyèl anba agrandisman pou mikwo-defo.
Pou manifaktirè yo ak enjenyè zouti ki pare pou deplase soti nan rechèch nan yon RFQ aktyèl,Stamping die service YICHEN aestriktire tout workflow sa a bout-a-, ki kouvri evalyasyon posibilite, simulation CAE, machin presizyon, esè, ak enspeksyon final anba yon sèl do-kay. Èske w gen yon tiyo konplè jere pa yon sèl founisè koutim metal koutim elimine tèt kowòdinasyon an nan divize etap atravè plizyè machann epi redwi reta transfè ki detire delè.
Tout konsèp -a-pwodiksyon vwayaj pou yon zouti metal koutim koutim yo ka varye ant kèk jou pou jeyometri senp rive plizyè semèn pou mouri konplèks pwogresif. Ki sa ki konprès delè sa a ki pi fiable se pa prese machin nan. Li rive nan etap RFQ la ak antre pwòp, tolerans reyalis, ak yon konpreyansyon klè sou sa aplikasyon w lan mande.
Yon pwodiksyon -pare mouri nan men pa vle di travay la fini, sepandan. Fason ou estoke, kenbe, ak depanaj zouti sa a detèmine si li bay lavi sèvis jeni an te fèt pou bay, oswa si li mete prematireman nan neglijans.
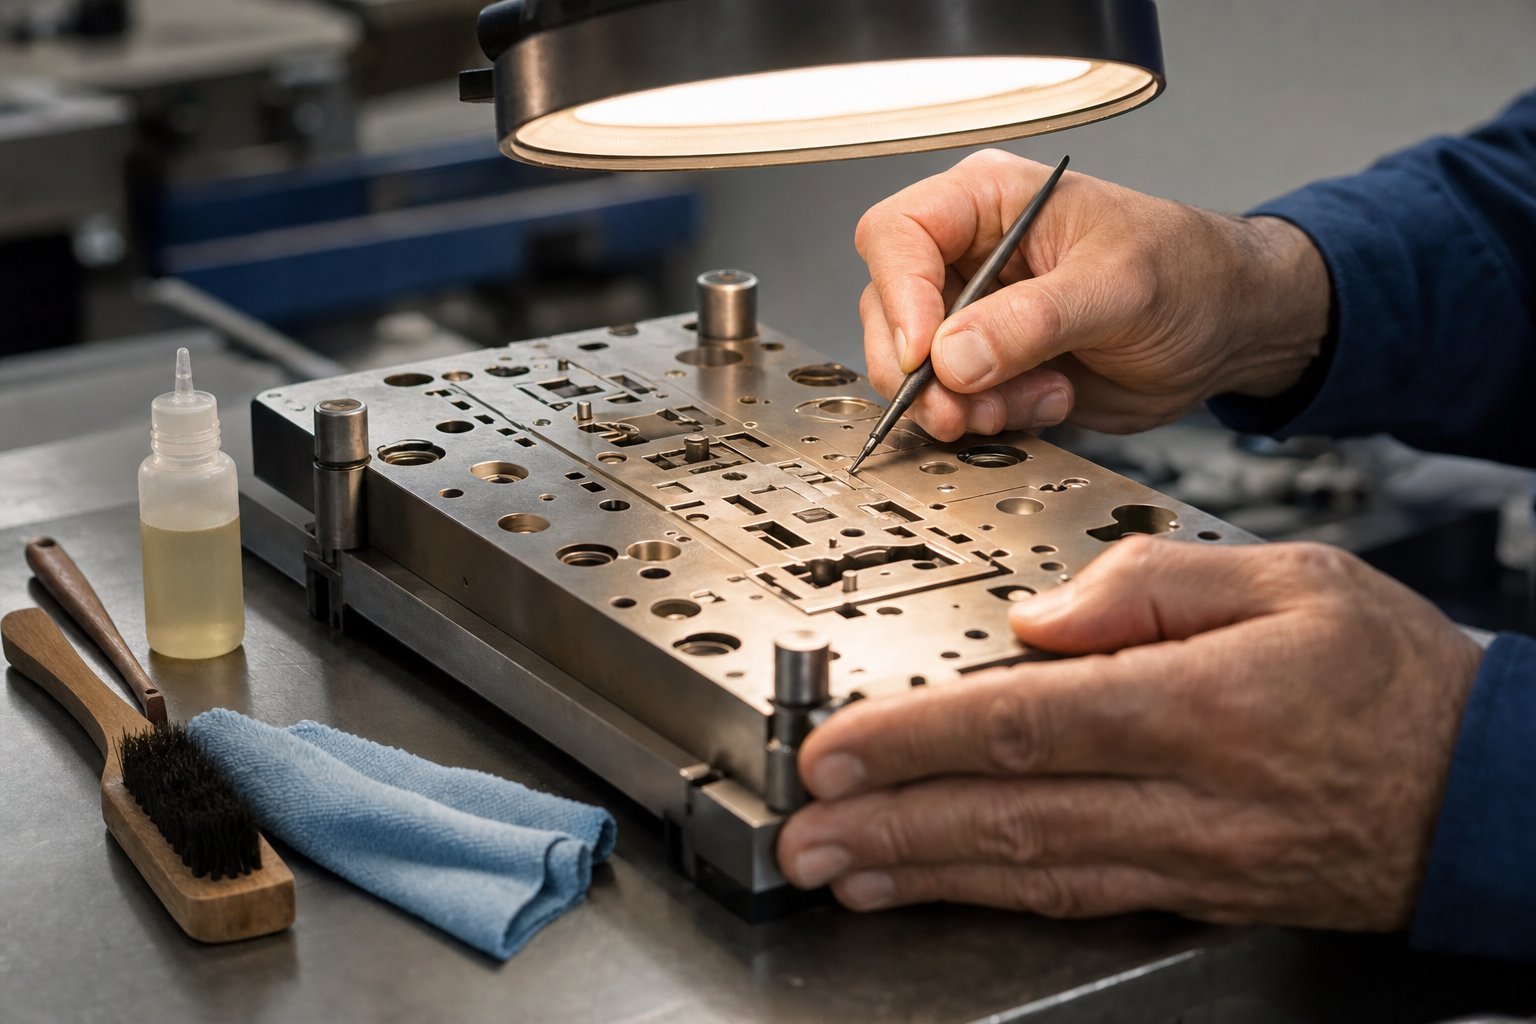
Antretyen ak depanaj pou lavi pi long mouri
Yon -tire koutim byen enjenyè ka bay dè santèn de milye enpresyon san defo. Oswa li ka degrade nan kèk semèn. Diferans lan raman desann nan konsepsyon oswa seleksyon materyèl. Li rive sou sa k ap pase apre mouri a kite sal zouti a. Swen apwopriye miltipliye lavi sèvis pa faktè ki byen lwen depase modès envèstisman tan ki nesesè yo, men pifò operatè yo trete antretyen kòm yon apre panse jiskaske pwoblèm kalite fòse yon sispann pwodiksyon an.
Pwolonje dire lavi mouri atravè bon swen
Panse ak koupon pou mete metal ou a fason yon machinis panse ak enstriman mezi presizyon: li se yon zouti kalibre ki pèdi presizyon lè yo abize oswa neglije. Kat poto swen mouri yo se depo, netwayaj, enspeksyon, ak rekondisyone peryodik.
Depopwoblèm plis pase pifò boutik reyalize. Zouti Stamping pou metal yo ta dwe estoke nan yon anviwònman sèk, tanperati -kontwole, yon ti kras lwil oliv pou anpeche oksidasyon sifas yo, epi fizikman pwoteje kont enpak. Pile mouri youn kont lòt oswa jete yo nan yon tiwa envite domaj kwen ki manifeste kòm enpresyon enkonsistan sou pwochen pwodiksyon pwodiksyon an. Sèvi ak etajè dedye oswa ka pwoteksyon ki kenbe figi mouri separe ak pwoteje.
Netwayaj apre chak itilizasyonpa-negosyab. Akimilasyon materyèl, kouto metal, ak rezidi lubrifyan akimile sou figi mouri a pandan Stamping. Kite an plas, kontaminan sa yo entegre nan enpresyon ki vin apre yo, akselere mete nan pwen kontak presyon ki wo, epi yo ka menm lakòz korozyon pandan depo. Kòm pi bon pratik antretyen mouri yo konfime, adopte yon orè netwayaj ki retire rezidi ki bati-yo ak sòlvan ak bwòs apwopriye asire tout sifas yo rete san kontaminan. Netwaye mouri yo opere pi efikas epi yo bay pi gwo rezilta bon jan kalite.
Enspeksyon peryodiktrape pwoblèm yo anvan yo kaskad. Tcheke makè mouri vizyèlman apre chak pwodiksyon pwodiksyon pou siy awondi kwen, mikwo-fant, twou, oswa modèl mete inegal. Sèvi ak agrandisman pou mouri byen-detay kote mikwo-chipping pa vizib a je toutouni. Rechèch echèk zouti montre ke pifò echèk mouri pa rive lannwit lan. Yo devlope piti piti nan pwoblèm antretyen neglije, ak deteksyon bonè atravè enspeksyon woutin se fason ki pi serye pou anpeche domaj katastwofik.
Re-file ak re-polisajpwolonje lavi sèvis anpil. Lè yon koupon pou metal pèmanan kòmanse pwodwi enpresyon ak kwen mou oswa pwofondè redwi, figi mouri a te chire pase jeyometri optimal li yo. Regrinding pwofesyonèl retabli pwofil la koupe san yo pa ranplase zouti nan tout antye. Pou koupon pou make pati yo itilize nan aplikasyon ki gen gwo -volim, pwograme rekondisyone nan entèval fiks olye pou w tann pèt kalite vizib kenbe enpresyon konsistan pandan tout lavi pwodiksyon mouri a.
Depanaj pwoblèm komen Stamping mouri
Menm ak antretyen dilijan, pwoblèm rive. Kle a se dyagnostik kòz rasin byen vit olye ke konpanse ak plis fòs oswa vitès pi dousman, ki sèlman akselere deteryorasyon. Isit la yo se pwoblèm operatè yo rankontre pi souvan ak zouti metal koupon pou mouri, ansanm ak kòz yo ak repare.
Enpresyon inegalse plent ki pi komen. Yon bò nan mak la pi fon pase lòt la, oswa sèten karaktè parèt sèk pandan y ap adjasan yo endispoze. Ensten an se frape pi rèd, men sa raman rezoud pwoblèm ki kache epi souvan prezante nouvo.
Mete kwen twò bonèmontre kòm limit enpresyon progresivman douser. Koupon pou engraving metal ki te pwodwi yon fwa razwa-mak byen file kòmanse kite awondi, bor endistenk byen anvan lavi sèvis yo te espere. Modèl sa a montre swa yon dezakò dite oswa twòp fòs operasyonèl.
Deformation materyèl alantou enpresyon anparèt tankou gonfle, dishing, oswa eklèsi nan materyo-a adjasan a zòn nan tenm sou li. Mak nan tèt li ka sanble akseptab, men materyèl ki antoure a te deplase nan fason ki afekte fonksyon pati oswa aparans.
Burr fòmasyonsou bor tenm yo endike ke jeyometri koupe te degrade. Ki sa ki ta dwe pwòp kwen taye olye de pwodui riban materyèl leve soti vivan ki mande pou operasyon segondè ébavure, ajoute pri ak tan sik. Kòm machin pou lave Stamping mouri nòt done depanaj, bor ki graj oswa inegal sou pati tenm yo se yon endikasyon klè ke mouri a ap mete deyò epi li mande swa file oswa ranplasman.
| Pwoblèm | Kòz Pwobableman | Aksyon Korektif |
|---|---|---|
| Enpresyon inegal (yon bò pi fon pase lòt) | Mouri-a-mozay aliyman pyès travay la; sifas materyo inegal; ki pa-platens pou laprès paralèl | Verifye aliyman mouri ak laprès lè l sèvi avèk yon kwen dwat oswa endikatè; sifas-moulen materyo plat; tcheke ak shim laprès platins pou paralelis |
| Mete premature kwen oswa awondi | Dite mouri ensifizan pou materyèl materyo; twòp tonnaj ki lakòz mikwo-deformation; materyèl abrazif pyès travay | Amelyore nan klas asye ki pi rèd oswa aplike yon kouch ki reziste -(TiN, DLC); redwi tonnaj nan minimòm obligatwa; verifye dite pyès travay la kont espèk mouri |
| Deformation materyèl alantou enpresyon | clearance mouri twò sere; pyès travay twò mens pou pwofondè espesifye; sipò materyèl ensifizan anba pyès travay la | Ogmante kout pwen-pou-moun clearance; diminye pwofondè enpresyon; ajoute yon plak fè bak oswa dezabiye pou sipòte materyèl adjasan a zòn enpresyon an |
| Fòmasyon Burr sou bor so | Chire oswa bor koupe mat; clearance twòp nan pwogresyon mete; materyèl rasanbleman sou figi mouri | Re-file oswa re-moulen kwen koupe; ranplase seksyon mouri chire; netwaye figi mouri epi enspekte pou adezyon materyèl oswa grip |
| Pwofondè enkonsistan atravè pwodiksyon kouri | Peze ram drifting; varyasyon epesè materyèl nan stock pyès materyo; ekspansyon tèmik pandan kouri long | Kalite ram pou laprès epi tcheke konsistans presyon idwolik; verifye tolerans epesè materyèl ki fèk ap rantre; pèmèt estabilizasyon tèmik oswa ajoute refwadisman |
| Krake oswa chipping nan figi mouri | Mouri asye twò frajil pou aplikasyon (twòp dite); enpak chaj pi lwen pase limit konsepsyon; pre-mikwo-fant ki egziste nan tretman chalè | Chanje nan klas ki pi di (pa egzanp, S7 pou aplikasyon pou enpak); diminye fòs frape; enspekte mouri ak penetran lank apre tretman chalè anvan itilizasyon pwodiksyon an |
Yon modèl vo anyen: pifò pwoblèm mouri remonte nan youn nan twa kòz rasin. Swa yo te mande mouri a pou travay pi rèd pase konsepsyon li pèmèt (move materyèl, twòp fòs, mal substrate), antretyen yo te difere jiskaske domaj yo vin irevokabl, oswa anviwònman an opere derive san pèsonn remake (kalibrasyon laprès, chanjman anpil materyèl, chanjman tanperati). Analiz echèk konplè konfime ke plizyè faktè souvan konpoze pou kreye kondisyon echèk, epi adrese yo endividyèlman atravè woutin enspeksyon estriktire anpeche deteryorasyon an kaskad ki mennen nan D 'enprevwa.
Liy anba a: yon koutim Stamping mouri se yon enstriman presizyon, pa yon consommables. Trete li kòmsadwa. Etabli yon jounal antretyen, enspekte nan entèval fiks kèlkeswa kondisyon vizib, netwaye apre chak kouri, estoke byen, epi adrese mete pwoaktiv olye ke reyaktif. Boutik yo ki fè sa toujou jwenn twa a senk fwa lavi sèvis la nan zouti ki idantik konpare ak sa yo ki kouri mouri jiskaske yo echwe.
Kesyon yo poze souvan sou koutim Stamping mouri
1. Konbyen yon koutim Stamping mouri koute?
Koutim Stamping mouri prix depann sou plizyè faktè anpile. Konpleksite nan konsepsyon se pi gwo chofè a - yon ti tèks senp koute byen mwens pase yon seri logo milti-konplike. Lòt faktè enpòtan yo enkli gwosè mouri, klas asye zouti (D2 koute plis pase A2 men dire pi lontan), kondisyon tolerans, karakteristik fini sifas, ak kantite lòd. Senp yon sèl-mouri estasyon ka koute kèk santèn dola, pandan y ap mouri konplèks pwogresif ka rive nan dè dizèn de milye. Delè Rush anjeneral ajoute 25-75% nan pri debaz la. Pou jwenn pri egzak, bay travay atistik vektè a nan echèl, presize materyèl pyès ou ak dite, defini tolerans, epi endike volim pwodiksyon ou lè w ap mande quote.
2. Ki diferans ki genyen ant yon mouri Stamping ak yon koupon pou metal regilye?
Yon koupon pou achte metal regilye se nòmalman yon zouti jenerik ki pa -la-etajè ki fèt pou karaktè estanda oswa fòm senp. Yon koutim Stamping koutim se presizyon-enjenyè nan espesifikasyon egzak pou yon pati patikilye jeyometri, logo, oswa egzijans make. Koutim mouri yo bati soti nan klas asye zouti espesifik yo chwazi pou matche ak materyèl pyès travay ou a, ki fèt ak clearances kalkile ak ang sekou, ak enjenyè bay rezilta ki idantik atravè plizyè milye oswa dè milyon de sik pwodiksyon. Envestisman an pi wo, men repetibilite, presizyon, ak pwodiksyon pwodiksyon byen lwen depase sa zouti estanda ka reyalize.
3. Konbyen tan li pran pou fè yon koutim Stamping mouri?
Tan plon varye selon konpleksite. Senp sèl-mouri estasyon ak jeyometri debaz yo ka fini nan senk a dis jou ouvrab. Konplèks mouri pwogresif ak tolerans sere oswa materyèl ekzotik tipikman mande twa a sis semèn soti nan konfimasyon lòd nan chajman. Flux travay la gen ladan evalyasyon posibilite, simulation CAE, CNC machining, tretman chalè, fini sifas, Stamping esè, ak enspeksyon dimansyon. Pi gwo delè faktè a se D 'enkonplè konsepsyon - ki manke tolerans oswa materyèl ki pa klè fòse poz jeni. Manifakti tankou YICHEN (yichen-group.com/stamping-die/) ki okipe tiyo konplè nan-kay yo ka konprime delè lè yo elimine transmisyon machann yo ant etap yo.
4. Ki zouti asye ki pi bon pou yon koutim Stamping mouri?
Pi bon klas asye a depann sou materyèl pyès ou, volim pwodiksyon, ak kondisyon enpak. Asye zouti D2 ofri rezistans eksepsyonèl pou mete -lonje aplikasyon pou mete metal pi di. A2 bay pi bon severite ak bon estabilite dimansyon, ki fè li ideyal kote rezistans krak enpòtan plis pase rezistans fwotman. S7 ekselan nan aplikasyon pou enpak-chaje tankou men-mouri frape akòz absòpsyon chòk siperyè li yo. M2 gwo-sye vitès kenbe dite nan tanperati ki wo pou operasyon monte bisiklèt rapid-. Règ debaz la se ke mouri a dwe siyifikativman pi rèd pase pyès travay la - yon mouri ki make aliminyòm bezwen mwens dite pase yon sèl Stamping fè tèt di asye pur.
5. Kouman pou mwen kenbe yon koutim Stamping mouri pou pwolonje lavi li?
Kat pratik miltipliye lavi sèvis mouri siyifikativman. Sere mouri nan yon anviwonman sèk, tanperati -kontwole ak yon kouch lwil oliv limyè pou anpeche oksidasyon, epi pwoteje yo kont enpak fizik. Netwaye figi mouri apre chak pwodiksyon kouri pou retire materyèl akimile, kouto metal, ak rezidi lubrifyan ki akselere mete. Enspekte mouri vizyèlman apre chak kouri lè l sèvi avèk agrandisman sou zouti byen -detaye, tcheke pou awondi kwen, mikwo-fant, ak modèl mete inegal. Pwograme re-file oswa re-polisaj nan entèval fiks olye ke w ap tann pèt kalite vizib. Boutik ki swiv woutin sa yo toujou reyalize twa a senk fwa lavi sèvis la konpare ak sa yo ki kouri mouri jiskaske echèk.


