


Ki sa Stamping Die Pwogresis vle di pou gwo -pwodiksyon volim
Ou ap apwovizyone pati metal nan echèl. Petèt li nan dè milye de parantèz pa mwa, oswa dè milyon de kontak elektrik chak ane. Nan kèk pwen, chak enjenyè akizisyon tè sou menm kesyon an: kipwogresif mouri Stamping manifaktirè yoka aktyèlman delivre sa pwojè mwen an bezwen?
Anvan ou kòmanse mande sitasyon, ou bezwen yon konpreyansyon solid sou ki sa pwosesis sa a ye, ki jan li fonksyone, ak poukisa li domine gwo -pwodiksyon pati metal volim. Fondasyon sa a fòme chak konvèsasyon ou pral genyen ak founisè potansyèl epi li ede w separe patnè ki kapab ak boutik ki tou senpleman posede yon laprès.
Ki sa ki Pwogresis mouri Stamping
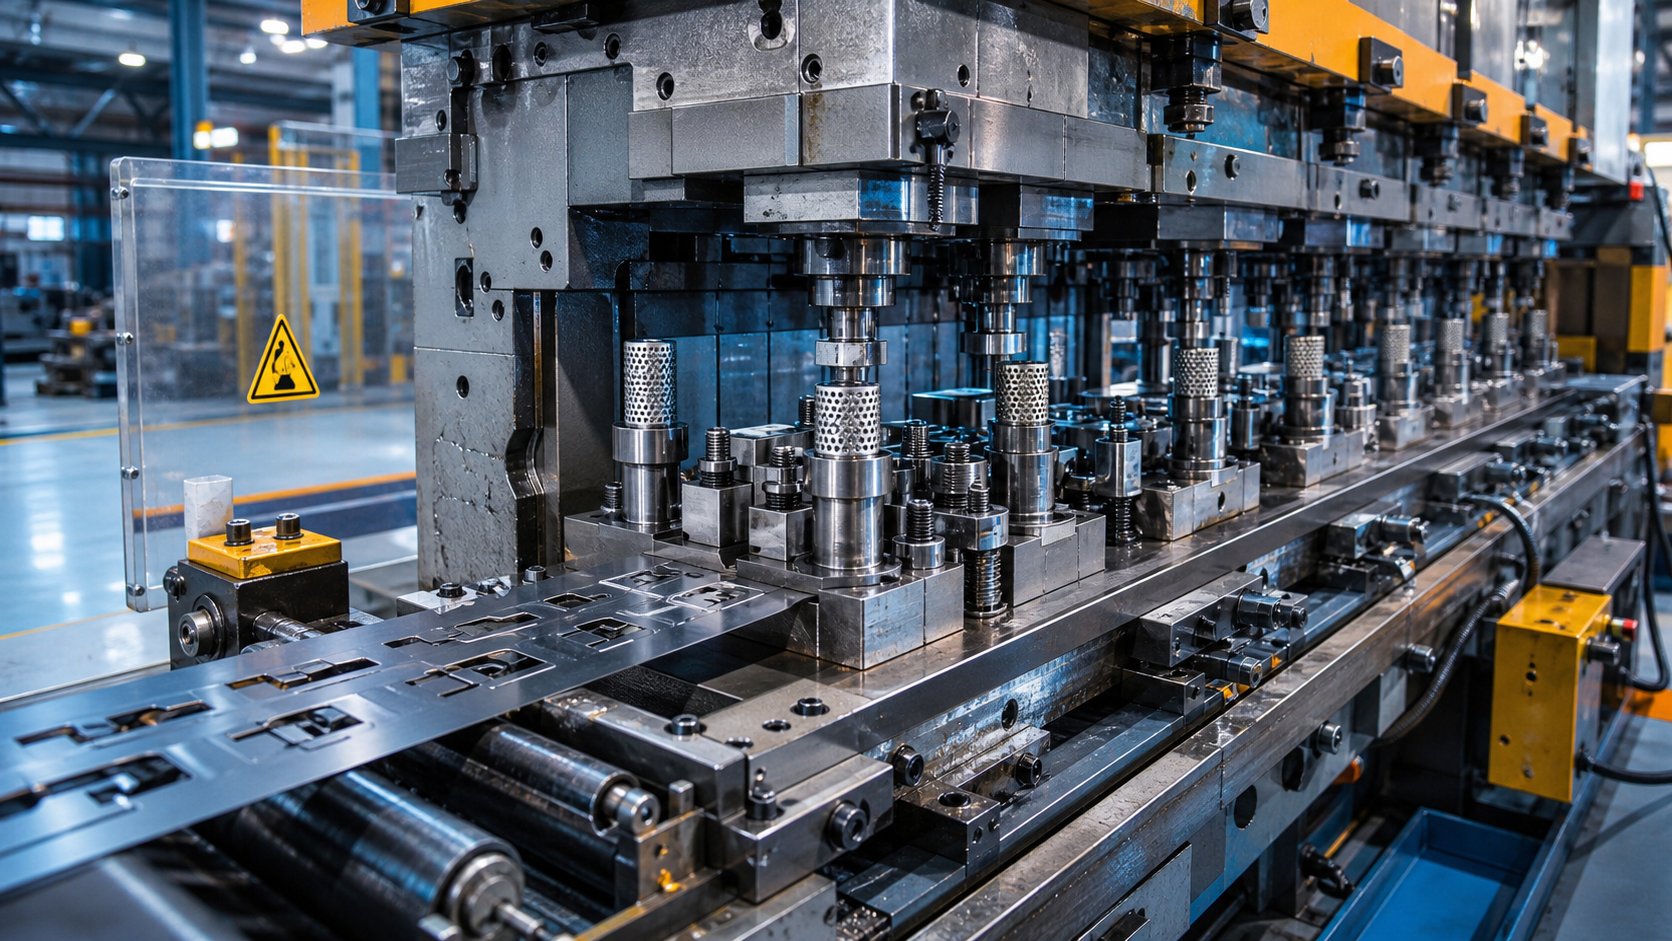
Stamping pwogresif mouri se yon pwosesis metal fòme kote yon teren kontinyèl nan materyèl avanse nan yon seri de estasyon travay sekans nan yon seri sèl mouri, ak chak konjesyon serebral laprès fè yon operasyon diferan jiskaske yon pati fini pwodui epi separe de teren an.
Imajine yon bobin metal manje nan yon laprès Stamping. Avèk chak konjesyon serebral, teren an avanse pa yon ogmantasyon presi, ke yo rekonèt kòm anplasman mouri a. Chak estasyon li pase nan fè yon travay espesifik: pwensonaj yon twou, fòme yon koube, ajoute yon karakteristik envante, oswa koupe materyèl depase. Depi lè teren an rive nan estasyon final la, pati ki ranpli a tonbe gratis. Yon konjesyon serebral, yon sèl eleman fini, repete dè santèn de fwa pa minit.
Tèm "pwogresis" la refere a transfòmasyon incrémentielle sa a. Yon mouri pwogresif se esansyèlman yon zouti koutim-enjenyè ki konsolide sa ki ta bezwen plizyè machin, plizyè konfigirasyon, ak plizyè etap manyen nan yon sèl operasyon otomatik. Bann metal la aji kòm pwòp CONVEYOR li yo, ki pote chak pati -en-de yon estasyon nan yon lòt san entèvansyon imen.
Poukisa manifaktirè yo itilize pwogresif mouri pou pwodiksyon volim
Stamping pwogresif touche plas li nan liy pwodiksyon paske li rezoud twa pwoblèm ansanm: vitès, konsistans, ak pri pou chak inite. Press opere nan25 a 200 kou pa minit oswa pliska pwodwi pati fini yo nan pousantaj ki pa gen lòt metòd fòme matche ak ti -a-mwayen-konpozan gwosè.
Chak konjesyon serebral pwodui rezilta ki idantik paske menm pwenson yo ak sifas mouri fòme materyèl la nan menm sekans, nan menm kondisyon yo. Sa a elimine varyasyon kimilatif ki ranpe nan lè pati yo transfere ant machin separe. Rezilta a se tolerans sere, karakteristik inifòm, ak perte minim atravè pwodiksyon kouri ki span plizyè milyon sik.
Endistri tankou otomobil, elektwonik, HVAC, ekleraj, ak machandiz konsomatè yo konte sou pwosesis sa a pou parantèz, konektè, fixation, kontak, ak lojman. Sa yo se pati kote konsistans dimansyon pa opsyonèl epi kote ekonomi pou chak-inite enpòtan nan echèl.
Konprann Stamping pwogresif mouri nan nivo sa a se pa akademik. Se lantiy ou evalye si pwofondè jeni yon manifakti, kapasite pou laprès, ak ekspètiz zouti matche ak konpleksite pati ou a. Detay pwosesis yo enfòme dirèkteman kesyon ou ta dwe poze ak drapo wouj ou ta dwe gade.
Kijan Pwosesis Stamping Pwogresis Die a ap travay etap pa etap
Konnen ke yon teren deplase nan estasyon se yon sèl bagay. Konprann sa k ap pase aktyèlman nan chak estasyon, ak poukisa sekans la enpòtan, ba ou yon lantiy pi byen file pou evalye si yonzouti pwogresif manifakti amatche ak konpleksite pati ou a.
Etap-pa-Dekonpozisyon Operasyon Pwogresis Die
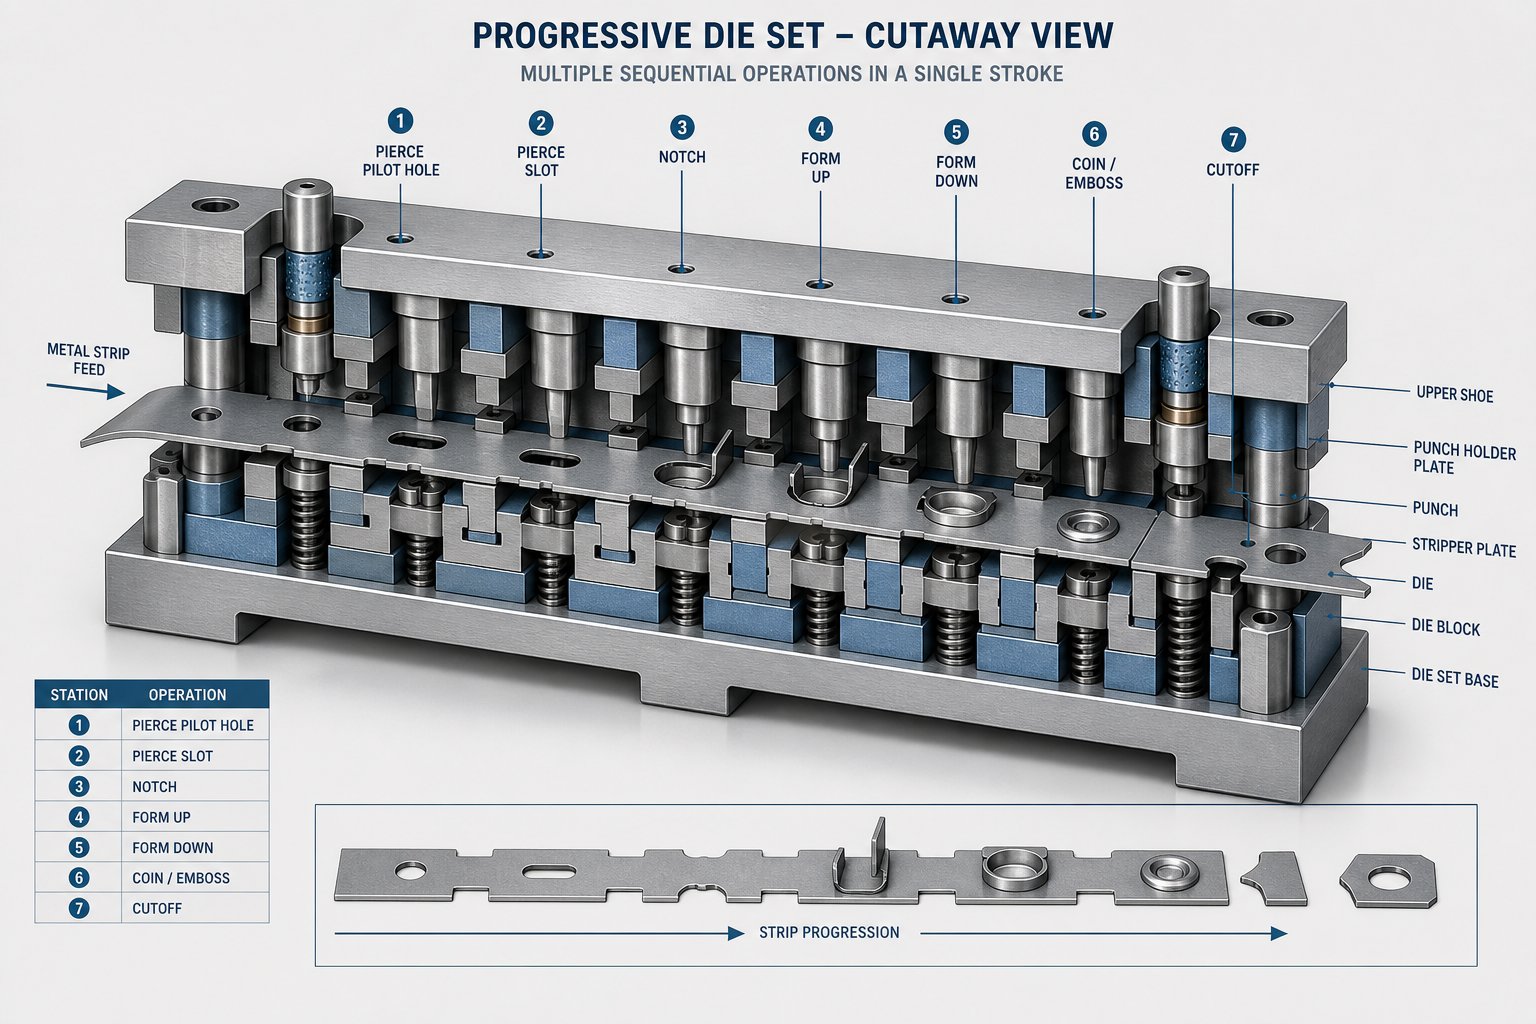
Chak estasyon nan yon mouri Stamping pwogresif fè yon operasyon espesifik ki bati sou travay la fè en. Sote yon etap, reranje sekans lan, oswa mal kalkile clearances nan nenpòt ki pwen, ak pati a fini echwe. Men ki jan pwosesis la dewoulman soti nan bobin anvan tout koreksyon nan eleman fini:
- Manje ak Dewoulman- Yon bobin fèy metal monte sou yon debobine epi li antre nan laprès la Stamping pwogresif nan entèval egzak senkronize ak konjesyon serebral laprès la. Manjè woule oswa manjè servo kontwole avansman teren an (ke yo rele anplasman) nan milyèm pous, asire chak estasyon resevwa materyèl nan egzakteman pozisyon an.
- Piercing- Premye estasyon fòme yo anjeneral fè twou pilòt ak ouvèti fonksyonèl. Twou pilòt sèvi kòm referans aliyman pou chak estasyon en, pandan y ap twou fonksyonèl vin yon pati nan jeyometri fini an. Piercing rive bonè paske retire materyèl anvan fòme anpeche deformation alantou bor twou.
- Blanking- Yo koupe pòsyon nan teren an pou defini pwofil ekstèn pati a oswa pou kreye karakteristik entèn yo. Estasyon vid yo ka pasyèlman koupe deskripsyon an pandan y ap kite onglè ki kenbe pati a tache ak bann transpò a pou transpò kontinye atravè mouri a.
- Fòme- Operasyon koube, desen, ak bride fòme plat la nan jeyometri twa-dimansyon. Fòme estasyon aplike fòs kontwole pou defòme metal la plastik, kreye ang, chanèl, zo kòt, oswa kontou. Sekans lan deplase soti nan viraj senp nan fòm pi konplèks pou jere estrès materyèl progresivman.
- Coining- Gwo-konpresyon presyon rafine karakteristik espesifik, plati sifas, file reyon, oswa relief detay ki mande pou kontwòl dimansyon pi sere pase fòm estanda reyalize. Yo mete pyès monnen apre yo fin fòme paske li byen -melodi jeyometri ki deja pran fòm debaz yo.
- Koupe- Dènye estasyon an koupe pati ki ranpli a nan teren transpòtè a. Eleman fini gout gratis, souvan nan yon bin oswa sou yon CONVEYOR, pandan y ap rès kilè eskèlèt la sòti pou resiklaj.
Remake kijan chak etap depann sou egzekisyon egzat nan youn nan anvan li. Twou pilòt komanse fouye nan estasyon de gide chak operasyon ki vin apre. Fòmasyon depann sou materyèl ki te kòrèkteman vid. Coining sipoze jeyometri pliye anba li deja nan espesifikasyon. Depandans kaskad sa a se egzakteman poukisa jeni dèyè yon mouri Stamping pwogresif mande presizyon nan etap konsepsyon an, pa sèlman pandan pwodiksyon an.
Kijan Multi-Fòmasyon Estasyon Akonpli Konpleksite Pati
Nimewo a nan estasyon nan yon mouri dirèkteman reflete konpleksite pati. Yon senp parantèz plat ak de twou ta ka mande sèlman kat oswa senk estasyon. Yon konektè twa -dimansyon ki gen plizyè koube, karakteristik relief, ak sere-tolerans ouvèti ka bezwen douz oswa plis. Chak estasyon adisyonèl ajoute pri zouti, ogmante longè mouri, epi mande pou yon pi gwo laprès Stamping mouri ak gwosè kabann adekwat ak tonnaj.
Peze vitès lyen dirèkteman nan konsepsyon estasyon tou. Yon mouri ki bati pou Stamping gwo vitès nan 200-plis kou pa minit bezwen estasyon enjenyè pou avansman rapid teren, retire efikas bouyon, ak tan pou rete minimòm. Mwens, estasyon ki pi senp sipòte pousantaj sik pi vit. Estasyon ki pi konplike ak gwo twou san fon oswa gwo monnen ka mande pou laprès la ralanti, vitès komès pou fòme fòs.
Lè w ap evalye yon manifakti, mande konbyen estasyon mouri tipik yo kouri ak ki vitès laprès yo reyalize pou pati ki sanble ak pa w la. Yon boutik konfòtab k ap desine 15-zouti estasyon pou jeyometri konplike nan 100+ kou pa minit ap fonksyone nan yon nivo jeni diferan pase yon sèl sis-estasyon ki mache pou vid plat. Distenksyon sa a afekte dirèkteman si yo ka jere konpleksite pati ou a san yo pa koute chè ak erè pandan devlopman zouti.
Relasyon ki genyen ant konte estasyon, kapasite pou laprès, ak jeyometri pati ki ka reyalize tou fòme envestisman zouti ou. Plis estasyon vle di pi gwo pri mouri davans, men yo debloke kapasite nan konsolide operasyon ki otreman ta mande pou pwosesis segondè, machin separe, ak manyen adisyonèl. Chanjman nan ekonomi depann sou volim, ki soulve yon kesyon natirèl: nan ki kantite pwodiksyon envestisman sa a aktyèlman peye?
Lè Pwogresis Die Stamping se bon chwa pou pwojè w la
Zouti pou mouri pwogresif pa bon mache. Ou ap gade nan yon depans kapital enpòtan anvan yon pati pwodiksyon sèl gout nan laprès la. Kidonk, vrè kesyon an se pa si pwosesis la ap mache, se si volim ou jistifye envestisman an sou altènativ ki pi senp tankou mouri konpoze, mouri transfè, oswa yon sèl -zip Stamping.
Limit volim kote pwogresif mouri bat lòt metòd
Stamping metal pwogresif swiv yon koub pri diferan. Spike davans lan apik, men pri pou chak-pati a ap vin pi vit pandan volim ap grandi. Viabilite ekonomik pou mouri pwogresif anjeneral kòmanse anviwon 50,000 a 100,000 inite chak ane, menmsi jeyometri ultra-senp yo ka jistifye envestisman an nan 30,000 a 50,000 inite. Anba papòt sa yo, metòd ki gen pi ba pri zouti, tankou koupe lazè CNC oswa yon sèl -stamping, souvan gen plis sans finansye.
Konpare sa ak Stamping transfè, ki adapte volim mwayen-a-wo (apeprè 25,000 inite ak pi wo) men sèvi pi gwo oswa pwofon-pati ki pa ka rete tache ak yon bann transpò. Konpoze mouri okipe yon tè presegondè: pri zouti modere, gwo presizyon pou pati plat, men limite a sa sèlman pi senp jeyometri ak pi piti kouri. Selibatè -Stamping yon frape koute pi piti alavans, men li gen pi gwo depans pou travay ak manyen ki echèl lineyè ak kantite.
Pou pwogram Stamping pwogresif ki dire lontan ki kouvri plizyè santèn milye oswa dè milyon de pati, pri zouti pou chak inite vin neglijab. Se la kote ekonomi an vin konvenkan: matyè premyè ak tan pou laprès domine pri pou chak-pati, ak gwo volim Stamping yo kouri nan vitès okenn lòt metòd pa ka matche ak ti -a-konpozan mwayen.
Konprann Envestisman nan zouti parapò ak Ekonomi pou chak-pati
Men ki jan pwogresif mouri konpare ak metòd altènatif atravè dimansyon ki pi enpòtan pou achtè yo:
| Faktè | Pwogresis mouri | Transfè mouri | Konpoze mouri | Single-Stamping frape |
|---|---|---|---|---|
| Zouti / Pri Enstalasyon | Trè wo | Segondè | Modere | Ba |
| Pri pou chak-pati (volim ki ba) | Trè wo | Segondè | Modere | Ba a modere |
| Pri pou chak-pati (wo volim) | Trè ba | Ba | Modere | Segondè |
| Pati Konpleksite Kapasite | Segondè (pliz-karakteristik, jeyometri 3D) | Segondè (gwo oswa gwo twou{0}}pati trase) | Ba (plat, yon sèl-avyon) | Ba (yon operasyon pou chak kou) |
| Vitès pwodiksyon an | Trè rapid (200-600+ SPM) | Modere | Modere a vit | Ralanti |
| Volim anyèl ideyal | 50,000+ inite | 25,000+ inite | 5,000-50,000 inite yo | 1-10,000 inite |
Modèl la klè: mouri pwogresif mande plis kapital men rekonpanse w ak pi ba pri pou chak-pati nan echèl la ak tan sik ki pi rapid yo. Transfè mouri ofri menm jan konpleksite manyen pou pi gwo konpozan men kouri pi dousman. Konpoze mouri travay byen pou presizyon pati plat nan kantite modere. Operasyon yon sèl-frape kenbe bagay yo senp epi abòdab pou kouri kout men yo vin chè lè volim monte.
Lè ou angaje founisè potansyèl yo, mande yon analiz ekilib ki montre egzakteman ki kote zouti pwogresis peye pou tèt li kont volim ou prevwa. Yon manifakti ki kapab modle sa a pou ou, faktè nan kantite anyèl ou, lavi zouti espere, ak nenpòt operasyon segondè. Si nimewo yo pa travèse nan orizon pwodiksyon ou, yon metòd diferan ka sèvi ou pi byen, epi yon boutik ki fè konfyans ap di ou sa.
Volim pou kont li pa rezoud desizyon an, menm si. Materyèl w ap stamping la ak tolerans ou bezwen yo tou fòme tou de konsepsyon mouri ak pri total, epi se pa tout manifakti okipe chak materyèl egalman byen.
Materyèl ak Tolerans nan Stamping Die Pwogresis
Chwa materyèl ou pa sèlman detèmine kisa pati fini an sanble. Li fondamantalman fòme ki jan mouri a fèt, ki jan vit laprès la ka kouri, ki jan byen vit zouti mete, ak ki tolerans yo realistikman reyalize. De pati ki gen jeyometri ki idantik men diferan substrats ka mande pou konfigirasyon estasyon konplètman diferan, materyèl kout pyen, ak anviwònman pou laprès. Se poutèt sa materyèl Stamping pwogresif merite atansyon serye anvan ou janm soumèt yon RFQ.
Kijan Pwopriyete Materyèl Enfliyanse Konsepsyon Mouri ak Rezilta yo
Chak metal pote yon konbinezon inik nan dite, duktilite, fòs rupture, ak konpòtman springback nan pwosesis la Stamping. Pwopriyete sa yo dikte ki jan agresif mouri a ka fòme teren an, konbyen estasyon ki nesesè, ak konbyen tan zouti dire anvan antretyen oswa ranplasman.
Konsidere springback: lè yon metal koube, li pasyèlman retounen nan fòm orijinal li yon fwa fòs fòme a lage. Materyèl pi rèd ak pi wo sede fòs prentan tounen plis. Enjenyè mouri yo konpanse lè yo plis -kobe, ajoute estasyon monnen, oswa ajiste reyon fòme. Yon manifakti ki gen eksperyans nan Stamping pwogresif asye pur, pou egzanp, konnen ke 300-seri Nerjaveèi mande pou konpansasyon Springback siyifikativman plis pase asye kabòn modere, souvan ajoute estasyon ak konpleksite nan mouri a.
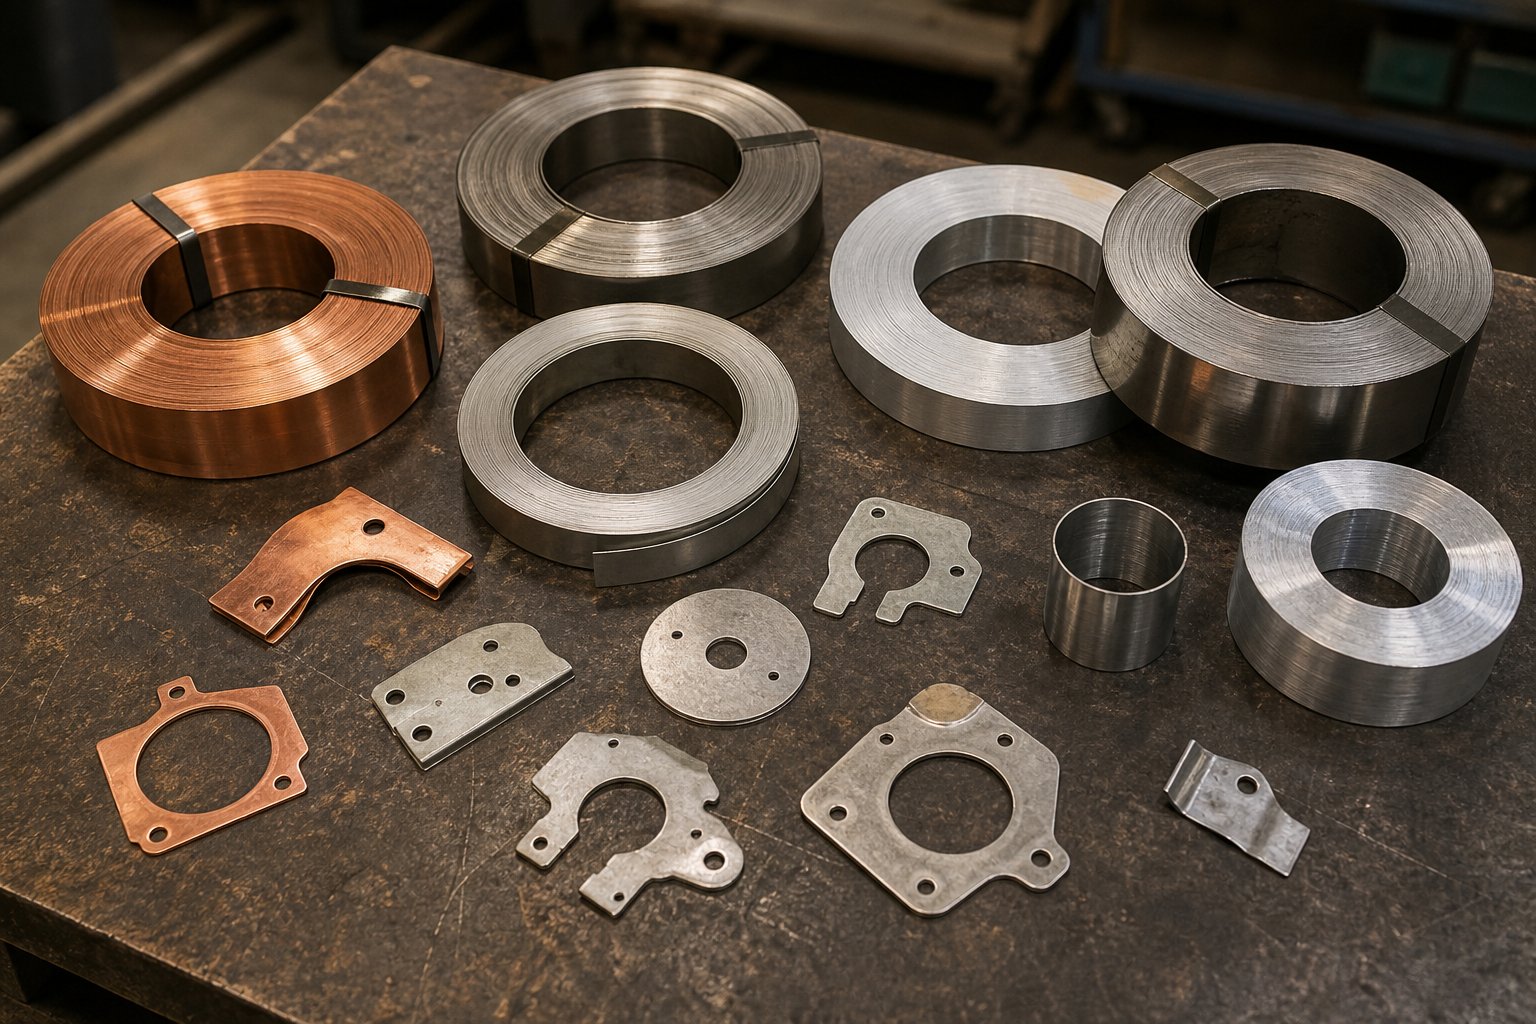
Duktilite enpòtan menm jan. Metal ki trè duktil tankou kòb kwiv mete ak aliminyòm tolere fòm agresif san fann, sa vle di mwens estasyon entèmedyè ak reyon pi dou. Materyèl ki pi rèd tankou asye prentan oswa travay-fè di Nerjaveèi bezwen fòme pwogresif atravè plizyè etap pou evite ka zo kase, ki tradwi nan pi long mouri ak pi gwo envestisman zouti.
Mete zouti se yon lòt konsekans dirèk nan chwa materyèl. Substra abrazif oswa segondè -fòs akselere degradasyon mete kouto ak mouri. Kabòn asye pwogresif Stamping Kouri yo gen tandans pi dou sou zouti pase Nerjaveèi oswa segondè -fòs ki ba- alyaj (HSLA), ki vle di entèval pi long ant sik file ak pi ba pri antretyen sou tan.
| Materyèl | Pwopriyete kle | Fòme Konpòtman | Aplikasyon tipik |
|---|---|---|---|
| Kabòn Steel (ba a mwayen) | Segondè fòs, bon duktilite, pri -efikas | Springback modere, fasil pou fòme, pi ba zouti mete | Parantèz, pati estriktirèl, konpozan otomobil, Fastener |
| Nerjaveèi (seri 300/400) | Kowozyon reziste, gwo dite, travay -di byen vit | Segondè springback, mande pou plis fòme estasyon, akselere mete zouti | Aparèy medikal, pwosesis manje, pyès ki nan konpitè maren, plonbri |
| Kwiv | Ekselan konduktiviti, trè duktil, mou | Springback minimòm, fòm fasil, ba zouti mete | Kontak elektrik, ba otobis, konektè, echanjeur chalè |
| Aliminyòm (1100, 3003, 5052) | Lejè, bon fòmabilite, korozyon reziste | Ba-pou-repandman modere, ki gen tandans fè grip san bon jan lubrification | Boîtiers, puits chalè, EMI shields, léger pati estriktirèl |
| Kwiv (C260, C360) | Bon machinability, fòs modere, fini dekoratif | Ba springback, fòmabilite ekselan, mete zouti minim | Tèminal, konektè, pyès ki nan konpitè dekoratif, tiyo |
| Berilyòm Copper | Gwo fòs fatig, kondiktif, ki pa -etensèl | Springback modere, bezwen sekans fòme atansyon | Springs, konpozan ayewospasyal, gwo -kontak elektrik estrès |
Remake kijan materyèl Stamping pwogresif yo pa ka ranplase nan yon pèspektiv zouti. Yon mouri ki fèt pou Stamping pwogresif kwiv pa pral fè kòrèkteman si ou chanje nan midstream asye pur. Degajman yo, jeyometri pwenson yo, kondisyon lubrification yo, ak konte estasyon yo tout se materyèl-espesifik. Sa a se jisteman poukisa ou ta dwe diskite sou chwa substrate ou byen bonè nan konvèsasyon ak founisè potansyèl yo.
Kapasite tolerans atravè diferan materyèl ak konpleksite
Segondè presizyon metal Stamping nan mouri pwogresif ka reyalize sere kontwòl dimansyon, men tolerans possible depann sou yon entènèt nan faktè kominike. Konpòtman materyèl chita nan sant entènèt sa a.
An tèm jeneral, Stamping mouri pwogresif kenbe tolerans nan seri a nan plis oswa mwens 0.001 a 0.005 pous pou pifò karakteristik, ak kèk operasyon tankou pèse reyalize kontwòl menm pi sere. Men, nimewo sa yo chanje baze sou plizyè varyab:
- Epesè materyèl- Stock ki pi mens yo pi sansib pou fòme fòs epi yo gen tandans defòme pi fasil, e ki kapab elaji bann tolerans yo.
- Materyèl dite ak springback- Springback ki pi wo fè li pi difisil pou kenbe tolerans angilè sou viraj. Chak pliye ka varye yon ti kras sof si mouri a konpanse jisteman.
- Konpleksite jeyometri pati- Pati ki gen plizyè koube, fòm gwo twou san fon, oswa karakteristik tou pre bor yo akimile plis varyasyon pase konpozan plat ki senp.
- Konte estasyon ak kondisyon mouri- Plis estasyon yo entwodui plis erè pozisyon kimilatif, menmsi-sistèm pilòt byen konsève minimize sa. Mete zouti sou kouri long piti piti dekole tolerans jiskaske antretyen retabli netteté.
- Peze konsistans- Konjesyon serebral-a-repetebilite konjesyon serebral la nan ram laprès enfliyanse dirèkteman konsistans dimansyon. Servo-près ki kondwi tipikman pi wo pase près mekanik pou tolerans-travay sansib.
Stamping pwogresif aliminyòm, pou egzanp, ka kenbe tolerans plat sere, men li gen tandans fè sifas sifas ki afekte bon jan kalite fini si wilaj oswa kouch mouri yo pa byen jere. Stamping pwogresif asye pur reyalize ekselan estabilite dimansyon nan karakteristik pèse men li mande atansyon atansyon a ang pliye akòz springback agresif ak travay di.
Takeaway nan pratik? Pa sipoze ke yon tolerans enprime sou desen ou a otomatikman ka reyalize nan materyèl ou chwazi a. Lè w ap evalye manifaktirè yo, mande ki jan yo okipe jesyon tolerans pou substra espesifik ou. Yon boutik ki gen eksperyans pwofon nan materyèl ou a pral eksplike kijan yo konpanse pou springback, jere orè mete zouti, ak valide estabilite dimansyon atravè pwodiksyon kouri. Youn ki manke eksperyans sa a ka site agresif men lite pou kenbe espèk yon fwa pwodiksyon ranp.
Ekspètiz materyèl se youn endikatè pwofondè yon manifakti. Sètifikasyon ak kontwòl pwosesis yo di ou plis toujou sou si sistèm bon jan kalite yo ka delivre toujou, espesyalman nan endistri reglemante kote trasabilite ak repetibilite yo pa sèlman preferans men kondisyon.
Sètifikasyon endistri ki siyal bon jan kalite manifakti
Yon logo sètifikasyon sou paj dakèy yon founisè sanble rasire. Men, ki sa li aktyèlman di ou sou kapasite yo nan pwodwi pati ou yo toujou, traceably, ak nan espèk sou dè milyon de sik? Pou achtè evalye manifakti mouri Stamping, sètifikasyon yo pa trofe. Yo se prèv sistèm kontwòl pwosesis dokimante ki te odit ak verifye poukont yo.
Se pa tout sètifikasyon ki pote menm pwa pou chak aplikasyon. Pwojè w la mande a depann de endistri w la, de anviwònman w -itilize w, ak nan domèn regilasyon pati w yo antre nan.
Sètifikasyon kle Chak achtè ta dwe verifye
Men sa chak gwo sètifikasyon kouvri ak ki sektè ki mande li:
- ISO 9001- Estanda sistèm jesyon kalite debaz la. Li etabli pwosesis dokimante pou kontwòl pwodiksyon, aksyon korektif, odit entèn, ak amelyorasyon kontinyèl. Nenpòt founisè estamping pwogresif mouri ou konsidere ta dwe kenbe sa a kòm yon minimòm. Li pa garanti ekselans, men absans li siyal yon mank de disiplin pwosesis debaz.
- IATF 16949- Bati sou tèt ISO 9001 ak otomobil-kondisyon espesifik pou prevansyon defo, rediksyon varyasyon, ak eliminasyon fatra atravè chèn ekipman pou. Si w ap achte konpozan otomobil pou Stamping pwogresif, sètifikasyon sa a pa -negosyab. Li mande pou founisè yo demontre etid kapasite pwosesis, plan kontwòl, ak planifikasyon avanse kalite pwodwi (APQP).
- AS9100- Ekivalan ayewospasyal la, ajoute kondisyon pou jesyon konfigirasyon, jesyon risk, sekirite pwodwi, ak prevansyon kont fo pati. Chèn ekipman ayewospasyal yo mande trasabilite materyèl konplè ak premye -rapò enspeksyon atik yo. Yon manifakti san AS9100 tou senpleman pa ka patisipe nan pifò pwogram ayewospasyal yo.
- ISO 13485- Estanda jesyon kalite pou aparèy medikal yo. Kontrèman ak ISO 9001 konsantre sou satisfaksyon kliyan ak amelyorasyon kontinyèl,ISO 13485 mete aksan sou konfòmite regilasyon ak jesyon riskpou asire sekirite ak efikasite aparèy medikal yo. Li mande pou amelyore trasabilite, kontwòl kontaminasyon, pwosesis tretman plent, ak peryòd retansyon dosye ki pi long. Pou achtè ki achte konpozan Stamping pwogresif medikal, sètifikasyon sa a demontre ke manifakti a opere anba kontwòl ki aliyen ak FDA, EU MDR, ak lòt kad regilasyon mondyal.
Ou pral remake sètifikasyon sa yo bati youn sou lòt. Yon manifakti ki kenbe IATF 16949 deja gen ISO 9001 kòm fondasyon li. Youn ki sètifye nan ISO 13485 te adapte fondasyon sa a pou jesyon risk aparèy medikal. Kouch la enpòtan paske li reflete kontwòl pwosesis progresivman pi pwofon ki adapte ak konsekans echèk espesifik endistri-.
Poukisa PPAP ak Validasyon Pwosesis Gen pwoblèm pou endistri reglemante yo
Sètifikasyon defini sistèm lan. PPAP, Pwosesis Apwobasyon Pati Pwodiksyon, valide pwodiksyon an. Orijinèlman devlope pa laGwoup Aksyon endistri otomobil (AIAG), PPAP se yon pwosedi ofisyèl ki asire pati yon founisè satisfè tout espesifikasyon jeni anvan pwodiksyon an mas kòmanse. Li mande prèv dokimante ki gen ladan dyagram koule pwosesis, etid kapasite (analiz CpK), analiz sistèm mezi, plan kontwòl, ak sètifikasyon materyèl.
Poukisa sa ta dwe gen pwoblèm pou ou? Paske PPAP transfere chay prèv la sou manifakti a. Yo dwe demontre, ak done, ke pwosesis yo pwodui pati konfòm repete anvan yon inite pwodiksyon sèl bato. Pou konpozan otomobil Stamping pwogresif ak aplikasyon ayewospasyal, PPAP Nivo 3 oswa pi wo se estanda. Pwogram aparèy medikal yo ka mande pou dokiman validation ekivalan anba Design History Files.
Benefis pratik la se rediksyon risk. Yon manifakti ki regilyèman ranpli soumèt PPAP gen enfrastrikti pou kenbe pwosesis derive, valide chanjman zouti, epi trase nenpòt pati ki pa konfòme yo tounen nan kòz rasin li yo. Yon moun ki pa ka pwodwi yon pake PPAP sou demann gen anpil chans pa gen kontwòl pwosesis estatistik ak rigor dokimantasyon ke endistri reglemante yo mande.
Genyen yon lòt faktè achtè souvan neglije: entegrasyon vètikal. Yon manifakti matrisye Stamping ak konsepsyon zouti -kay, EDM fil, ak fanm k'ap pile CNC kontwole chak varyab ki afekte kalite pati anba yon sistèm kalite. Lè zouti yo tretans nan yon boutik separe, twou vid ki genyen trasabilite parèt. Modifikasyon mouri yo rive deyò QMS sètifye a, estanda enspeksyon yo ka diferan, ak sik iterasyon ralanti. Sa pa vle di outillage externalisés toujou pwoblèm, men, sa vle di ou ta dwe mande ki kote mouri yo te fè Et si pwosesis sa a tonbe nan menm parapli bon kalite audited kòm pwodiksyon.
Sètifikasyon ak preparasyon pou PPAP ba ou yon filtè serye pou lis founisè ou a. Yo di w ki manifakti ki opere ak dokimantasyon, trasabilite, ak disiplin pwosesis aplikasyon w lan mande. Men, sètifikasyon pou kont yo pa revele si yon boutik gen bon près yo, bon pwofondè jeni, oswa kapasite nan dwa pou pwojè espesifik ou. Evalyasyon sa a mande yon seri kesyon diferan nèt.
Ki jan yo Evalye ak chwazi dwa Pwogresis mouri Stamping Manifakti a
Ou te konfime ke Stamping pwogresif mouri adapte volim, materyèl, ak kondisyon tolerans pwojè ou a. Ou te filtre founisè potansyèl yo dapre sètifikasyon endistri ou mande yo. Pwochen defi a pi rèd: chèche konnen ki manifakti pwogresif mouri ki aktyèlman gen pwofondè jeni, ekipman, ak kapasite pou delivre pati ou yo seryezman nan echèl la.
Pri pou kont li pa pral di ou sa. Ni yon sit entènèt poli. Ki sa ki separe yon patnè ki kapab soti nan yon parye ki riske desann nan kritè teknik verifyab ak kesyon yo dwa yo poze bonè nan konvèsasyon an.
Kritè esansyèl pou evalye kapasite manifakti
Konsidere sa a kòm lis verifikasyon dilijans ou. Chak kritè revele yon bagay sou si yon founisè ka jere konpleksite, volim, ak kondisyon kalite pyès ou a san sipriz koute chè nan mitan pwogram -:
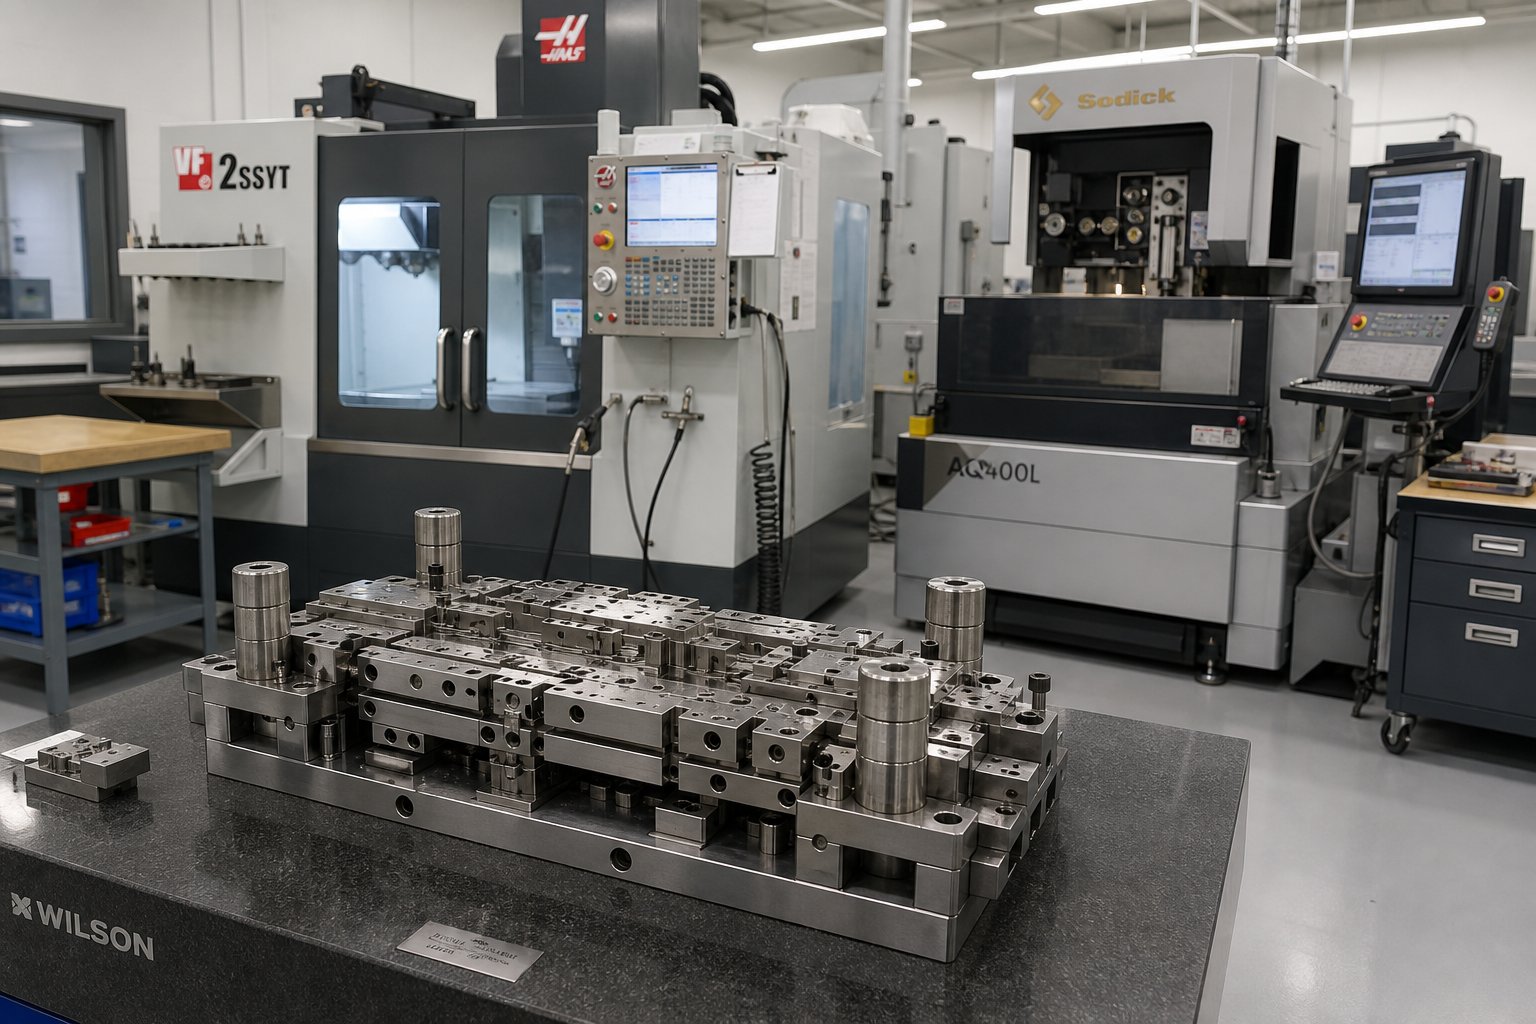
- -Outil pwogresif nan kay la ak kapasite mouri- Èske manifakti a konsepsyon ak bati mouri anndan lè l sèvi avèk fil EDM, CNC machining, ak fanm k'ap pile sifas? Vètikal zouti entegre vle di sik iterasyon pi vit, pi sere kontwòl kalite sou konpozan mouri, ak repliman pi rapid sou modifikasyon. Lè ajisteman zouti yo rive anba yon sèl do kay, ou elimine twou vid ki genyen nan kominikasyon ak reta orè ant boutik zouti separe.
- Peze ranje tonnaj ak vitès konjesyon serebral- Kapasite pou laprès detèmine ki gwosè pati, epesè materyèl, ak fòs fòmasyon boutik la ka akomode. Yon manifakti k ap kouri près soti nan 45 a 400+ tòn kouvri tout bagay soti nan tèminal konektè delika yo pi lou parantèz estriktirèl. Vitès konjesyon serebral (kou pou chak minit) di w sou potansyèl debi ak si ekipman yo matche ak sib volim ou yo.
- Eksperyans espesifik materyèl-- Se pa tout boutik ki okipe tout substrats egalman. Mande egzanp pwodiksyon kouri nan materyèl ou a. Yon manifakti ki gen eksperyans nan asye pur konpòte yon fason diferan nan etap nan konsepsyon mouri pase youn ki espesyalize nan kwiv oswa aliminyòm. Abitye materyèl yo tradwi dirèkteman nan mwens revizyon zouti ak pi sere rannman premye-pase.
- Sipò jeni ak kolaborasyon DFM- Pi bon manifakti mouri pwogresif fonksyone kòm patnè jeni, pa sèlman machann. Chèche founisè ki ofri revizyon Design for Manufacturability anvan zouti anvwaye. Kolaborasyon DFM nan kòmansman -etap yo kapab redwi perte, rasyonalize zouti, ak amelyore pèfòmans pati anvan pwodiksyon kòmanse.
- Operasyon segondè ak fini- Èske yo ka okipe plakaj, tretman chalè, tapaj, soude, oswa asanble nan-kay oswa atravè patnè jere? Pwogresis mouri metal Stamping sèvis ki pwolonje pi lwen pase laprès la diminye konpleksite chèn ekipman pou ou ak diminye tan plon.
- Pwototip atravè évolutivité pwodiksyon an- Yon manifakti ki kapab sipòte zouti pwototip bonè epi pase tranzisyon an nan matris pwodiksyon solid ba ou yon sèl patnè atravè tout sik lavi pwogram nan, soti nan validation jiska gwo-volim kouri.
Manifakti ki gen kapasite nan-kay konsepsyon mouri pwogresif, tankouYICHEN, ka diminye sik iterasyon paske konsepsyon zouti, machinn, bati, ak validation tout rive nan yon operasyon. Pou enjenyè pwodiksyon k ap chèche repetibilite sere ak pwodiksyon an mas évolutive, apwòch entegre sa a elimine reta ak move kominikasyon ki souvan afekte aranjman zouti milti-machann yo.
Kesyon pou poze anvan ou komèt ak yon founisè
Yon boutik ki kapab reponn sa yo san ezitasyon. Repons vag oswa deflektif yo se tèt yo yon pwen done:
- Ki tan tipik ou soti nan apwobasyon konsepsyon mouri ak pwodiksyon premye atik?
- Konbyen estasyon ou anjeneral konsepsyon pou pati ki gen menm jeyometri ak materyèl ak mwen an?
- Èske w posede epi kenbe tout zouti pwogresif nan-kay, oswa èske gen nenpòt pati ki tretans?
- Èske ou ka bay dokiman PPAP nan nivo endistri mwen an mande a?
- Ki tonnaj laprès ak vitès ki pral kouri pati mwen an, e ki itilizasyon kapasite ou ye kounye a?
- Èske ou ofri DFM fidbak anvan finalize konsepsyon mouri, epi èske ekip jeni ou patisipe nan sitasyon?
- Ki jan ou okipe antretyen zouti, orè file, ak konpozan rezèv pou pwodiksyon long?
Kesyon sa yo fòse espesifik. Ou pral byen vit distenge sèvis pwogresif Stamping mouri ki vrèman envesti nan jeni ak sa yo ki tou senpleman koutye zouti ak tan pou laprès.
Drapo Wouj Ki Siyal Kalite Potansyèl oswa Pwoblèm Livrezon
Siveye siy avètisman sa yo pandan evalyasyon an. Nenpòt sèl garanti pi fon ankèt. Plizyè drapo ansanm sijere ou ta dwe kontinye:
- Pa gen zouti nan-kay- Si yon founisè tretann tout konstriksyon mouri, yo manke kontwòl dirèk sou varyab ki pi enpòtan nan pwogram ou an. Modifikasyon yo pran plis tan, bon jan kalite sipèvizyon divize atravè òganizasyon yo, ak responsabilite flou.
- Repiyans pataje done kapasite pwosesis- Yon manifakti ki gen konfyans nan pwosesis yo pral fasil bay done CpK, tablo SPC, oswa echantiyon rapò enspeksyon. Rezistans isit la souvan maske enkonsistans.
- Site san revize jeyometri pati ou an detay- Sitasyon egzat pwogresif mouri mande pou yon revizyon konplè sou done CAD ou, tolerans, ak espesifikasyon materyèl. Yon quote rapid ki baze sou enfòmasyon minim anjeneral mennen nan chanje lòd pita.
- Pa gen bouk fidbak DFM klè- Si founisè a aksepte desen ou a san yo pa sijere okenn amelyorasyon oswa siyale potansyèl defi fòmasyon, angajman jeni yo gen anpil chans pou pa fon.
- Repons vag sou kapasite ak tan plon- Manifakti ki gen kapasite oswa ki tou pre yo ka aksepte lòd ou a epi yo gen difikilte pou yo fè livrezon nan pwogram lan. Mande sou itilizasyon machin aktyèl yo ak kijan yo jere fluctuations demann.
Evalyasyon se pa sèlman pou jwenn yon founisè ki ka fè pati ou. Li se sou idantifye yon manifakti mouri pwogresif ki gen enfrastrikti, kilti jeni, ak sistèm kalite ki aliman ak demand yo nan pwogram ou an pandan tout lavi pwodiksyon li yo. Sitasyon pi bon mache a raman reprezante pri total ki pi ba a, yon reyalite ki vin trè klè lè revizyon zouti, fichye livrezon, ak bon jan kalite evade kòmanse konpoze.
Erè komen lè w ap chwazi yon patnè Stamping Pwogresis
Konnen sa pou chèche pou yon founisè se mwatye ekwasyon an. Lòt mwatye a rekonèt misstep yo ki dousman gonfle depans yo, deraye delè, ak fòse koreksyon kou chè nan mwa nan yon pwogram. Erè sa yo parèt repete atravè endistri yo, epi pifò pataje yon rasin komen: desizyon yo pran sou enfòmasyon enkonplè oswa priyorite ki mal plase.
Erè ki mennen nan retravay zouti ki koute chè
Yo bay enkonvenyans sa yo selon severite enpak sou pri total pwogram lan. Chak moun konpoze en, kidonk kenbe yo byen bonè peye dividann:
- Chwazi yon founisè ki baze sèlman sou pri moso yo site- Sitasyon pi ba a souvan reflete pi piti envestisman jeni davans. Lè konsepsyon mouri Stamping pwogresif manke rigor nan kòmansman an, espas sa a parèt pita kòm revizyon zouti, derive dimansyon, ak arè pwodiksyon an. Desizyon jeni nan konsepsyon mouri pwogresif ka dikte jiska 80% nan pri pwodiksyon total, ki vle di yon piyay quote ki ekonomize sou analiz DFM prèske toujou koute plis pandan lavi a nan pwogram nan.
- Sote konsepsyon pou kolaborasyon fabrikasyon- Finalize jeyometri pati yo san yo pa antre nan men patnè Stamping ou a bloke pwoblèm ke zouti pwogresif pa fasil rezoud. Tolerans twò sere sou karakteristik ki pa-kritik, jeyometri pliye ki konbat direksyon grenn materyèl la, oswa plasman twou twò pre pou fòme bor yo tout fòse lòt estasyon mouri, pi dousman vitès pou laprès, ak pi gwo pousantaj bouyon. Premye atelye DFM yo ekonomize semèn reta ak dè milye de dola lè yo rezoud pwoblèm sa yo anvan yo koupe asye zouti.
- Souzestime tan plon zouti- Konplèks matris Stamping pwogresif ak 10 estasyon oswa plis mande pou 12 a 20 semèn pou konsepsyon, machinn, asanble, ak esè. Achtè ki asime zouti rive nan mwatye tan sa a fini presyon manifaktirè yo pou validation chemen kout, ki semans pwoblèm kalite nan pwodiksyon an.
- Li pa verifye sètifikasyon materyèl ak rapò tès yo- Yon founisè ki pa ka pwodwi sètifikasyon moulen, rezilta tès mekanik, oswa dokiman trasabilite materyèl ka ranplase klas oswa konte sou stock ki pa verifye. Sa a kreye risk konfòmite nan endistri reglemante epi li ka chanje konpòtman fòme yon fason enprevizib.
- Inyore kapasite operasyon segondè- Si pati ou a bezwen tapaj, plake, oswa tretman chalè, epi founisè Stamping ou a tretann tout li san okenn sipèvizyon, ou te entwodwi twou vid ki genyen nan bon jan kalite ak ensètitid tan plon ki p ap parèt jiskaske pati yo rive enkonplè oswa soti nan espesifikasyon.
- Pa konfime kapasite pwodiksyon pou volim obligatwa ou yo- Yon boutik ki sèvi ak 90% ka aksepte lòd ou a men li pa gen lajè pou satisfè fennèt livrezon ou yo. Mande dirèkteman sou kapasite kapasite ak kijan yo jere pik demann.
- Sote echantiyon kouri oswa pwodiksyon pilòt- Deplase tou dwat soti nan esè zouti a nan pwodiksyon total-san yon kouri pilòt kontwole elimine dènye opòtinite ou genyen pou w jwenn derive dimansyon, pwoblèm sifas, oswa enstabilite pwosesis anvan plizyè milye pati anbake.
Faktè neglije ki afekte pri total de an komen
Modèl la atravè tout sèt erè se menm bagay la: optimize pou pri vizib pandan y ap inyore pri kache. Pri total de pwopriyetè pou konpozan ki gen tenm yo ale byen lwen pi lwen pase pri vizib pou chak pati, sa ki anglobe antretyen zouti, jete bouyon, travay retravay, reta livrezon, ak bon jan kalite chape ki rive nan liy asanblaj ou oswa kliyan ou.
Yon konsepsyon matris Stamping pwogresif ki koute 15% plis davans men elimine de revizyon zouti, diminye perte a mwatye, epi delivre pati ki estab depi premye jou a reprezante pi ba pri total pase altènatif bidjè a ki boule nan twa mwa nan chanjman jeni. Achtè ki baze sou desizyon yo sou TCO olye ke pri moso yo toujou ateri sou patnè ki pi kapab ak lansman pwodiksyon ki pi dous.
Takeaway a se pa ke pri pa gen pwoblèm. Se sa pri bezwen kontèks. Kad evalyasyon ou, lis verifikasyon sètifikasyon ou yo, ak kesyon teknik yo tout antre nan yon desizyon apwovizyone ki konte pou tout sik lavi zouti pwogresis ou yo ak pati yo li pwodui. Avèk klète sa a, ou pare pou aji.
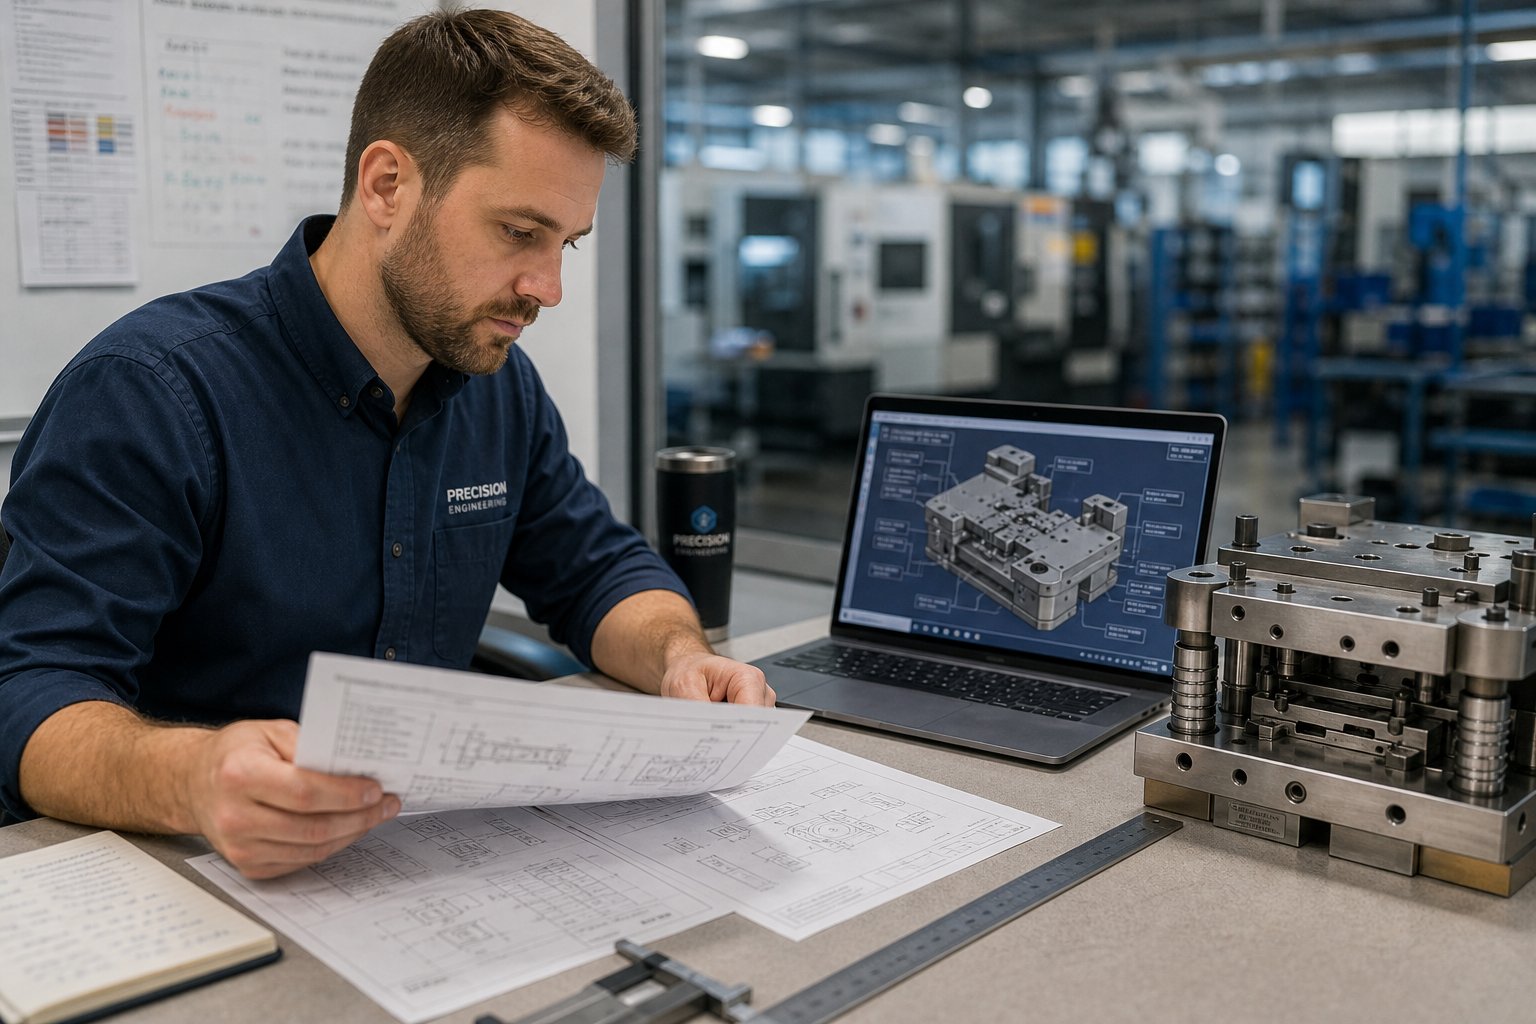
Pran pwochen etap la nan direksyon bon patnè fabrikasyon an
Ou te trase pwosesis la, te konprann ekonomi an, te idantifye sètifikasyon endistri ou mande yo, epi ou te bati yon kad pou separe founisè ki kapab ak founisè ki riske. Etap ki rete a se egzekisyon: fè konesans sa a nan yon plan aksyon apwovizyone estriktire ki deplase pwojè ou soti nan evalyasyon an nan angajman pwodiksyon-pare.
Bati lis manifakti ou a
Reziste enpilsyon pou voye RFQ ou bay yon douzèn founisè ansanm. Yon lis vize de twa a senk manifaktirè metal Stamping mouri, pre-kalifye kont kritè teknik ak bon jan kalite ou yo, pwodui pi bon rezilta pase yon gwo espre nan demann. Ou pral jwenn fidbak jeni pi byen reflechi, pi vit vire sou sitasyon detaye, ak siyal pi klè sou ki boutik vrèman vle pwogram ou a kont sa yo jete yon rezo lajè.
Filtre kandida yo lè w konfime yo gen sètifikasyon aplikasyon w lan mande yo, yo opere près nan kantite vitès ak kantite pati ou mande yo, epi yo gen eksperyans dokimante ak materyèl ou a. Lè sa a, bay priyorite moun ki ofri zouti nan-kay ak kolaborasyon DFM, paske kapasite sa yo dirèkteman diminye tan iterasyon ak risk pwogram yo.
Pwochen etap nan direksyon pwodiksyon -Prepare Sourcing
Sèvi ak lis verifikasyon sa a kòm sekans aksyon ou soti isit la pi devan:
- Valide jistifikasyon volim- Konfime kantite pwojeksyon ou anyèl yo depase papòt ekilib la kote zouti fil pwogresif yo bay pi ba pri pou chak-pati pase altènativ yo. Si ou pi ba pase 50,000 inite, revize si yon metòd ki pi senp sèvi ou pi byen.
- Fèmen materyèl ak karakteristik tolerans- Finalize substrate ou, epesè, ak dimansyon kritik ou anvan ou angaje founisè yo. Anbigwite isit la jenere quotes vag epi envite move aliyman pita.
- Idantifye sètifikasyon ki nesesè yo- Koresponn ak anviwònman regilasyon endistri ou a ak estanda bon jan kalite ki apwopriye (ISO 9001 debaz, IATF 16949 pou otomobil, AS9100 pou avyon, ISO 13485 pou medikal). Elimine nenpòt founisè ki manke pa w la.
- Bati yon kritè-lis selèksyon pondéré- Bay nòt kandida yo nan kad evalyasyon an:-outillage nan kay la, kapasite pou laprès, eksperyans materyèl, sipò DFM, operasyon segondè, ak kapasite kapasite.
- Mande revizyon DFM anvan ou komèt- Pataje done CAD ou yo epi mande founisè ki nan lis selèksyon yo pou yo jwenn fidbak sou fabrikasyon yo. Kalite repons DFM yo di ou plis sou pwofondè jeni pase nenpòt bwochi.
- Mande pou yon pwodiksyon pilòt kouri- Anvan ou otorize pwodiksyon konplè-, ensiste sou yon echantiyon kontwole ak verifikasyon dimansyon ak done kapasite pwosesis. Sa a se pòs final ou anvan echèl la.
Pou ekip akizisyon yo ak enjenyè pwodiksyon k ap apwovizyone matris Stamping pwogresif pou gwo -pati metal volim ki mande plizyè-stasyon fòme ak repetibilite sere, yon konpayi Stamping pwogresif ki gen kapasite entegre soti nan konsepsyon mouri nan pwodiksyon an mas évolutive rasyonalize tout pwosesis la. Manifakti yo renmenYICHENofri apwòch sa a fen-a-, ki kouvri gwo vitès pwogresif devlopman zouti pou Stamping mouri ak pwodiksyon volim anba yon sèl operasyon. Konsidere yo ansanm ak lòt founisè ki kalifye yo idantifye atravè evalyasyon ki baze sou kritè-ki endike anwo a.
Objektif la se pa jwenn sitasyon pi bon mache a. Se pou jwenn patnè estamping metal pwogresif ki gen kilti jeni, bon jan kalite enfrastrikti, ak kapasite pwodiksyon an aliman ak tout lavi pwogram ou an. Poze kesyon difisil yo byen bonè, verifye reklamasyon yo ak done, epi kite kad evalyasyon ou fè filtraj la. Manifakti a dwat ap akeyi ke envestigasyon paske kapasite yo pale byen klè anba li.
Kesyon yo poze souvan sou manifakti Stamping Pwogresis mouri
1. Ki volim minimòm lòd pou Stamping pwogresif mouri pou yon pri -efikas?
Stamping pwogresif mouri tipikman vin ekonomikman solid nan volim anyèl nan 50,000 a 100,000 inite oswa plis. Pi ba pase papòt sa a, metòd ki pi senp tankou yon sèl-tamping frape oswa koupe CNC lazè souvan bay pi bon ekonomi pou chak-pati paske yo mande mwens envestisman zouti davans. Pou jeyometri pati ultra-senp, kèk manifaktirè ka jistifye zouti pwogresif nan 30,000 a 50,000 inite. Kle a se mande yon analiz ekilib nan men founisè ou a ki faktè nan volim projetée, lavi zouti espere, ak nenpòt operasyon segondè yo detèmine egzakteman ki kote envestisman an peye pou pwojè espesifik ou.
2. Konbyen tan li pran pou konstwi yon mouri Stamping pwogresif?
Konplèks pwogresif Stamping mouri ak 10 oswa plis estasyon tipikman mande pou 12 a 20 semèn pou konsepsyon, machinn, asanble, ak esè. Ki pi senp mouri ak mwens estasyon ka antre pi vit, men prese faz validation souvan semans pwoblèm kalite nan pwodiksyon an. Manifakti ki gen kapasite zouti nan -kay, ki gen ladan EDM fil, CNC machining, ak fanm k'ap pile sifas, ka souvan konprese delè yo konpare ak boutik ki konfye konstriksyon mouri. Konpayi tankou YICHEN ki okipe konsepsyon mouri atravè pwodiksyon anba yon sèl do-kay elimine reta transfè ant boutik zouti separe, ki ka kale semèn nan tan an total.
3. Ki sètifikasyon yon manifakti Stamping pwogresif ta dwe genyen?
Sètifikasyon ki nesesè yo depann de endistri ou. ISO 9001 sèvi kòm estanda jesyon kalite debaz chak founisè ta dwe kenbe. Aplikasyon otomobil mande IATF 16949, ki ajoute prevansyon defo ak kontwòl chèn ekipman pou. Pwogram Aerospace mande AS9100 pou jesyon konfigirasyon ak prevansyon kont fo pati. Konpozan aparèy medikal bezwen ISO 13485 pou konfòmite regilasyon ak jesyon risk. Anplis sètifikasyon, verifye ke founisè yo ka pwodui dokiman PPAP (Pwosesis Apwobasyon Pati Pwodiksyon), ki bay done-prèv ki montre ke pwosesis yo delivre pati ki konfòme yo repete anvan pwodiksyon an mas kòmanse.
4. Ki materyèl yo ka itilize nan Stamping mouri pwogresif?
Materyèl komen yo enkli asye kabòn, asye pur (seri 300 ak 400), kwiv, aliminyòm, kwiv, ak kwiv beryllium. Chak materyèl konpòte yon fason diferan pandan Stamping akòz varyasyon nan dite, duktilite, ak springback. Pou egzanp, kòb kwiv mete fòm fasil ak mete zouti minim, ki fè li ideyal pou kontak elektrik, pandan y ap asye pur mande pou plis estasyon fòme ak akselere mete zouti akòz travay di. Se pa tout manifaktirè yo okipe tout materyèl egalman byen, kidonk verifye ke founisè potansyèl ou a gen eksperyans pwodiksyon dokimante ak substra espesifik ou anvan ou komèt nan zouti.
5. Kouman pou mwen chwazi ant Stamping mouri pwogresif ak Stamping mouri transfè?
Chwa a depann de gwosè pati, jeyometri, ak volim. Stamping mouri pwogresif ekselan pou ti-a-konpozan mwayen ak jeyometri konplèks milti-nan volim trè wo (50,000+ chak ane), kouri nan vitès 200 a 600+ kou pa minit. Transfè Stamping mouri kostim pati ki pi gwo oswa gwo-desine ki pa ka rete tache ak yon bann transpò, anjeneral nan volim nan 25,000+ inite chak ane men nan pousantaj sik pi dousman. Moule pwogresif konsolide tout operasyon yo nan yon sèl pwosesis kontinyèl -alimente, pandan y ap mouri transfè deplase espas vid endividyèl ant estasyon separe lè l sèvi avèk dwèt mekanik. Si pati ou a anfòm sou yon bann ak volim wo, fil pwogresif yo bay pi ba pri pou chak-pati ak debi pi rapid.


