


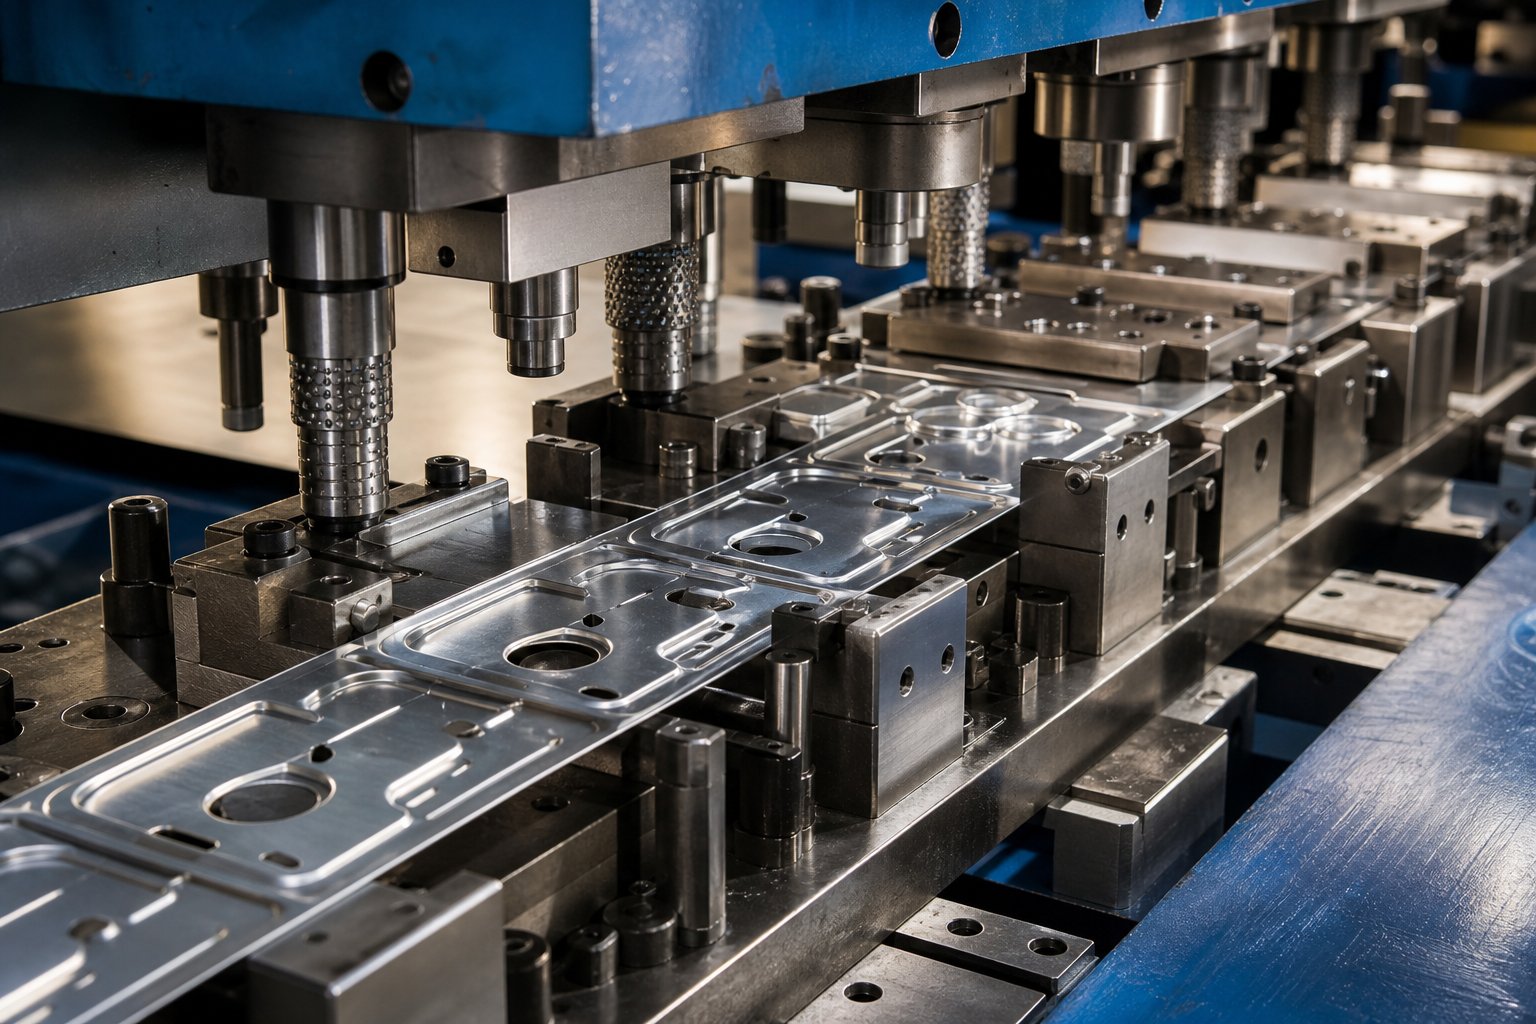
Ki sa ki Pwogresis mouri Stamping pou pati aliminyòm
Lè w tande"Stamping mouri pwogresif," pwobableman ou imajine bann asye k ap kouri atravè yon zouti milti-estasyon a plizyè santèn kou pa minit. Konsèp la rete menm jan an pou aliminyòm, men prèske chak desizyon jeni chanje anba sifas la. Si w se yon enjenyè konsepsyon k ap presize jeyometri pati oswa yon pwofesyonèl akizisyon k ap evalye envèstisman zouti, distenksyon an enpòtan plis pase sa w ta ka espere.
Ki sa Pwogresis mouri Stamping vle di pou aliminyòm
Pwogresis mouri Stamping aliminyòm se yon gwo -volim metal fòme pwosesis nan ki yon bobin kontinyèl nan alyaj aliminyòm avanse nan yon milti- estasyon mouri, sibi operasyon sekans tankou pèse, koube, fòme, ak blanking, pwodwi yon pati fini ak chak konjesyon serebral pou laprès pandan y ap kontablite pou aliminyòm fòmabilite, prentan inik, 'tandans galling.
Se konsa, ki sa ki yon mouri pwogresif nan tèm pratik? Li se yon zouti presizyon ki gen plizyè estasyon ranje nan sekans, chak fè yon operasyon diferan sou teren an pandan y ap avanse pa yon anplasman fiks. Avèk chak konjesyon serebral laprès la, yon pati fini soti estasyon final la. Metòd la bay repetibilite eksepsyonèl ak pri ki ba pou chak-pati nan echèl, se poutèt sa Stamping pwogresif domine pwodiksyon kouri soti nan plizyè dizèn de milye nan dè milyon de pati.
Pou aliminyòm espesyalman, mouri pwogresif la dwe enjenyè alantou yon materyèl ki konpòte fondamantalman diferan de asye nan chak estasyon.
Poukisa aliminyòm mande yon apwòch diferan
Modil Young aliminyòm ki pi ba a vle di siyifikativman pi gwo springback apre chak operasyon fòme. Rechèch konpare aliminyòm ak asye nan zouti ki idantik montre ke laeleman aliminyòm pral prezante pi wo springbackpase kontrepati asye li yo, ki egzije konpansasyon overbend bati dirèkteman nan jeyometri estasyon.
Pi lwen pase springback, Stamping pwogresif aliminyòm prezante defi asye raman prezante:
- Galling tandans- Aliminyòm kole ak sifas asye zouti ki pa kouvwi anba presyon, sa ki kreye materyèl akimilasyon ki domaje tou de mouri ak pati.
- Pi ba kapasite deformation apre kou- Kontrèman ak asye, aliminyòm pa ka kenbe siyifikatif souch adisyonèl yon fwa kou inisye, sa ki fè li byen lwen mwens padonnen nan kondisyon majinal fòme.
- Redwi R-valè- Pi ba koyefisyan Lankford aliminyòm lan konsantre deformation atravè epesè fèy la olye ke distribye li sou sifas la, sa ki afekte konpòtman trase ak eklèsi miray la.
- Varyab souch redi- Valè n-nan aliminyòm gout lè souch ogmante nan direksyon elongasyon inifòm, sa vle di materyèl la pèdi kapasite li pou distribye estrès respire pita nan pwosesis fòme a.
Pwopriyete sa yo pa diskalifye aliminyòm nan Stamping pwogresif mouri. Yo senpleman mande pou konsepsyon mouri, estrateji wilaj, seleksyon alyaj, ak paramèt laprès yo tout dwe branche sou yon seri diferan nan règ. Seksyon sa yo mete règleman sa yo estasyon pa estasyon, alyaj pa alyaj, ak defo pa defo, ba ou espesifikasyon jeni ke gid Stamping jenerik kite deyò.
Ki jan Pwosesis Stamping Pwogresis la ap travay ak aliminyòm
Konpòtman materyèl aliminyòm remode sa k ap pase nan chak pwen ant uncoiler la ak bwat pati yo. Pwosesis Stamping pwogresif la swiv menm gwo sekans kèlkeswa materyèl, men paramèt jeni, espas estasyon yo, ak limit vitès yo chanje anpil lè ou chanje bobin asye pou aliminyòm.
Estasyon-pa-Koule Pwosesis Estasyon
Imajine yon bobin 5052-H32 aliminyòm, 0.040 pous epè, chaje sou yon decoiler. Soti nan pwen sa a pi devan,pwosesis la Stamping mouri pwogresisdewoulman nan yon sekans byen kontwole:
- Decoiling ak redresman- Bobin aliminyòm lan dewoule atravè yon redresman ki retire seri bobin. Paske aliminyòm se douser ak plis tandans fè make sifas, woulo straightener anjeneral sèvi ak sifas poli oswa ki pa-kouvwi metalik pou evite anprent teren an.
- Manje- Yon sèrvo oswa yon gripper feeder avanse teren an nan yon distans pwogresyon egzak (anplasman) ak chak kou peze. Aliminyòm rèd pi ba konpare ak asye vle di sistèm manje yo dwe branche pou evite flambe teren an ant feeder la ak mouri a.
- Angajman pilòt- Broch pilòt antre nan twou ki te deja pèse pou anrejistre teren an ak yon presizyon sub-milyèm anvan nenpòt ki fòme. Kalite twou pilòt konsistan se kritik paske tendres aliminyòm ka pèmèt mak zepeng defòme materyèl ki antoure si clearance yo twò lach.
- Piercing ak blanking- Pwenson koupe twou ak pwofil nan aliminyòm lan. Fòs taye pou alyaj aliminyòm komen yo kouri apeprè yon -tyè nan asye dou, kidonk tonnaj pèse yo tonbe pwopòsyonèlman, men kontwòl burr mande pou pi sere kout pwen-pou-degajman mouri.
- Fòme ak koube- Estasyon yo fòme teren plat la nan jeyometri twa-dimansyon. Ang overbend yo bati nan zouti a pou konpanse pou pi wo springback aliminyòm.
- Coining oswa relief (si sa nesesè)- Konpresyon lokalize rafine dimansyon oswa ajoute karakteristik. Aliminyòm koule pi fasil anba chay konpresiv, kidonk fòs monnen yo pi ba men yo dwe ak anpil atansyon kontwole yo anpeche extrusion materyèl.
- Koupe ak ekspilsyon- Pati ki fini an separe ak bann transpòtè a epi li ekspilte atravè eksplozyon lè, kout pye mekanik-deyò, oswa gravite. Pati aliminyòm ki lejè yo espesyalman sansib a kole estatik oswa tonbe andedan mouri a, kidonk sistèm ekspilsyon bezwen konfimasyon pozitif.
Teren aliminyòm se souvan trete nan epesè sòti nan0.002 pous rive 0.080 pous, menm si tach la dous pou pifò aplikasyon pou Stamping pwogresif tonbe ant 0.010 pous ak 0.063 pous mezi mens pèmèt ti karakteristik konplike men mande plis estasyon pou fè pou evite chire. Pi epè stock ka okipe fòm agresif nan mwens estasyon ankò mande pou pi wo tonnaj ak distans pwogresyon pi laj.
Peze fòs ak vitès Konsiderasyon pou aliminyòm
Fòs rupture aliminyòm ki pi ba a, tipikman 10,000 a 45,000 PSI depann sou alyaj ak tanperaman kont 50,000+ PSI pou asye grav, dirèkteman diminye tonnaj ki nesesè nan chak estasyon. Lafòmil fòs blanking(perimèt x epesè x fòs taye) pwodui apeprè 30-50% mwens tonnaj pou aliminyòm pase pou yon jeyometri pati ekivalan asye. Sa a son tankou yon avantaj gratis, men li entwodui yon sibtilite: yon laprès Stamping pwogresif gwosè pou aliminyòm kouri nan yon fraksyon nan kapasite rated li yo, ki ka tante operatè yo ogmante vitès pi lwen pase sa konpòtman fòme materyèl la aktyèlman sipòte.
Gwo vitès pwogresif mouri Stamping operasyon nan asye ak alyaj kwiv ka rive nan 800 a 1,500 kou pa minit (SPM) sou plat oswa fon -pati ki te fòme. Aliminyòm pèmèt vitès konparab pou operasyon piercing senp-sèlman oswa plat-blanking, men estasyon fòme yo vin faktè limite. Chak pliye oswa trase jenere chalè friksyon ke aliminyòm absòbe yon fason diferan pase asye. Gwo konduktiviti tèmik aliminyòm gaye chalè byen vit, sa ki ede anpeche tach cho, men pwen k ap fonn ki ba li yo ak tandans fyèl vle di ke vitès twòp akselere pann lubrifyan ak mete adezif sou sifas kout pyen.
Nan pratik, gwo vitès metal Stamping ak aliminyòm nan mouri pwogresif anjeneral opere nan seri a 200 a 600 SPM pou pati ki mande plizyè estasyon fòme. Senp, jeyometri fon ak koube minim ka pouse pi wo. Kontrent kle a se pa laprès oswa feeder la; li nan entèraksyon ki genyen ant aliminyòm ak zouti nan vitès, kote chalè ak galling vin plafon an pratik.
Layout estasyon tou chanjman. Paske chak operasyon aliminyòm fòme bezwen overbend jenere ak materyèl la se mwens padonnen souch konpoze nan yon sèl frape, enjenyè souvan divize viraj konplèks atravè de oswa twa estasyon olye ke konbine yo. Sa a ajoute longè mouri ak pri men anpeche fann, ki an vire pwoteje pousantaj bouyon atravè pwodiksyon long.
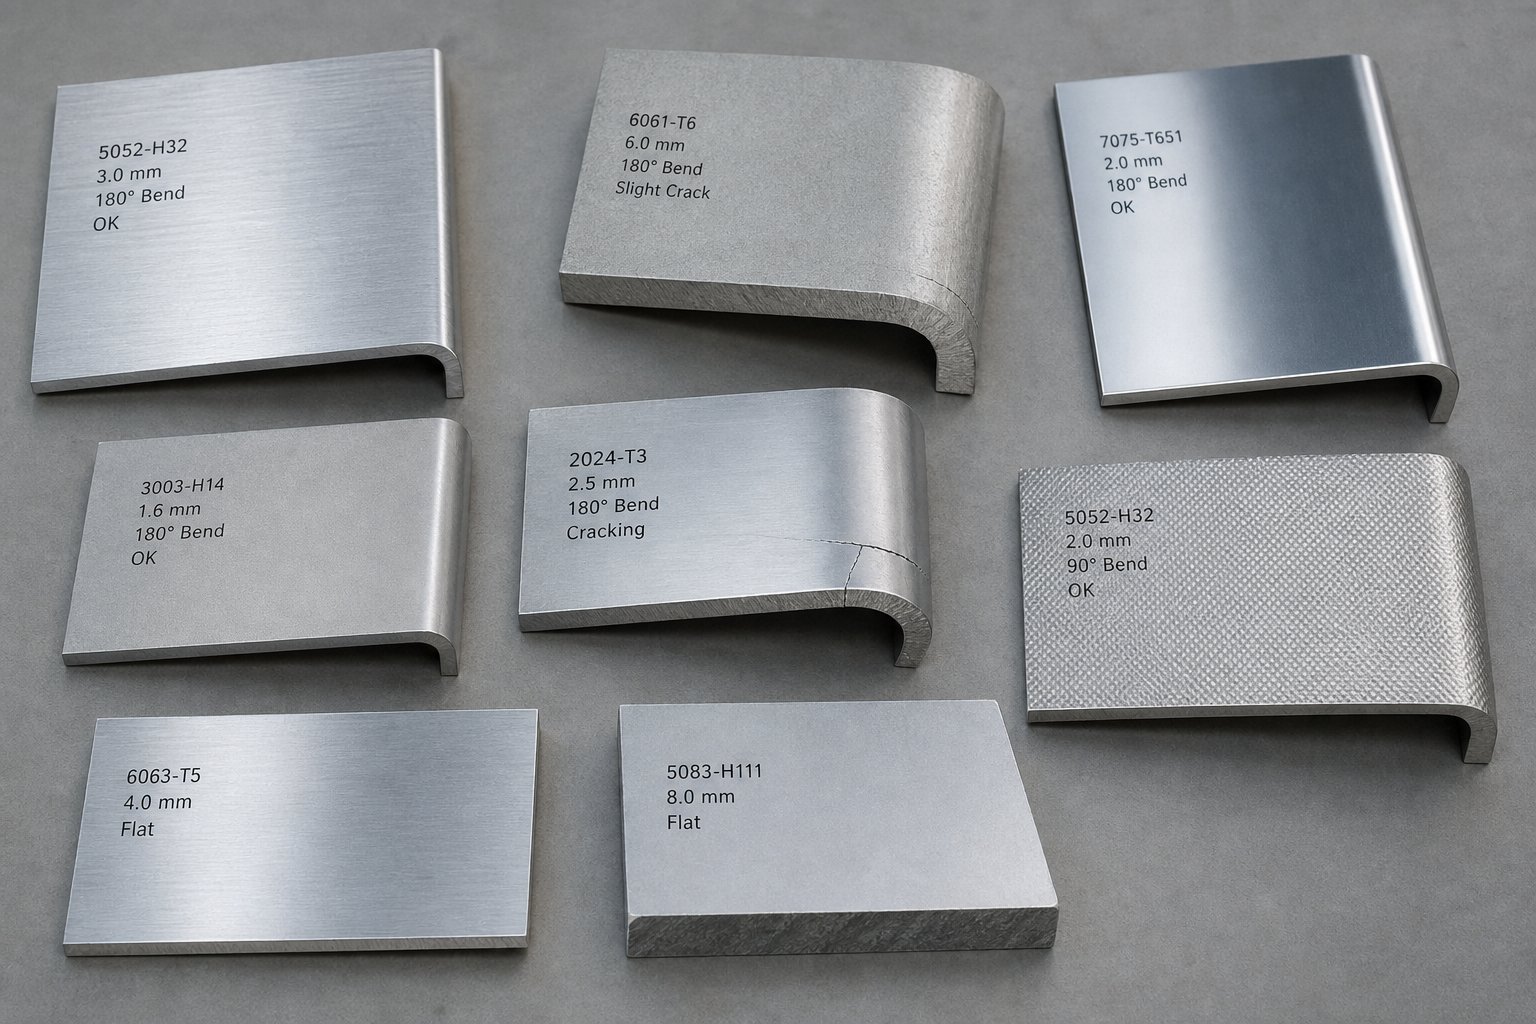
Gid seleksyon aliminyòm alyaj ak tanperaman pou Stamping
Divize viraj atravè plizyè estasyon pwoteje entegrite pati, men mouri a ka sèlman konpanse byen lwen tèlman si materyèl la fèk ap rantre goumen pwosesis la depi nan kòmansman an. Seleksyon alyaj ak tanperaman se kote pwogresif metal Stamping siksè oswa echèk aktyèlman deside, souvan mwa anvan mouri a janm wè yon laprès. Chwazi yon alyaj ki twò difisil, epi ou pral krak pati nan estasyon fòme. Chwazi yonn ki twò mou, epi w ap goumen ak bav, distòsyon, ak enstabilite dimansyon atravè yon milyon-piè.
Objektif la se senp: matche ak alyaj -konbinezon tanperaman an ak tou de kondisyon fen -itilize pati a ak demand yo fòme nan mouri pwogresif. Tablo ki anba yo ba ou yon fason estriktire pou fè match sa a.
Konpare alyaj aliminyòm pou Stamping Pwogresis
Kat fanmi alyaj kouvri a vas majorite de aplikasyon pou Stamping metal mouri pwogresif. Chak pote yon balans diferan nan fòmabilite, fòs, ak rezistans korozyon. Men ki jan yo konpare lè yo evalye espesyalman pou plizyè-estasyon pwogresif Stamping:
| Alyaj | Evalyasyon fòmabilite | Ranje Fòs Sede | Aplikasyon tipik | Pwogresis Stamping Apwopriye |
|---|---|---|---|---|
| 1100 | Ekselan (A) | 35 - 150 MPa (varye selon tanperaman) | Konpozan elektrik, koule chalè, resipyan manje, reflektè | Ideyal pou fòm konplèks; trè ba springback; risk minim fann. Pi bon pou pati ki bezwen trase gwo twou san fon oswa reyon sere nan gwo vitès. |
| 3003 | Ekselan (A) | 40 - 185 MPa (varye selon tanperaman) | Konpozan HVAC, istansil, ekipman chimik, patiraj jeneral tòl | Ekselan -tout wonn; yon ti kras pi fò pase 1100 ak fòmabilite prèske egal. Manyen plizyè -estasyon koube ak pèse san pwoblèm. |
| 5052 | Bon (B+) | 70 - 260 MPa (varye selon tanperaman) | Materyèl maren, panno otomobil, parantèz, patiraj estriktirèl | Bonjan ak korozyon -rezistan; limit fòme modere. Mande sekans estasyon atansyon pou viraj ki pi sere pase 1.5t reyon nan tanperaman pi difisil. |
| 6061 | Limite (C) | 55 - 276 MPa (varye selon tanperaman) | Ankadreman estriktirèl, konpozan machin, parantèz ayewospasyal | Fòmabilite se akseptab sèlman nan tanperaman O oswa T4. Tanperaman T6 gen tandans fè fann nan mouri pwogresif epi li jeneralman pa apwopriye pou fòme -pati entansif. |
Kèk modèl parèt. Alyaj seri 1xxx ak 3xxx yo se cheval de travay nan materyèl Stamping pwogresif paske yo ofri fenèt fòmabilite ki pi laj. Ou ka pouse yo atravè sekans milti-estasyon konplèks, ki gen ladan trase ki pa fon, karakteristik lance-ak-fòm, ak koube sere, ak risk minim pou yo krake.
5052 okipe tè presegondè a. Li bay pi gwo fòs ak rezistans korozyon siperyè (klase A pou rezistans jeneral ak estrès-korozyon krak pou chakDone seleksyon alyaj United Aliminyòm nan), fè li ale-pou lè pati yo dwe siviv anviwònman maren oswa deyò. Konpwomi a se pi sere fòme limit, espesyalman nan tanperaman pi difisil.
6061 se outlier la. Li se chalè-tretabl ak fò, men konvnab Stamping pwogresif li depann prèske antyèman sou eta tanperaman. Nan kondisyon O (annealed), li fòme rezonab byen. Nan T6, li twò difisil pou anyen pi lwen pase viraj dou, akmikwo oswa macro krak gen anpil chans rivepandan operasyon fòme. Si jeyometri pati ou a mande yon fòm agresif epi aplikasyon w lan mande pou pwopriyete 6061-T6, apwòch tipik la se pou mete anpe nan tanperaman O ak tretman chalè apre sa.
Ki jan deziyasyon tanperaman afekte fòmabilite
Isit la se kote anpil enjenyè vwayaje. Ou ka chwazi yon alyaj parfe apwopriye epi toujou detwi pati nan laprès la si tanperaman an mal. Tanperaman defini dite materyèl la, duktilite, ak kapasite souch, ak nan Stamping metal mouri pwogresif, pwopriyete sa yo detèmine si chak estasyon pwodui yon bon pati oswa yon sèl fann.
De fanmi tanperaman prensipal yo aplike nan materyèl Stamping pwogresif:
- H tanperaman(souch-di) - Itilize ak alyaj ki pa {-chalè-tretabl tankou 1100, 3003, ak 5052. Materyèl la frèt-travay pou ogmante fòs, pafwa swiv pa yon pati nan rkwit pou estabilizasyon.
- T tanperaman(chalè-trete) - Itilize ak chalè-alyaj trete tankou 6061. Materyèl la sibi tretman chalè solisyon ak aje pou reyalize pwopriyete sib yo.
| Tanperaman | Kondisyon | Fòmabilite relatif | Kouran alyaj komen | Reyon Bend Minimòm (1/8 pous fèy) |
|---|---|---|---|---|
| O | Konplètman rkwit (eta ki pi mou) | Maksimòm | 1100, 3003, 5052, 6061 | 0 a 1t depann sou alyaj |
| H14 | Souch -di a mwatye-difisil | Bon | 1100, 3003, 5052 | 1t (1100/3003) a 2t (5052) |
| H32 | Souch -di ak estabilize | Modere a bon | 5052, 3004 | 1t (3004) a 1.5t (5052) |
| T4 | Solisyon chalè -trete, natirèlman aje | Modere | 6061 | 1.5t |
| T6 | Solisyon chalè -trete, atifisyèlman aje | Ba | 6061 | 2.5t |
Valè reyon koube ki anwo yo trase nan reyon pliye minimòm rekòmande pou fòme frèt 90 degre nan 1/8 pous epesè. Yo reprezante pli sere ou ka fè san yo pa ka zo kase nan zouti estanda. Nan mouri pwogresif kouri nan vitès pwodiksyon an, ou pral vle ajoute maj pi wo pase minimòm sa yo paske kondisyon dinamik, tansyon teren, ak souch kimilatif nan plizyè estasyon tout diminye fòmabilite efikas konpare ak yon sèl koube fren pou laprès estatik.
Remake so ki genyen ant H14 ak T6. Yon fèy 5052-H14 pliye pwòp nan apeprè 1t reyon, pandan y ap 6061-T6 nan menm epesè bezwen 2.5t oswa fant materyèl yo. Diferans sa a tradwi dirèkteman nan jeyometri estasyon mouri, kalkil overbend, ak kantite estasyon fòme ki nesesè yo.
Matche alyaj ak tanperaman ak bezwen aplikasyon an
Son konplèks? Li pa oblije. Kòmanse ak de kesyon:
- Ki sa ki pati a bezwen siviv nan sèvis?(Fòs, korozyon, konduktivite, aparans)
- Ki operasyon fòmasyon pwogresis mouri a pral fè?(Kantite koube, reyon minimòm, pwofondè trase, monnen)
Lè de repons sa yo konfli, jan yo souvan fè sa, opsyon ou yo se:
- Chwazi yon tanperaman ki pi dou pou Stamping ak post{0}}pwosesis nan pwopriyete final la (koupon 6061-O, answit chalè-trete T6).
- Chwazi yon alyaj diferan ki satisfè bezwen tou de fòme ak sèvis (5052-H32 souvan ranplase 6061-T6 nan pati ki bezwen fòs modere ak fòmabilite).
- Redesine reyon koube ak karakteristik yo pou rete nan limit fòme nan alyaj sib ou -tanperaman.
Pou gwo -volim Stamping pwogresif, kouple ki pi komen ou pral rankontre yo se 1100-H14 pou pati elektrik ak tèmik, 3003-H14 pou patiraj jeneral ak parantèz, ak 5052-H32 pou nenpòt bagay ki mande fòs estriktirèl oswa rezistans korozyon. Twa konbinezon sa yo kouvri apeprè 80% nan aplikasyon pou mouri pwogresif aliminyòm paske yo ofri pi bon balans ant sa ki mouri a ka fòme ak sa ki pati fini an dwe delivre.
Alyaj ak tanperaman mete limit yo nan sa ki posib. Pwochen defi a se konsepsyon jeyometri pati ki rete nan limit sa yo pandan y ap satisfè kondisyon fonksyonèl yo, ki se kote aliminyòm-règleman DFM espesifik antre nan jwèt.
Konsepsyon pou Gid fabrikasyon espesifik nan aliminyòm
Done alyaj ak tanperaman di ou ki sa materyèl la ka okipe. Tradwi sa a an pati jeyometri ki aktyèlman siviv yon milti-estasyon pwogresif mouri nan vitès pwodiksyon plen se yon disiplin diferan nèt. Règ DFM ki anba yo kalibre pou aliminyòm, yo pa prete nan manyèl asye ak yon faktè koreksyon ki lach aplike. Swiv yo pandan konsepsyon pati epi ou pral evite sous ki pi komen nan bouyon, retravay, ak domaj mouri nan konsepsyon mouri Stamping pwogresif.
Minimòm Bend Radii ak Règ epesè miray la
Viraj yo se kote pati aliminyòm echwe pi souvan. Pouse reyon an twò sere pou alyaj-konbinezon tanperaman an ak mikwo-fant fòme sou fib ekstèn pliye a. Nan yon mouri pwogresif kouri dè santèn de kou pa minit, mòd echèk sa a pa parèt sou yon pati; li parèt sou dè milye anvan nenpòt moun kenbe li.
Isit la yo se minimòm yo pratik pou alyaj yo pi souvan kouri nan mouri pwogresif:
- 1100-O ak 3003-O:Minimòm anndan koube reyon 0t a 0.5t. Sa yo alyaj konplètman rkwit tolere viraj trè sere, menm nan zouti pwogresif nan vitès.
- 1100-H14 ak 3003-H14:Minimòm anndan koube reyon 1t. Kondisyon mwatye -difisil la toujou pèmèt viraj byen file, men materyèl la pèdi kèk nan rezèv souch li pou estasyon ki vin apre yo.
- 5052-H32:Minimòm anndan koube reyon 1t a 1.5t. Alyaj sa a pliye byen atravè grenn nan men li gen mwens padon paralèl ak direksyon woule. Konsepsyon koube pèpandikilè ak grenn lè sa posib.
- 6061-T4:Minimòm anndan koube reyon 1.5t. Akseptab pou modere pwogresif mouri fòme lè viraj yo pa grav.
- 6061-T6:Minimòm anndan koube reyon de2t a 5tdepann sou epesè ak oryantasyon grenn. Anjeneral evite nan fòme -entansif desen pwogresif mouri sof si Stamping nan O tanperaman ak chalè-trete apre sa.
Pou epesè miray la, konsepsyon mouri Stamping pwogresif travay pi efikas nan 0.010 pous a 0.063 pous ranje pou aliminyòm. Anba 0.010 pous, teren an pèdi rèd ak bouk ant estasyon yo. Pi wo pase 0.080 pous, kondisyon tonnaj ogmante epi ou kòmanse bezwen pi laj espas estasyon, ki pwolonje mouri a ak ogmante pri zouti. Yon plas dous pratik pou pifò pati aliminyòm pwogresif mouri se 0.020 pous a 0.050 pous, balanse fòmabilite kont frigidité estriktirèl nan eleman fini an.
Die Clearance ak konpansasyon Springback
Die clearance, diferans ki genyen ant kout pwen ak kwen koupe mouri, kontwole wotè burr, bon jan kalite kwen, ak lavi zouti. Stamping Steel tipikman itilize 5-10% nan epesè materyèl pou chak bò. Aliminyòm mande pou pi sere clearances pou pwodwi rebò pwòp paske materyèl plus Et dlo nan je olye ke sizayman lè gap a twò gwo.
Rekòmande kout pwen-pou-pou aliminyòm nan fil pwogresif:
- Alyaj mou (1100, 3003):5-7% nan epesè materyèl pou chak bò.
- Mwayen alyaj (5052): 6-10% nan epesè materyèlpou chak bò.
- Alyaj difisil (6061-T6):8-12% nan epesè materyèl pou chak bò. Fòs ki pi wo a mande pou yon ti kras plis clearance pou fè pou evite twòp mete kout pyen.
Springback se lòt mwatye nan ekwasyon an, epi li nan kote aliminyòm diverge sevè soti nan asye. Lè yon pati asye koube a 90 degre, li ta ka prentan tounen 1-2 degre. Menm jeyometri a nan sous aliminyòm tounen 2-3 degre pou alyaj mou tankou 5052-H32 ak 5-7 degre oswa plis pou 6061-T6. Nan konsepsyon mouri pwogresif, ou pa ka ajiste chak pati manyèlman. Konpansasyon dwe bati dirèkteman nan jeyometri estasyon an.
Precision mouri ak Stamping operasyon pou aliminyòm anjeneral adrese springback nan overbending. Kouton an fòme kondui materyèl la pase ang sib la pou li detann tounen nan pozisyon ki kòrèk la. Pou yon koube 90-degre nan 5052-H32, estasyon mouri a fòme apeprè 87-88 degre. Pou 6061-T6, ou ta ka bezwen 83-85 degre pou ateri nan 90 apre rekiperasyon elastik. Valè sa yo ta dwe toujou valide ak tès frape pandan tès mouri paske varyasyon pakèt nan pakèt nan tanperaman ka chanje springback pa 1-2 degre.
Karakteristik espas ak jeyometri kontrent
Karakteristik plasman anrapò ak viraj, kwen, ak lòt karakteristik detèmine si pati ou soti nan mouri a pwòp oswa defòme. Règ sa yo reflete fason aliminyòm koule ak defòme yon fason diferan pase asye pandan Stamping pwogresif:
- Distans twou-pou-pli:Kenbe twou pèse omwen2x epesè materyèlsoti nan liy tanjant pli pre a. Plasman pi pre lakòz twou yo defòme nan oval pandan fòme paske tendres aliminyòm pèmèt materyèl ki antoure a koule nan twou a.
- Distans twou-a-bò:Kenbe omwen 1.5x epesè materyèl ant nenpòt kwen twou ak kwen fèy la. Sa a anpeche chire kwen pandan w pèse kò w epi prezève entegrite estriktirèl alantou karakteristik la.
- Dyamèt twou minimòm:Pa pi piti pase 1x epesè materyèl pou twou wonn. Fant yo ta dwe omwen 1x epesè nan lajè. Karakteristik ki pi piti lakòz twòp defleksyon kout pyen ak mete akselere nan aliminyòm.
- Karakteristik-a-karakteristik espas:Kenbe omwen 2x epesè materyèl ant twou adjasan oswa dekoupaj pou anpeche flambe entènèt ant karakteristik pandan w pèse kò w.
- Longè bride minimòm:Omwen 3x epesè materyèl soti nan reyon anndan an rive nan kwen an bride. Brides ki pi kout yo pa angaje zouti yo fòme byen epi yo pwodui ang pliye ki konsistan.
- Wotè Relief:Limite a 3x epesè materyèl maksimòm pou fòme estanda mouri pwogresif. Relief pi fon mande pou estasyon adisyonèl ak risk chire nan tanperaman pi difisil.
Règ espas sa yo kominike youn ak lòt. Imajine w ap desine yon parantèz ak twa twou toupre yon liy koube. Si twou yo kòrèkteman distans youn ak lòt men twò pre pliye a, tout twa pral defòme pandan fòme. Tcheke chak karakteristik kont tou de vwazen li yo ak operasyon ki pi pre a fòme.
Tolerans ki ka reyalize nan Stamping pwogresif aliminyòm jeneralman tonbe nan +/-0.05 mm a +/- 0.10 mm ranje pou dimansyon vid ak karakteristik pèse. Dimansyon fòme tankou ang pliye, wotè bride, ak pwofondè fòme pote bann tolerans pi laj, tipikman +/-0.10 mm a +/-0.25 mm, paske varyasyon springback entwodui ensètitid adisyonèl. Precision mouri ak Stamping boutik ki byen konsève zouti aliminyòm ak deteksyon nan mouri ka kenbe fen a pi sere nan chenn sa yo toujou atravè kouri depase 500,000 pati.
Repetibilite sou kouri long se kote pwopriyete aliminyòm yo kreye yon defi inik. Aliminyòm konstwi sou figi kout pwen an ak sifas mouri nan galling, ki progresivman chanje clearances ak chanje karakteristik burr. Yon konsepsyon mouri pwogresif pou aliminyòm dwe gen ladan entèval antretyen pwograme pou netwaye sifas ki gen galeri ak konsèy re-polisaj kout pwen. San yo pa disiplin sa a, tolerans flote kòm kous la ap pwogrese, menm si mouri a te koupe parfe nan kòmansman an.
Avèk jeyometri fèmen ak règ DFM kwit nan modèl CAD ou a, pwochen varyab ki detèmine pousantaj bouyon an se ki jan efikasite teren an itilize materyèl, espesyalman kritik lè bobin aliminyòm koute plis pou chak liv pase asye modere.
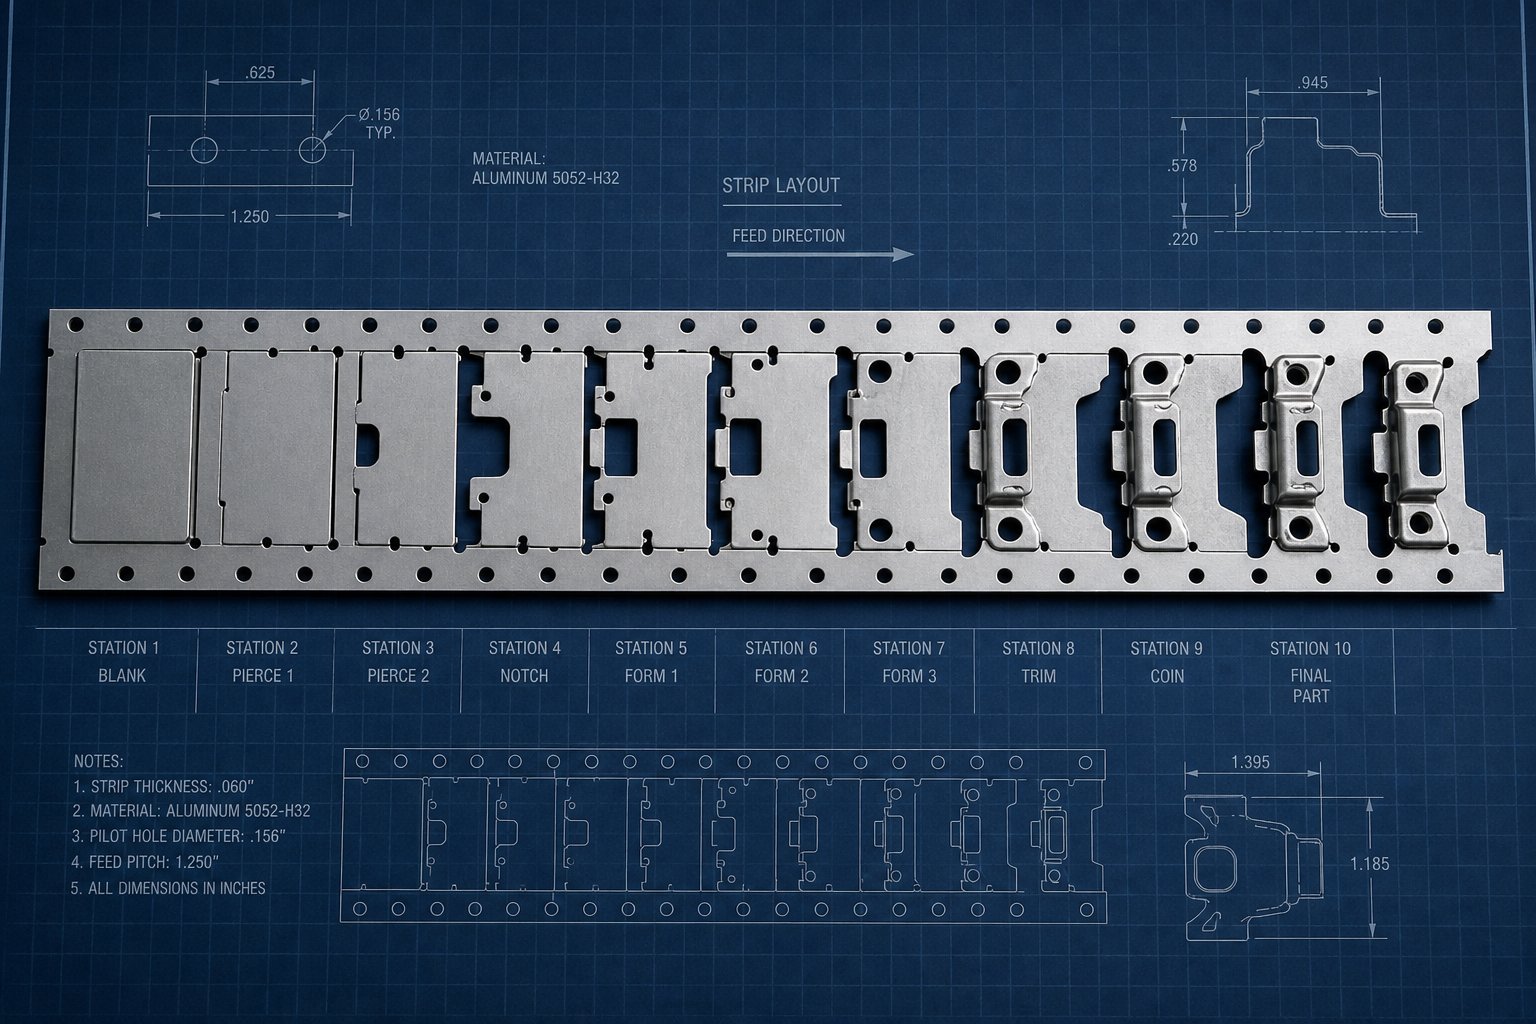
Layout retire rad sou ou ak Optimizasyon nidifikasyon pou bobin aliminyòm
Bobin aliminyòm anjeneral koute de a twa fwa plis pou chak liv pase asye modere. Diferans pri sa a vle di chak pousantaj itilizasyon materyèl frape pri pati ou pi rèd. Yon Layout teren kouri 72% itilizasyon nan asye ta ka tolerab. Layout nan menm nan aliminyòm senyen Marge sou chak konjesyon serebral. Layout bann entelijan ak nidifikasyon se kote zouti pwogresif mouri peye pou tèt li, oswa kote move planifikasyon an silans drenaj pwofi atravè dè milyon de sik.
Carrier Strip Design ak estrateji pilòt
Teren konpayi asirans lan kenbe pati ki tache ak bobin la pandan li deplase nan chak estasyon. Pou aliminyòm, konsepsyon konpayi asirans lan dwe balanse de objektif konpetisyon: kenbe teren an ki estab ase pou manje avèk presizyon, epi kenbe konpayi asirans lan etwat ase pou minimize gaspiye materyèl.
Lajè konpayi asirans yo ta dwe omwen de fwa epesè materyèl la pou reziste chire pandan pwogresyon, men transpòtè pi laj sou yon teren aliminyòm boule materyèl chè ki vin bouyon. Sant transpòtè travay byen lè fòme k ap pase sou tou de bò pwofil pati a. Deyò transpòtè ba ou aksè pou karakteristik santral fòme men ajoute materyèl sou tou de kwen. Yon sèl kote transpòtè sove materyèl men yo ka lakòz lateral flote nan bann aliminyòm mens, paske materyèl la manke rèd nan asye pou reziste fòs asimetri fòme.
Twou pilòt sèvi kòm sistèm anrejistreman teren an. Pike byen bonè nan sekans lan, yo aksepte broch pilòt nan chak estasyon ki vin apre pou bloke pozisyon anvan nenpòt operasyon dife. Nan aliminyòm, plasman twou pilòt pote yon konsiderasyon siplemantè: tendres nan materyèl la vle di broch pilòt ka pwolonje twou sou dè milye de sik si anfòm la twò sere. Yon apwòch komen se mete twou pilòt dedye sou teren konpayi asirans lan tèt li olye ke itilize twou pati fonksyonèl kòm pilòt. Sa a prezève tolerans twou sou pati fini a epi li bay pilòt yo yon zòn angajman devwe, ki ka ranplase.
Lè de seri pilòt yo bezwen pou mouri long oswa sekans konplèks, pwensonaj tou de ansanm ansanm nan yon sèl estasyon elimine drift aliyman ant pè pilòt, yon detay ki enpòtan plis nan aliminyòm paske menm ti move anrejistreman lakòz deformation vizib nan materyèl la mou.
Teknik nidifikasyon pou maksimize pwodiksyon materyèl
Nidifikasyon refere a ki jan pati yo oryante ak ranje nan lajè a teren yo ekstrè maksimòm pati fini soti nan minimòm materyèl bwit. Avèk pri prim aliminyòm, menm yon amelyorasyon 5% nan itilizasyon atravè yon kouri 500,000 moso tradui nan ekonomi enpòtan.
Prensip optimize layout teren kle pou Stamping pwogresif aliminyòm:
- Minimize distans pwogresyon.Pi kout anplasman vle di mwens materyèl pou chak pati. Sepandan, anplasman dwe rete ase lontan pou akomode pi gwo operasyon estasyon an san entèferans ant karakteristik adjasan yo. Pou aliminyòm, kenbe anplasman sere jan jeyometri fòme pèmèt, vize mwens pase 10% espas mouri ant pwofil pati nan direksyon manje a.
- Oryante pati yo pou maksimize itilizasyon lajè teren yo.Wotasyon oswa glas pati pou ke eskèlèt la bouyon ant pwofil yo se mens ke estriktirèl posib. Konsidere de-nidifikasyon deyò oswa dekale pou pati simetrik kote lajè teren pèmèt.
- Aliman viraj kritik pèpandikilè ak direksyon grenn.Fòmabilite aliminyòm se direksyon. Direksyon woule kreye oryantasyon grenn ki afekte duktilite pliye. Oryante pati a pou gwo viraj kouri atravè grenn nan diminye risk fann, menm si li yon ti kras diminye itilizasyon. Amelyorasyon fyab la anjeneral depase pèt materyèl 2-3%.
- Sèvi ak transpòtè lans kote jeyometri pèmèt.Pòtè Lance yo kreye pa lancing olye ke taye, ki diminye bouyon pa kenbe materyèl tache. Apwòch sa a travay byen nan aliminyòm paske tendres materyèl la pèmèt pwòp lancing san twòp bab oswa burr.
- Desine negatif ak pozitif kontoune notchpou kontwole pwogresyon dezabiye epi anpeche move-feeds. Nan tòl Stamping mouri, antay kontoune pèmèt teren an avanse kòrèkteman menm si yon erè manje rive, anpeche aksidan mouri. Pou aliminyòm, jeyometri antay ta dwe evite kwen entèn byen file ki konsantre estrès ak riske chire konpayi asirans lan pandan gwo -vitès manje.
Negatif ak pozitif kontoune dan nan fèy metal fòme Stamping mouri jwe yon wòl kritik nan fyab manje. Yon dan pozitif se materyèl ki rete sou teren an ki kontakte yon blòk stop; yon dan negatif se materyèl retire pou teren an ka pase lib. Nan aliminyòm, wonn kwen entèn yo nan dan negatif nan omwen 0.5t reyon pou anpeche inisyasyon mikwo-krak ki ta ka pwopaje anba tansyon siklik manje.
Distans pwogresyon tou reyaji dirèkteman ak vitès laprès. Pi kout anplasman pèmèt monte bisiklèt pi vit paske feeder a deplase mwens materyèl pou chak kou, diminye chaj akselerasyon ak ralantisman. Pou bobin aliminyòm, kote mas teren pou chak longè inite pi ba pase asye, pi kout anplasman konbine avèk materyèl ki lejè pèmèt zouti pwogresif ak konfigirasyon mouri yo kouri nan fen ki pi wo nan seri vitès yo san yo pa sakrifye presizyon manje. Konpozan pwogresif mouri ki responsab pou transpò teren, ki gen ladan lifters, gid stock, ak feeder nan tèt li, tout benefisye de chaj inèrsyèl redwi lè anplasman rete kontra enfòmèl ant.
Relasyon an travay tou de fason. Si jeyometri pati ou a fòse yon distans pwogresyon long, vitès manje a dwe diminye pou bay feeder servo a ase tan pou akselere ak ralanti teren an san depase. Nan aliminyòm, depase pa jis lakòz enskripsyon; li ka boukle teren ki genyen ant feeder ak antre mouri paske materyèl la manke fòs kolòn nan asye nan epesè ekivalan.
Direksyon grenn yo merite yon lòt mansyone isit la. Si ou oryante yon pati pou itilizasyon maksimòm men mete pliye kritik paralèl ak direksyon woule a, ou ka jwenn 4% ekonomi materyèl epi pèdi li tout nan bouyon ki soti nan fann liy pliye-. Toujou valide oryantasyon kont done fòmabilite direksyon alyaj la anvan bloke layout la.
Desizyon Layout retire yo fèmen nan pri materyèl ak konpòtman manje pou lavi zouti a. Men, menm yon teren parfe nich, efikasman anplasman pral pwodwi pati ki defektye si koòdone ki genyen ant sifas aliminyòm ak zouti pa jere, ki se kote seleksyon librifyan ak kontwòl sifas fini pran sou.
Lubrasyon ak Konsiderasyon Fini Sifas pou aliminyòm
Aliminyòm pa jis mete pwogresif Stamping mouri. Li kole ak yo. Lè fèy aliminyòm glise anba presyon kont asye zouti san pwoteksyon, chalè lokalize soti nan deformation plastik ka lakòz mikwo-soude nan patikil aliminyòm dirèkteman nan sifas la mouri. Sa a se dechaj, epi li se sèl mòd echèk ki pi destriktif espesifik nan aliminyòm nan mouri Stamping pwogresif. Si yo pa tcheke, depo griyan yo fè nòt chak pati ki vin apre yo, elaji clearances, ak fòse antretyen mouri san planifye ki touye pwodiksyon an.
Ranje a mande de estrateji kowòdone: bon lubrifyan pou anpeche metal-a-kontak metal, ak bon sifas zouti pou reziste adezyon menm lè lubrifyan eklèsi nan estasyon presyon wo-.
Seleksyon lubrifyan pou anpeche grip
Chwa librifyan pou aliminyòm se pa menm desizyon ou ta fè pou asye. Steel galling rezilta prensipalman nan friksyon dinamik. Aliminyòm kole se kondwi pa yon mekanis diferan: lokalize k ap fonn ki te koze pa chalè ki te pwodwi pandan deformation plastik. Yon grès machin efikas fwontyè dwe rete an plas lè mouri a fèmen ak presyon pwent, pa peze soti nan zòn nan kontak anba chaj.
Rechèch ki fèt nan Sant Faktori Avanse ak Materyèl Oakland University te teste papòt pou aliminyòm AA5754 atravè plizyè kondisyon lubrifyan. Rezilta yo edikatif. Avèkpa gen okenn librifyan aplike, galling inisye nan jis 7 MPa nan presyon kontak mwayèn, kèlkeswa materyèl mouri. Aplike yon librifyan fim sèk tankou Drycote 2-90, ak papòt la sote a 28-40 MPa depann sou insert mouri a. Mill lwil oliv (61AUS nan 50 mg / ft2) leve l 'a 23-26 MPa. Takeaway a: tach sèk nenpòt kote nan yon mouri Stamping pwogresif se katastwofik pou aliminyòm, ak grès machin sèk fim pi wo pase lwil moulen konvansyonèl pou rezistans grip.
Men ki jan twa kategori prensipal yo librifyan konpare pou Stamping pwogresif aliminyòm:
- Lubrifyan fim sèk (egzanp, Drycote 2-90):Aplike nan bobin la anvan Stamping. Bay pi wo papòt griyaj la ak pi ba koyefisyan friksyon (pèmèt trase pi fon ak pli sere). Yo rete kole ak sifas fèy la anba presyon kontak segondè olye ke peze ale. Ideyal pou fòme-entansif pwogresif Stamping mouri. Dezavantaj: aplikasyon an dwe inifòm; plak vid yo vin sit imedya ki gen pwoblèm.
- Lwil moulen ki baze sou petwòl-(pa egzanp, 61AUS):Aplike nan moulen an bobin oswa atravè aplikatè roulo anvan laprès la. Adekwat pou operasyon presyon modere-tankou pèse ak koube pa fon. Yo bay mwens pwoteksyon kont fim sèk pase fim sèk nan presyon kontak segondè paske yo ka deplase soti nan koòdone nan fèy mouri -. Apwopriye pou pi senp operasyon mouri pwogresif kote fòs fòme rete ba.
- Lubrifyan sentetik (dlo-idrosolubl oswa emulsyon-ki baze sou):Ofri bon refwadisman ak wilaj pou operasyon gwo-vitès. Pi fasil pou netwaye soti nan pati anvan pwosesis en tankou anodize oswa penti. Sepandan, yo evapore pi vit anba chalè friksyon, sa vle di sistèm reaplikasyon yo souvan nesesè pou mouri pwogresif long ak anpil estasyon fòme.
Metòd aplikasyon enpòtan menm jan ak kalite lubrifyan. Woulo coaters bay epesè fim ki konsistan atravè lajè teren an men yo ka manke bor. Sistèm espre yo ofri pwoteksyon konplè men yo ka depase-, sa ki lakòz idwoplanaj ki afekte angajman pilòt la. Pou pwogresif Stamping mouri kouri aliminyòm, apwòch ki pi serye se pre-aplike fim sèk nan nivo a bobin, complétée pa aplikasyon espre vize nan estasyon espesifik segondè-friksyon nan mouri a.
Kontwòl Fini Sifas ak Post{0}}Konpatibilite Pwosesis
Lubrifyan kenbe aliminyòm nan rete soude nan mouri a. Materyèl zouti ak kouch detèmine sa k ap pase lè lubrifyan eklèsi nan pwen kontak ki pi wo a-presyon, ki inevitableman rive sou pwodiksyon pwolonje.
Tradisyonèl penti seramik PVD tankou TiN, TiCN, ak TiAlN manke ase rezistans friksyon estatik pou aliminyòm. Tès sou teren yo montre ke TiN-kouvwi pwenson yo montre vizib aliminyòm kole apre 35,000 kou, pandan y ap CrN + DLC (dyaman-tankou kabòn) pwenson kouvwi kouri menm mouri a pa montre okenn. Konbinezon CrN + DLC sa a te pwodwi plis pase 800,000 pati nan aplikasyon pou koupe aliminyòm san yo pa mande pou netwaye materyèl ki respekte yo.
Pou pwogresif carbure Stamping mouri, foure carbure tengstèn bay ekstrèm dite ak rezistans mete nan estasyon koupe. Sifas lis, ki pa-reyaktif Carbide a reziste adezyon aliminyòm pi bon pase asye zouti san kouvwi, sa ki fè li materyèl insert pi pito pou piercing pwenson ak estasyon blanking ki wè pi gwo presyon kontak aliminyòm yo. Koupe foure carbure nan estasyon koupe ak foure CrN + DLC kouvwi fòme ba ou yon mouri Stamping Enjenieri espesyalman pou mòd echèk doub aliminyòm: fwotman nan kwen koupe ak adezyon nan sifas fòme.
Sifas fini sou mouri a tou afekte aparans pati fini an, ki enpòtan lè pati yo ale nan tretman sifas en. Pati aliminyòm ki destine pou anodize yo dwe gratis nan mak mouri, reyur, ak rezidi lubrifyan. Anodizasyon anplifye chak enpèfeksyon sifas paske kouch oksid la transparan epi li di kèlkeswa teksti ki egziste anba li. Si matris Stamping pwogresif ou a kite menm ti liy pwen soti nan premye etap-griye, mak sa yo vin pèmanan apre anodize.
Enplikasyon pratik pou desizyon zouti:
- Polonè tout sifas fòme a 8 microinches Ra oswa pi bonlè pati yo pral anodize oswa pentire. Sifas ki pi graj pyèj patikil aliminyòm yo epi kòmanse grip pi bonè.
- Espesifye kouch CrN + DLC sou estasyon fòme ak foure tayepou pati ki mande bon jan kalite sifas kosmetik. Koyefisyan friksyon ki ba kouch la (apeprè 0.1) anpeche nòt.
- Chwazi grès machin konpatib ak fini en.Lwil ki baze sou petwòl-yo bezwen netwaye sòlvan anvan anodize, ajoute yon etap pwosesis. Fim sèk ak dlo-entetik idrosolubl netwaye pi fasil, diminye pri pre-tretman ak elimine yon sous potansyèl de domaj sifas nan kouch fini an.
- Orè entèval enspeksyon gallingbaze sou volim pati. Menm zouti kouvwi evantyèlman montre mikwo-depo. Pwan yo byen bonè, anvan yo fè nòt pati, prezève tou de kalite sifas ak presizyon dimansyon.
Chak domaj sifas prezante pandan Stamping pote pi devan nan pwodwi final la. Yon lubrifyan byen -chwazi ki asosye ak bon kouch mouri ak spesifikasyon fini sifas anpeche domaj sa yo fòme an premye. Men, lè yo parèt, konnen ki jan yo idantifye kòz rasin yo epi korije yo byen vit separe yon pwosesis pwodiksyon ki estab soti nan yon sèl ki emoraji bouyon, ki pote nou nan spectre an plen nan defo aliminyòm Stamping ak fikse yo.
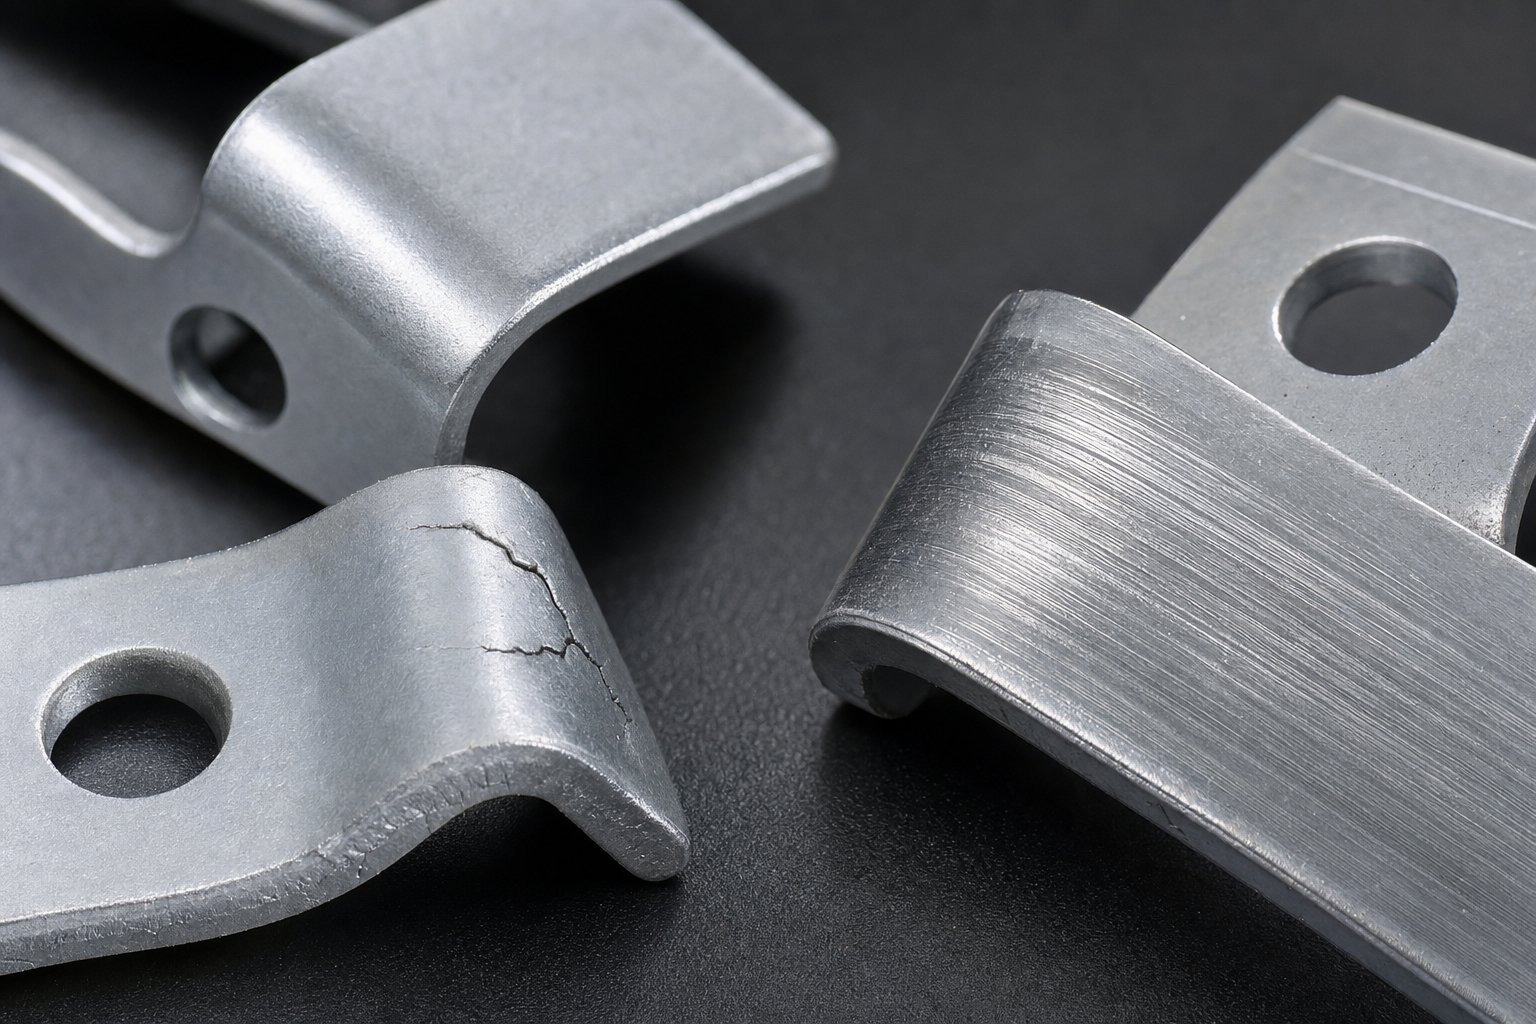
Defo komen ak depanaj nan Stamping aliminyòm
Menm ak grès machin nan dwa, kouch nan dwa, ak yon sifas mouri poli, domaj toujou parèt. Dousè aliminyòm, tandans griye, ak duktilite pòs-necking limite kreye mòd echèk ki pa egziste nan Stamping asye pwogresif mouri. Atrap defo sa yo byen bonè, konprann kòz rasin yo, epi aplike ranje kòrèk la se sa ki separe yon pwosesis k ap kouri 0.5% bouyon ak yon sèl senyen 5% oswa plis atravè yon gwo -volim kouri.
Tablo ki anba a konsolide defo ki pi komen ou pral rankontre, orijin yo, ak fason pou adrese chak defo sistematik.
| Kalite defo | Kòz Rasin | Aksyon Korektif | Estrateji Prevansyon |
|---|---|---|---|
| Krake nan viraj | Reyon koube anba alyaj-tanperaman minimòm; koube paralèl ak direksyon grenn; souch twòp nan estasyon anvan yo | Ogmante reyon koube; reoryantasyon pati nan teren konsa viraj travèse grenn jaden an; fann fòme atravè estasyon adisyonèl | Valide reyon pliye minimòm pou chak alyaj-tanperaman pandan konsepsyon; presize direksyon grenn nan bobin acha lòd |
| Plis | Ensifizan presyon detantè vid pandan trase; twòp koule materyèl nan zòn ki pa sipòte; distans pwogresyon twò lontan sa ki lakòz kanson teren | Ogmante presyon kenbe-; ajoute pèl trase oswa kousinen presyon nan estasyon ki afekte yo; diminye anplasman si flambe teren kontribye | Konsepsyon sekans estasyon ak kontrent materyèl adekwa; itilize sous dlo nitwojèn servo-kontwole pou presyon ki konsistan |
| Chire | Twòp pwofondè trase nan yon sèl estasyon; byen file reyon antre mouri; lubrification ensifizan nan zòn ki gen gwo -souch yo | Redistribiye pwofondè trase atravè de oswa plis estasyon; ogmante reyon antre mouri a 4-6x epesè materyèl; aplike librifyan siplemantè nan estasyon trase yo | Kouri simulation fòme anvan mouri bati pou idantifye konsantrasyon souch; fikse pòs wilaj nan orè PM |
| Burr fòmasyon | Bay kout pwen-pou-mouri clearance twò gwo oswa twò piti; chire kwen kout pyen; rasanbleman patikil aliminyòm chanje clearance efikas | Re-moulen oswa ranplase pwenson yo; ajiste clearance a 5-10% pou chak bò depann sou alyaj; netwaye materyèl galed soti nan kwen mouri | Espesifye tolerans clearance pandan konsepsyon mouri; pwograme entèval enspeksyon kout pwen ki baze sou konte konjesyon serebral |
| Mak galing | Adhesion aliminyòm sou sifas mouri soti nan presyon kontak ki depase papòt galling (tan ki ba ke 7 MPa san librifyan); grangou grès machin; sifas asye zouti san kouvwi | Netwaye depo imedyatman; aplike grès machin sèk fim; foure ki fòme rad ak CrN + DLC; redwi presyon detantè vid si pi wo a papòt la | Sèvi ak lwil oliv fim sèk pre-aplike sou bobin; espesifye kouch anti-kouvwi sou tout sifas ki fòme ak desen; fikse entèval enspeksyon nan ogmantasyon 10,000-konjesyon serebral |
Krake, pli, ak chire nan aliminyòm
Twa domaj sa yo pataje yon fil komen: materyèl la kouri soti nan duktilite anvan operasyon an fòme fini. Men, mekanik espesifik yo diferan, e konsa fè reparasyon yo.
Krake rive nan koube lè fib ekstèn lan depase limit elongasyon alyaj la. Ou pral remake li pi souvan nan 5052-H32 ak 6061-T4 pati kote reyon koube yo te fèt selon estanda asye. Aliminyòm tou senpleman pa ka kenbe menm rapò reyon -a-epesè san ka zo kase. Chemen korektif la senp: louvri reyon an, re-oryantasyon pati a parapò ak grenn, oswa fann pliye a nan yon pre-pliye ak yon fini-pliye nan estasyon siksesif.
Plis parèt nan operasyon trase ak fòm lans-kote materyèl konprese olye ke detire. Imajine pouse yon fèy papye nan yon fòm tas; materyèl la depase ansanm mi yo boukl. Nan Stamping pwogresif, sa a manifeste kòm flan rid oswa bride pliye. Ajoute pèl trase oswa ogmante presyon kenbe -desann fòse materyèl detire olye ke konpresyon, elimine rid la.
Chire se envès nan ondilasyon. Li rive kote materyèl detire pi lwen pase limit fòme li yo, tipikman nan reyon antre mouri oswa sou nen kout pwen pandan operasyon trase. Lè aliminyòm chire, ka zo kase a toudenkou paske materyèl la ofri prèske pa gen okenn deformation post-kou. Kontrèman ak asye, ki eklèsi piti piti epi bay avètisman, aliminyòm ale soti nan akseptab nan chire nan yon ranje souch etwat. Ranje a se redistribiye souch: sèvi ak yon reyon antre pi gwo, ajoute yon estasyon fòmasyon entèmedyè, oswa ogmante lubrasyon pou diminye souch friksyon -pwovoke nan zòn kritik la.
Fòmasyon Burr ak Prevansyon Galling
Burrs ak galling reprezante de bò pwoblèm entèraksyon zouti aliminyòm. Burrs fòme nan kwen koupe lè clearance se koupe oswa pwenson yo mat. Galling fòm nan sifas glisman lè aliminyòm lyezon nan mouri a.
Pou kontwòl burr nan Stamping gwo vitès, jesyon clearance sere esansyèl. Ousè aliminyòm vle di ke menm ti chanjman clearance pwodui yon varyasyon aparan wotè burr. Yon kout pyen chire pa 0.001 pous ki ta ka akseptab nan asye kreye vizib roulement burrs nan aliminyòm. Entèval enspeksyon pou netteté kout pwen an ta dwe apeprè mwatye sa ou ta pwograme pou konpozan Stamping asye ekivalan.
Prevansyon galling desann nan twa kouch defans: kouvèti lubrifyan (pa gen okenn tach sèk, tout tan), kouch sifas sou fòme ak desen foure (CrN + DLC depase TiN pa yon maj lajè pou aliminyòm), ak jesyon presyon kontak (rete anba papòt la grip pou konbinezon grès machin ou a -mouri). Rechèch Inivèsite Oakland te demontre ke gwo -chromed D6510 kas an fè te reziste a 37.9 MPa lè yo grese, konpare ak 31.6 MPa pou asye jete S0050A. Seleksyon materyèl mouri se yon pati nan estrateji prevansyon, pa yon apre panse.
Lè pa sèvi ak pwogresif mouri pou pati aliminyòm
Stamping pwogresis mouri pwisan, men li pa inivèsèl. Jeni onèt vle di rekonèt lè pwosesis la pa anfòm pati a, anvan ou envesti nan zouti ki pwodui bouyon olye pou yo Stamping konpozan.
Konsidere altènativ yo lè pati aliminyòm ou a enplike:
- Trase gwo twou san fon ki depase 2-3x dyamèt vid:Mouri pwogresif ka okipe trase pa fon, men fòm gwo twou san fon tas oswa koki mande pou kontwole koule materyèl ke yon konfigirasyon Stamping mouri transfè okipe pi byen. Mouri transfè deplase espas vid endividyèl yo atravè estasyon endepandan ak kontwòl konplè detantè vid nan chak etap trase, fè yo bon chwa pou lojman batri, patiraj gwo twou san fon, ak fòm silendrik.
- Reyon ekstrèmman sere nan tanperaman difisil:Si konsepsyon ou a mande pou reyon koube pi ba pase 1t nan 5052-H32 oswa nenpòt koube nan 6061-T6, fòme pwogresif pral pwodwi fann ki konsistan. Swa chanje tanperaman an, redesign jeyometri a, oswa itilize yon transfè mouri kote ou ka aplike chofe fòme nan estasyon espesifik.
- Gwosè pati ki gen rapò ak kabann pou laprès:Pwogresis mouri bezwen retire rad sou ou lajè plis materyèl konpayi asirans plis retire kwen teren. Lè pati yo depase 12-18 pous nan yon dimansyon, lajè bobin lan ak peze tonaj obligatwa fè transfè mouri Stamping pi ekonomik.
- Komèsan pwodiksyon ki ba anpil (anba 10,000-25,000 pati):Depans zouti pwogresif mouri yo wo, anjeneral $30,000 a $150,000+ depann sou konpleksite. Nan volim ki ba, ou pa ka amorti envestisman sa a. Yon mouri konpoze fè blanking ak piercing nan yon sèl kou, ki te swiv pa koube segondè nan yon mouri fren, souvan delivre pi ba pri total pou kouri kout.
- Pati ki egzije nan-operasyon pwosesis ant estasyon yo:Si pati ou a bezwen soude tach, ensèsyon nwa, oswa lòt operasyon ki pa -stamping nan mitan-sekans, mouri transfè bay endepandans estasyon an ak tan rete ke manje pwogresif teren pa kapab.
Fondasyon desizyon an senp. Pwogresif mouri genyen lè ou bezwen gwo volim, tolerans sere, plizyè -konpleksite nan aliminyòm mens ak mwayen kalib, ak tan sik rapid. Transfè Stamping mouri ranport pou gwo pati, gwo twou san fon trase, ak pwosesis ki bezwen kontwòl estasyon endepandan. Konpoze mouri genyen pou jeyometri senp plat nan volim modere kote bidjè zouti se contrainte.
Chwazi move pwosesis la pa jis gaspiye envestisman zouti. Li fèmen ou nan yon modèl defo ke okenn kantite depanaj pa ka rezoud konplètman paske pwosesis fondamantal-pati dezakò pèsiste. Fè bon chwa pwosesis la, epi to defo yo rete ba depi premye pwodiksyon pwodiksyon an, sa ki prepare etap pou konprann kijan pri zouti, ekonomi materyèl, ak papòt volim yo tout kominike pou detèmine pri reyèl pou chak-pati.
Pri Estrikti ak Ekonomi nan Stamping Pwogresis aliminyòm
Chwazi bon pwosesis la elimine defo. Men, desizyon an pote tou yon dimansyon finansye ke ekip akizisyon ak enjenyè pwodiksyon bezwen quantifier anvan yo komèt kapital. Stamping pwogresif aliminyòm enplike nan yon estrikti pri diferan kote depans materyèl, envestisman zouti, ak volim pwodiksyon kominike yon fason diferan pase yo fè nan asye. Konprann ekonomi sa yo detèmine si pri pou chak-pati ou a desann nan yon jounen travay oswa si amortissement zouti a pa janm rive byen.
Envestisman zouti ak amortissement
Mouri pwogresif pou aliminyòm anjeneral tonbe nan ranje $10,000 a $200,000, ak pifò pati konpleksite modere-aterisaj ant $15,000 ak $50,000. Zouti espesifik aliminyòm -souvan koute 10-20% plis pase mouri ekivalan asye akòz kouch yo, foure carbure, ak sifas poli fòme ki nesesè pou konbat grip ak prezève fini pati yo.
Envestisman davans sa a amortise atravè volim pwodiksyon total ou. Yon mouri $40,000 ki pwodui 500,000 pati ajoute $0.08 pou chak moso nan pri zouti. Menm mouri a nan 50,000 pati ajoute $0.80. Matematik sa a se senp, men anpil ekip souzèstime depans devlopman yo. Eseye mouri, iterasyon springback, ak validation pwosesis pou aliminyòm ka ajoute 30-50% pi wo pase pri mouri site la anvan pwodiksyon ki estab kòmanse. Bidjè pou 4-7 jij iterasyon sou zouti pwogresif aliminyòm konpleksite mwayen, ak chak wonn konsome tan pou laprès, èdtan jeni, ak materyèl echantiyon.
Pri materyèl ak Ekonomi bouyon
Bobin aliminyòm kouri de a twa fwa pri pou chak -liv asye dou. Sa a miltiplikatè fè itilizasyon materyèl levye ki pi pwisan nan ekwasyon pri ou. Yon Layout teren kouri 78% itilizasyon kont 72% sove apeprè 8% sou materyèl pou chak pati. Nan pri aliminyòm, amelyorasyon sa a 6-pwen atravè yon seri milyon pyès ka konpanse yon pati enpòtan nan envestisman zouti.
Ekonomi bouyon ofri yon konpanse pasyèl. Bouyon aliminyòm kenbe apeprè 40-60% nan valè materyèl jenn fi li yo, konpare ak 15-25% pou bouyon asye. Pi gwo pousantaj rekiperasyon sa a vle di pri efikas dechè materyèl ou a pi ba pou chak liv pase nimewo itilizasyon anvan tout koreksyon sijere. Toujou, objektif la rete maksimize itilizasyon atravè nidifikasyon ki sere ak lajè bann konpayi asirans minim, paske menm valè bouyon refè pa matche ak maj ou touche sou pati fini yo.
Pou pwogram Stamping metal alontèm ki depase 500,000 inite anyèl, menm yon ti kras ekonomi materyèl pou chak-pati konpoze dramatikman. Yon amelyorasyon $0.03 nan pri materyèl pou chak pati bay $15,000 chak ane nan volim sa a, ase pou jistifye re-enjenieri layout bann ou oswa envesti nan yon pi laj mouri ak pi bon nidifikasyon.
Limit Volim pou Jistifikasyon Pwogresis Die
Pwen kwazman kote zouti pwogresif yo bay yon ROI pozitif depann de konpleksite pati, men papòt jeneral yo kenbe toujou nan aplikasyon aliminyòm yo:
| Faktè Pri | Pwogresis mouri | Transfè mouri | Konpoze mouri |
|---|---|---|---|
| Envestisman zouti tipik | $15,000 - $100,000+ | $20,000 - $150,000+ | $5,000 - $25,000 |
| Optimal volim anyèl | 50,000 - 5,000,000+ | 10,000 - 500,000 | 5,000 - 100,000 |
| Pri pou chak-pati nan volim | Pi ba (anb-penny ka reyalize) | Ba a modere | Modere |
| Vitès sik (SPM) | 200 - 600 (fòmasyon aliminyòm) | 15 - 60 | 40 - 150 |
| Itilizasyon materyèl | 70 - 85% tipik | 65 - 80% | 75 - 90% (Vid senp) |
| Pi bon anfòm pou aliminyòm | Pati milti-karakteristik, kalib mens, gwo volim stampings | Deep trase, gwo pati, fòm konplèks 3D | Vid plat, pèse senp-ak-koupe, kous modere |
Nan 50,000 inite anyèl, mouri pwogresif vin fòtman favorab pou pifò pati aliminyòm. Anba papòt sa a, amortissement zouti depase ekonomi pou chak-pati. Pi wo pase li, ekonomi an vin konvenkan. Konsidere yon parantèz ki koute $4.50 pou chak inite atravè koupe lazè ak koube segondè. Menm pati nan kout kouto pwogresif Stamping koute $0.45 yon fwa zouti egziste. Nan 100,000 inite anyèl, $4.05 pou chak-pati ekonomi an retounen $405,000 pou chak ane, ranbouse menm yon mouri chè nan kèk semèn apre pwodiksyon kòmanse.
Gwo volim Stamping se kote pwogresif mouri demontre avantaj ekonomik konplè yo. Repetibilite sere atravè dè milyon de kou vle di bon jan kalite konsistan san chay enspeksyon pou chak-pati. Fòmasyon efikas milti-estasyon elimine operasyon segondè ki ajoute pri pou manyen ak risk defo. Ak bann lejè aliminyòm pèmèt pi vit vitès pou laprès pase pati asye ekivalan, plis konpresyon sik pri pou pwogram Stamping gwo kouri.
Pou enjenyè pwodiksyon k ap evalye envestisman zouti sou pwogram aliminyòm, founisè ou chwazi pou konstriksyon mouri a afekte dirèkteman pri inisyal la ak ekonomi pwodiksyon alontèm-.YICHEN a pwogresif Stamping mouri kapasitevize egzakteman senaryo sa a: gwo-pwodiksyon aliminyòm volim kote plizyè-estasyon fòme, repetibilite sere, ak pwodiksyon an mas évolutive defini egzijans zouti yo. Lè w ap evalye founisè mouri, faktè nan pa sèlman pri a kite site, men risk devlopman, vitès iterasyon, ak si wi ou non mason an valide eksperyans ak demann zouti espesifik aliminyòm.
Pri zouti ak ekonomi materyèl mete fondasyon finansye a. Men, pou tradwi nimewo sa yo nan yon bon desizyon apwovizyone mande pou konnen kijan pou evalye founisè mouri kont aliminyòm-kritè espesifik, ki se kote estrateji akizisyon vin enpòtan menm jan spesifikasyon jeni.
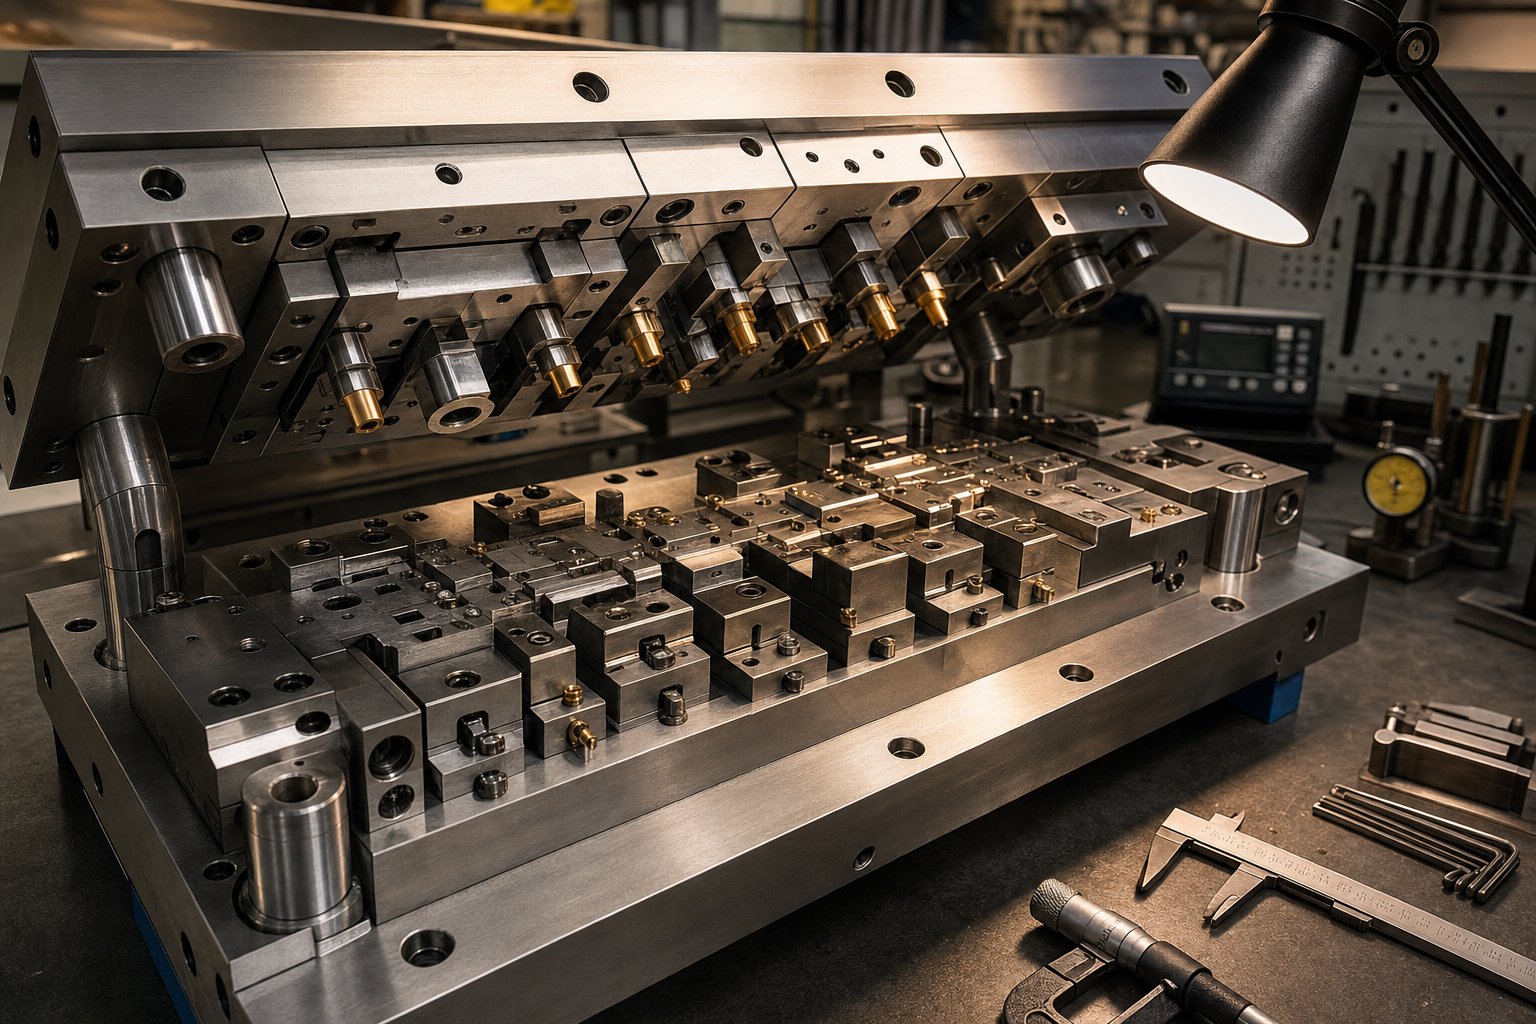
Sourcing Pwogresis Stamping mouri pou pwodiksyon aliminyòm
Yon mouri ki fè parfètman nan asye ka pwodui bouyon soti nan konjesyon serebral youn nan aliminyòm. Reyalite sa a fè seleksyon founisè plis pase yon egzèsis achte. Li se yon desizyon teknik ki detèmine si envestisman zouti ou a retounen pwofi oswa jenere mwa depanaj. Lè n ap evalye manifakti matris pwogresif yo pou pwogram aliminyòm yo, kritè yo chanje nan direksyon materyèl-esperyans espesifik, rigor validation, ak enfrastrikti sipò alontèm-.
Kritè Evalyasyon kle pou Founisè mouri
Se pa tout founisè mouri Stamping ki te rezoud pwoblèm aliminyòm-espesifik yo kouvri nan atik sa a: prevansyon grip, konpansasyon springback, alyaj-degajman apwopriye, ak prezèvasyon fini sifas atravè plizyè milyon sik. Pwosesis evalyasyon ou ta dwe priyorite kapasite sa yo nan lòd:
- Demontre eksperyans zouti aliminyòm. YICHEN a pwogresif Stamping mouri gwoupkonsantre sou ede enjenyè pwodiksyon yo ak ekip akizisyon yo jwenn mouri pou gwo -pati metal volim ki mande pou fòme milti-estasyon efikas, repetibilite sere, ak pwodiksyon an mas évolutive. Lè w ap bati lis pwogresif founisè estamping mouri yo, kòmanse ak bòs mason ki ka montre pwogram aliminyòm valide yo, pa sèlman zouti asye ak yon ajou kouch.
- Nan-kapasite simulation fòme kay.Founisè k ap travay sou FEM-layout bann ak analiz fòme yo trape pwoblèm springback, zòn eklèsi, ak konsantrasyon souch anvan koupe asye. Sa a diminye iterasyon esè soti nan 6-7 jij desann nan 2-3, ekonomize semèn ak dè dizèn de milye nan pri devlopman.
- Espesifikasyon zouti anti-galing kòm pratik nòmal.Mande ki kouch ak materyèl insert mason an itilize nan estasyon fòme pou aliminyòm. CrN + DLC kouch ak foure carbure yo ta dwe fè pati apwòch estanda aliminyòm yo, pa yon upcharge apre.
- Tryout laprès kalite ak dokiman.Yon manifakti mouri pwogresif valide zouti aliminyòm sou yon laprès chire ak repetibilite pòv BDC pral delivre yon mouri ki underperforms sou ekipman pwodiksyon ou. Mande ki mak laprès ak modèl yo itilize pou esè, epi mande espesifikasyon presizyon.
- Sipò antretyen ak pwogram regrind.Zouti aliminyòm mande pou antretyen pi souvan pase mouri asye akòz rasanbleman galling ak mete kout pyen. Evalye si wi ou non manifaktirè matris stamping yo sou lis ou a ofri sèvis regrind pwograme, rezèv kout pwen envantè, ak sipò depanaj aleka.
- Évolutivité pou ranp volim.Kòmand inisyal ou a ta ka 200,000 pati chak ane, men si pwogram nan grandi a 2,000,000, èske konpayi Stamping pwogresif la ka sipòte zouti kopi, seri matris rezèv, oswa konfigirasyon milti-kavite san re-enjenieri nan grafouyen?
Validasyon zouti pou aliminyòm-Defi Espesifik yo
Kalifikasyon pa fini lè yon founisè delivre yon mouri. Validasyon pou Stamping pwogresif aliminyòm mande pou konfime ke zouti a okipe konpòtman inik materyèl la nan kondisyon pwodiksyon, pa sèlman kondisyon esè.
Lè w ap egzamine manifaktirè matris yo, mande liv validasyon sa yo anvan ou siyen akseptasyon zouti:
- Premye -enspeksyon atik nan vitès pwodiksyon an- pa ralanti-echantiyon konjesyon serebral. Aliminyòm konpòte yon fason diferan nan 300 SPM pase nan 30 SPM akòz jenerasyon chalè ak konpòtman fim lubrifyan.
- Done Cpk atravè yon minimòm 2,000-moso kouripou dimansyon kritik. Sa a konfime repetibilite kont varyasyon springback atravè longè bann ak diferans bobin-a-materyèl bobin.
- Rapò enspeksyon Galling apre validation kouri.Nenpòt adezyon vizib sou sifas fòme apre 2,000 pati siyal yon espas kouch oswa wilaj ki pral vin pi mal pandan pwodiksyon an.
- Dokimantasyon mezi clearance mouriverifye pa CMM nan estasyon piercing ak blanking, konfime valè yo tonbe nan 5-10% pou chak ranje bò ki apwopriye pou alyaj aliminyòm espesifik ou.
- Rapò itilizasyon materyèl Layout retire rad sou oumontre pwodiksyon aktyèl kont teyorik. Pwogresis sèvis Stamping mouri ki swiv metrik sa a demontre pri-konsyans ki benefisye dirèkteman ekonomi pou chak-pati ou.
Chwazi nan mitan manifaktirè mouri Stamping se finalman yon desizyon jesyon risk. Pi ba pri -swat la vle di pa gen anyen si esè yo trennen atravè 8 iterasyon, si li fòse yon rebati mouri nan 50,000 kou, oswa yon derivasyon springback pwodui soti-nan-pati espesifik ki rive kliyan ou a. Bay mason priyorite avèk pwogram aliminyòm ki pwouve, estrateji anti-valide, ak enfrastrikti pou sipòte zouti ou pandan tout sik lavi pwodiksyon li yo. Konbinezon sa a fè envestisman pwogresif ou soti nan yon aza vin yon pri previzib-pa-ekwasyon pati depi premye jou.
Kesyon yo poze souvan sou pwogresif mouri Stamping aliminyòm
1. Ki alyaj aliminyòm ki travay pi byen pou Stamping pwogresif mouri?
Alyaj ki pi souvan itilize yo se 1100-H14 pou pati elektrik ak tèmik, 3003-H14 pou parantèz ak patiraj jeneral-, ak 5052-H32 pou aplikasyon estriktirèl oswa korozyon-rezistan. 1xxx ak 3xxx seri alyaj sa yo ofri fennèt fòmabilite ki pi laj pou plizyè estasyon pwogresif mouri . 6061 jeneralman limite a O oswa T4 tanperaman pou Stamping paske kondisyon T6 li yo twò frajil pou fòme-entansif operasyon yo. Ekip pwogresif YICHEN a ka ede matche ak konbinezon alyaj-tanperaman ak jeyometri espesifik pati ou ak kondisyon volim pwodiksyon an.
2. Poukisa aliminyòm mande diferan konsepsyon mouri pase asye nan Stamping pwogresif?
Aliminyòm prezante pi wo springback akòz modil Young ki pi ba li yo, ki egzije konpansasyon overbend nan 2-7 degre bati nan chak estasyon fòme. Li tou fyèl kont asye zouti san kouvwi, mande pou kouch CrN + DLC oswa foure carbure nan sifas kontak. Anplis de sa, aliminyòm gen yon koyefisyan Lankford ki pi ba (valè R-), ki konsantre deformation nan epesè fèy olye ke distribye li atravè sifas la. Faktè sa yo mande pou pi sere kout pwen -pou-a-mouri clearances (5-10% pou chak bò), grès machin espesyalize, ak plis estasyon fòme pou divize viraj konplèks san danje.
3. Ki volim pwodiksyon ki jistifye envesti nan yon mouri pwogresif pou pati aliminyòm?
Pwogresis zouti mouri pou aliminyòm anjeneral vin pri{0}}efikas nan volim anyèl ki pi wo a 50,000 pati. Anba papòt sa a, amortissement zouti depase ekonomi pou chak-pati, epi mouri konpoze oswa operasyon koube segondè yo ka pi ekonomik. Pi wo pase 50,000 inite, pri pou chak-pati a bese dramatikman. Pou egzanp, yon parantèz ki koute $4.50 atravè koupe lazè ka tonbe a $0.45 atravè Stamping pwogresif yon fwa zouti egziste. Nan 100,000 inite anyèl, ekonomi yo ka ranbouse menm zouti konplèks nan kèk semèn apre pwodiksyon kòmanse.
4. Ki jan ou anpeche galling lè Stamping aliminyòm nan mouri pwogresif?
Prevansyon grip mande twa kouch kowòdone: kouvèti lubrifyan asire ke pa gen okenn tach sèk egziste sou teren an, kouch anti-galling tankou CrN + DLC sou tout sifas fòme ak desen, ak jesyon presyon kontak anba papòt la grip la. Rechèch yo montre ke grès machin sèk fim tankou Drycote 2-90 ogmante papòt la grip a 28-40 MPa, konpare ak jis 7 MPa ki pa gen okenn librifyan. Pre-aplike fim sèk sou bobin la complétée pa espre vize nan estasyon gwo friksyon bay pwoteksyon ki pi serye pou kouri pwodiksyon long.
5. Ki lè ou ta dwe chwazi transfè mouri Stamping sou pwogresif mouri Stamping pou aliminyòm?
Moule transfè yo se pi bon chwa lè pati aliminyòm yo mande pou gwo twou ki depase 2-3x dyamèt vid, reyon koube trè sere nan tanperaman difisil ki ta ka krak nan zouti pwogresif, dimansyon pati ki pi gwo pase 12-18 pous, oswa nan-operasyon pwosesis tankou soude plas ant etap fòme. Moule transfè deplase espas vid endividyèl yo atravè estasyon endepandan ak kontwòl konplè detantè vid nan chak etap, manyen fòm 3D konplèks ak kokiy gwo twou san fon ke manje pwogresif pa kapab akomode. Pwogresis mouri rete siperyè pou pati mens-kalib, milti-karakteristik nan volim pi wo a 50,000 inite.


