


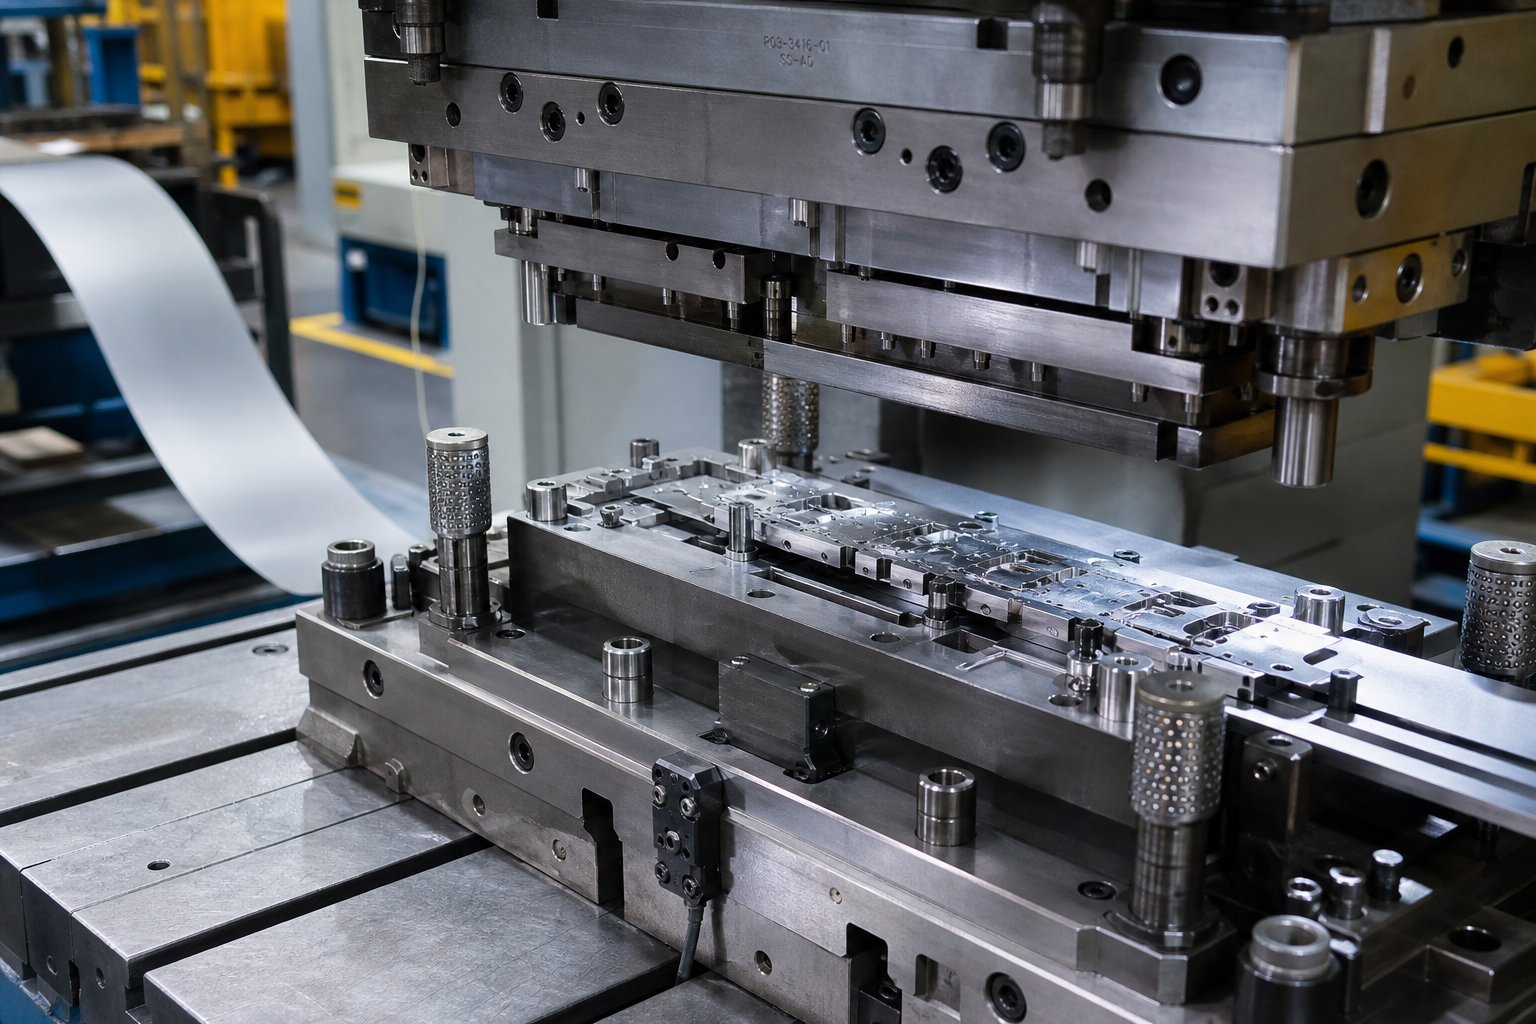
Ki sa Zouti Koupon pou Achte metal ak mouri reyèlman vle di
Chèche pou "zouti koupon pou achte metal ak mouri"epi w ap jwenn tout bagay soti nan koupon pou achte men $15 vann sou mache atizanal rive nan $200,000 pwogresif mouri ki fèt pou liy pwodiksyon otomobil. Ranje sa a kreye konfizyon reyèl pou achtè yo ap eseye jwenn solisyon an dwa. Ann repare sa.
Defini Zouti Koupon pou Achte metal ak mouri
Zouti koupon pou mete metal ak mouri refere a gwo kategori enstriman presizyon yo itilize pou make, koupe, fòme, oswa fòm metal atravè fòs aplike, sòti nan tenm pou make pòtatif ak mouri konplèks endistriyèl ki mas-pwodwi konpozan tòl.
Definisyon Stamping la chanje selon kontèks. Nan yon atelye bijou, Stamping vle di peze yon konsepsyon nan yon sifas. Sou yon etaj faktori, sa vle di transfòme tòl plat an pati fini nan vitès ki depase 1,500 kou pa minit. Tou de yo valab, men yo reprezante envèstisman totalman diferan, tan plon, ak kondisyon jeni.
Koupon pou Atizan vs Endistriyèl Stamping mouri
Se konsa, ki sa ki yon zouti Stamping an tèm pratik? Men kote spectre a enpòtan:
- Koupon pou men yoyo manyèlman opere zouti asye fè tèt di toujou frape ak yon mato kite enpresyon tankou nimewo seri, logo, oswa lèt. Yo pòtab, pri ki ba-, epi yo adapte pou travay ki ba-volim oswa yon sèl-tach make.
- Koupon pou machinentegre ak près idwolik oswa sistèm dot peen pou repete, pi wo -volim make sou liy pwodiksyon.
- Endistriyèl Stamping mourise youn-nan-yon-jan kalite zouti presizyon ki koupe ak fòme fèy metal nan fòm vle. Yon metal Stamping mouri se yonespesyalize, koutim{0}}enstriman enjenyèki gen ladann yon kout pyen ak kavite ki monte sou soulye gide mouri, ki fèt yo pwodwi dè milye oswa dè milyon de pati ki idantik.
Ki sa ki Stamping metal nan nivo endistriyèl la? Li nan pwosesis la nan manje tòl plat ant mwatye mouri presizyon sa yo, kote fòs laprès imans transfòme matyè premyè nan eleman fini ak tolerans osi sere ke 0.0002 pous.
Poukisa tèminoloji a sipèpoze
Konfizyon an egziste paske tou de zouti atizan ak endistriyèl fè menm aksyon fondamantal la: aplike fòs sou metal atravè yon enstriman ki gen fòm. Ki sa ki mouri nan manifakti? Yo se kavite metal koutim ki defini jeyometri pati. Ki sa ki Stamping nan yon estidyo atizanal? Li peze yon modèl nan yon sifas. Menm vèb, echèl diferan anpil.
Panse a li kòm yon spectre. Nan yon bout, yon koupon pou make yon sèl nimewo seri. Nan lòt la, yon mouri pwogresif fè plizyè douzèn sekans koupe ak fòme operasyon sou yon teren metal kontinyèlman manje, pwodwi yon pati fini sèlman nan estasyon final la. Pri zouti, konpleksite jeni, ak kapasite pwodiksyon ant de pwen final sa yo diferan selon lòd nan grandè, e diferans sa a se egzakteman kote erè apwovizyone ki koute chè rive.
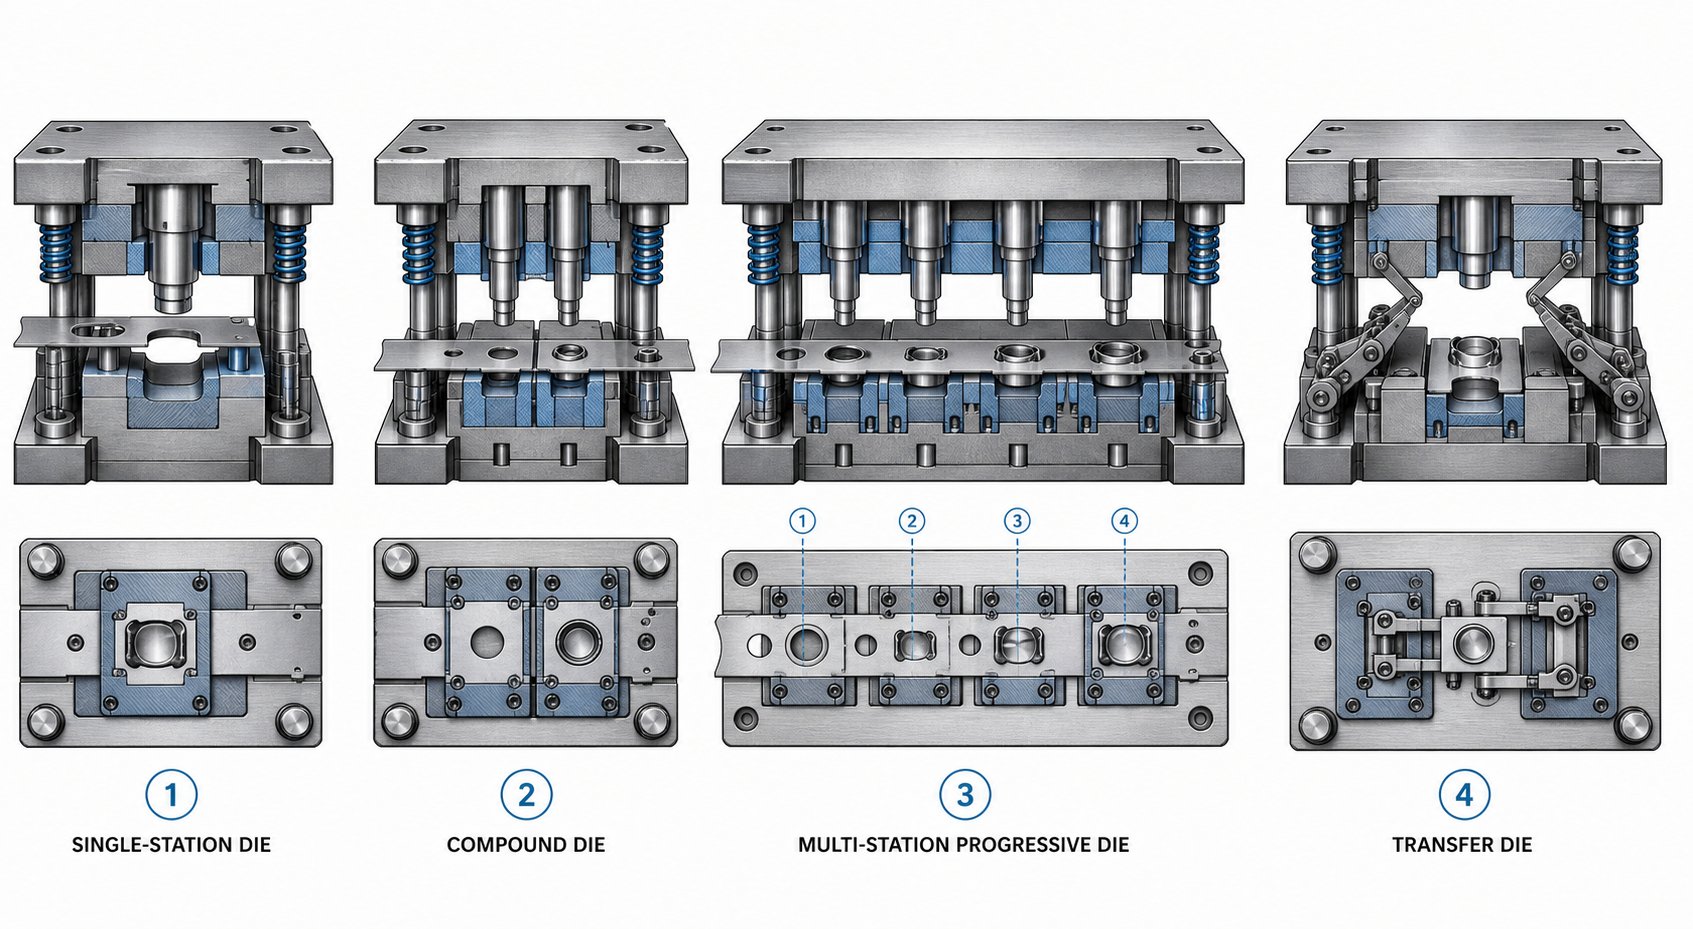
Kalite Stamping mouri ak lè yo sèvi ak chak
Spectre sa a soti nan koupon pou achte men yo rive nan mouri pwogresif soulve yon pwochen kesyon evidan:ki kalite stamping mouri adapte pwojè ou a? Chwazi youn nan move se youn nan erè ki pi chè achtè fè. Chwazi yon mouri twò senp pou jeyometri pati ou a epi ou pral boule lajan sou operasyon segondè. Plis pase-enjenyè zouti yo pou yon pwodiksyon modès e ou pap janm rekipere envestisman an. Men ki jan kat kalite prensipal yo nan Stamping mouri kraze nan pratik.
Senp ak konpoze mouri
Mouri senp fè yon sèl operasyon pou chak kou laprès. Yon kou, yon sèl koupe, yon koube, oswa yon fòm. Se sa. Yo se cheval travay nan pwodiksyon ak pwototip ki ba-volim, kote fleksibilite enpòtan plis pase vitès. Plizyè mouri senp ka ranje nan yon liy laprès tandem, ak pati chaje manyèlman oswa pa robo ant estasyon yo. Konfigirasyon sa a kenbe pri zouti endividyèl yo ba, men travay ak tan sik ajoute vit nan pi gwo volim.
Mouri konpoze pran pwochen etap la lè yo fè plizyè operasyon koupe nan yon sèl kou. Imajine pwodwi yon machin pou lave: nan yon sik laprès, mouri konpoze an menm tan frape twou sant la ak vid dyamèt ekstèn lan. Rezilta a se yon pati plat, egzak ranpli nan yon sèl frape. Paske tout bagay rive nan yon fwa, konpoze mouri pwodui pati pi plat pase altènativ pwogresif ak zouti a se pi vit ak mwens chè pou bati. Komès la-nan? Yo limite a relativman senp, jeyometri plat. Lè pati ou bezwen koube, gwo twou san fon fòme, oswa konplèks operasyon sekans, mouri konpoze pa ka kenbe moute.
Mouri pwogresif pou gwo-pwodiksyon volim
Mouri pwogresif yo se kote gwo -mouri metal Stamping vrèman klere. Yon bobin tòl pase nan yon seri estasyon sekans, yo chak fè yon operasyon espesifik - koupe, pwensonaj, koube, fòme - pandan teren an ap avanse yon distans fiks (anplasman an) ak chak kou peze. Materyo a rete konekte ak yon teren konpayi asirans pandan tout pwosesis la, epi pati a fini separe sèlman nan estasyon final la.
Vitès pwodiksyon ka rive1,500 pati pou chak minitpou ti konpozan. Pwogresis mouri souvan kouri poukont yo ak bobin manjeur ak straighteners, sa vle di yon sèl operatè ka kontwole plizyè près ansanm. Konsèp outillage etap la se santral isit la: chak estasyon nan mouri a reprezante yon etap fabrikasyon disrè, ak sekans etap sa yo detèmine kalite pati, itilizasyon materyèl, ak tan sik. Etap ki mal sekans kreye konsantrasyon estrès, eklèsi materyèl, oswa move manje ki touye pwodiktivite.
Trape an? Pwogresis mouri mande gwo envestisman davans ak jeni presizyon. Domaj nan yon sèl estasyon vle di rale tout seri mouri a pou reparasyon. Yo pa apwopriye tou pou pati -desine byen fon, paske teren transpò a limite ki distans materyèl yo ka koule.
Transfè mouri ak konfigirasyon espesyalite
Transfè Stamping rezoud limit yo nan mouri pwogresif pa separe chak pati nan teren an metal kòm operasyon an trè premye. Dwèt mekanik oswa ray yo Lè sa a, deplase espas vid endividyèl ant estasyon endepandan pou fòme, koube, desen, oswa anfile. Paske pa gen okenn teren transpò ki mete restriksyon sou koule materyèl, transfè mouri briye nan pwodwi gwo, gwo twou san fon -desine, oswa jeyometrik konplèks konpozan tankou panno otomobil ak aplikasyon pou tib.
Twa-sistèm transfè aks yo ka pwan, leve, deplase, ak desann pati nan pozisyon egzak nan chak estasyon, sa ki pèmèt operasyon ki ta enposib ak yon teren konekte. Fleksibilite a vini nan yon pri: mouri transfè mande pou sofistike kontwòl mekanik ak elektwonik, plis detèktè pwoteksyon mouri, ak sistèm vid vid. Tan konfigirasyon yo pi long, ak demann antretyen ogmante ak konpleksite mekanik.
Pou achtè evalye mouri ak solisyon Stamping, desizyon ki genyen ant pwogresif ak transfè souvan desann nan pwofondè pati ak gwosè. Si eleman ou a relativman plat ak ti, viktwa pwogresif sou vitès ak pri-pa-pati. Si li gwo, gwo twou san fon, oswa mande pou wotasyon ant operasyon yo, transfè se tipikman sèl chemen solid la.
| Kalite mouri | Volim Pwodiksyon | Pati konpleksite | Ranje pri zouti | Tipik Vitès Sik |
|---|---|---|---|---|
| Senp (liy) mouri | Ba a mwayen | Operasyon sèl; jeyometri senp | $5,000 - $30,000 | 7 - 30 pati/min |
| Konpoze mouri | Mwayen rive wo | Pati plat; milti-koupe nan yon sèl kou | $10,000 - $50,000 | 20 - 60 pati/min |
| Pwogresis mouri | Segondè a trè wo | Pati operasyon milti-konplèks (pwofondè trase limite) | $30,000 - $250,000+ | 50 - 1,500 pati/min |
| Transfè mouri | Mwayen rive wo | Gwo, gwo -desine, oswa pati 3D konplike | $50,000 - $500,000+ | 10 - 40 pati/min |
Kalite mouri Stamping dwat la pa toujou evidan nan jeyometri pati pou kont li. Konpòtman materyèl anba presyon fòme, tolerans obligatwa, ak volim anyèl ou vize tout faktè nan ekwasyon an. Materyèl sa yo ak mekanik pwosesis yo se kote pwochen kouch desizyon an-pran vin teknik - epi kote anpil erè apwovizyone kòmanse tou dousman.
Ki jan Pwosesis Stamping Metal la ap travay etap pa etap
Konnen ki kalite mouri adapte pwojè ou a se sèlman mwatye foto a. Lòt mwatye a konprann sa ki aktyèlman rive metal la yon fwa laprès la sikile. Anpil achtè spesifye zouti san yo pa atrab mekanik ki anba a, epi tach avèg sa a mennen nan pwoblèm tolerans, twòp perte, ak fwistre retounen -ak{3}} ak boutik mouri. Men ki jan pwosesis la Stamping metal travay soti nan bobin anvan tout koreksyon nan pati fini.
Yon sik Stamping tipik swiv yon sekans repete chak fwa belye mouton laprès desann:
- Manje materyèl- bobin bobin dewoule atravè yon straightener epi antre nan fil la nan yon distans egzak.
- Blocage / retire rad sou ou- plak retire rad la kontakte fèy la, kenbe li plat kont sifas mouri a pou anpeche leve oswa flambe.
- Koupe ak fòme- kout pwen an desann nan fèy la nan kavite mouri a, fè operasyon ki deziyen an (blanking, pèse, koube, desen, oswa fòme).
- Separasyon pati / paresseux- bal koupe tonbe nan ouvèti mouri a; pati ki fòme swa rete sou teren konpayi asirans lan oswa ejecte atravè knockouts mekanik oswa eksplozyon lè.
- Retraksyon Ram- kout pwen an retire, retire rad la kenbe fèy la desann pou anpeche li leve ak kout pwen an, epi feeder la avanse teren an nan pwochen pozisyon anplasman an.
Sekans sa a repete plizyè santèn oswa dè milye de fwa pa minit, depann sou vitès laprès, materyèl, ak konpleksite pati. Chak operasyon nan pwosesis mouri a aplike fòs yon fason diferan nan tòl la, epi konprann diferans sa yo ede ou evite presize zouti ki mal.
Operasyon Stamping Nwayo Eksplike
Chak pati Stamping tòl pwodui atravè kèk konbinezon senk operasyon fondamantal. Panse a yo kòm blòk bati - yon mouri pwogresif ka chenn sis oswa uit nan yo nan sekans, pandan y ap yon mouri senp fè youn sèlman.
Blankingkoupe yon fòm plat soti nan fèy la. Pyès-pèse a se pati ou fini (oswa yon vid pou plis pwosesis). Kilè eskèlèt ki rete a se bouyon. Blanking pwodui deskripsyon pati egzak epi li se pwen depa pou konpozan tankou rondelles, parantèz, ak espas vid angrenaj.
Piercingpwenson twou oswa dekoupaj nan fèy la. Isit la, fèy ki rete a se pati pa w epi limaz-pèse yo se bouyon. Li se envès la nan blanking mekanikman, menm si tou de itilize yon kout pyen-ak-aksyon taye taye mouri. Ou pral jwenn pèse nan prèske chak pati ki gen tenm sou li ki bezwen twou fixation, fant vantilasyon, oswa koupe elektrik.
Koubedefòme fèy la sou yon aks dwat pou kreye ang, bride, oswa chanèl. Yo pa retire okenn materyèl. Bend alokasyon ak kalkil springback kondwi ki jan mouri a fèt, epi fè yo mal pwodui pati ki pa satisfè dimansyon enprime.
Desenrale tòl plat nan yon kavite ki genyen twa -dimansyon, ki pwodui tas, bwat, oswa anvlòp san kouti. Desen gwo twou san fon reyalize pwofondè enpòtan san yo pa rupture pa ak anpil atansyon kontwole koule materyèl nan kavite a mouri.
Fòmerefòme metal san yo pa retire materyèl, ki anglobe operasyon tankou relief, monnen, boukle, ak bride. Fòme ajoute karakteristik estriktirèl oswa detay dekoratif nan yon pati otreman plat so.
Blanking vs Piercing vs Desen
Konfizyon nan mekanik ant vwayaj vide ak pèse moute menm achtè ki gen eksperyans lè revize pwopozisyon mouri. Tou de se operasyon Stamping pwensonaj ki itilize fizik taye ki idantik - yon kout pwen pouse nan fèy la nan yon ouvèti mouri. Sèl diferans lan se ki moso ou kenbe.
Nan blanking, jeyometri a nanouvèti mouridefini dimansyon pati fini ou yo. Nan piercing, jeyometri a nankout pyendefini gwosè twou a. Distenksyon sa a afekte dirèkteman fason yo aplike clearance ak ki eleman (kouson oswa mouri) ki kenbe nan dimansyon nominal la.
Desen se fondamantalman diferan de tou de. Olye pou yo taye, pwosesis la peze metal nan desen enplike nan deformation plastik kote materyèl fèy koule radial anndan sou yon reyon trase ak nan yon kavite. Defi a? Kontwole koule sa a. Twòp kontrent nan detantè a vid ak materyèl la mens oswa dlo nan je. Twòp kontrent ak ondilasyon fòme kòm konprès materyèl depase. Faktè tankou fòs detantè vid, jeyometri chaplèt trase, wilaj, ak kantite etap trase mande pou tout konsepsyon zouti konplike. Se poutèt sa gwo -pati trase souvan koute siyifikativman pi plis nan zouti pase konpozan vid plat ak dimansyon eksteryè konparab.
Wòl nan clearance mouri
Clearance mouri se diferans ki genyen ant kwen an koupe nan kout pyen an ak kwen ki koresponn lan nan ouvèti a mouri. Li anjeneral eksprime kòm yon pousantaj nan epesè materyèl pou chak bò. Son senp, men clearance kòrèk se youn nan kòz rasin ki pi komen nan pwoblèm kalite ak echèk zouti twò bonè nan nenpòt pwosesis fabrikasyon Stamping.
Pou pifò aplikasyon asye grav, clearance tonbe ant 5% ak 10% nan epesè materyèl pou chak bò. Materyèl ki pi difisil tankou asye pur mande pou pi gwo clearance (jiska 12-15%), pandan y ap metal douser tankou aliminyòm oswa kwiv sèvi ak clearance pi sere. Akout pyen ak kalkilatris clearance mourifaktè nan kalite materyèl, epesè, ak bon jan kalite kwen vle rekòmande yon valè espas espesifik.
Lè clearance twò sere, kout pyen an mande pou plis fòs pou taye nan materyèl la, jenere twòp chalè ak akselere mete sou tou de kout pyen ak mouri. Galling vin yon risk kòm materyèl soude mikwoskopik nan sifas zouti yo. Lè clearance a twò gwo, metal la pliye olye ke sizayman pwòp, pwodui lou burrs sou kwen koupe a, zòn breakaway dekore, ak dimansyon pati enkonsistan.
Clearance ideyal la pwodui yon zòn taye pwòp ki kouvri apeprè yon -tyè nan epesè materyèl la, ki te swiv pa yon zòn ka zo kase kontwole. Ou pral wè yon ti bav ki konsistan (tipikman anba 10% nan epesè) - pa lou, razwa-ebarbur byen file ki siyal pwoblèm clearance. Nan yon pwosesis fabrikasyon metal Stamping byen -, bon clearance tou pwolonje lavi mouri dramatikman paske fòs koupe yo distribye respire olye ke konsantre estrès sou kwen zouti.
Pwopriyete materyèl, clearance mouri, ak mekanik fòme tout kominike pou detèmine konbyen tan zouti ou a dire anvan li bezwen file oswa ranplasman. Ekwasyon rezistans sa a kòmanse ak sa ki mouri a li menm ki fèt ak - klas asye zouti, tretman chalè li yo, ak nenpòt kouch sifas ki aplike pou konbat mete.
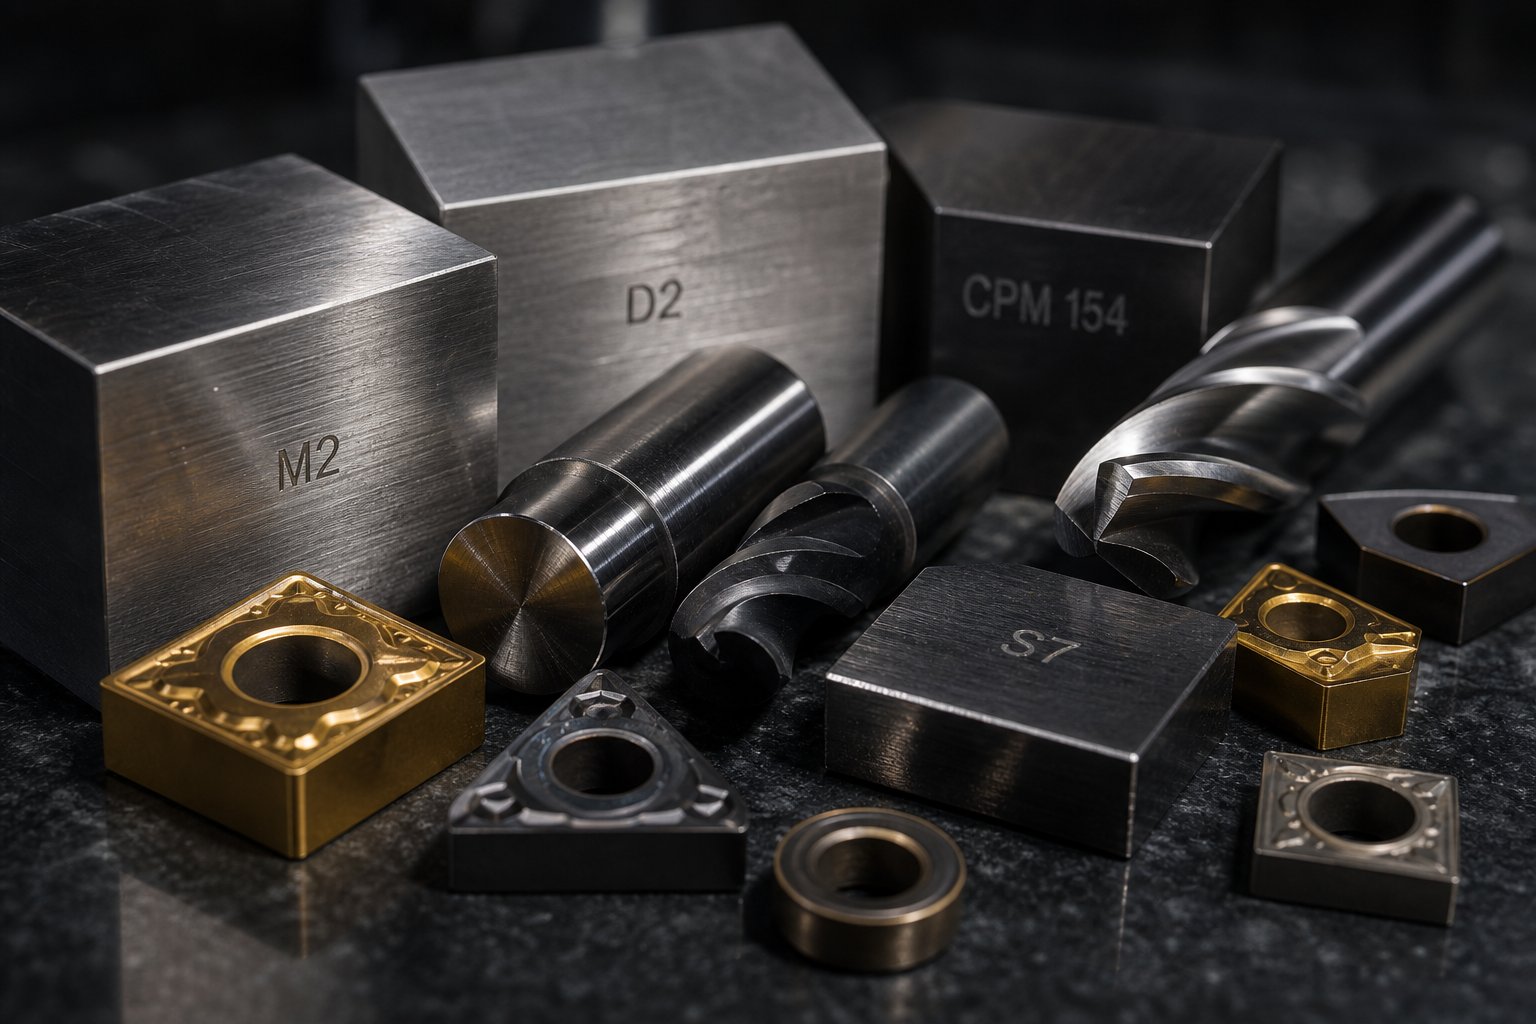
Materyèl Die ak Gid Seleksyon Steel zouti
Jeyometri yon mouri Stamping detèmine ki fòm li pwodui. Stamping mouri asye a detèmine konbyen tan li kenbe pwodwi fòm sa a avèk presizyon. Chwazi materyèl ki pa bon an epi w ap gade dechire twò bonè, mete twòp, oswa fann katastwofik nan mitan-fonksyon - yo chak sa vle di tan an pa planifye ak depans reparasyon ijans. Men, anpil achtè trete seleksyon materyèl kòm yon apre panse, aksepte tou sa yo boutik mouri par défaut san yo pa kesyone si li pi bon pou aplikasyon an.
Zouti Steel Klas pou Stamping mouri
Zouti asye se yon fanmi asye alyaj kabòn ki fèt espesyalman pou dite, rezistans fwotman, ak kapasite nan kenbe fòm anba estrès repete. Nan fanmi sa a, diferan klas yo sèvi anpil wòl diferan nan asye Stamping mouri. Men ki jan pi gwo kategori yo kraze pou metal près mouri:
Kabòn zouti asye (W-seri)se pwen antre. Dlo -redi ak relativman chè, klas sa yo travay pou kout -kout zouti ak pwototip mouri kote sib volim yo rete pi ba pase kèk milye pati. Yo mete vit nan kondisyon pwodiksyon, men pri ki ba yo fè yo pratik pou aplikasyon pou lavi limite-.
Asye zouti travay-frèt (D2, A2)domine stamping -bi jeneral. D2 se yon wo-kabòn, segondè-kwòm klas li te ye pou rezistans eksepsyonèl mete, sa ki fè li ideyal pou blanking, pwensonaj, ak fòme mouri ki mande tolerans fèmen. A2 ofri lè -redi ak pi bon rezistans ak estabilite dimansyon pandan tretman chalè - yon chwa fò pou kout pwen ki wè chaj enpak modere. Lè achtè mande sou Stamping asye mouri pou pwodiksyon jeneral, D2 ak A2 kouvri pifò senaryo.
Asye ki reziste -chòk (S7)ranpli yon nich espesifik. Kote D2 ekselan nan rezistans mete, S7 sakrifye kèk pèfòmans fwotman pou severite enpak segondè. Se yon fason pou -pou gwo kout pwen, epè-materyèl taye, ak nenpòt estasyon kote zouti a absòbe gwo chòk mekanik. Kòmpratik endistri yo note, mantalite default "S7 pou seksyon taye, D2 pou seksyon fòm yo" pèsiste anpil - epi byenke li se yon pwen depa rezonab, li souvan anpeche enjenyè yo eksplore altènativ ki pi bon-.
Asye gwo-vitès (M2)kenbe dite nan tanperati ki wo kote klas travay frèt-ta adousi. Nan gwo-mouri pwogresif ki gen gwo chalè friksyon, oswa nan aplikasyon pou Stamping cho, M2 kenbe pwent li kote D2 ta degrade. Li reyalize apeprè 62-64 HRC apre tanperaman epi li jwenn itilizasyon komen nan zouti koupe ak operasyon Stamping wo-tanperati.
Tengstèn carburechita nan fen ekstrèm nan spectre nan durability. Kawotchou Stamping Carbide yo bay yon rezistans inegal nan usure pou pwodiksyon ultra{-wo-volim - dè milyon de sik sou materyèl abrazif tankou asye pur oswa laminasyon asye Silisyòm. Komès la -se frajil ak pri. Anjeneral, yo itilize foure carbure oaza nan estasyon wo-yo olye ke pou tout asanble mouri, sa ki pèmèt enjenyè yo vize durability jisteman kote volim mande li plis.
Pou aliminyòm Stamping mouri, seleksyon materyèl chanjman paske tendres aliminyòm kreye diferan defi. Galling - kote materyèl pyès travay soude sou sifas zouti - vin mòd prensipal echèk olye ke mete abrazif. Poli D2 oswa A2 ak kouch apwopriye souvan depase klas ki pi rèd paske bon jan kalite fini sifas enpòtan plis pase dite anvan tout koreksyon lè fòme aliminyòm.
Dite, severite, ak mete rezistans Komès-Off
Isit la se verite a alèz sou Stamping asye mouri: pa gen yon sèl klas maksimize tout twa pwopriyete kritik ansanm. Dite, severite, ak rezistans mete egziste nan tansyon, ak pouse youn pi wo prèske toujou konpwomèt yon lòt.
Dite(mezire nan echèl Rockwell C, oswa HRC) detèmine rezistans nan deformation sifas yo. Pi wo dite vle di kwen an koupe kenbe jeyometri li pi lontan. D2 rive nan 62-64 HRC; A2 frape 63-65 HRC apre bon tretman chalè.
Severitemezire kapasite nan absòbe enpak san yo pa fraktire. Yon mouri difisil pliye anvan li kraze. S7 nan 60-62 HRC ofri prèske de fwa rezistans enpak D2 nan dite menm jan an, paske mikrostruktur li yo gen mwens patikil carbure gwo ki aji kòm sit inisyasyon krak.
Mete rezistansreflete byen sifas zouti a reziste retire materyèl nan fwotman oswa adezyon. Karbid Kwòm difisil nan D2 kreye blende mikwoskopik kont metal fèy abrazif, men menm karbid sa yo fè asye a plis tandans fè chipping anba chay toudenkou.
Enplikasyon an pratik? Anviwon 80% nan echèk mouri twò bonè soti nan krak oswa chipping fatig - pa mete gradyèl. Achtè fikse sou dite maksimòm souvan fini ak zouti frajil ki ka zo kase san atann. Apwòch la pi entelijan se chwazi materyèl ki pi di ki bayasemete rezistans pou materyèl espesifik ou, epesè, ak kondisyon volim.
Poud metaliji (PM) asye tankou CPM 10V reprezante yon solisyon modèn nan echanj sa a -. Lè yo atomize asye fonn nan amann poud ak konsolide li anba presyon, manifaktirè yo pwodwi distribisyon carbure trè inifòm. Rezilta a se yon materyèl ki pote kontni alyaj segondè pou rezistans mete pandan y ap kenbe severite ke asye konvansyonèl nan menm dite pa ka matche. Pou gwo -volim pwogresif mouri Stamping avanse segondè -acier fòs, klas PM yo souvan delivre pi ba pri total de posesyon an malgre pri materyèl yo kouri 5-10 fwa pi wo pase D2 estanda.
Tretman andigman ak kouch ki pwolonje lavi mouri
Menm ak pi bon seleksyon materyèl baz, jeni sifas ajoute yon lòt kouch pwoteksyon ki dirèkteman tradui nan entèval ki pi long ant file, mwens galling, ak pi konsistan bon jan kalite pati asye so sou lavi sèvis mouri a.
Nitrurationdifize nitwojèn nan sifas mouri a nan tanperati relativman ba, kreye yon ka trè difisil (jiska 70 HRC ekivalan) san yo pa defòme jeyometri zouti a. Li patikilyèman efikas sou D2 ak A2 kòm yon tretman baz anvan ou aplike kouch adisyonèl - yon teknik ki rele duplex kouch ki amelyore adezyon ak sipò frigidité pou nenpòt kouch kouch ki vin apre.
Nitrure Titàn (TiN)ajoute yon kouch PVD lò-koulè ki ogmante dite sifas a apeprè 2,300 HV epi redwi friksyon pandan koule materyèl. Se yon pri--premye etap efikas pou fòme mouri trete asye dous ak aliminyòm.
Carbonitrure Titàn (TiCN)bati sou TiN ak pi wo dite (apeprè 3,000 HV) ak pi bon pèfòmans kont materyèl abrazif. Pou konpozan asye so ki fèt ak alyaj pur oswa segondè -fòs, TiCN siyifikativman depase TiN debaz yo.
Chrome platingbay yon sifas epè, ba-friksyon ideyal pou operasyon desen. Pwopriyete pwòp -lubrifyan li yo diminye griye sou aliminyòm ak asye pur trase kote mete adezif domine.
Diamond-Tankou kabòn (DLC)kouch bay ekstrèm dite ak koyefisyan friksyon ki ba anpil. Yo espesifye de pli zan pli pou fòme operasyon sou asye avanse ki gen gwo -fòs kote kouch estanda kraze byen vit.
Insight kle a? Desizyon kouch yo pa endepandan de materyèl substra. Yon kouch prim aplike nan yon asye baz mal chwazi se lajan gaspiye - substra ki pi dous la defòme anba chaj, fann kouch rijid la anba. Boutik mouri ki trete seleksyon materyèl ak jeni sifas kòm yon sistèm inifye olye ke atik liy separe yo toujou bay zouti ki dire pi long-.
| Materyèl mouri | Ranje dite (HRC) | Pi bon aplikasyon | Pri relatif | Espere lavi mouri |
|---|---|---|---|---|
| Kabòn Zouti Steel (W1/W2) | 58-65 | Kout -kous pwototip, ti-moun ki make volim | Ba ($) | 10,000 - 50,000 frape |
| D2 (Travay frèt) | 62-64 | Blanking, pwensonaj, fòme mouri; fèmen -tolerans travay | Mwayen ($$) | 250,000 - 1,000,000+ frape |
| A2 (Travay frèt) | 63-65 | Blanking pwenson, koupe mouri; aplikasyon enpak modere | Mwayen ($$) | 200,000 - 800,000 frape |
| S7 (reziste chòk) | 60-62 | Vide lou, taye materyèl epè, gwo pwenson-enpak | Mwayen ($$) | 150,000 - 500,000 frape |
| M2 (Gwo-vitès) | 62-64 | Gwo-mouri pwogresif, operasyon tanperati ki wo | Mwayen-Segondè ($$$) | 500,000 - 2,000,000 frape |
| Carbide tengstèn | 74-78 (ekivalan HRA) | Ultra-wo-volim pwodiksyon, materyèl abrazif, laminasyon | Segondè ($$$$) | 5,000,000+ frape |
| PM Steels (CPM 10V) | 62-65 | Gwo-mouri pwogresif volim, fòme AHSS, mete ekstrèm | Segondè ($$$$) | 2,000,000 - 5,000,000+ frape |
Seleksyon materyèl ak tretman sifas ansanm defini konbyen bon pati yon mouri pwodui anvan li bezwen atansyon. Men, menm pi bon an asye Stamping mouri pa ka konpanse pou yon konsepsyon defo. Ki jan jeyometri mouri a, sekans estasyon an, ak achitekti eleman yo reyini pandan jeni se sa ki separe zouti ki fè pwoblèm-san zouti ki goumen ak ou nan chak pwodiksyon pwodiksyon.
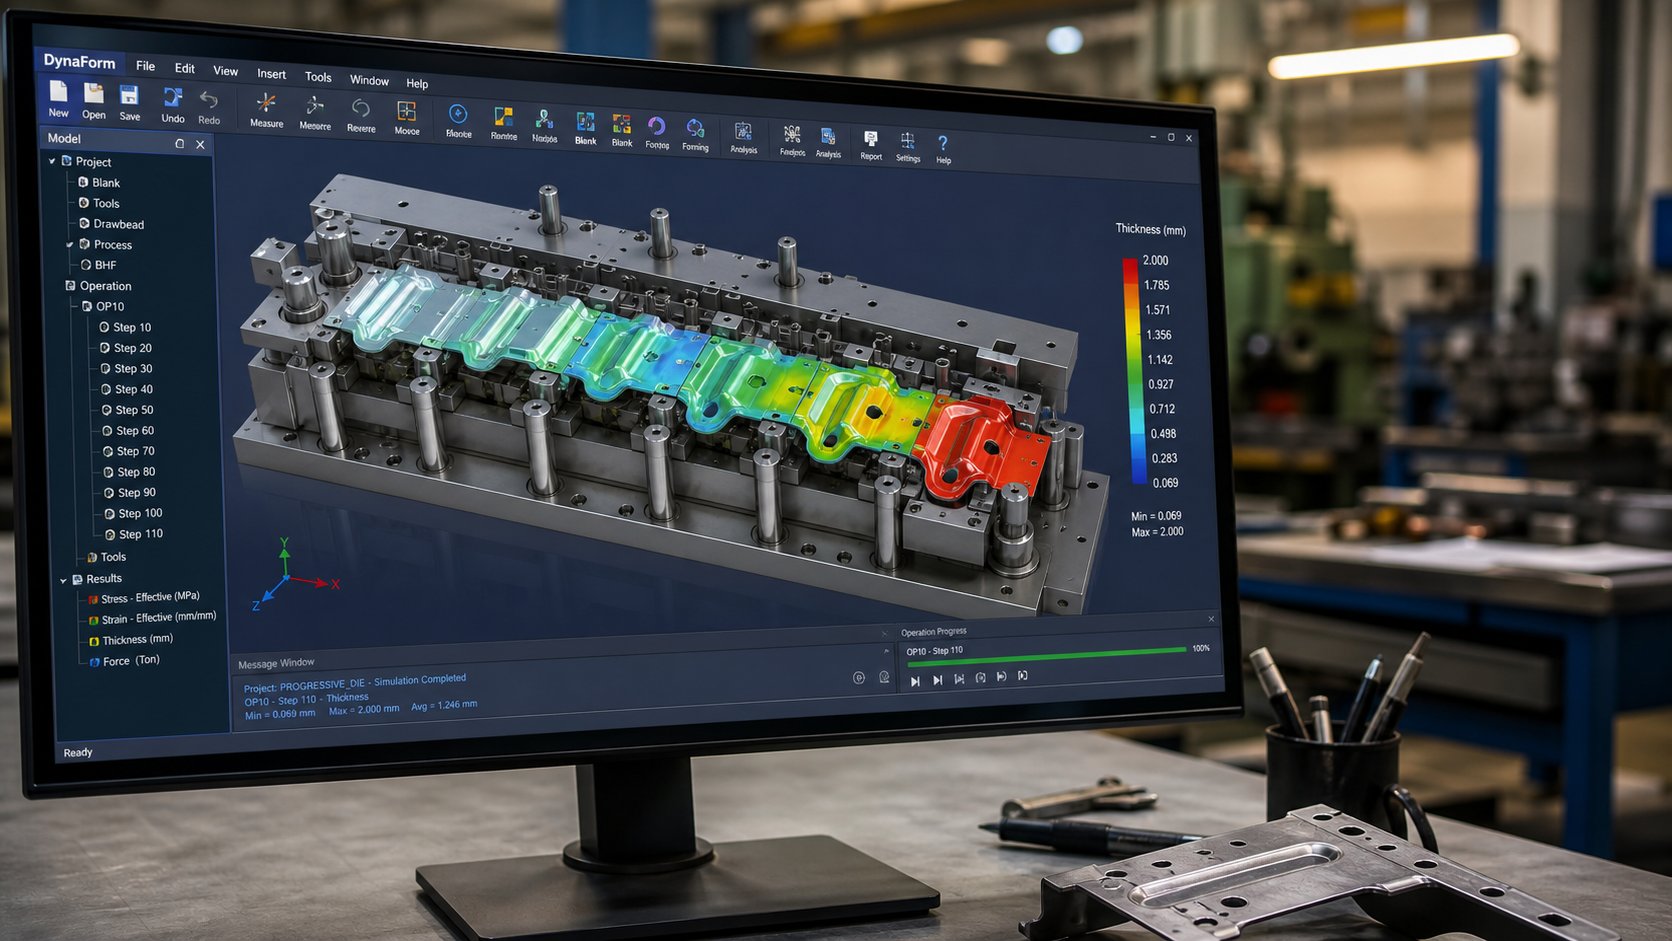
Prensip konsepsyon mouri ak Fondamantal Jeni
Yon mouri ki te bati nan bon klas asye men ki fèt ak jeyometri defo, sekans estasyon pòv, oswa kontwòl koule materyèl ensifizan ap toujou pwodwi move pati. Stamping mouri konsepsyon se kote syans materyèl satisfè presizyon mekanik, epi li nan faz kote pi prevni zouti echèk yo fèt. Desizyon jeni yo te pran anvan nenpòt asye koupe detèmine si yon mouri kouri seryezman pou dè milyon de sik oswa vin tounen yon tèt fè mal antretyen depi premye jou.
CAD/CAM ak CAE Simulation nan Jeni mouri
Modèn konsepsyon metal Stamping mouri te deplase pi lwen pase men-dispozisyon desen ak esè-ak-konstriksyon erè. Imajine depanse $150,000 sou yon mouri pwogresif sèlman pou dekouvri pandan premye esè materyèl la pli nan estasyon sis oswa fann pandan yon operasyon tiraj. Senaryo sa a toujou rive lè boutik yo sote validasyon dijital, men li se totalman evite.
Workflow jeni aktyèl la depann sou twa kategori lojisyèl entegre k ap travay nan sekans:
CAD (Odinatè-Aided Design)platfòm tankou SolidWorks, Siemens NX, ak CATIA kreye modèl 3D detaye nan chak eleman mouri. Ajoute-espesyalize tankou Logopress3 ak 3DQuickPress otomatize kreyasyon layout bann, kalkil ki pa kase, ak plasman eleman estanda. Zouti sa yo jenere plan dijital ke sistèm en konsome.
CAE (Engineered-Odinatè)lojisyèl simulation tankou AutoForm oswa DYNAFORM kouri analiz eleman fini sou pwosesis la Stamping antye anvan yon sèl moso asye machin. Enjenyè yo ka predi koule materyèl yo, idantifye potansyèl pli oswa fann, kalkile konpansasyon springback, ak optimize fòm vid - tout nimerik. Etap esè vityèl sa a-pran risk pou pwojè a, diminye peryòd validasyon fizik la, epi ogmante pousantaj siksè premye-tan.
CAM (Odinatè-Aided Manufacturing)lojisyèl konvèti desen valide yo nan chemen zouti CNC - G-kòd ki kondui moulen, tour, EDM fil, ak moulen pou koupe konpozan mouri aktyèl yo dapre espesifikasyon yo.
Swèd avanse Stamping mouri entegre tout twa etap nan yon fil kontinyèl dijital. Pa egzanp,YICHEN's Stamping Diesèvis kouvri analiz posibilite ak simulation CAE atravè machin presizyon, esè, ak enspeksyon - ki reprezante kouman flux travay jeni modèn yo opere soti nan konsèp inisyal nan zouti pwodiksyon valide. Fen -a-fen apwòch dijital sa a vle di defo konsepsyon sifas nan lojisyèl, pa sou etaj laprès la.
Konsepsyon-pou-Fabricabilite ak Stamping kontrent
Menm simulation ki pi sofistike pa ka sove yon pati ki pa janm fèt ak Stamping nan tèt ou. Konsepsyon-pou-Fabrikabilite (DFM) se pratik pou fòme jeyometri pati alantou sa ki pwenson metal yo ak mouri ka reyalistik pwodwi - epi li se kote kolaborasyon ant designer pati a ak enjenyè mouri a peye dividann.
Prensip kle DFM ki afekte dirèkteman konsepsyon Stamping yo enkli:
- Bend reyon- anndan reyon koube yo ta dwe omwen egal a epesè materyèl. Plis byen file estrès materyèl la epi mande pou zouti pi agresif ki mete pi vit.
- Plasman twou- twou yo ta dwe chita omwen 1.5 fwa epesè materyèl lwen koube, kwen, ak twou adjasan yo. Vyolasyon defòme karakteristik ak materyèl krak.
- Gwosè twou- dyamèt twou minimòm ta dwe egal oswa depase epesè materyèl. Pi piti twou mande kout pwen frajil ki gen tandans kraze.
- Tolerans- over-tolerans ki pa-karakteristik kritik yo ka ogmante eksponansyèlman pri mouri. Yon chanjman soti nan +/- 0.05mm a +/- 0.005mm ka mande pou zouti carbure, fanm k'ap pile optik, ak plis nan-enspeksyon pwosesis.
- Seleksyon materyèl- gwo-asye fòs ak alyaj ekzotik prezante defi springback ak akselere mete mouri. Konsepsyon alantou yon materyèl ki pi fòmab senplifye zouti anpil.
Konsepsyon Layout teren an, patikilyèman pou mouri pwogresif, aplike prensip sa yo atravè chak estasyon. Sekans operasyon yo lojikman: pèse ak antay rive byen bonè sou materyèl plat, pandan y ap koube ak fòme rive nan estasyon pita apre pwofil la etabli. Karakteristik tankou negatif ak pozitif kontoune notch nan fèy metal Stamping mouri pèmèt bann konpayi asirans lan flechi alantou karakteristik ki fòme san entèferans kòm li avanse nan zouti a. Si w pa kòrèk sekans sa a, sa lakòz flote dimansyon, eklèsi materyèl, oswa domaj kareman zouti.
DFM pa vle di limite kreyativite - li se pou asire ke pati ou a ka pwodwi yon fason ki fyab, ekonomikman, ak nan volim. Enjenyè ki angaje founisè mouri yo byen bonè nan pwosesis konsepsyon an regilyèman ekonomize 15-30% sou depans zouti lè yo ajiste karakteristik ki pa kritik anvan anyen yo angaje nan asye.
Eleman kle mouri ak fonksyon yo
Chak mouri estamping, soti nan yon senp zouti blanking rive nan yon milti-estasyon pwogresif, pataje yon anatomi estriktirèl komen. Konprann konpozan metal Stamping sa yo ede achtè evalye pwopozisyon yo, poze kesyon enfòme, epi tachte potansyèl kalite twou vid ki genyen nan sitasyon founisè yo.
- Soulye mouri (anwo ak pi ba)- plak fondasyon yo ki monte sou ram pou laprès la ak kabann respektivman. Yo kenbe tout lòt konpozan yo nan aliyman epi yo absòbe plen tonaj chak kou laprès.
- Gid broch ak bushings- presizyon-eleman tè ki monte nan soulye mouri yo ki asire aliyman vètikal pafè ant mwatye anwo ak pi ba yo. Yo itilize kalòj -boule yo nan gwo-moun presizyon pou mouvman pi dous ak repetibilite pi sere.
- Plak kout pyen (detantè kout pyen)- yon plak ki fè tèt di toujou tache ak soulye mouri anwo a ki byen lokalize epi kenbe tout pwenson ki koupe ak fòme yo nan pozisyon egzak yo.
- Pwenson- eleman k ap travay gason yo. Pwenson pèse yo koupe twou, kout pwenson koupe perimèt pati yo, ak fòm pwenson kreye koube oswa trase. Yo chak gen fòm koutim-ak travay espesifik li yo.
- Blòk mouri (bouton mouri / mete)- kontrepati fi nan kout pwen an, ki gen yon kavite ki gen fòm jisteman nan pwofil la kout pwen an plis clearance kalkile. Segondè -foisye mouri yo souvan konpozan carbure ka ranplase.
- Stripper plak- kenbe fèy la plat pandan koupe epi retire li nan pwenson yo retire apre chak kou. Prentan -chaje dezabiye tou kranpon materyèl la pou anpeche mouvman pandan fòme.
- Pilòt- konik oswa bal-pin nen ki angaje twou pre-pou mete teren an presizeman nan chak estasyon anvan nenpòt lòt operasyon fèt. Yo korije ti erè nan alimantasyon yo epi asire presizyon estasyon-a-.
- Gid stock ak lifters- ray ki kenbe teren an santre pandan l ap manje, ak eleman prentan-chaje ki retire teren an sou sifas mouri a apre li fin fòme pou li ka avanse lib.
Se entèraksyon an nan eleman sa yo Stamping mouri jisteman kwonometre nan sik la pou laprès. Yon move aliyman nan menm kèk mikron ant broch gid ka kaskad nan rupture kout pyen, fòmasyon burr, oswa drift dimansyon atravè tout pwodiksyon an. Se poutèt sa mason mouri kalifye valide chak eleman kont entansyon konsepsyon lè l sèvi avèk machin mezire kowòdone ak enspeksyon optik anvan asanble final la.
Avèk achitekti jeni ak eleman defini, yon kesyon pratik parèt: ki sa tout presizyon sa a aktyèlman koute? Konpleksite mouri, chwa materyèl, egzijans tolerans, ak volim pwodiksyon objektif yo tout antre nan yon ekwasyon pri ke anpil achtè jwenn opak - ak kote atant ki pa klè mennen nan sipriz bidjè.
Faktè pri ak pri nan fabrikasyon mouri
Sitasyon zouti nan fabrikasyon zouti ak mouri souvan santi yo tankou bwat nwa. De founisè ka gade nan desen an menm pati epi retounen pri $30,000 apa. Diferans sa a raman vle di yon moun chaje twòp - sa vle di anjeneral chak boutik entèprete kondisyon ou yon fason diferan, pwopoze diferan kalite mouri, oswa sipoze diferan objektif lavi mouri. Konprann sa ki aktyèlman kondui pri mete ou nan yon pozisyon pou konpare quotes sou egalite epi evite peye twòp pou kapasite ou pa bezwen.
Ki sa ki kondui Stamping mouri zouti depans yo
Se pa tout chofè pri yo pote menm pwa. Men sa ki afekte pri total zouti ou a, ki klase depi pi wo a pi ba enfliyans:
- Mouri konpleksite ak kantite estasyon yo- yon 12-estasyon pwogresif mouri koute eksponansyèlman plis pase yon zouti 4 estasyon. Chak estasyon adisyonèl ajoute jeni konsepsyon, machin presizyon, ak èdtan asanble. Jeyometri konplèks ki mande sere sekans fòme operasyon miltipliye pri byen vit.
- Kondisyon pou tolerans- sote soti nan +/- 0.1mm a +/- 0.02mm ka double pri zouti. Tolerans pi sere mande asye zouti ki pi difisil, koupe EDM fil, fanm k'ap pile optik, ak plis sik validation.
- Egzije lavi mouri- yon mouri ki garanti pou 100,000 frape itilize diferan materyèl ak tretman chalè pase yon sèl ki bati pou 5,000,000 sik. Carbide foure, PM Steels, ak prim kouch pwolonje lavi men ajoute anpil nan envestisman davans.
- Materyèl yo te mete so- mouri tretman asye pur oswa avanse segondè -fòs asye bezwen pi rèd, plis usure - zouti ki reziste pase sa yo Stamping asye dous oswa aliminyòm. Materyèl materyèl abrazif akselere mete, ki mande asye mouri prim.
- Pati gwosè ak peze tonnage- pi gwo pati bezwen pi gwo soulye mouri, plak ki pi lou, ak pi gwo près. Pri materyèl pou mouri nan tèt li balans ak gwosè fizik.
- Karakteristik segondè- nan-tapping mouri, nan-asanble mouri, detèktè, ak enspeksyon otomatik ajoute konpleksite jeni pi lwen pase operasyon koupe ak fòme estanda.
Pou yon kontèks, senp matris blanking ka kouri $8,000 a $25,000, pandan plizyè-station pwogresif mouri pou pati konplèks Stamping yo varye ant $30,000 ak plis pase $250,000. Gwo-mouri transfè otomobil ka depase $500,000. Nimewo sa yo santi yo apik jiskaske ou kalkile sa yo delivre pou chak pati pandan tout lavi mouri a.
Pri-Pa-Ekonomi Pati ak Volim Ekilib-
Isit la nan kote matematik la baskile an favè Stamping la. Yon koutim metal koutim Stamping se yon avantaj inisyal ki kondui pri pou chak -pati nan peni nan volim. Konsidere yon senaryo reyèl:
- Envestisman koutim mouri: $12,000
- Pri pou chak-pati ak Stamping: $0.45
- Pou chak -pati pri atravè CNC D (pa gen zouti): $3.50
Volim balans-: $12,000 / ($3.50 - $0.45)=apeprè 3,900 pati. Anba nimewo sa a, machining pati metal so ou yo pi bon mache an jeneral. Pi wo pase li, chak pati anplis metal ak tenm sou li sove $3.05 konpare ak altènatif la. Nan 20,000 pati, sa $12,000 mouri ajoute jis $0.60 pa pyès pandan CNC D' ta koute $70,000 total - yon ekonomi de plis pase $49,000.
Achtè yo erè kontinye fè? Yo evalye pri zouti ki baze sou yon sèl lòd olye ke volim pou tout lavi. Si w pral rekòmande 5,000 inite chak ane pou twazan, volim reyèl ou a se 15,000 - byen pase break-menm pou pifò koutim metal yo. Chak rekòmande rive pi vit (pa gen okenn nouvo delè zouti) ak pi bon mache (jis pou chak -pri pati plis konfigirasyon). Stamping ekonomi fabrikasyon rekonpanse panse alontèm-.
Pri materyèl anplifye avantaj la pi lwen. Lè Stamping pati metal yo sèvi ak alyaj chè tankou Nerjaveèi oswa kwiv beryllium, itilizasyon siperyè materyèl Stamping (optimize layout teren gaspiye mwens) konpoze ekonomi ak chak kouri pwodiksyon.
Ki jan yo evalye ak konpare sitasyon mouri
Lè koutim metal Stamping mouri quotes varye sovaj, pwoblèm nan se prèske toujou enkonsistan sipozisyon ant founisè. Aanaliz detaye primontre ke pri inite gwoup senk chofè kache: materyèl (45-55%), travay (15-25%), anlè (10-20%), asirans kalite (2-8%), ak anbalaj (2-5%). Anplis de sa, frè konfigirasyon pou chak kouri, kondisyon enspeksyon, ak apre-pwosesis ka ajoute $ 0.10 a $ 1.00 pou chak moso si yo pa espesifye davans.
Pou jwenn sitasyon ki vrèman konparab, RFQ ou a bezwen kloure espesifik ki elimine devine:
- Nonmen estanda materyèl egzak ak kondisyon trasabilite - "Q235B pa GB/T 700" pa sèlman "kabòn asye"
- Defini klas tolerans nimerik - "±0.05mm sou twou kritik" pa "tolerans sere"
- Espesifye pwojeksyon volim anyèl ak lavi mouri espere nan frape total
- Rele tretman sifas, karakteristik plakaj, ak estanda anbalaj klèman
- Mande sitasyon detaye ki separe pri zouti, pri pou chak-piè, frè konfigirasyon, ak nenpòt frè enspeksyon renouvlab.
San yo pa rele sa yo, ou pral konpare quotes ki reflete sipozisyon totalman diferan sou nivo kalite, esperans lavi mouri, ak sa ki enkli. Pri zouti ki pi ba a se pa nesesèman pi bon valè si li pwodui yon mouri ki garanti pou 100,000 frape lè ou bezwen 2,000,000.
Pri klè ede ou envesti avèk sajès, men menm yon mouri parfe espesifye kòmanse degrade moman sa a li ale nan pwodiksyon an. Ki jan ou kenbe envestisman sa a - ak lè ou rekonèt li ap echwe - detèmine si wi ou non pri ou-pa-pwojeksyon yo kenbe pandan ane yo oswa tou dousman erode kòm derive bon jan kalite.
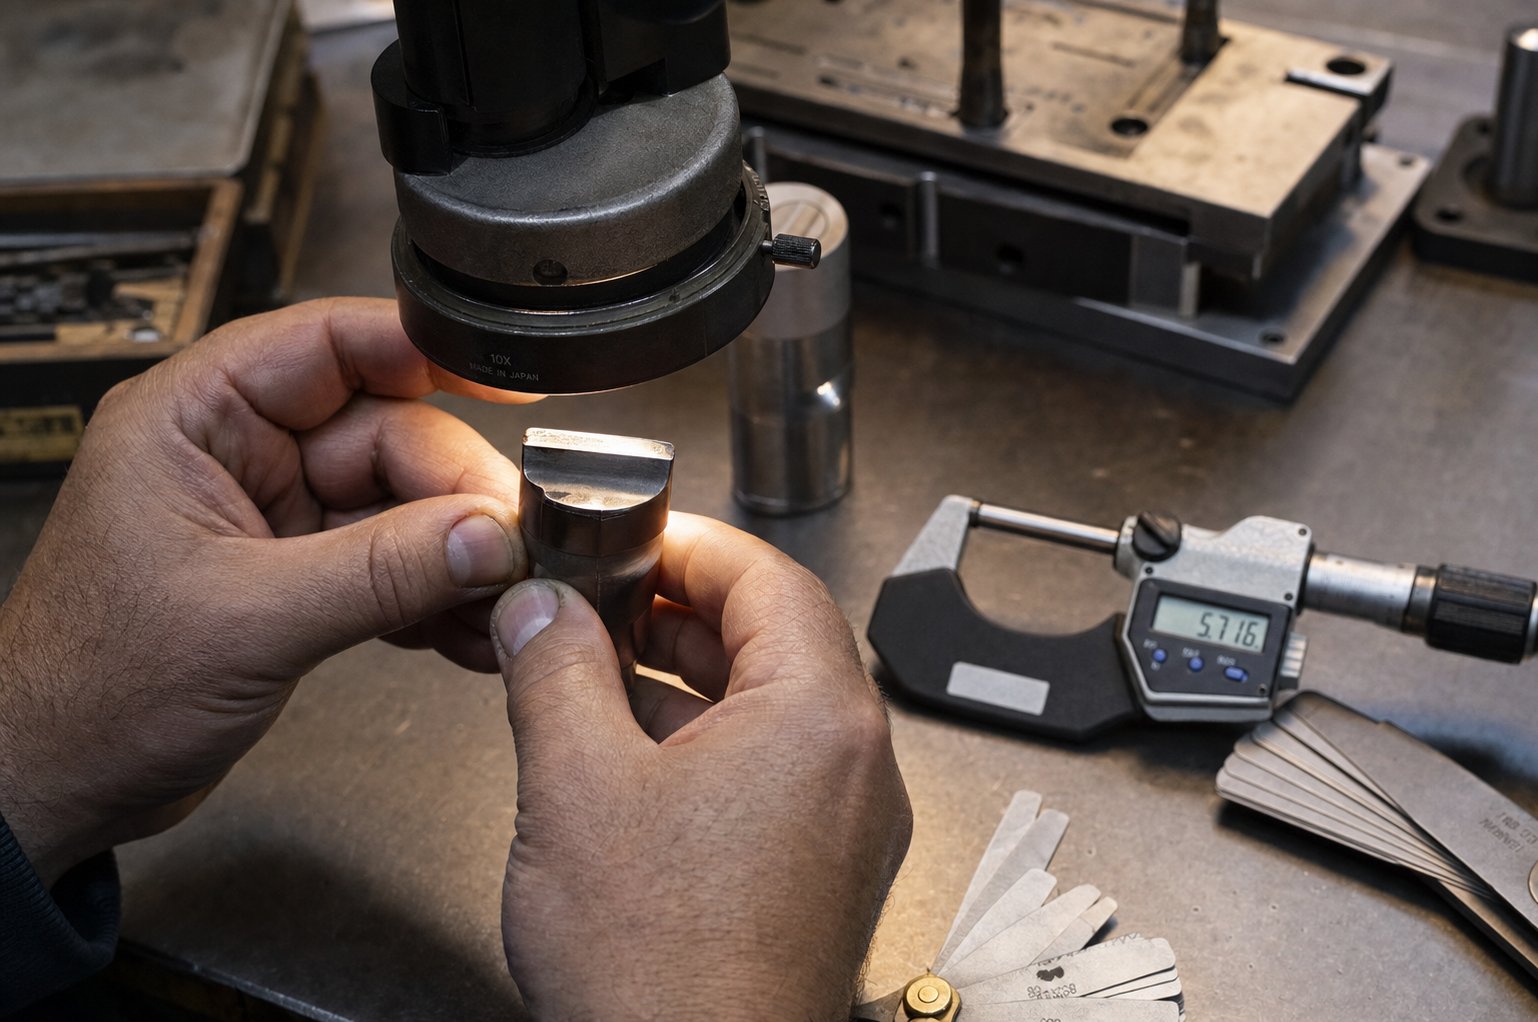
Antretyen mouri, depanaj, ak lavi
Yon mouri pwogresif $100,000 pa echwe tout an menm tan. Li degrade tou dousman - yon ti kras pi wo Burr semèn sa a, yon dimansyon derive 0.01mm mwa pwochen, yon grafouyen sifas ki pa t 'la yè. Achtè ki envesti anpil nan zouti estamping metal men ki neglije antretyen estriktire regilyèman pèdi 30-50% nan lavi potansyèl mouri yo. Pati yo kontinye ap soti nan laprès la Stamping mouri, men bon jan kalite erode konsa piti piti ke lè yon moun remake, domaj la mande reparasyon chè olye ke antretyen senp.
Orè antretyen prevantif ak pi bon pratik
Efektif antretyen zouti pou Stamping konbine chèk ki baze sou tan-ak deklanche konjesyon serebral-. Yon mouri kap kouri 500,000 frape pa mwa bezwen entèval pi file pase yon bisiklèt 20,000. Men ki jan yon orè pratik kraze:
Pou chak chanjman:tcheke pou vizib burrs, malfeeds, slug accumulation, ak bri laprès nòmal. Konfime wilaj la rive nan tout pwen kontak yo. Obsèvasyon rapid sa yo trape pwoblèm anvan yo kaskad.
Chak semèn:enspekte pilòt, sous dlo, broch gid, ak chemen evakyasyon bouyon yo. Netwaye amann kwense ak grès machin sèk nan estasyon ki repete akimile debri.
Chak mwa oswa nan entèval konjesyon serebral dokimante:mezire pwent-usure, verifye pwenson-pou-moun yo ak kalib santiman, epi revize bezwen file ki baze sou done aktyèl mete olye ke orè abitrè. Ranplase sous dlo ki montre plis pase 10% pèdi longè gratis-.
Chak ane:fè demontaj konplè, revizyon metroloji, ak evalyasyon kimilatif mete. Mete ajou dosye PM yo epi ajiste entèval selon sa istwa a montre.
Prensip kle a? Frekans sèvis yo ta dwe suiv reyalite pwodiksyon - abrazivite materyèl, kritik pati, ak konpleksite mouri - pa yon kalandriye jenerik. Yon presizyon mouri kouri abrazif Nerjaveèi asye nan gwo vitès bezwen sik revizyon pi sere pase yon blan blan asye grav nan volim modès.
Dyagnostik pwoblèm mouri nan defo pati
Lè bon jan kalite glise, pati nan tenm sou tèt li di ou ki kote yo gade. Chak modèl defo kat tounen nan yon kondisyon espesifik mouri. Men yon lis verifikasyon ki konekte sentòm yo ak kòz rasin yo:
- Ogmante wotè burr- kwen koupe yo chire oswa kout pwen-pou-pou mouri yo louvri pi lwen pase espèk yo. File oswa regrinding retabli kondisyon an.
- Galling (materyèl akimilasyon sou sifas mouri)- clearance sere trase, fini sifas pòv, oswa wilaj ki pa apwopriye. Zòn kontak Polonè ak verifye jeyometri clearance.
- Chipping oswa rupture kwen- Surcharge asye zouti, dezakò nan materyèl, oswa yon machin Stamping mouri ki bay twòp tonnaj. Sispann pwodiksyon imedyatman epi enspekte konpozan kwazman.
- Dimansyon derive- move aliyman soti nan broch gid chire, pyès ki nan konpitè ki lach, oswa wotè fèmen peze enkonsistan. Reverify konfigirasyon anvan ou sipoze Stamping pati mouri bezwen ranplasman.
- Sifas rayures oswa mak pwen- debri kwense, grès machin sèk, oswa sifas kontak yo chire nan chemen teren an. Netwayaj bon jan souvan rezoud sa a san yo pa ranplasman eleman Stamping zouti.
- Misfeeds oswa dezabiye erè swiv- mete pilòt, move alimantasyon, oswa obstak nan chemen stock la. Tcheke konpozan ki gen rapò ak pwogresyon-dabò.
- Fatig prentan (fèb dezabiye oswa kenbe enkonsistan vid)- sot pase lavi sèvis yo pèdi fòs piti piti. Mezire longè gratis kont espèk epi ranplase pwoaktif.
Yon prensip dyagnostik kritik soti nan zouti ki gen eksperyans ak boutik mouri: toujou verifye konfigirasyon ak antretyen anvan chanje zouti. Bales ki bloke, boulon ki lach, ak chemen bouyon bloke imite defo ki gen rapò ak usure-men pa koute anyen pou repare. Sote tou dwat nan reparasyon zouti Stamping san yo pa tcheke Basics yo gaspiye tan epi pafwa entwodui nouvo pwoblèm.
Reparasyon vs Ranplase Chad Desizyon
Chak mouri evantyèlman rive nan yon pwen kote file woutin ak echanj eleman pa kenbe yon pwosesis ki estab ankò. Kesyon an se pa si pwen sa a rive - se si ou rekonèt li anvan ou plonje dola reparasyon nan zouti ki bezwen rekonstwi.
Kontinye filelè mete kwen an inifòm, mouri a retounen nan espèk apre regrinding, ak bon jan kalite pati estabilize imedyatman apre sèvis la. Koupe nòmal-koupe sou yon mouri-ki byen fèt se yon pwoblèm antretyen, se pa yon pwoblèm estriktirèl.
Reparasyon oswa rekondisyonlè domaj lokalize - yon kout pwen fann, yon kousen gid chire, yon sèl estasyon pèdi tolerans. Ranplase pyès mouri Stamping endividyèl yo fè sans si rès la nan zouti a rete dimansyon ki estab epi echèk la pa renouvlab.
Ranplase oswa redesignlè ou wè repete pèt aliyman apre antretyen verifye, kwonik derive dimansyon ki retounen nan jou sèvis, fann estriktirèl nan soulye mouri oswa plak, oswa menm estasyon an echwe yon ti tan apre chak sik reparasyon. Nan pwen sa a, mete akimile mouri a depase sa ki ranplasman eleman ka adrese.
Faktè k ap deside a se rekonesans modèl. Yon sèl echèk se yon evènman. Menm echèk la ki repete apre bon reparasyon se yon tandans - ak tandans montre limit konsepsyon, fatig materyèl, oswa demann pwodiksyon ki te depase spesifikasyon zouti orijinal la. Kenbe dosye antretyen detaye (konte frape, kòd defo, aksyon reparasyon, ak rezilta bon jan kalite sèvis -) transfòme desizyon sa a soti nan ensten zantray nan analiz done-.
Bon antretyen pwolonje lavi mouri a 2-3 fwa konpare ak kouri-a-apwòch echèk, men li jenere tou dokimantasyon w ap bezwen lè li lè pou jwenn zouti ranplasman. Pwosesis apwovizyone sa a - konnen kisa pou presize, ki kesyon pou poze, ak kisa yon patnè mouri kalifye ta dwe delivre - se kote pwochen kouch erè achtè yo akimile tou dousman.
Ki jan yo presize ak sous yon koutim Stamping mouri
Jounal antretyen yo di w lè yon mouri rive nan fen lavi. Ki sa k ap pase apre - apwovizyone ranplasman li oswa espesifye yon mak-nouvo zouti - se kote achtè yo swa rasyonalize pwosesis la oswa repete chak erè ki te afekte zouti orijinal yo. Diferans lan anjeneral vini nan preparasyon. Yon RFQ byen-estriktire fè w jwenn sitasyon egzak, ki konparab nan jou. Yon sèl vag deklannche semèn nan imèl klarifikasyon ak quotes bati sou sipozisyon ou pa janm apwouve.
Ki enfòmasyon manifakti mouri ou bezwen
Chak manifakti ki kalifye metal Stamping mouri bezwen menm pake debaz la anvan yo ka site yon fason responsab. Manke menm yon sèl eleman fòse boutik la devine - ak devine sa yo vin kwit nan pri ou, tan plon, oswa pi mal, pèfòmans mouri ou a.
Men sa pou w prepare anvan ou kontakte manifaktirè mouri Stamping:
- Desen pati ak GD&T- genyen ladan yo tout dimansyon jeyometrik ak rezime tolerans. Referans done, tolerans pozisyon, ak kondisyon planite di enjenyè mouri a ki karakteristik konpleksite zouti kondwi. Kòm ekspè fabwikasyon tòl fè remake, san yo pa defini tolerans manifakti a aplike default ki ka pa satisfè entansyon konsepsyon ou.
- Espesifikasyon materyèl- rele estanda egzak ak klas la (egzanp, "SUS304 pa ASTM A240" oswa "SPCC pa JIS G3141"). Materyèl diferan mande diferan asye mouri, clearances, ak kouch.
- Pwojeksyon volim anyèl- kantite ou espere chak ane ak volim total pou tout lavi a detèmine si boutik la site yon fil senp oswa yon zouti pwogresif ak foure carbure ki te konstwi pou dè milyon de sik.
- Kondisyon tolerans pa karakteristik- idantifye ki dimansyon ki kritik kont jeneral. Twò -tolerans tout bagay gonfle pri zouti; anba-espesifye karakteristik kritik yo pwodui pati ki pa rasanble.
- Sifas fini atant- espesifye valè Ra oswa estanda vizyèl pou sifas kosmetik. Yon panèl eksteryè dekoratif mande pou sifas mouri poli ke yon bracket estriktirèl kache pa fè sa.
- Operasyon segondè- note nenpòt ki nan-tapping, ensèsyon pyès ki nan konpitè, oswa post-estamping pwosesis ki afekte fason mouri a delivre pati fini.
Kesyon Kritik pou Poze Founisè Potansyèl yo
Yon pake RFQ konplè jwenn ou quotes. Kesyon ki dwat yo separe manifakti metal ki kapab Stamping mouri soti nan boutik ki pral lite ak pwojè ou a. Lè w ap evalye nenpòt zouti Stamping ak founisè mouri, fouye nan kapasite pwosesis olye ke jis pri:
- Ki zouti simulation CAD/CAM ak CAE ou itilize pandan konsepsyon mouri? Boutik kap kouri fòme simulation trape pwoblèm nimerik olye ke dekouvri yo pandan esè fizik ki koute chè.
- Ki klas asye zouti ak tretman sifas ki estanda pou materyèl mwen ak volim? Repons lan revele si founisè a ap fè jeni pou aplikasyon w lan oswa si wi ou non yon sèl -gwosè-adapte-tout chwa.
- Ki sa pwosesis esè ak validation ou genyen ladan l? Yon sèl frape sou laprès la se pa validation. Chèche dokimante echantiyon T0/T1, rapò dimansyon, ak analiz kapasite pwosesis CPK atravè plizyè sik pwodiksyon.
- Ki jan ou jere chanjman jeni apre apwobasyon mouri? Fleksibilite pou akomode ECN yo san yo pa redesign konplè - atravè estasyon san fè anyen oswa insert modilè - pwoteje envestisman ou pandan konsepsyon pwodwi yo evolye.
- Ki sa ki dokimante atant lavi mouri a, e ki garanti ki kouvri echèk twò bonè?
Yon zouti metal ki kalifye ak patnè mouri reponn kesyon sa yo ak spesifik, pa jeneral. Si repons lan nan "ki zouti simulation ou itilize?" se vag, sa se yon siyal boutik la depann sou esè-ak-apwòch erè ki koute ou tan ak lajan pandan devlopman.
Soti nan RFQ rive nan pwodiksyon -Zouti pare
Pi bon Stamping mouri relasyon manifakti yo pa tranzaksyon. Yo swiv yon chemen devlopman estriktire ki valide chak sipozisyon anvan yo komèt volim pwodiksyon an. Men ki jan chemen sa a sanble ak yon patnè sèvis konplè-:
- Analiz de posibilite- Founisè a revize jeyometri pati ou, materyèl, ak tolerans kont kontrent Stamping. Yo idantifye potansyèl risk pou fòme, sijere amelyorasyon DFM, epi konfime pwojè a solid anvan yo site zouti detaye.
- CAE simulation ak Layout teren- Fòmasyon simulation valide koule materyèl, predi springback, ak optimize sekans estasyon. Layout teren an fèmen nan itilizasyon materyèl ak lojik pwodiksyon an.
- Revizyon konsepsyon mouri ak apwobasyon- ou revize epi apwouve konsepsyon konplè 3D mouri a, ki gen ladan materyèl konpozan, espesifikasyon clearance, ak dokiman ki espere lavi mouri.
- Machin presizyon ak asanble- Fraisage CNC, EDM fil, fanm k'ap pile, ak tretman chalè pwodui konpozan mouri selon espesifikasyon. Asanble pote tout bagay ansanm ak aliyman verifye.
- Esè kouri ak echantiyon T0/T1- mouri a kouri sou yon pwodiksyon-klas laprès, pwodwi echantiyon pati yo mezire ak desen ou an. Ajisteman adrese nenpòt devyasyon springback oswa dimansyon yo obsève nan esè fizik.
- Enspeksyon dimansyon ak validation- Mezi CMM yo, premye-rapò enspeksyon atik yo, ak etid kapasite pwosesis yo konfime mouri a satisfè spesifikasyon anvan li anbake.
- Lage pwodiksyon ak sipò kontinyèl- mouri valide a antre nan anviwònman pwodiksyon ou ak dokiman antretyen, entèval pou file rekòmande, ak espesifikasyon eleman rezèv.
Flux travay fen -a-sa a se sa ki separe yon vrè zouti estamping metal ak patnè mouri nan yon magazen ki tou senpleman delivre yon blòk an asye machin.YICHEN's Stamping Diesèvis sa a montre tout -apwòch sik lavi - sa a pran manadjè apwovizyone yo ak enjenyè zouti ki soti nan posibilite ak simulation CAE atravè machin, esè ak enspeksyon. Kouvèti konplè sa a vle di pwoblèm parèt pandan devlopman olye ke sou etaj pwodiksyon ou a, ak matris koutim metal koutim ou a rive valide epi pwodiksyon -pare olye ke yo mande plis debogaj nan etablisman ou a.
Lè w ap evalye nenpòt manifakti mouri Stamping, priyorite patnè ki posede tout pwosesis la soti nan simulation ak zouti valide. Yon sitasyon pi ba nan yon boutik ki remèt ou yon mouri ki pa teste epi ki disparèt ap koute plis alontèm nan sik pwolonje esè, chanjman jeni, ak lansman pwodiksyon an reta. Erè ki pi chè nan zouti estamping metal ak apwovizyone mouri se pa peye twòp pou zouti - li pa peye pou kapasite ak eritye tout pwoblèm founisè a pa t 'kapab rezoud.
Kesyon yo poze souvan sou Zouti Koupon pou Achte metal ak mouri
1. Ki diferans ki genyen ant yon koupon pou achte metal ak yon mouri Stamping?
Yon koupon pou metal se yon zouti pòtatif oswa machin-ki peze mak tankou nimewo seri oswa logo nan yon sifas. Yon kouto Stamping se yon enstriman presizyon koutim -ki konsiste de yon kout pwen ak kavite ki monte sou soulye mouri gide, ki fèt pou koupe, pliye, trase, oswa fòme fèy metal nan pati fini nan gwo volim. Tou de aplike fòs atravè yon enstriman ki gen fòm, men Stamping mouri enplike siyifikativman plis konpleksite jeni, pi gwo envestisman zouti, ak kapasite pwodiksyon mezire nan dè milye oswa dè milyon de pati ki idantik pou chak seri mouri.
2. Konbyen yon koutim metal Stamping mouri koute?
Koutim Stamping mouri depans varye lajman ki baze sou konpleksite. Senp vide mouri kòmanse alantou $ 5,000 a $ 25,000, mouri konpoze kouri $ 10,000 a $ 50,000, mouri pwogresif varye ant $ 30,000 ak plis pase $ 250,000, ak gwo mouri transfè pou aplikasyon pou otomobil ka depase $ 500,000. Chofè pri prensipal yo se kantite estasyon, egzijans tolerans, atant lavi mouri, materyèl yo mete so, ak gwosè pati. Yon founisè sèvis konplè tankou YICHEN (https://www.yichen-group.com/stamping-die/) bay analiz de posibilite alavans pou achtè yo konprann enplikasyon pri yo anvan yo angaje yo nan envestisman zouti.
3. Ki zouti asye ki pi bon pou Stamping mouri?
Pi bon zouti asye a depann de aplikasyon w lan. D2 (segondè-kabòn, segondè-chromium) ofri ekselan rezistans mete pou blanking jeneral ak fòme nan 62-64 HRC. A2 bay pi bon rezistans ak estabilite lè-redi pou kout pwen-enpak modere. S7 okipe chay chòk lou nan taye materyèl epè-. M2 gwo-vitès asye kenbe dite nan tanperati ki wo nan gwo-moun pwogresif vitès. Karbid tengstèn bay maksimòm rezistans mete pou kouri volim ultra-gwo- ki depase 5 milyon frape. Klas poud metaliji tankou CPM 10V balans mete rezistans ak severite pou aplikasyon avanse wo-fòs asye.
4. Kilè mwen ta dwe chwazi yon mouri pwogresif pase yon mouri transfè?
Chwazi yon mouri pwogresif lè pati ou yo relativman plat, ti ak mwayen nan gwosè, epi yo mande nan gwo volim (50 a 1, 500+ pati pou chak minit). Moule pwogresif kenbe pyès travay la konekte ak yon bann transpò nan tout estasyon sekans, sa ki fè yo ideyal pou pati operasyon milti-konplike san trase gwo twou san fon. Chwazi yon transfè mouri lè pati yo gwo, mande pou gwo twou san fon desen, oswa bezwen wotasyon ant operasyon yo. Transfè mouri separe chak vid an premye, Lè sa a, dwèt mekanik deplase moso endividyèl ant estasyon endepandan, sa ki pèmèt koule materyèl ke yon teren konekte pa ka akomode.
5. Kijan mwen fè konnen lè yon mouri Stamping bezwen reparasyon oswa ranplasman?
Siveye endikatè bon jan kalite pati yo: ogmante siyal wotè burr chire kwen koupe, flote dimansyon sijere mete pin gid oswa move aliyman, ak galling endike clearance oswa pwoblèm wilaj. Kenbe file lè mete kwen an inifòm ak bon jan kalite estabilize apre sèvis. Reparasyon lè domaj lokalize nan yon sèl eleman tankou yon kout pyen fann oswa kousin chire. Ranplase oswa redesign lè ou wè pèt aliyman repete apre antretyen verifye, derive dimansyon kwonik retounen nan jou sèvis, fann estriktirèl nan soulye mouri, oswa menm estasyon an echwe repete apre reparasyon apwopriye. Dosye antretyen detaye ak kantite frape ak kòd defo transfòme desizyon sa a soti nan devine nan analiz done-.


