


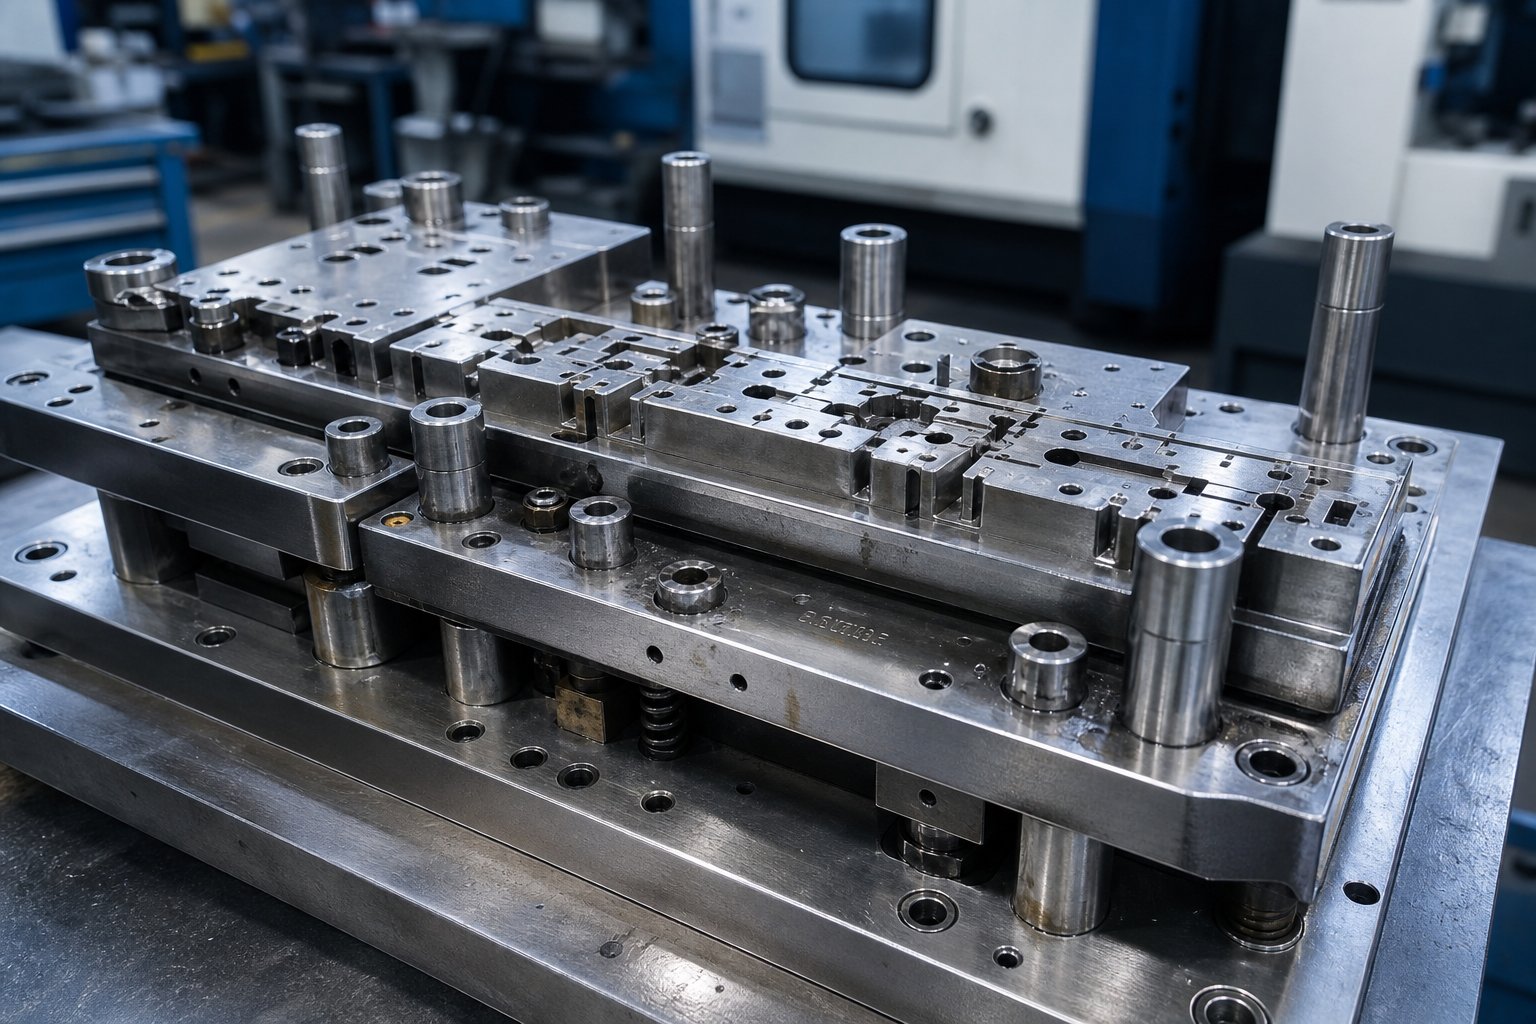
Ki sa ki fè yon metal Stamping mouri reyèlman vle di
Lè w ap chèche enfòmasyon soufè metal Stamping mouri, ou tipikman ateri sou youn nan de ekstrèm: yon amater pwensonaj twou nan fèy metal mens oswa yon chapit liv dans plen ak ekwasyon. Atik sa a ranpli diferans ki genyen ant mond sa yo, mache ou nan ki konstriksyon pwofesyonèl mouri aktyèlman sanble soti nan asye anvan tout koreksyon nan premye frape pwodiksyon an.
Ki sa ki se yon Stamping mouri ak ki sa fè youn enplike
Se konsa, sa ki mouri nan manifakti? Nan nwayo li yo, yon mouri Stamping se yon zouti presizyon ki konpoze de de mwatye kwazman ki koupe, pliye, oswa fòme fèy metal nan yon fòm fini anba fòs laprès. Mwatye anwo ak pi ba yo mete pwenson, kavite mouri, dezabiye, pilòt, ak konpozan gid ki travay ansanm pou lokalize materyèl, fè operasyon, ak lage pati fini an. Yon senp definisyon Stamping: yon pwosesis gwo-fòs ki transfòme fèy plat an twa-konpozan nan vitès pwodiksyon an.
Men, isit la se distenksyon ki pi kontni neglije. Opere yon mouri Stamping vle di chaje li nan yon laprès ak pati kouri. Fè yon sèl vle di jeni chak eleman ki soti nan yon blòk an asye zouti, machin li nan tolerans nivo mikron-, di li, ak pwouve ke li pwodui pati akseptab anvan li janm rive nan pwodiksyon. Ki sa ki se yon laprès Stamping san yon mouri byen bati? Jis tonnage ak okenn kote itil pou ale.
Dimansyon atik sa a konsantre antyèman sou bò konstriksyon: konsepsyon, machinn, tretman chalè, enspeksyon, ak validation. Si w ap mande kisa ki mouri ak ki jan yo jwenn bati, ou se nan plas la dwat.
Poukisa Mouri-Fè Precision Detèmine Kalite Pati
Chak dimansyon sou yon pati ki gen tenm nan trase dirèkteman tounen nan fason yo te fabrike mouri Stamping li yo. Poing-pou-pou mouri kontwole wotè burr. Jeyometri kavite dikte koule materyèl. Sifas fini sou fòme asye detèmine si pati yo lage pwòp oswa fyèl ak bwa. Lè tolerans flote nan menm kèk milyèm nan yon pous, pousantaj bouyon monte, peze D' ogmante, ak pri pou chak frape ogmante.
Mouri a se ADN chak pati ki gen tenm sou li. Chak defo fini sifas, erè dimansyon, oswa burr tras tounen nan fason yo te fè mouri a.
Konprann kisa metal Stamping nan yon nivo pratik vle di rekonèt ke metal Stamping mouri yo pa zouti jenerik. Yo se enstriman -konstwi sou koutim kote chak chwa konsepsyon, seleksyon materyèl, ak operasyon machining konpoze nan bon jan kalite, lonjevite, ak ekonomi nan chak pati yo pwodwi. Seksyon ki devan yo kraze egzakteman ki jan sa rive, kòmanse ak faz jeni dijital ki anvan nenpòt koupe chip.
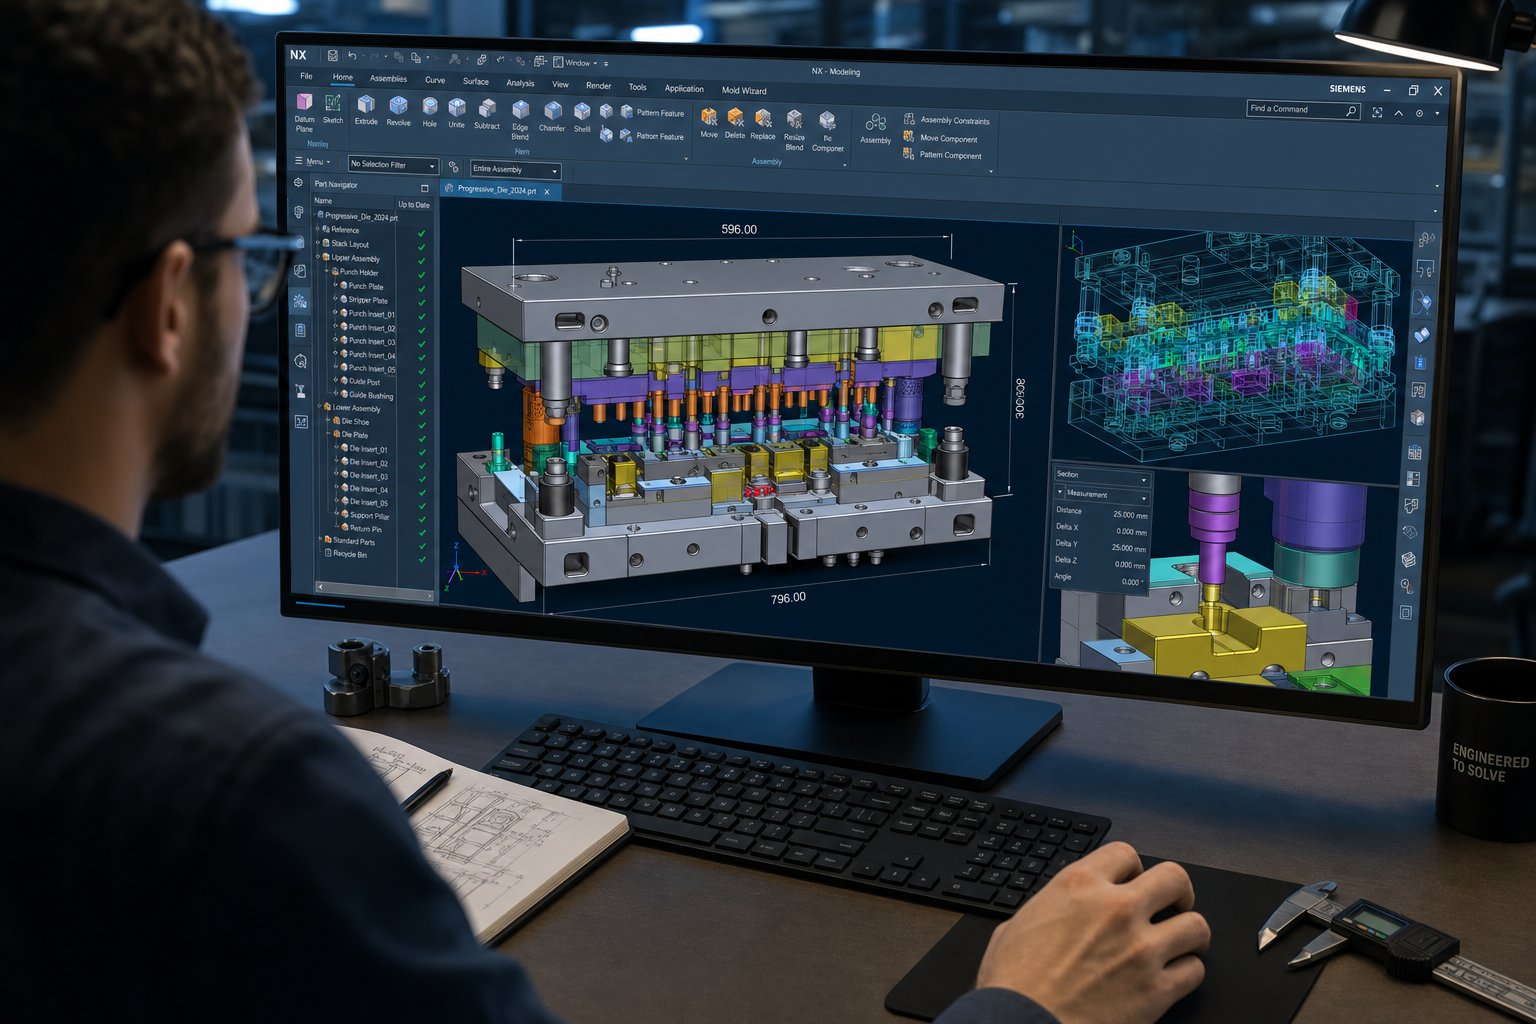
Die Design Workflow soti nan CAD Modeling nan CAM Programming
Anvan nenpòt asye zouti koupe, yon mouri Stamping egziste antyèman kòm jeyometri dijital. Faz jeni devan-faz la se kote pri, presizyon, ak pèfòmans pwodiksyon yo lajman detèmine, men se etap ki pi fò nan diskisyon konstriksyon mouri sote sou.Modèn konsepsyon mouri Stampingdepann sou twa disiplin dijital ki konekte ansanm: modèl CAD 3D pou defini chak eleman, simulation CAE pou valide konpòtman fòme, ak pwogramasyon CAM pou jenere chemen zouti ki pral machin chak pati. Fè faz sa a dwat epi ou diminye bouk esè, bouyon, ak retravay. Jwenn li mal epi ou peye pou erè sa yo nan asye.
Modèl 3D CAD pou jeyometri kout pwen ak mouri
Konsepsyon metal Stamping mouri kòmanse ak yon modèl parametrik 3D nan pati nan so fini. Enjenyè yo enpòte jeyometri pati a, anjeneral kòm yon STEP oswa yon dosye CAD natif natal, epi yo kòmanse travay bak soti nan fòm final la pou defini ki jan mouri a dwe fòme li. Apwòch jeni inverse-sa a se kote konsepsyon Stamping tòl diverge ak konsepsyon mekanik jeneral. Ou pa sèlman modèl eleman solid; w ap modèl espas negatif la ak mouvman ki pral pwodwi yon pati dè milyon de fwa.
Modèl parametrik vle di chak dimansyon kondwi pa relasyon. Chanje yon reyon kout pyen ak kavite nan mouri kwazman, ouvèti dezabiye, ak pòch plak fè bak tout mete ajou otomatikman. Asosyativite sa a anpeche dezakò ki lakòz entèferans pandan asanble a. Pwenson jwenn modèl ak pwofil koupe yo, longè tè yo ak ang taye. Blòk mouri resevwa jeyometri kavite ak clearances apwopriye pou materyèl la espesifik ak epesè ke yo te so. Strippers, pilòt, broch gid, ak blòk talon yo tout pran fòm nan menm modèl asanble a, asire ke chak eleman travay kòm yon sistèm kowòdone.
Layout teren se yon pati enpòtan nan faz modèl sa a. Designer a detèmine kijan teren plat la pral fè nich, konbyen materyèl ki chita ant pati yo, kote onglet konpayi asirans yo konekte, ak ki distans anplasman separe estasyon yo. Yon -layout bann byen planifye balanse itilizasyon materyèl kont distribisyon fòs fòme ak estabilite manje. Pòv nidifikasyon dechè materyèl. Sekans pòv kreye fòs dezekilib ki mete mouri a inegalman.
CAE Simulation pou Predi Konpòtman Fòm
Imajine peze yon fòm konplèks ki soti nan asye ki gen gwo -fòs epi dekouvri ke miray trase a fin fennen, men sèlman apre ou fin machinn kavite mouri yo. Senaryo sa a te konn komen. Jodi a, simulation CAE predi echèk sa yo anvan nenpòt zouti fizik egziste, sa ki fè li youn nan teknik ki gen plis valè metal Stamping disponib pou enjenyè mouri.
Analiz eleman fini modèl tout pwosesis la fòme: kontak detantè vid, vwayaj kout pyen, koule materyèl nan kavite, ak rekiperasyon elastik ki swiv la. Simulation idantifye pli nan zòn ki pa sipòte, eklèsi nan reyon sere, ak fann kote souch depase limit materyèl. Li predi tou springback, ki se tandans metal ki fòme pou refè fòm li yo yon fwa yo retire fòs pou laprès. Pou asye ki gen gwo -fòs, springback ka grav ase pou pouse pati yo soti nan tolerans nèt.Zouti simulation avansekounye a kalkile mayitid springback atravè tout sifas pati a, sa ki pèmèt enjenyè konpanse jeyometri mouri aktif olye ke kouri dèyè koreksyon pandan esè.
Konpansasyon sa a ap travay pa espre modifye figi mouri a pou pati a tounen nan fòm final kòrèk li. San simulation, enjenyè yo te konte sou eprèv fizik-ak-erè, dejeksyon ak iterasyon atravè rekou chè. Teknoloji Stamping te avanse nan pwen kote yon metal Stamping pwototip ka valide nimerik anvan komèt nan zouti difisil, koupe semèn nan delè devlopman ak elimine jij antye nan echantiyon fizik.
CAM Programming and Toolpath Strategy
Avèk jeyometri fèmen ak simulation valide, pwogramasyon CAM tradui konsepsyon an nan enstriksyon machin. Chak kontou, pòch, ak pwofil sou chak eleman mouri bezwen yon chemen zouti ki balanse fini sifas, presizyon dimansyon, ak tan sik. Sa a se kote desizyon konsepsyon Stamping rankontre reyalite fabrikasyon.
Pwogramè CAM yo defini estrateji degrosaj ki retire materyèl an gwo byen vit, ki kite stock pou pase semi-fini ak fini. Yo chwazi jeyometri kouto ki koresponn ak karakteristik espesifik: moulen bout nen boul-pou kavite kontou, moulen fen plat pou sifas plan, ak zouti ti-dyamèt pou kwen sere. Estrateji Toolpath tankou gwo -masinage vitès ak chaj chip konstan diminye fòs koupe ak pwolonje lavi zouti, ki enpòtan lè w ap machinn asye zouti fè tèt di nan 60+ HRC apre tretman chalè.
Pou pwofil mouri konplèks ak koub konpoze ak undercuts, 5-aks pwogramasyon similtane kenbe kouto a oryante optimalman sou sifas la, diminye wotè pèyòl ak minimize polisaj men yo. Jeyometri ki pi senp yo ka sèlman bezwen travay 3-aks. Pwogramè a pran desizyon sa yo eleman pa eleman ki baze sou konpleksite jeyometri ak kondisyon tolerans.
Flux travay konsepsyon tipik Stamping metal soti nan konsèp nan pwogram machin-pare yo swiv yon sekans defini:
- Enpòte jeyometri pati ak revizyon posibilite
- Layout teren, nidifikasyon, ak sekans operasyon
- Modélisation eleman mouri ak asosyativite parametrik konplè
- Fòme simulation, prediksyon springback, ak konpansasyon figi mouri
- Jenerasyon Toolpath, verifikasyon simulation, ak post-tretman pou CNC
Chak etap nouri pwochen an. Sote simulation pou ekonomize tan prèske toujou koute plis nan rivork. Prese pwogram CAM mennen nan fini sifas pòv ki mande pou travay men twòp. Faz dijital la se kote disiplin peye dividann, paske yon fwa ou kòmanse koupe asye, chanjman yo vin eksponansyèlman pi chè. Tranzisyon sa a soti nan modèl dijital nan metal fizik, machin aktyèl la nan eleman mouri, se kote konpleksite konstriksyon revele tèt li pi klè.
Kalite Stamping mouri ak ki jan konstriksyon diferan
Se pa tout mouri Stamping yo bati menm jan an, ak konpleksite konstriksyon varye dramatikman depann sou kalite a. Yon sèl -estasyon blanking mouri ta ka mande pou kèk semèn nan D'. Yon 20-estasyon pwogresif mouri pou yon machin Stamping mouri aplikasyon ka pran plizyè mwa nan travay presizyon atravè plizyè douzèn konpozan ki gen rapò. Konprann ki kalite mouri Stamping ede eksplike poukisa bati estrateji, tolerans, ak depans yo diferan anpil anpil atravè pwojè yo.
Yon sèl-Mouri estasyon kont mouri konpoze
Yon sèl-mouri estasyon reprezante kategori ki pi senp nan matris pou Stamping tòl. Chak konjesyon serebral laprès fè yon operasyon: yon vid, yon pèse, oswa yon fòm sèl. Konstriksyon se relativman senp paske w ap bati yon seri zouti kwazman ak yon sèl enkyetid aliyman. Senp mouri okipe travay debaz tankou rondelles koupe oswa piercing twou aliye nan parantèz.
Konpoze mouri ogmante konpleksite yon dan. Yo fè plizyè operasyon koupe nan yon sèl kou nan yon sèl estasyon. Yon mouri konpoze tipik ta ka vid yon pwofil ekstèn ak pèse twou entèn ansanm. Defi konstriksyon isit la se konsantrisite. Chak kout pwen ak ouvèti mouri dwe aliman jisteman paske yo tout angaje materyèl la nan menm moman an. Tolerans sere boulon, epi moun k'ap fè mouri a dwe kont pou devyasyon anba fòs koupe similtane.
Konbinezon mouri ale yon etap pi lwen pa melanje koupe ak fòme nan yon sèl konjesyon serebral. Ou ta ka vide yon fòm epi trase li nan yon tas nan yon sik laprès sèl. Bati sa yo mande pou moun k'ap fè mouri a jere tou de clearances taye ak fòme reyon nan menm zouti a, ki mande atansyon atansyon sou fason materyèl koule pandan operasyon an konbine. Poutan, tout sa yo se yon sèl zouti-estasyon. Vrè eskalasyon an nan konpleksite bati rive lè ou deplase nan etap zouti ki trete yon teren nan plizyè estasyon.
Pwogresis Die Konstriksyon ak Estasyon Sekans
Mouri pwogresif yo se chwal travay pou gwo -simping volim. Yo fè yon seri de operasyon atravè plizyè estasyon ak chak kou laprès, piti piti transfòme yon teren metal nan yon pati fini. Kòm MetalForming Magazine dekri li, yon mouri pwogresif fè operasyon tòl fondamantal nan de oswa plis estasyon an menm tan, ak teren an deplase yon distans predetèmine pandan chak konjesyon serebral atravè yon sistèm manje otomatik.
Son senp an prensip. Nan pratik, bati youn se pami travay ki pi egzijan nan fabrikasyon zouti ak mouri. Men poukisa:
- Estasyon-a-aliyman estasyon:Chak estasyon dwe kenbe pozisyon parapò ak tout lòt nan mikron. Yon chanjman kimilatif menm 0.01 mm atravè dis estasyon pwodui pati nan tolerans. Maker a mouri machin tout karakteristik estasyon soti nan datum komen ak verifye aliyman atravè tout seri a mouri.
- Kontwòl anplasman:Anplasman se distans fiks teren an avanse ant kou. Chak karakteristik nan chak estasyon dwe espace nan miltip anplasman egzak. Si yon kout pyen pèse nan estasyon twa chita 0.02 mm nan anplasman nan zouti fòm nan nan estasyon uit, karakteristik sa yo pa pral aliman sou pati fini an.
- Dezabiye konsèy ak leve:Teren an dwe manje san pwoblèm nan tout estasyon san yo pa pwan sou karakteristik ki fòme oswa afesman ant lifters. Pou leve ba, gid stock, ak pòch soulajman ant estasyon yo tout mande pou machinn egzak pou kenbe yon plan manje nivo.
- Distribisyon entè-estasyon yo:Pilòt antre nan twou ki te deja pèse pou yo anrejistre pozisyon teren anvan chak operasyon angaje. Pilòt sa yo dwe antre ak retracte an kowòdinasyon ak strippers ak lifters. Erè distribisyon lakòz domaj nan teren oswa anrejistreman rate.
Itilizasyon antay negatif ak pozitif kontoune nan tòl Stamping mouri tou jwe yon wòl nan konstriksyon mouri pwogresif. Antay sa yo sou kwen teren an bay pwen referans fizik pou pozisyon anplasman epi pèmèt detèktè yo detekte manje kout oswa long anvan yo lakòz domaj. Bati estasyon antay la ak jeyometri ak pozisyon kòrèk la se youn nan premye aliyman-operasyon kritik nan mouri a.
Konstriksyon an asye Stamping mouri pou aplikasyon pwogresif tou mande eksepsyonèl konsistans nan fabrikasyon eleman. Chak kout pwen, insert mouri, ak plak fè bak dwe tè plat ak paralèl. Broch gid ak kousin yo dwe kenbe soulye anwo ak pi ba yo nan aliyman anba chaj laprès dinamik. Yon mouri pwogresif se pa sèlman yon koleksyon estasyon; li se yon sistèm mekanik kowòdone kote chak eleman enfliyanse pèfòmans nan chak lòt.
Transfè mouri pou pati gwo oswa fon{0}}desine
Stamping transfè pran yon apwòch diferan. Olye pou yo kenbe pati yo tache ak yon bann transpòtè, yo koupe espas vid endividyèl yo gratis nan premye estasyon an epi yo transfere mekanikman ant estasyon ki vin apre yo pa pinza oswa mekanis navèt. Metòd sa a adapte pou gwo pati yo, gwo -kokiy trase, ak jeyometri ki pa ka rete konekte ak yon teren pandan fòme.
Mouri transfè bilding prezante konpleksite pwòp li yo. Chak estasyon fonksyone kòm yon zouti endepandan, men tout dwe pataje aliyman egzak ak sistèm transfè a. Pozisyon pinza yo, oryantasyon pati yo, ak espas -a-estasyon yo dwe matche ak mekanis transfè mekanik la egzakteman. Otomobil Stamping mouri pou panno estriktirèl kò yo, anndan pòt yo, ak gwo twou san fon -desine lojman souvan itilize konfigirasyon transfè paske gwosè pati a ak pwofondè trase depase sa yon teren pwogresif ka akomode.
Tablo ki anba a konpare ki jan kondisyon konstriksyon yo diferan atravè kalite mouri Stamping sa yo:
| Kalite mouri | Konte Estasyon tipik | Tolerans aliyman | Bati konpleksite | Aplikasyon komen |
|---|---|---|---|---|
| Senp (yon sèl-estasyon) | 1 | +/- 0.05 mm | Ba | Blanking, piercing, viraj sèl |
| Konpoze | 1 (operasyon miltip) | +/- 0.02 mm | Modere | Similtane vid ak pèse |
| Konbinezon | 1 (koupe + fòm) | +/- 0.02 mm | Modere-Segondè | Vide epi trase nan yon sèl kou |
| Pwogresis | 4 rive 30+ | +/- 0.01 mm kimilatif | Segondè | Konektè, parantèz, klip otomobil |
| Transfè | 3 rive 12+ | +/- 0.02 mm pou chak estasyon | Segondè | Gwo panno, gwo twou san fon trase, pati estriktirèl |
So an soti nan yon sèl-estasyon nan konstriksyon pwogresif oswa transfè se pa sèlman yon kesyon de ajoute estasyon. Li se yon chanjman fondamantal nan fason ou planifye, machin, ak valide mouri a. Chak estasyon adisyonèl miltipliye kantite dimansyon kritik yo, kantite konpozan ki mande yon presizyon sub-mikwòn, ak kantite entèraksyon ki dwe travay an konsè. Eskalad sa a nan egzijans presizyon kondwi chwa materyèl yo fè fas mouri mizisyen yo lè yo chwazi asye zouti ki pral fòme zo rèl do chak eleman.
Chwazi Zouti Steel ki baze sou sa w ap Stamping
Yon mouri se sèlman kòm dirab kòm asye a li se te fè soti nan, ak klas la dwa depann prèske antyèman sou ki fèy metal ou planifye koupon pou. Asye dous, Nerjaveèi, aliminyòm, ak alyaj ki gen gwo -fòs yo chak enpoze diferan estrès sou zouti. Gen kèk mete kwen desann piti piti nan fwotman. Gen lòt ki delivre chaj enpak byen file ki chip asye frajil. Chwazi materyèl Stamping metal pou pwenson, blòk mouri, ak fòme foure san yo pa konsidere materyèl la tenm, se tankou chwazi kawotchou san yo pa konnen sifas wout la.
Zouti Steel Klas ak aplikasyon pou Stamping yo
Senk kategori materyèl kouvri majorite konpozan mouri yo itilize nan Stamping pwodiksyon an. Chak okipe yon pozisyon diferan sou spectre dite-diverite a, epi chak adapte yon mòd echèk espesifik.
D2 zouti asyese chwa a default lè abrazif mete limite lavi zouti. Kontni segondè carbure Kwòm li yo kenbe kwen koupe byen file sou kouri pwodiksyon long. Pou gwo-volim blanking ak pèse nan asye tenmye ak materyèl kouvwi, D2 delivre pi bon retansyon kwen an. Sepandan, li manke severite pou li siviv gwo enpak, kidonk li pa ideyal pou estasyon k ap fòme-kalib epè kote chaj chòk domine.
A2 zouti asyetravay pi byen lè pa gen yon sèl mòd echèk klèman domine. Li balanse rezistans mete ak ase severite pou okipe enpak modere, sa ki fè li yon chwa pratik pou mouri pwogresif kote plizyè estasyon fè eksperyans kondisyon melanje nan mete, chaj, ak enpak siklik. Pou pwodiksyon mwayen-volim anba 1,000,000 frape, A2 souvan bay pèfòmans ki pi pri-efikas.
S7 zouti asyepriyorite severite pi wo pase tout lòt bagay. Lè kout pwen oswa krak anba enpak repete, patikilyèman nan gwo -estamping kalib oswa estasyon ak chaj piercing agresif, S7 absòbe estrès siklik ki ta ka zo kase pi wo-klas carbure. Li kouri nan yon dite pi ba (56-58 HRC) men reziste krak fatig byen lwen pi bon pase D2 oswa M2.
M2 gwo-vitès asyeranpli espas sa a kote tou de mete ak chaj konpresiv kontribye nan echèk. Pwenson ki dwe kenbe jeyometri kwen anba gwo presyon soutni benefisye de konbinezon M2 a nan dite (60-65 HRC) ak fòs konpresiv. Konpare ak D2, li reziste deformation pi byen. Konpare ak S7, li kenbe yon kwen pi file ankò.
Tengstèn carburefoure yo bay rezistans mete jiska 30 fwa pi gran pase asye zouti konvansyonèl yo. Yo kenbe presizyon dimansyon sou dè milyon de sik, sa ki fè yo sèlman opsyon pratik pou aplikasyon pou ultra-wo-volim oswa lè Stamping materyèl ki trè abrazif. Konpwomi a: carbure se frajil, chè, epi li mande pou fanm k'ap pile espesyalize oswa EDM pou fòme. Li pa ka absòbe chay lou oswa enpak san risk pou ka zo kase katastwofik.
| Klas | Dite (HRC) | Severite | Mete Rezistans | Pi bon-Materyèl ki anfòm |
|---|---|---|---|---|
| D2 | 58-62 | Modere | Ekselan | Asye kouvwi, asye modere, gwo -volim blanking |
| A2 | 58-62 | Bon | Bon | Operasyon melanje, pwodiksyon volim mwayen- |
| S7 | 56-58 | Ekselan | Modere | Epè -kalib asye, pèse lou, estasyon ki gen tandans enpak- |
| M2 | 60-65 | Modere | Trè bon | Gwo -chaj pwensonaj, fèy metal abrazif |
| Karbid (WC-Co) | 70+ (HRA 88-92) | Ba | Eksepsyonèl | Nerjaveèi asye, alyaj abrazif, plizyè -milyon pati kouri |
Ki jan materyèl la tenmde chanje chwa konsepsyon mouri
Tòl la kouri nan mouri a dikte ki klas ki dwe nan ki pozisyon. Konsidere twa senaryo komen:
Stamping asye purprezante yon defi doub. Klas Austenitic tankou 304 ak 316 yo tou de abrazif ak tandans mete adezif (galing). Travay materyèl la -di rapidman pandan fòme, sa ki ogmante fòs koupe ak akselere deteryorasyon kwen. Stamping Nerjaveèi mande pou zouti dite segondè -, tipikman D2 oswa foure carbure nan estasyon koupe, konbine avèk sifas poli ak kouch anti-pou anpeche materyèl ranmase sou fòme asye.
Stamping aliminyòmsanble li ta dwe fasil sou zouti paske materyèl la se mou. Nan pratik, pwosesis la Stamping aliminyòm kreye pwòp pwoblèm li yo. Aliminyòm gen yon gwo tandans pou konfòme yo ak sifas zouti asye, bati sou figi kout pyen ak reyon mouri jiskaske bon jan kalite pati degrade. Lè w ap travay ak fèy aliminyòm so, konsèpteur mouri yo bay priyorite fini sifas ak seleksyon kouch sou dite anvan tout koreksyon. DLC oswa TiN-four A2 kouvwi souvan depase asye ki pi rèd san kouvwi paske yo reziste mekanis adezif mete aliminyòm eksplwate.
Asye ki gen gwo -fòs(pi wo pase 590 MPa rupture) mande tou de dite ak severite ansanm. Fòs segondè fòme materyèl la estrès zouti konpozan nan konpresyon, pandan y ap tandans springback li yo mande pi sere jeyometri mouri. M2 oswa carbure-pwenson pwent okipe chaj abrazif la nan estasyon koupe, pandan y ap S7 ka sèvi pi byen nan estasyon fòme kote enpak domine.
Ki lè foure carbure jistifye pri prim yo atravè -aye zouti ki fè tèt di? Desizyon an anjeneral vini nan volim ak abrazivite materyèl. Pou pwodiksyon pwodiksyon ki depase yon milyon pati, oswa lè Stamping Nerjaveèi oswa alyaj segondè -fòs ki konsome bor D2 rapidman, pri total de pwopriyetè carbure desann pi ba pase sa nan asye paske li elimine sik refile miltip ak tan ki asosye yo. Pou kouri anba 100,000 pati oswa lè Stamping metal douser pou aplikasyon pou Stamping, atravè -ki fè tèt di asye zouti rete chwa ekonomik la.
Seleksyon materyèl mete etap la, men li sèlman delivre tout valè li yo apre bon D 'ak tretman chalè aktive pwopriyete materyèl sa yo. Pwochen etap la nan konstriksyon se transfòme blòk asye zouti anvan tout koreksyon sa yo nan konpozan mouri presizyon atravè yon seri ak anpil atansyon sekans nan operasyon CNC D '.
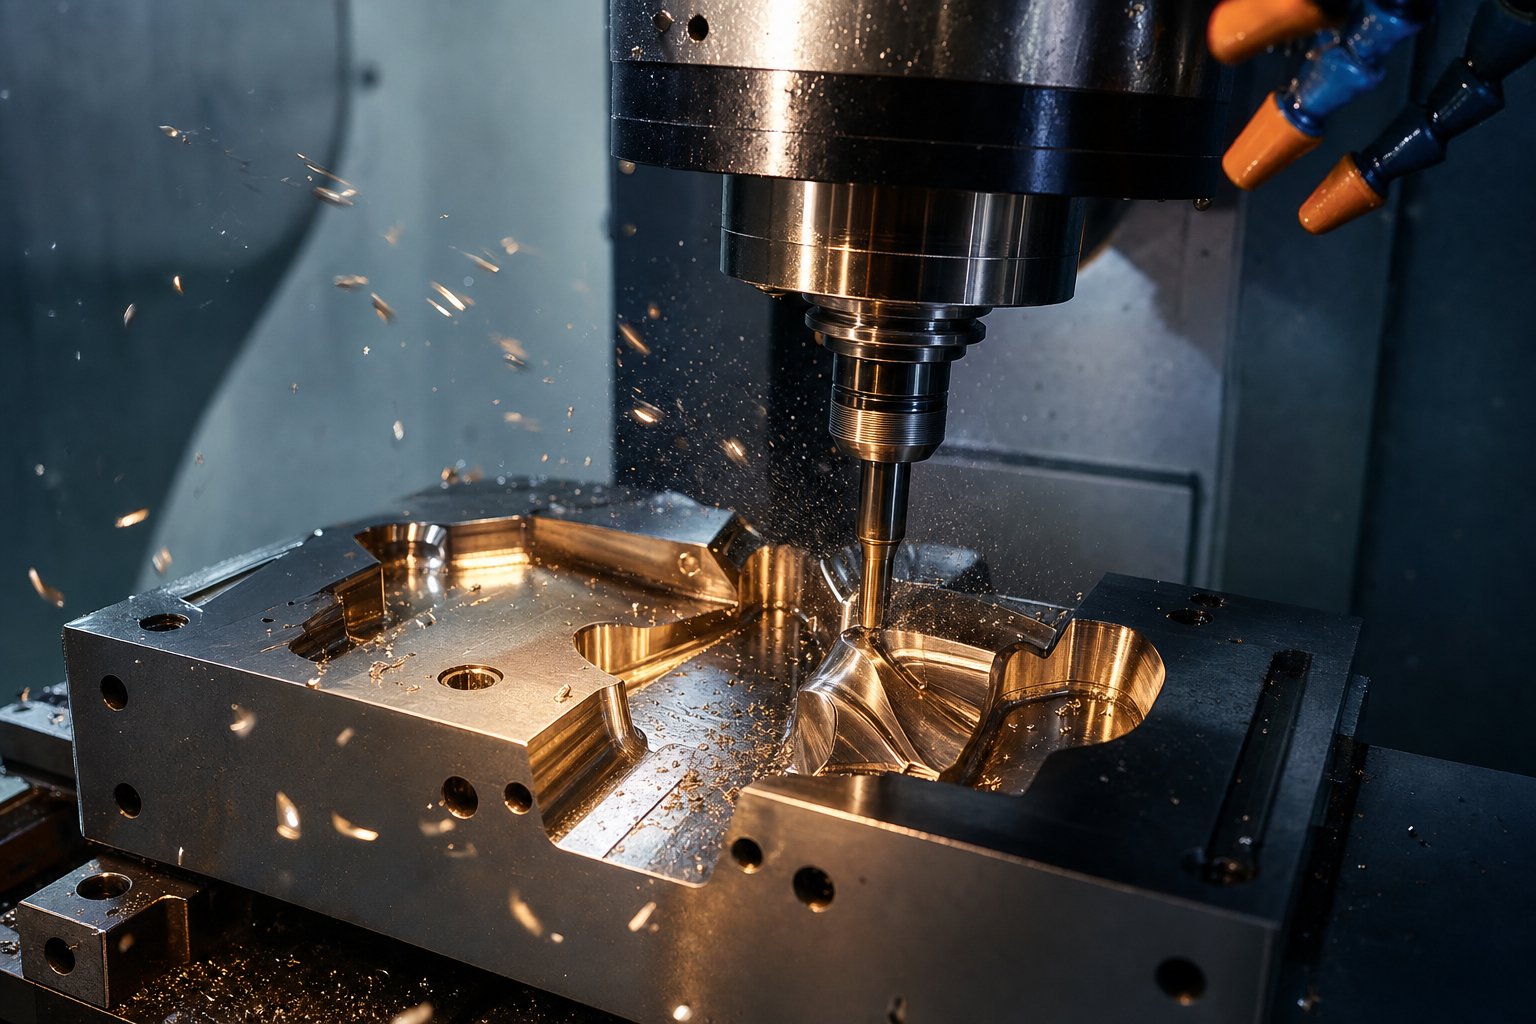
CNC machining pwosesis ki fòme chak eleman mouri
Yon blòk D2 oswa M2 chita sou yon palèt se jis potansyèl anvan tout koreksyon. Vire l 'nan yon eleman mouri fonksyone mande pou yon sekans ekspre nan operasyon CNC D', yo chak fèt nan yon etap espesifik pou yon rezon espesifik. Lòd la enpòtan menm jan ak operasyon yo tèt yo. Ki graj twò agresif epi ou prezante estrès entèn ki deformation pati a pandan tretman chalè. Fini anvan redi epi ou pèdi presizyon ou lè asye a deplase pandan trempe. Chak zouti Stamping metal ak boutik mouri swiv yon lojik machinn bati alantou yon prensip: retire esansyèl la pandan y ap asye a se mou, di li, Lè sa a, pote l 'nan gwosè final la pandan li difisil.
Fraisage brut ak Semi-Fini anvan tretman chalè
Konpozan mouri kòmanse lavi machin yo nan yon eta rkwit oswa pre{0}}di, anjeneral alantou 20-30 HRC. Nan tendres sa a, materyèl la koupe fasil, zouti dire pi lontan, ak pousantaj retire materyèl rete wo. Operasyon degrosaj retire majorite stock depase, kite 0.5 a 1.0 mm nan materyèl sou tout sifas kritik kòm yon "alokasyon fini" pou operasyon pita.
Poukisa kite alokasyon sa a? De rezon. Premyèman, tretman chalè lakòz mouvman dimansyon. Menm vakyòm-aye zouti ki fè tèt di toujou chanje yon ti kras pandan estrikti kristal li a ap transfòme pandan trempe. Dezyèmman, pwosesis la brut tèt li jenere estrès rezidyèl soti nan fòs koupe ak chalè lokalize. Si ou usinage nan gwosè final la nan etap sa a, ou ta gade chanjman dimansyon sa yo apre redi.
Ant degrossaj ak tretman chalè, yon sik soulajman estrès-nan anviwon 600-650 degre Sèlsiyis detann estrès entèn yo kreye pa koupe agresif. Semi-pase fini answit pote sifas yo pi pre dimansyon final yo, anjeneral nan 0.2-0.3 mm, pandan y ap kenbe yon kondisyon stock inifòm ki asire menm pénétration chalè pandan sik vin di ki vin apre a. Viraj CNC okipe konpozan wonn tankou broch gid, basin, ak pwenson wonn nan etap sa a, ki pwodui jeyometri tou pre nèt-fòm anvan asye a transfòme.
Fini fanm k'ap pile ak gwo -Vitès fraisage difisil apre redi
Yon fwa tretman chalè pote eleman nan dite travay yo nan 58-65 HRC, materyèl la konpòte yon fason konplètman diferan anba yon kouto. Li se kounye a yon fò abrazif ki reziste D tradisyonèl yo. De estrateji fini okipe defi sa a: presizyon fanm k'ap pile ak gwo vitès fraisage difisil.
Sifas fanm k'ap pile pote konpozan plat tankou plak mouri, plak fè bak, ak mete bann nan epesè final ak tolerans plat nan +/- 0.005 mm oswa pi bon. Silendrik fanm k'ap pile fini eleman wonn nan tolerans dyamèt nan mikron. Manje ekselan nan pwodwi pèfeksyon jewometrik sou sifas ki aksesib. Kòmpresizyon D' espesyalis note, lè yon konsepsyon mande plane oswa paralelis nan +/- 0.002 mm, fanm k'ap pile se sèl chwa ki lojik, livrezon fini sifas desann nan Ra 0.1 mikromèt.
Gwo -vitès fraisage difisil parèt kòm yon konpleman pwisan nan fanm k'ap pile. Sèvi ak carbure oswa PCBN zouti nan gwo vitès file koton, pwosesis sa a eksplwate taye adiabatik: tan an kontak zouti se tèlman kout ke majorite nan transfè chalè nan chip la olye ke materyo a. Rezilta a se retire materyèl efikas nan asye fè tèt di san domaj tèmik nan sifas eleman an. Fraisage difisil ka retire materyèl jiska senk fwa pi vit pase fanm k'ap pile pandan y ap jenere estrès konpresiv rezidyèl sou sifas la, ki aktyèlman benefisye lavi fatig nan zouti Stamping sibi chaj siklik.
Divizyon an pratik ant metòd sa yo se senp. Manje manch datum plat, sifas paralèl, ak pwofil silendrik senp. Fraisage difisil aborde kontou 3D, jeyometri pòch, ak pwofil kavite konplèks ke yon wou fanm k'ap pile fizikman pa ka rive jwenn. Pifò konpozan mouri mande tou de: sifas referans tè pou anfòm asanble, ak difisil -freze kontou pou fòme jeyometri. Apwòch ibrid sa a se pratik estanda nan pwodiksyon zouti metal Stamping paske chak pwosesis kouvri jeyometri lòt la pa kapab.
5-aks CNC pou pwofil mouri konplèks
Se pa tout eleman mouri ka fini ak travay 3-aks. Lè yon kout pyen fòme gen koub konpoze, oswa yon kavite mouri prezante mi gwo twou san fon ak sifas ekri ak reyon sere, fòs fraisage 3-aks konpwomi. Zouti a ka sèlman apwoche soti anwo a, ki mande kouto ki pi long ki detounen anba chaj epi kite mak pèyòt sou sifas kwen ki mande pou polisaj men twòp.
Machining 5-aks rezoud sa a pa panche zouti oswa pyès la, sa ki pèmèt kouto a kenbe yon oryantasyon pi bon an parapò ak sifas yo te koupe a. Daprekonparezon kapasite machining, 5-aks moulen reyalize tolerans nan +/- 0.0005 pous ak fini sifas desann nan Ra 0.4 mikro, epi yo machin konplèks sifas 3D nan yon sèl konfigirasyon ki ta mande plizyè repositioning sou yon machin 3-aks.
Pou zouti ak aplikasyon pou Stamping mouri, kapasite 5-aks pi enpòtan nan sitiyasyon sa yo:
- Gwo twou san fon trase kavite mouriak mi konpoze-koube ki mande kout, zouti rijid oryante nòmal nan sifas la
- Pwogresis estasyon fòme mouriak karakteristik angle ki pa ka rive nan yon apwòch vètikal
- Des kout pwen konplèkskote plizyè karakteristik undercut bezwen machining san re-fitting
Sepandan, se pa tout eleman ki jistifye tan 5-aks. Senp plak mouri plat, plak fè bak, ak foure dwat-ranpa yo machin efikasman sou ekipman 3-aks nan pi ba pousantaj èdtan. Desizyon an soti nan jeyometri: si yon karakteristik mande pou repositionnman oswa zouti long-rive sou yon machin 3-aks, 5-aks tipikman delivre pi bon presizyon nan pi ba pri total malgre to a machin ki pi wo. Lè bati mouri ki destine pou yon machin Stamping metal gwo vitès, presizyon dimansyon yo ka reyalize nan fini 5-aks dirèkteman tradwi tolerans pati pi sere ak pi long entèval ant antretyen.
Sekans machin konplè a pou yon eleman tipik mouri, soti nan blòk anvan tout koreksyon nan insert poli pare pou asanble, swiv pwogresyon sa a:
- Moulen ki graj tout karakteristik nan eta a mou (rekwit), kite 0.5-1.0 mm stock sou sifas kritik.
- Soulaje estrès nan 600-650 degre Sèlsiyis pou libere estrès rezidyèl ki lakòz machinn.
- Semi-fini nan 0.2-0.3 mm nan dimansyon final yo ak alokasyon stock inifòm
- Voye nan tretman chalè pou vakyòm redi ak tanperaman sib dite
- Fini moulen sifas referans ak difisil moulen kontou konplèks nan dimansyon final yo
- Final polisye fòme sifas yo mande valè Ra pou koule materyèl ak lage pati
Chak etap pòtay pwochen an. Sote soulajman estrès anvan tretman chalè envite deformation. Fraisage difisil anvan ou verifye dimansyon apre tretman -chalè-pèdi tan machin lan sou yon pati ki te ka depase limit rekiperab yo. Disiplin nan sekans sa a se sa ki separe zouti metal pwofesyonèl ak fabrikasyon mouri soti nan boutik ki kouri dèyè pwoblèm nan rivork.
Precision fanm k'ap pile ak fraisage difisil okipe majorite jeyometri mouri, men sèten karakteristik pouse pi lwen pase sa nenpòt kouto wotasyon oswa wou abrazif ka reyalize. Kwen entèn byen file, fant etwat, ak konplike nan -pwofil mande yon mekanis retire konplètman diferan, yon sèl ki koupe ak etensèl elektrik olye ke fòs mekanik.
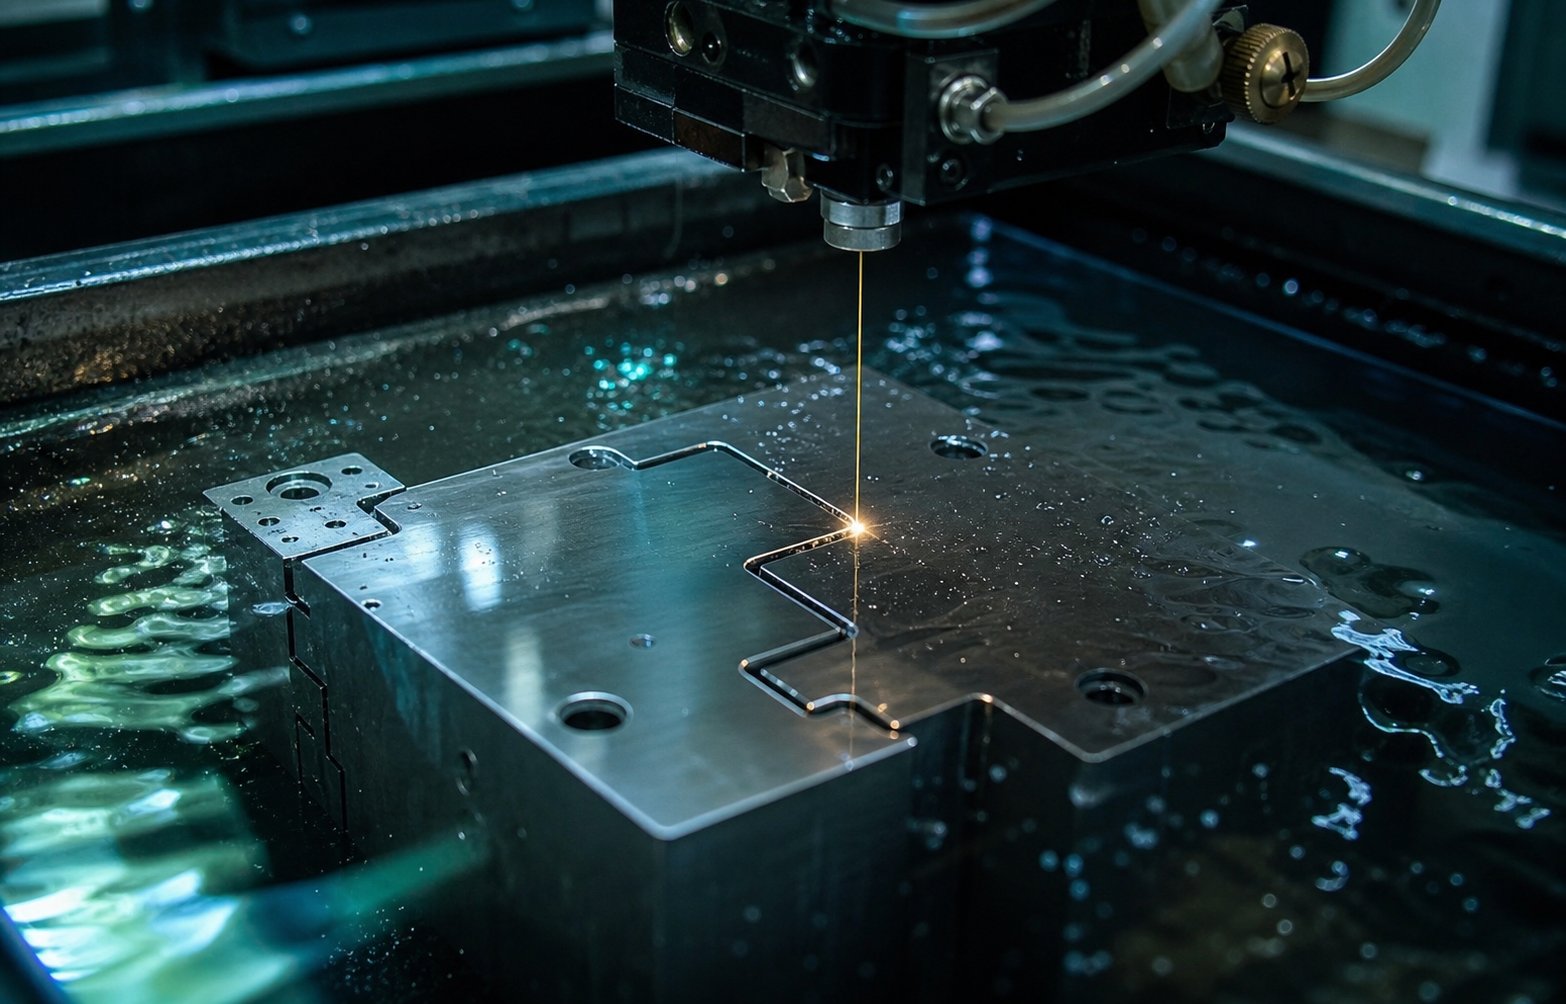
Fil EDM ak Sinker EDM pou jeyometri konplèks mouri
Yon kouto fraisage, kèlkeswa dyamèt li piti, kite yon reyon nan chak kwen entèn ki egal ak gwosè pwòp li yo. Yon wou fanm k'ap pile pa ka rive nan yon plas etwat. Limit fizik sa yo vle di ke sèten konpozan Stamping mouri, patikilyèman konplike pwenson tòl ak mouri, mande pou yon pwosesis fondamantalman diferan retire materyèl. Machin egzeyat elektrik retire metal atravè ewozyon etensèl kontwole olye ke fòs koupe mekanik, pwodwi jeyometri ke pa gen okenn zouti wotasyon ka repwodui.
Fil EDM pou pwenson presizyon ak pwofil mouri
Fil EDM sèvi ak yon mens kwiv oswa fil kouvwi, tipikman 0.1 a 0.3 mm an dyamèt, kòm yon elektwòd ki koupe nan materyo a sou yon chemen CNC-pwograme. Fil la pa janm kontakte materyèl la. Olye de sa, rapid dechaj elektrik vaporize patikil mikwoskopik pandan y ap dlo deyonize lave debri ak refwadi zòn koupe a. Paske fil la pase nèt nan materyo a,fil EDM pwodui nan -koupe pwofil ak reyon entèn osi piti ke dyamèt fil la tèt li., byen lwen pi file pase nenpòt kouto fraisage ka reyalize.
Pou yon moule Stamping tòl, EDM fil se pwosesis la -pou koupe pwofil kout pyen, ouvèti mouri, ak twou clearance apre tretman chalè. W ap remake sa a enpòtan anpil: koupe asye zouti ki fè tèt di nan 60+ HRC se woutin pou EDM fil paske dite materyèl gen yon enfliyans minim sou ewozyon etensèl. Pwosesis yo machin D2, M2, e menm carbure ak menm fasilite. Mouri koupon pou pwofil ki mande pou relasyon sere clearance ant kout pyen an ak ouvèti mouri, pafwa tankou ti kòm 5-8% nan epesè materyèl pou chak bò, konte sou kapasite fil EDM a kenbe tolerans nan seri a nan +/- 0.005 mm anba kondisyon kontwole.
Plizyè pase ekreme progresivman rafine presizyon ak fini sifas yo. Yon koupe ki graj retire èstime nan materyèl, Lè sa a, de a kat fini pase raze mikron nan yon moman, amelyore tou de presizyon dimansyon ak bon jan kalite sifas ak chak pas. Sa fè EDM fil ideyal pou koupe pwofil kouple yo nan konpozan mouri Stamping kote kout pyen-pou-mouri anfòm detèmine wotè burr sou chak pati so.
Sinker EDM pou kavite ak kontou konplèks
Kote EDM fil fè ekselan nan -koupe pwofil, EDM plonje jere kavite avèg, kontou 3D, ak sifas teksti ke yon fil fizikman pa ka pwodui. Pwosesis la sèvi ak yon elektwòd ki gen fòm -, tipikman machinn soti nan grafit oswa kòb kwiv mete, ki "lave" nan pyès travay la atravè ewozyon etensèl. Fòm elektwòd la dirèkteman koresponn ak jeyometri kavite ou bezwen an, epi pandan pwosesis la ap pwogrese, dè milye de etensèl mikwo-pa segonn retire materyèl ak presizyon pandan y ap jere chalè ak debri lwil oliv idrokarbone.
Nan konstriksyon metal Stamping mouri, sinker EDM jwenn wòl li nan fòme kavite ak sifas 3D konplèks, detay monnen, ak karakteristik Relief ke pa gen okenn kouto fraisage ka rive san devyasyon. Li kreye tou sifas tèkstur sou figi koupon pou mouri kote brutality kontwole ede koule materyèl pandan fòme. Pwosesis la pa jenere okenn fòs mekanik sou materyo a, ki vle di seksyon mouri mens ak karakteristik delika rete san defòmasyon pandan D.
Konpwomi a se vitès ak pri zouti. Chak elektwòd dwe fè koutim-machine pou koresponn ak kavite vle a, epi elektwòd yo mete pandan w ap itilize yo, pafwa mande plizyè kopi pou yon sèl karakteristik. Tan sik yo kouri pi dousman pase EDM fil pou volim materyèl ekivalan. Men, pou kavite avèg nan asye fè tèt di toujou, sinker EDM rete sèlman opsyon pratik.
| Paramèt | Fil EDM | Sinker EDM |
|---|---|---|
| Tolerans ki ka reyalize | +/- 0.002 rive 0.005 mm | +/- 0.005 rive 0.025 mm |
| Fini sifas (Ra) | 0.1 a 0.8 mikromèt | 0.4 a 3.2 mikromèt |
| Pi bon kalite jeyometri | Atravè-pwofil koupe, ouvèti dwat-ranpa yo, kout pwen | Kavite avèg, kontou 3D, sifas ki fòme sifas yo |
| Tan Sik tipik | 2 a 12 èdtan pou chak pwofil (depann sou epesè ak pase) | 4 a 40+ èdtan pou chak kavite (depann sou pwofondè ak konpleksite) |
Lapping ak polisaj pou bon jan kalite sifas yo
EDM kite yon kouch refondasyon karakteristik sou sifas machin, yon zòn mens nan materyèl re-solidifye ki ka pi difisil ak pi frajil pase asye paran an. Pou koupe eleman tankou pwenson ak ouvèti mouri, kouch sa a se tipikman akseptab oswa menm benefisye. Pou fòme sifas kote tòl dwe koule san pwoblèm anba presyon, li bezwen retire.
Lapping itilize konpoze abrazif amann sou nap plat oswa kontou pou retire materyèl nan nivo sub-mikwòn, sa ki pwodui plat ak fini sifas ke fanm k'ap pile pou kont li pa ka matche. Li se metòd estanda pou pote sifas kwazman kritik nan yon mouri tòl nan pèfeksyon jeyometrik ki nesesè pou menm kontak anba chaj laprès.
Polisaj adrès fòme sifas espesyalman. Kòm mizisyen mouri ki gen eksperyans nanNòt fabrikatè a, polisaj nan direksyon koule metal diminye friksyon epi li ede tòl deplase nan trase ak fòme estasyon san yo pa griye. Sepandan, se pa tout sifas ki benefisye de yon fini glas. Asye ki pi graj-bon jan kalite yo fè pi byen kont zouti ki gen yon ti kras teksti paske mikwo-val yo pyèj lubrifyan. Desizyon an nan ki kote yo poli ak ki kote yo kite teksti kontwole sou yon fèy metal Stamping mouri depann sou materyèl la espesifik yo te so ak kalite a nan operasyon fòme nan chak estasyon.
Ansanm, EDM ak sifas fini bay mizisyen mouri kontwòl sou jeyometri ak kondisyon sifas ke CNC D 'pou kont li pa ka delivre. Pwosesis sa yo konplete faz fòme nan konstriksyon mouri. Men, jeyometri anvan tout koreksyon ak fini sifas yo se sèlman yon pati nan sa ki fè Stamping konpozan mouri fè anba chaj pwodiksyon. Asye a li menm dwe transfòme atravè tretman chalè ak kouch pwoteksyon pou reziste kont dè milyon de enpak, sik abrazif, ak evènman tèmik ke pwodiksyon Stamping demand yo.
Tretman chalè ak kouch sifas ki pwolonje lavi mouri
Machining bay yon eleman mouri fòm li yo. Tretman chalè bay li pwopriyete mekanik yo siviv pwodiksyon an. San yo pa bon redi ak tanperaman, menm kout pwen an D2 ki pi jisteman machin ta defòme anba chaj Stamping nan plizyè milye frape. Ak san yo pa kouch pwoteksyon, mete adezif ta detwi sifas fòme lontan anvan fwotman te janm vin faktè a limite. De etap post-machinman sa yo, tretman chalè ak kouch, se kote lonjevite mouri genyen oswa pèdi.
Sekans redi ak tanperaman vakyòm
Vacuum hardening chofe asye zouti a nan tanperati ostenitize li anndan yon chanm presyon ba -, Lè sa a, etenn li lè l sèvi avèk gwo-gaz presyon inaktif. Anviwònman an vakyòm anpeche oksidasyon ak dekarburizasyon, prezève entegrite sifas ki te kreye ak anpil atansyon pandan D fini. Pati yo soti pwòp ak dimansyon ki estab, ak distòsyon minim konpare ak metòd ki baze sou atmosfè-.
Yon sèl sik se pa janm istwa a plen. Tanperaman swiv redi, tipikman nan de oswa twa sik nan tanperati pwogresivman diminye. Chak tanperaman transfòme austenite kenbe nan martensite ki estab, soulaje estrès entèn nan pasè a, ak melodi balans final la ant dite ak severite. Sote yon sik tanperaman kite mikwostrikti enstab ki ka chanje dimansyon pandan pwodiksyon, sa ki lakòz pèt tolerans pwogresif ki difisil pou dyagnostike.
Tretman kriyojenik pouse transfòmasyon sa a pi lwen. Lè yo refwadi eleman yo a apeprè mwens 300 degre Fahrenheit lè l sèvi avèk nitwojèn likid nan yon desandan kontwole sou plizyè èdtan, pwosesis kriyojenik konvèti austenite rezidyèl ke tanperaman estanda kite dèyè. Rechèch pibliye nan laJounal Entènasyonal Syans Jenidokimante ke yon pwosesis kriyojenik pwofon ki kontwole syantifikman pwodui itilizasyon -ogmante lavi ki depase 200 pousan atravè plizyè aplikasyon zouti. Chanjman nan nivo molekilè -, ki gen ladan distribisyon carbure amelyore ak transfòmasyon martensitic konplè, diminye koyefisyan friksyon an ak amelyore estabilite dimansyon pou tout tan. Pou Stamping mouri espere kouri dè milyon de sik, tretman kriyojenik apre tretman chalè konvansyonèl ka double oswa trip lavi itil mouri anvan refile vin nesesè.
Kouch PVD ak CVD ki diminye mete ak griye
Tretman chalè optimize materyèl la esansyèl. Kouch pwoteje sifas kote zouti-a-fèy kontak aktyèlman rive. Depo vapè fizik (PVD) ak depo vapè chimik (CVD) aplike kouch seramik mens, tipikman 2 a 5 mikron epè, ki redwi dramatikman friksyon ak reziste transfè materyèl soti nan fèy la tenm sou sifas mouri.
Poukisa sa gen pwoblèm? Lè yo tache asye pur, tandans materyèl la pou travay -di ak fyèl kreye adezif akimilasyon sou sifas mouri ki byen vit degrade kalite pati yo. Yon esè nan plant Stamping Ford Motor Company la,rapòte pa chèchè Inivèsite Deakin, te jwenn ke TiCN-kouvwi mouri ogmante lavi mouri pa yon faktè ki gen plis pase 20 konpare ak sifas poli ki pa kouvwi lè Stamping galling-materyèl ki gen tandans. Kouch la ranvwaye etap transfere materyèl kritik-endefiniman nan fennèt tès 20,000-sik esè a.
Chak kalite kouch vize yon mekanis mete espesifik:
- TiN (Nitrur Titàn):Pwoteksyon jeneral -pou mete ak dite alantou 2000-2500 HV. Pri -efikas pou Stamping materyèl melanje nan vitès ak volim modere.
- TiCN (Titàn Carbonitrude):Pi wo dite ak pi ba friksyon pase TiN. Ekselan kont materyèl abrazif ki gen ladan aplikasyon pou Stamping metal asye pur kote travay-sifas ki di akselere mete kwen.
- TiAlN (Nitrur aliminyòm Titàn):Tolere tanperati ki pi wo a 800 degre Sèlsiyis lè li fòme yon kouch oksid aliminyòm pwoteksyon anba chalè. Apwopriye pou Stamping gwo -vitès ak aplikasyon kote dekonpozisyon lubrifyan kreye tanperati zouti ki wo.
- DLC (Diamond-Tankou Kabòn):Trè ba koyefisyan friksyon nan apeprè 0.1 a 0.15, anpeche ranmase materyèl adezif. Chwa prensipal la pou aliminyòm Stamping mouri ak aliminyòm Stamping zouti kote galling nan aliminyòm tenm sou sifas mouri se mòd nan echèk dominan olye ke mete abrazif.
Seleksyon kouch konekte dirèkteman nan materyèl la so. Pou 316 Stamping asye pur, kote tou de fwotman ak zouti atak adezyon an menm tan, TiCN oswa TiAlN bay dite ak inertness chimik ki nesesè pou reziste grip nan estasyon fòme. Pou Stamping metal aliminyòm, friksyon ultra-ki ba DLC a anpeche materyèl mou an kole ak sifas zouti yo, kenbe sifas pati yo pwòp ak entèval antretyen mouri.Konparezon pèfòmanskonfime ke rediksyon friksyon DLC a diminye anpil rezistans koupe ak anpeche adezyon chip lè machinn oswa fòme metal mou tankou aliminyòm ak kwiv.
Efè konpoze desizyon sa yo enpòtan. Yon mouri ki fèt ak bon klas asye zouti, byen vakyòm-di ak tretman kriyojenik, ak kouvwi ak bon kouch seramik la ka kouri twa a senk fwa pi long pase yon sèl kote nenpòt etap te konpwomèt. Sa a miltiplikatè tradui dirèkteman nan mwens arè pwodiksyon, pi ba pri pou chak frape, ak pi konsistan bon jan kalite pyès so yo pandan tout lavi mouri a. Men, pou mezire pèfòmans sa a mande pou mezi rijid nan chak etap, soti nan premye chèk dimansyon apre tretman chalè jiska enspeksyon final la nan esè -pati so yo.
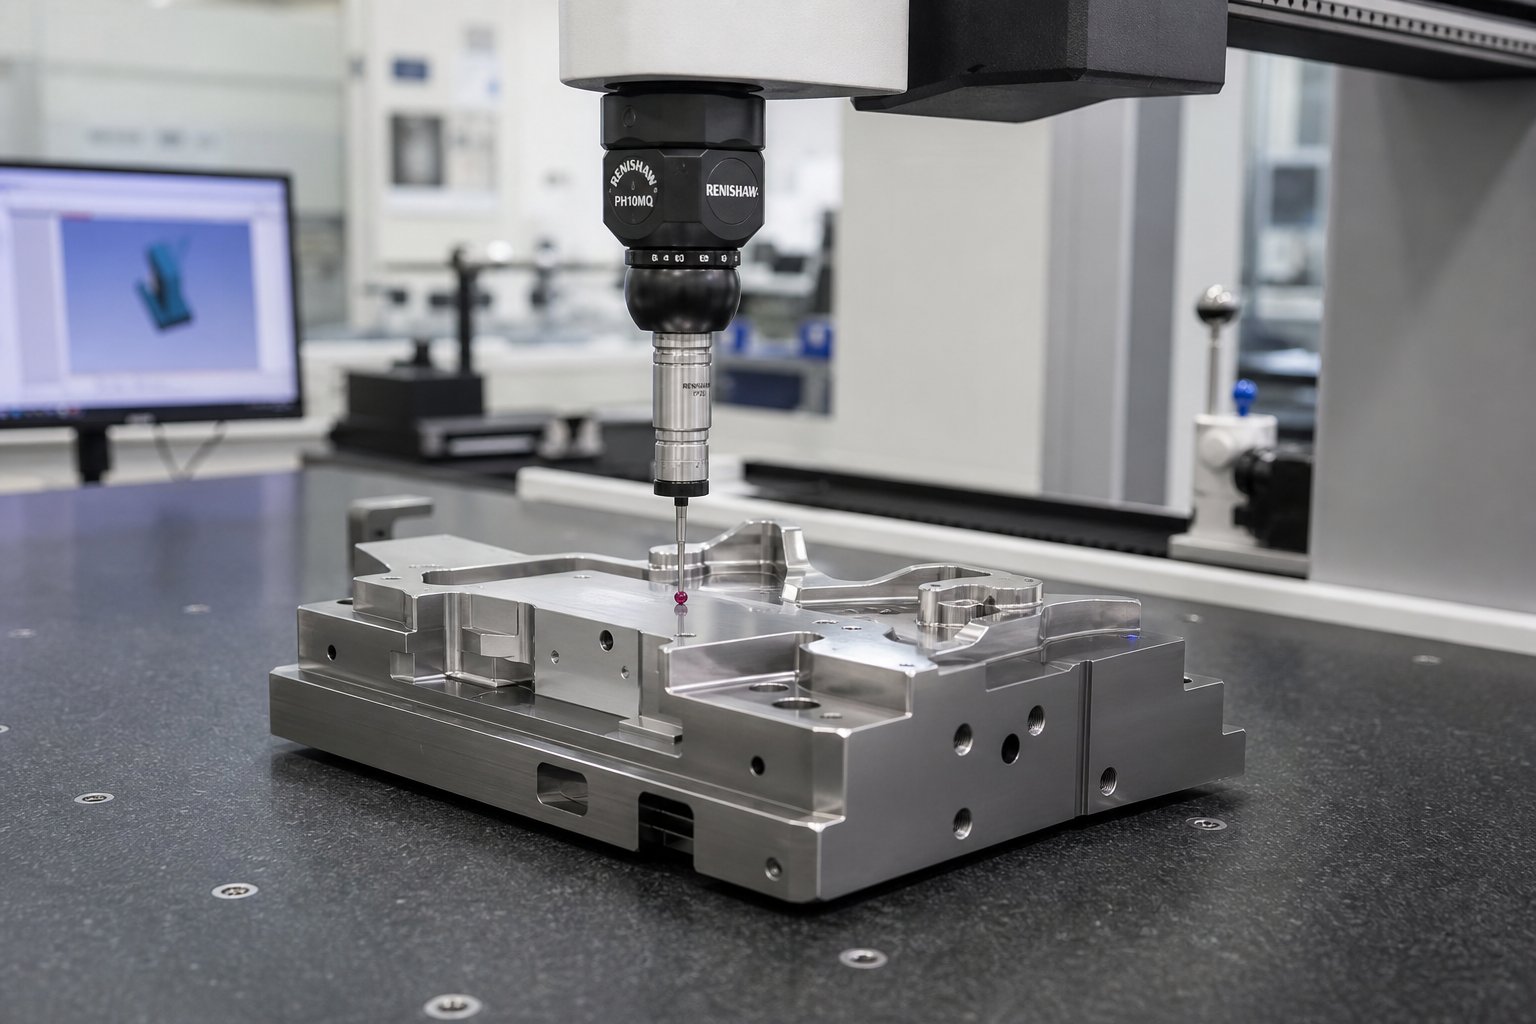
Kontwòl Kalite soti nan Premye Koupe Jijman Stamping
Yo ka usinen yon fil soti nan asye zouti prim, chalè-trete parfètman, ak kouvwi ak kouch seramik ideyal la, men toujou echwe nan pwodiksyon si pèsonn pa verifye dimansyon ant faz yo. Kontwòl kalite nan presizyon mouri Stamping se pa yon pòs final la. Li se yon seri pòtay entegre nan tout sekans fabrikasyon an, chak youn konfime ke eleman an pare pou avanse. Sote yon pòtay epi ou riske konpoze yon erè bonè nan chak operasyon ki vin apre jiskaske li sifas kòm pati bouyon sou etaj la pou laprès.
Enspeksyon CMM ak Verifikasyon Rugosité Sifas
Kowòdone machin mezire chita nan sant la nan verifikasyon dimansyon pou Stamping konpozan mouri. Yon sond CMM manyen oswa analize karakteristik kritik yo, kaptire done kowòdone XYZ ak konpare li ak modèl CAD 3D la. Pou foure mouri, pwenson, ak blòk kavite, CMM la tcheke presizyon pozisyon nan twou, konfòmite pwofil nan sifas kontou, ak relasyon jewometrik tankou plat, paralelis, ak pèpandikilarite ki detèmine ki jan pati kwazman anfòm ansanm pandan asanble.
Ki lè mezi sa yo rive? Pa sèlman nan fen an. Nan-chèk pwosesis apre machining brut konfime ke ase stock rete sou tout sifas kritik anvan soulajman estrès ak semi-fini. Apre tretman chalè, yon re-chèk CMM verifye konbyen mouvman dimansyon ki te fèt pandan redi, sa ki di machinis fini an egzakteman konbyen materyèl pou retire ak ki kote. Apre -fini-enspeksyon moulen jenere rapò final konfòmite ki lage chak eleman pou asanble. Kòm detay zouti Moeller Precision Tool, manifaktirè zouti presizyon kenbe tolerans osi sere ke 0.0002 pous, lè l sèvi avèk aparèy CMM ansanm ak konparezon optik ak sistèm mezi pwofil verifye konfòmite nan chak etap.
Mezi brutality sifas konplete done dimansyon yo. Yon profilomèt trase sifas machin oswa poli a epi li rapòte Ra (aritmetik mwayèn brutality) ak Rz (mwayèn pik-a-wotè vale). Poukisa sa enpòtan pou pwosesis la Stamping metal? Paske fini sifas sou fòme asye kontwole friksyon, koule materyèl, ak lage pati. Yon kout pyen fòme ki espesifye nan Ra 0.2 mikromèt ki aktyèlman mezire Ra 0.8 pral pwodwi pati ki gen mak trennen vizib ak epesè miray enkonsistan. Verifikasyon brutality sifas anvan asanble anpeche pwoblèm kalite en sa yo pa janm rive nan laprès la.
Tès dite fòme yon lòt pòtay kritik, patikilyèman apre tretman chalè. Mezi dite Rockwell nan plizyè kote sou chak eleman konfime transfòmasyon inifòm. Yon kout pyen ki li 60 HRC nan figi a men 56 HRC nan baz li endike enkonplè redi, potansyèlman soti nan ensifizan tan tranpe oswa enkonsistans pasè. Pwotokòl enspeksyon endistri yo espesifye ke valè dite yo dwe tonbe nan yon seri defini paske twò -dite ki ba mennen nan mete rapid, pandan ke twò -dite twò wo kreye frajil ak risk ka zo kase anba chaj Stamping.
Tèks anfòm fonksyonèl yo konplete verifikasyon pre-asanble a. Konpozan akouple, tankou yon kout pwen ak ouvèti mouri korespondan li yo, yo reyini fizikman sou yon ban pou verifye relasyon clearance, glisman anfòm sou eleman gid yo, ak kondisyon entèferans sou laprès -detay anfòm. Konparatè optik kouvri pwofil eleman agrandi kont jeyometri konsepsyon an pou trape devyasyon sibtil ke sonde pwen CMM ta ka manke. Tèks anfòm sa yo konfime ke eleman endividyèl yo pral fonksyone kòm yon sistèm kowòdone yon fwa boulonnen nan seri a mouri.
Esè ak Premye-Mezi Pati Atik
Enspeksyon asanble konfime ke mouri a sanble kòrèk. Stamping jijman pwouve ke li travay. Se mouri a ranpli monte nan yon laprès, materyèl teren yo manje, ak premye pati yo soti nan zouti a. Sa a se moman sa a ki valide chak desizyon en, soti nan jeyometri CAD nan D ak tretman chalè. Yon esè siksè pwodui pati metal Stamping ki satisfè dimansyon enprime, montre bor pwòp, ak fòm san yo pa fann, rid, oswa twòp springback.
Esè kouri swiv yon pwotokòl estriktire. Se mouri a mete nan wotè a fèmen kalkile, manje nan yon vitès kontwole, epi kouri nan tonnaj redwi okòmansman pandan y ap operatè yo obsève pwogresyon teren, koute bri nòmal, ak enspekte premye kèk pati yo vizyèlman. Bann estabilite manje, angajman pilòt, ak fonksyon dezabiye yo tout kontwole an tan reyèl. Si mouri a se yon kalite pwogresif, travay chak estasyon evalye poukont yo lè yo egzamine pati ki pasyèlman konplete nan estasyon entèmedyè anvan koupe separasyon final la.
Premye -esè mezi enspeksyon atik-tire pati yo kont desen jeni an lè l sèvi avèk menm ekipman CMM ki valide konpozan mouri yo tèt yo. Chak dimansyon kritik, rele GD & T, ak spesifikasyon sifas yo anrejistre. Rapò a ki kapab lakòz swa konfime konfòmite oswa idantifye devyasyon ki mande ajisteman mouri. Ajisteman komen yo enkli estasyon fòm shimming pou korije springback angilè, re-polisaj sifas ki montre mak trennen yo, oswa ajiste pwenson-pou-jete mouri nan estasyon ki pwodui twòp burr. Jan espesyalis esè mouri yo mete aksan sou, yon enspeksyon apwofondi premye -atik bay rapò mezi detaye, echantiyon esè fizik, ak dokiman ki konfime mouri a se pwodiksyon-pare anvan chajman.
Chak pati metal so ki kite yon laprès pwodiksyon eritye bon jan kalite a ki bati nan mouri li yo. Stamping jijman se kote eritaj sa a pwouve. Yon fil ki pase premye-enspeksyon atik ak tout dimansyon nan tolerans ak tout sifas ki pa gen defo reprezante zouti valide, ki pare pou pwodui pati metal so yo toujou atravè plizyè santèn milye oswa dè milyon de sik.
Sekans pòtay enspeksyon konplè a, soti nan premye chip ak zouti pwodiksyon valide, swiv pwogresyon sa a:
- Nan pwosesis -chèk dimansyon apre machin ki graj ak semi-fini pou verifye alokasyon stock
- Apre -chalè-verifikasyon dite tretman ak re-mezi CMM pou mouvman dimansyon
- Final CMM rapò apre fini fanm k'ap pile ak fraisage difisil konfime tout karakteristik nan tolerans
- Asanble anfòm tcheke konpozan kwazman, verifikasyon clearance, ak konparezon pwofil optik
- Stamping esè nan yon pwodiksyon-laprès ekivalan ak paramèt kontwole
- Premye -enspeksyon atik ki mezire pati tenm yo kont enprime jeni ak rapò plen dimansyon
Chak pòtay dwe pase anvan travay avanse. Disiplin sa a anpeche echèk bon jan kalite ki pi chè nan fè mouri: dekouvri yon pwoblèm apre tout operasyon en yo te fini sou yon eleman defo.
Manifakti ki kouvri tout sik lavi sa a anba yon sèl do-kay, soti nan evalyasyon posibilite ak simulation CAE nan machin presizyon, kouri esè, ak enspeksyon CMM, elimine twou vid ki genyen nan kominikasyon ki rive lè responsablite divize atravè plizyè fournisseurs.Pwosesis Stamping mouri YICHEN aEgzanp apwòch entegre sa a, valide mouri nan chak etap ki dekri isit la pou enjenyè zouti ak manadjè apwovizyone yo resevwa zouti pwodiksyon -pare soutni done enspeksyon dokimante nan chak pòtay. Pou ekip k ap deplase soti nan rechèch nan devlopman RFQ aktif, patenarya ak yon sèl -founisè sous ki posede tout chèn QC la diminye risk ak konpresyon delè anpil.
Enspeksyon ak validation fèmen bouk fabrikasyon an, men mezi reyèl la nan yon mouri Stamping se ki jan tout desizyon endividyèl sa yo, soti nan jeyometri CAD nan seleksyon materyèl, sekans machin, tretman chalè, ak verifikasyon bon jan kalite, konpoze nan pèfòmans pwodiksyon alontèm -.
Pote li tout ansanm depi nan posibilite rive nan pwodiksyon an
Koulye a, ou te mache nan chak faz nan fè yon metal Stamping mouri: konsepsyon dijital ak simulation, seleksyon materyèl, CNC machining, pwosesis EDM, tretman chalè, kouch, ak verifikasyon bon jan kalite. Chak seksyon kouvri yon pwosesis izole. An reyalite, etap sa yo pa opere poukont yo. Yo konpoze. Yon desizyon konsepsyon nan CAD rid pi devan nan chwa materyèl, estrateji machin, epi finalman nan bon jan kalite a pati tenm sou laprès ou a pwodui nan vitès plen. Konprann ki jan konpoze sa a ap travay se sa ki separe yon mouri Stamping ki delivre 500,000 frape serye ak youn ki degrade apre 10,000.
Ki jan chak desizyon fabrikasyon konpoze nan pèfòmans mouri
Panse a pwosesis mouri a kòm yon chèn miltiplikatè olye ke yon sekans adisyon. Chwazi yon bon klas zouti asye pa tou senpleman ajoute durability. Li miltipliye benefis chak etap en. Vakyòm-di yon byen-foisye D2 chwazi bay pi bon rezilta pase vakyòm-di yon klas majinal. Aplike TiCN kouch sou yon sifas ki byen apeze ak poli bay tout potansyèl rediksyon friksyon li yo-. Aplike menm kouch sa a sou yon sifas ki gen estrès rezidyèl ki soti nan sik tanperaman sote, epi li disparèt nan plizyè milye kou.
Menm lojik la ap travay nan do. Yon chemen kout nan nenpòt etap divize pèfòmans nan tout bagay ki swiv. Prese simulation CAE ak manke yon prediksyon springback vle di jeyometri mouri a mal anvan D' menm kòmanse. Anba -spesifye asye zouti pou yon aplikasyon Nerjaveèi vle di kouch yo goumen yon batay pèdi kont deformation substra anba yo. Sote soulajman estrès anvan tretman chalè prezante warpage ki fini fanm k'ap pile pa ka konplètman refè. Chak konpwomi soustraksyon nan lavi mouri, bon jan kalite pati, ak disponiblite pwodiksyon an.
Ki sa ki aktyèlman separe yon mouri ki kouri 100,000+ frape ak youn ki echwe byen bonè? Tipikman pa yon sèl erè katastwofik, men yon akimilasyon nan desizyon majinal:
- Rakoursi konsepsyon:Simulasyon ensifizan mennen nan koreksyon esè-ak-erè sou asye ki di, febli konpozan atravè modifikasyon repete
- Konpwomi materyèl:Chwazi A2 kote D2 oswa carbure jistifye ekonomize pri davans men double frekans refile ak tan pou laprès.
- Vyolasyon sekans machinn:Fini anvan bon soulajman estrès entwodui enstabilite dimansyon ki vin pi mal anba chay laprès siklik
- Diferans tretman chalè:Manke yon sik tanperaman oswa sote tretman kriyojenik kite kenbe austenite ki transfòme enprevizib pandan pwodiksyon, sa ki lakòz flote tolerans pwogresif.
- Echèk enspeksyon:Degaje konpozan san yo pa verifye dimansyon apre tretman -chalè- vle di rasanble yon fil soti nan pati ki deja pa nan espesifikasyon.
Pwosesis fabrikasyon an metal Stamping rekonpanse disiplin nan chak pòtay. Pri ak delè atant echèl kòmsadwa. Yon senp yon sèl -station vide mouri ka mande 4 a 6 semèn ak $5,000 a $15,000 nan envestisman zouti. Yon mouri pwogresif modere ak 8 a 12 estasyon tipikman mande 8 a 12 semèn ak $25,000 a $60,000. Konplèks otomobil pwogresif oswa transfè mouri ak tolerans sere, plizyè estasyon fòme, ak gwo -kondisyon lavi volim ka depase 16 semèn ak $ 100,000 nan pri zouti. Plas sa yo reflete pa sèlman èdtan machin, men jeni kimilatif, simulation, enspeksyon, ak efò esè ki valide chak zouti pou lavi pwodiksyon li yo.
Chak etap nan fè yon mouri Stamping, soti nan jeyometri CAD rive nan kouch final la, se yon desizyon ki swa ajoute oswa soustraksyon nan lavi mouri, kalite pati, ak efikasite pwodiksyon an. Pa gen okenn chwa net nan pwosesis konstriksyon mouri ak Stamping.
Deplase soti nan rechèch nan yon RFQ-Ready Die Solution
Si ou te li byen lwen, ou gen anpil chans tonbe nan youn nan de kategori. Swa w ap konstwi konesans entèn pou evalye founisè pi efikasman, oswa w ap aktivman apwoche yon RFQ pou yon koutim metal Stamping mouri epi ou vle konprann ki kesyon pou poze ak ki kapasite pou verifye. Tou de chemen benefisye de menm prensip la: pwosesis fabrikasyon Stamping la ap travay pi byen lè yon sèl patnè posede chèn konplè soti nan posibilite atravè zouti pwodiksyon valide.
Apwovizyonman fragman, kote konsepsyon rive nan yon konpayi, machin nan yon lòt, ak esè nan yon twazyèm, entwodui risk transfè nan chak tranzisyon. Entansyon dimansyon vin pèdi ant fichye CAD ak operatè machin yo. Espesifikasyon tretman chalè jwenn senplifye pou konvenyans. Rezilta esè yo pa bay bon rezilta nan koreksyon konsepsyon. Mouri yo ak zouti Stamping ki fè pi byen nan pwodiksyon long kouri prèske toujou soti nan pwogram entegre kote chak faz enfòme pwochen an san twou vid ki genyen nan kominikasyon.
Pou manadjè apwovizyone yo ak enjenyè zouti ki pare pou avanse pou pi soti nan rechèch nan sitasyon aktif, chèche yon patnè ki gen kapasite yo kouvri tout sik lavi ki kouvri nan atik sa a: evalyasyon posibilite, simulation CAE pou fòme ak springback, CNC D presizyon ak EDM, tretman chalè kontwole, esè Stamping nan pwodiksyon-kondisyon reprezantasyon, ak CMM} premye enspeksyon -article.YICHEN a koutim Stamping mouri solisyon yokouvri egzakteman sijè ki abòde sa a, bay yon fen--resous estamping metal fen pou ekip ki bezwen zouti valide livrezon RFQ-pare, ki te sipòte pa bon jan kalite done dokimante nan chak pòtay fabrikasyon.
Konesans ki nan atik sa a ba ou vokabilè ak kad pou evalye pwosesis nenpòt founisè mouri nan yon fason kritik. Koulye a, ou konprann poukisa sèten etap koute sa yo fè, poukisa delè yo detire nan sèten papòt konpleksite, e poukisa quote ki pi bon mache a raman delivre pri ki pi ba pou chak frape sou lavi plen pwodiksyon yon mouri. Konpreyansyon sa a se fondasyon an pou pran desizyon apwovizyone enfòme nan nenpòt ki mouri ak Stamping konvèsasyon akizisyon.
FAQ sou fè metal Stamping mouri
1. Konbyen tan li pran pou fè yon metal Stamping mouri?
Timelines depann sou konpleksite. Yon senp yon sèl-estasyon blanking mouri tipikman mande 4 a 6 semèn. Yon mouri modere pwogresif ak 8 a 12 estasyon pran 8 a 12 semèn. Konplèks otomobil pwogresif oswa transfè mouri ak tolerans sere ak plizyè estasyon fòme ka depase 16 semèn. Delè sa yo gen ladan jeni, simulation, machining, tretman chalè, ak faz validation esè.
2. Ki materyèl yo itilize pou fè mouri Stamping?
Stamping mouri yo bati prensipalman soti nan klas asye zouti chwazi baze sou fèy metal la ke yo te so. Chwa komen yo enkli D2 pou rezistans abrazif, A2 pou severite balanse ak dite, S7 pou aplikasyon pou enpak-lou, M2 pou chaj konpresiv segondè, ak foure carbure tengstèn pou kouri ultra-wo-volim oswa materyèl trè abrazif tankou asye pur. Chak klas okipe yon pozisyon diferan sou spectre dite-diverite a.
3. Ki diferans ki genyen ant yon mouri pwogresif ak yon mouri transfè?
Mouye pwogresif kenbe pati ki konekte ak yon bann transpò pandan li avanse nan plizyè estasyon ak chak kou peze, sa ki fè yo ideyal pou pi piti, gwo -konpozan volim tankou konektè ak parantèz. Transfè mouri koupe blanks gratis nan premye estasyon an ak mekanikman deplase yo ant estasyon endepandan lè l sèvi avèk grippers. Mouri transfere yo adapte gwo pati, kokiy -tire byen fon, ak jeyometri ki pa ka rete tache ak yon bann pandan y ap fòme, tankou panno kò otomobil.
4. Ki jan tretman chalè afekte pèfòmans Stamping mouri?
Tretman chalè transfòme asye zouti soti nan yon eta machinable nan yon zouti k ap travay fè tèt di ki kapab kenbe tèt ak dè milyon de sik laprès. Redi vakyòm ki te swiv pa plizyè sik tanperaman kreye yon estrikti martensitic ki estab. Ajoute tretman kriyojenik ka ogmante lavi mouri pa plis pase 200 pousan pa konvèti austenite kenbe ak amelyore distribisyon carbure. San tretman chalè apwopriye, menm konpozan machin jisteman ta defòme oswa mete rapidman anba chaj Stamping pwodiksyon an.
5. Ki moun ki ka fabrike yon mouri Stamping konplè soti nan konsepsyon ak validasyon pwodiksyon?
Manifaktirè entegre entegre ki posede chèn pwosesis konplè a, ki soti nan evalyasyon posibilite ak simulation CAE atravè CNC D, EDM, tretman chalè, Stamping esè, ak enspeksyon CMM, bay rezilta ki pi serye. YICHEN ofri kapasite sa a fen-a-pou solisyon koutim koutim stamping, bay verifikasyon kalite dokimante nan chak pòtay fabrikasyon pou manadjè apwovizyone ak enjenyè zouti resevwa zouti pwodiksyon-pare san risk transfè ant plizyè machann.


