


Ki sa manifakti metal Stamping mouri fè ak poukisa li enpòtan
Lè w ap achte pati presizyon nan echèl, yon kesyon gen tandans parèt byen bonè:sa ki mouri nan manifakti? Repons lan fòme chak desizyon en, soti nan seleksyon materyèl rive nan objektif volim pwodiksyon an. Konprann Stamping mouri ak manifaktirè yo ki bati yo ba ou yon chemen ki pi klè soti nan konsèp nan eleman fini.
Ki sa ki metal Stamping mouri
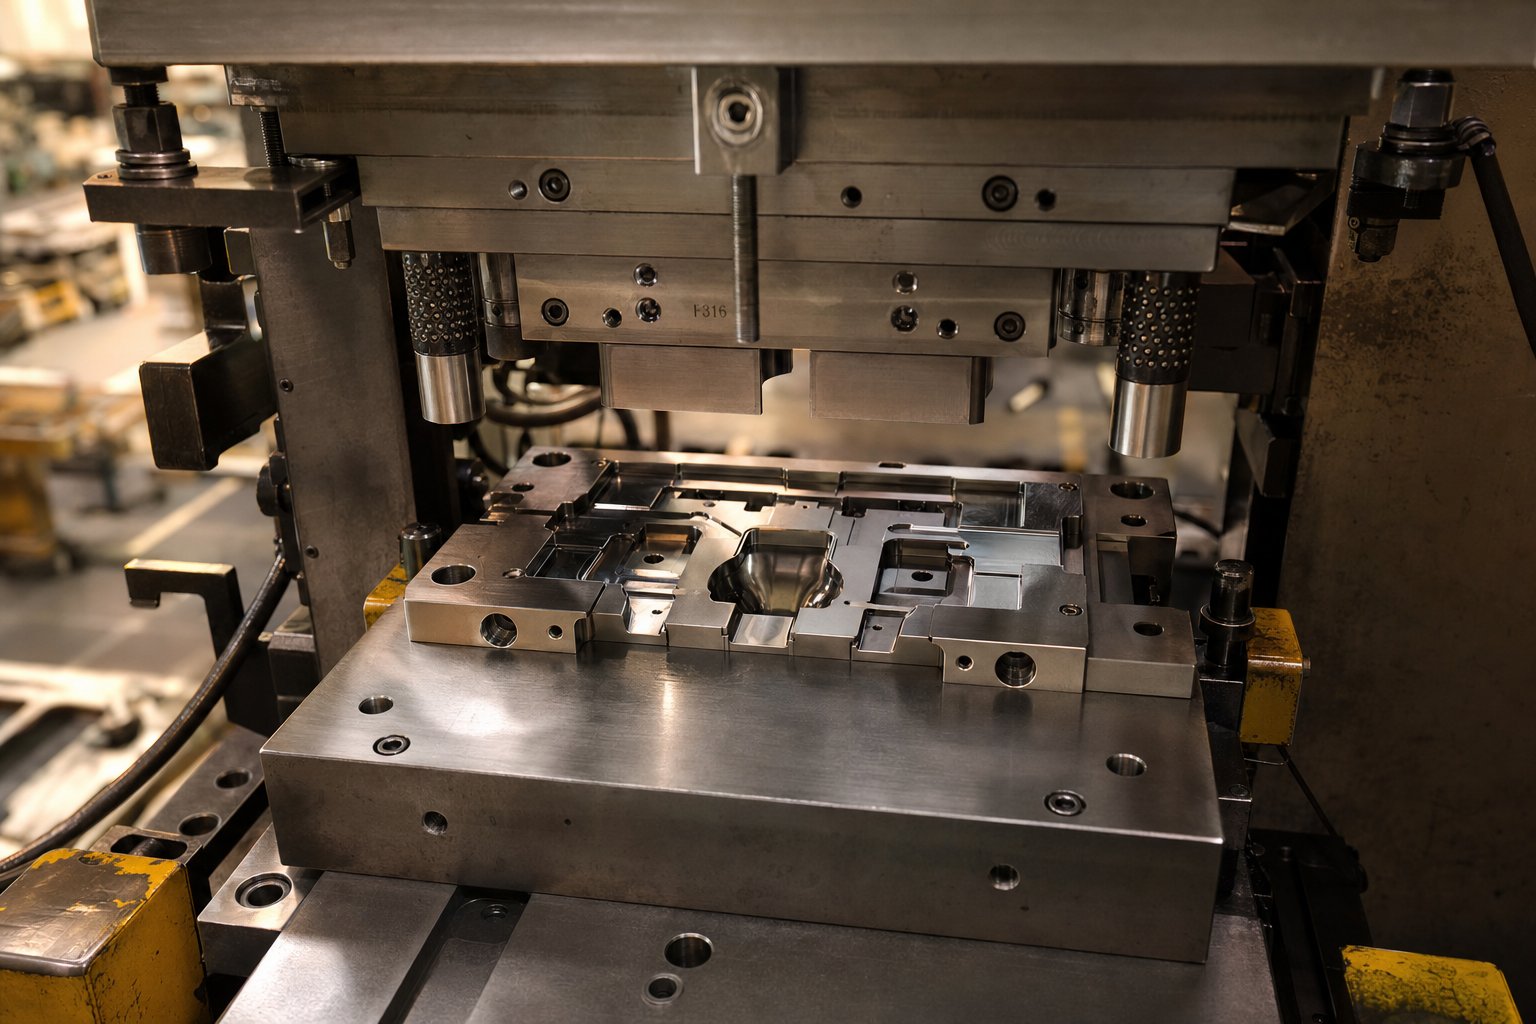
Yon kouti Stamping se yon zouti presizyon koutim ki -enjenyè ki koupe ak fòme fèy metal nan fòm fonksyonèl lè li aplike fòs atravè yon laprès Stamping.
Kontrèman ak zouti jenerik oswa -ansanm yo-etajè yo, matris metal Stamping yo se objektif-konstwi pou yon jeyometri pati espesifik. Chak mouri konsiste de mwatye anwo ak pi ba ki travay ansanm andedan yon laprès, fè operasyon tankou koupe, koube, pèse, desen, ak fòme. De mwatye yo aliman atravè broch gid ak kousin ki fè tèt di toujou, pou asire presizyon repete atravè plizyè milye oswa menm dè milyon de sik laprès.
Panse a yon mouri Stamping kòm imaj negatif nan pati ou fini. Chak kontou, twou, ak bride nan konsepsyon ou a koresponn ak yon karakteristik jisteman machin nan zouti a. Nivo pèsonalizasyon sa a se egzakteman sa ki separe matris koutim metal koutim ak kout pwen an -ak-ansanm matris ou ta ka jwenn nan yon katalòg.
Ki sa metal Stamping mouri manifaktirè yo aktyèlman fè
Yon metal Stamping mouri konpayi BECA ki sispann nan "yo fè zouti" manke foto a plen. Manifaktirè sa yo fonksyone kòm patnè jeni atravè tout sik lavi zouti. Dimansyon yo anjeneral gen ladan:
- Analiz de posibilite ak konsepsyon-pou-fektibilite fabrikasyon
- CAE simulation pou predi flux materyèl ak springback
- CNC D ', fil EDM, ak presizyon fanm k'ap pile nan eleman mouri
- Tretman chalè ak fini sifas pou rezistans mete
- Asanble, verifikasyon -seche, ak tès iteratif pou laprès
- Kontinyèl antretyen, file, ak sèvis reparasyon
Chak metal Stamping mouri ale nan pwogresyon sa a anvan li janm pwodui yon pati pwodiksyon. Travay manifakti a se tradui entansyon konsepsyon ou an nan zouti solid ki kenbe tolerans kouri apre kouri. Sa vle di trape pwoblèm potansyèl pandan simulation olye ke dekouvri yo sou etaj laprès la, kote chanjman koute eksponansyèlman plis.
Atik sa a mache atravè tout pwosesis la, soti nan kalite mouri ak materyèl konstriksyon nan kritè evalyasyon ak relasyon travay. Kit ou se yon enjenyè ki espesifye tolerans, yon manadjè apwovizyone ki konpare founisè, oswa yon manifakti k ap eksplore nouvo mouri Stamping pou yon pwogram k ap vini, seksyon ki devan yo ba ou kontèks pou pran desizyon pi byen file.
Kalite mouri Stamping ak Ki jan yo matche ak pwojè ou a
Chwazi bon kalite mouri se youn nan desizyon ki pi bonè nan nenpòt pwogram Stamping, epi li dirèkteman fòme pri zouti, tan sik, ak bon jan kalite pati. Men, anpil achtè rive nan etap RFQ san yo pa yon sans klè sou ki apwòch adapte jeyometri yo, volim ak bidjè yo. Kat kalite prensipal yo nan Stamping mouri chak rezoud yon pwoblèm pwodiksyon diferan. Konprann ki kote chak ekselan ede ou gen yon konvèsasyon ki pi pwodiktif ak patnè zouti ou depi nan kòmansman an.
Mouri pwogresif pou gwo -Kouri Kontinyèl Volim
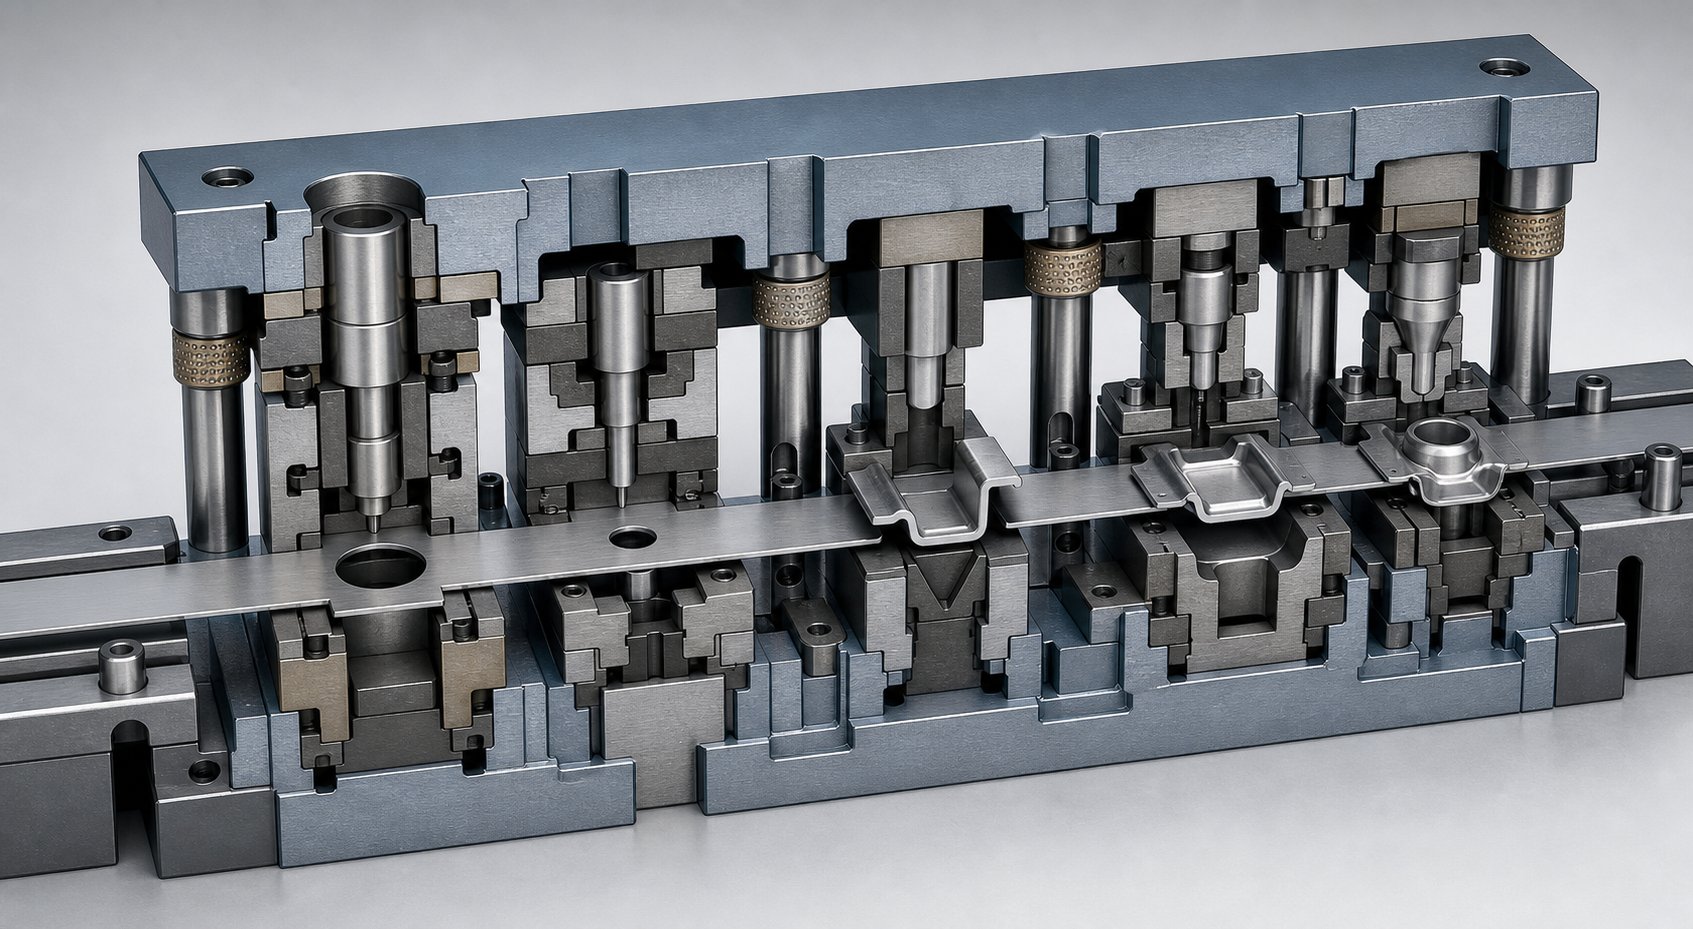
Imajine yon bann metal ki antre nan yon mouri epi ki parèt kòm yon pati fini yon fraksyon nan yon segonn pita. Sa aStamping mouri pwogresifnan aksyon. Yon bobin nan stock bann antre nan yon bout, avanse incrémentielle nan yon seri de estasyon, chak fè yon operasyon diferan tankou pèse, koube, monnen, oswa taye. Pa estasyon final la, yon eleman fini separe de teren konpayi asirans lan.
Mouye pwogresif yo se chwa chwal pou pwogram ki gen gwo -volim ki pwodui pati konplèks. Paske materyèl la pa janm kite mouri ant operasyon yo, tan sik yo rete kout epi konsistans pati-a-pati rete wo. Manifaktirè pwogresif mouri tipikman rekòmande apwòch sa a lè volim anyèl depase dè dizèn de milye moso ak jeyometri pati enplike plizyè karakteristik ki otreman ta mande pou operasyon separe.
Konpwomi a se envestisman davans. Konsepsyon ak bati yon mouri pwogresif mande pou planifikasyon metikuleu atravè chak estasyon, ak modifikasyon apre konstriksyon yo ka koute chè. Men, pou pwodiksyon long, pri pou chak-piè a desann dramatikman, souvan fè mouri pwogresif opsyon ki pi ekonomik pandan lavi yon pwogram.
Transfè mouri pou pi gwo oswa pi fon pati
Gen kèk pati tou senpleman pa ka vwayaje nan yon mouri pwogresif sou yon bann konpayi asirans. Kokiy ki trase gwo twou san fon-, gwo parantèz, ak eleman ki gen jeyometri ki pwolonje pi lwen pase plan plat materyèl stock la bezwen yon estrateji diferan. Transfè mouri rezoud sa a pa separe vid la soti nan teren an nan premye estasyon an, Lè sa a, mekanikman deplase li ant estasyon endepandan fòme lè l sèvi avèk pinza oswa dwèt transfè.
Endepandans sa a se sa ki bay founisè estamping mouri transfè fleksibilite pou okipe pati ki twò gwo, twò fon, oswa twò jeyometrikman konplèks pou apwòch strip-. Chak estasyon ka fè desen agresif, bride, oswa re-grèv san yo pa limite pa materyèl ki konekte pati a ak teren an. Yon avantaj te ajoute: éliminer web transporteur réduit l' materyèl pou chak pati, ki kapab siyifikativman pi ba pri pyès sou pwogram ki itilize alliages chè.
Transfè mouri pote pi wo zouti ak konfigirasyon depans, ak tan sik yo yon ti kras pi long pase konfigirasyon pwogresif akòz mouvman an transfè mekanik. Yo pi byen jistifye pou volim mwayen-a-wo kote gwosè pati oswa pwofondè fè zouti pwogresif enposib.
Konpoze mouri pou pati ak presizyon plat
Lè pati ou a se relativman plat epi li mande presizyon dimansyon sere atravè tout karakteristik, yon mouri konpoze delivre rezilta nan yon konjesyon serebral laprès sèl. Konpoze mouri fè plizyè koupe ak fòme operasyon ansanm. Piercing ak blanking rive nan menm moman an, ki asire aliyman pafè ant karakteristik entèn yo ak pwofil la deyò.
Aksyon similtane sa a fè mouri konpoze byen -apwopriye pou machin pou lave, laminasyon elektrik, espas vid tèminal, ak lòt eleman plat presizyon kote konsantisite oswa presizyon pozisyon enpòtan. Yo pi senp nan konstriksyon pase zouti pwogresif oswa transfè, ki kenbe pri inisyal modere. Sepandan, yo limite a sa sèlman pati ki pa gen fòm 3D konplèks, epi vitès pwodiksyon an pi ba pase Stamping pwogresif pou bezwen gwo -volim.
Pou enjenyè k ap evalye mouri pou laprès metal pou eleman plat nan volim ki ba-a-mwayen, mouri konpoze souvan bay pi bon balans nan presizyon ak pri. Yo sèvi tou kòm zouti ekselan premye-operasyon, yo pwodwi espas vid ki antre nan pwosesis fòme ki vin apre yo.
Yon sèl-Estasyon mouri pou operasyon senp
Se pa tout travay Stamping ki mande plizyè-estasyon konpleksite. Yon sèl -mouri estasyon fè yon operasyon pou chak kou laprès, kit se yon vid, yon pèse, yon fòm, oswa yon koupe. Yo se stamper ki pi senp pou konsepsyon ak bati, sa ki fè yo ideyal pou pwototip, kouri kout, oswa operasyon segondè sou pati ki te deja ale nan Stamping prensipal.
Senplisite zouti yon sèl-estasyon an vle di yon chanjman rapid ak yon pri ki ba. Dezavantaj la se efikasite. Pwodui yon pati ki mande operasyon miltip vle di manyen li atravè plizyè mouri, ogmante travay ak potansyèlman entwodwi varyasyon pozisyon ant operasyon yo. Pou pwogram pwodiksyon, yon sèl-estasyon yo rezève nòmalman pou pati ki ba-konpleksite oswa sitiyasyon kote yon solisyon koutim koutim pou yon karakteristik espesifik se tout sa ki nesesè.
Konpare kalite mouri yon ti koutje sou
Tablo ki anba a fè kat chak kalite mouri kont faktè ki pi enpòtan pandan planifikasyon pwojè a. Sèvi ak li pou etwat opsyon ou anvan ou angaje yon manifakti pou analiz detaye posibilite.
| Kalite mouri | Pi bon ka itilize | Volim pwodiksyon tipik | Pati konpleksite | Ranje epesè materyèl | Pri relatif zouti |
|---|---|---|---|---|---|
| Pwogresis | Pati konplèks ki gen plizyè-karakteristik nan gwo vitès | Segondè (50,000+ chak ane) | Mwayen rive wo | 0.1 mm - 6 mm | Segondè |
| Transfè | Gwo, gwo twou san fon, oswa 3D-pati ki fòme | Mwayen rive wo (10,000+) | Segondè | 0.5 mm - 12 mm | Segondè |
| Konpoze | Pati presizyon plat ak tolerans sere | Ba a mwayen (1,000 - 50,000) | Ba a mwayen | 0.1 mm - 4 mm | Mwayen |
| Single-Estasyon | Operasyon senp, pwototip, kouri kout | Ba (anba 10,000) | Ba | 0.1 mm - 10 mm | Ba |
Remake kijan volim ak konpleksite pati pouse w nan diferan bout spectre a. Yon tèminal konektè plat nan 500,000 moso pa ane pwen kareman nan zouti pwogresis, pandan y ap yon gwo twou san fon -patiraj trase nan 20,000 inite chak ane se yon aplikasyon pou transfè liv. Matche kalite mouri a ak egzijans aktyèl pwojè ou a, olye ke defayans nan opsyon ki pi abitye, se youn nan fason ki pi rapid yo kontwole envestisman zouti san yo pa sakrifye bon jan kalite pati.
Natirèlman, kalite a mouri sèlman di yon pati nan istwa a. Materyèl yo itilize pou konstwi zouti sa a, soti nan klas asye zouti ak tretman sifas yo, detèmine konbyen tan li kenbe tolerans ak konbyen antretyen li mande sou lavi sèvis li yo.
Materyèl konstriksyon mouri ki separe bon zouti ak gwo
De mouri ka sanble idantik sou deyò a epi fè yon fason diferan plis pase 500,000 sik. Diferans lan anjeneral vini nan sa yo ap fè nan. Stamping mouri seleksyon asye se youn nan endikatè ki pi klè nan pwofondè jeni yon manifakti, men li raman parèt nan konparezon RFQ. Konprann ki kalite asye zouti, opsyon carbure, ak tretman sifas ki aplike nan pwojè w la ede w evalye si yon pri ki site reflete valè alontèm oswa jis yon pri ki ba.
Zouti Steel Klas yo itilize nan konstriksyon mouri Stamping
Pifò asye Stamping mouri yo bati nan yon ti ponyen nan klas asye zouti pwouve, chak optimize pou yon balans espesifik nan dite, severite, ak rezistans mete. Men kote nòt komen yo anfòm:
D2se klas ki ale-nan travay frèt- pou blanking ak fòme mouri ki fè fas ak abrazif mete. Kontni segondè kabòn ak chromium li yo bay ekselan rezistans mete nan nivo dite alantou RC 58-60, ki fè li byen adapte pou kouri pwodiksyon long sou asye modere ak fèy HSLA. Konpwomi a se severite modere. D2 ka chip oswa krak anba chaj enpak lou.
A2ofri yon mwayen. Li se yon klas -redi ak pi bon rezistans pase D2 pandan li toujou bay bon rezistans mete. Lè stamping tòl ou yo bezwen jere tou de severite fòme ak enpak modere, A2 jwenn yon balans pratik pou pwogram volim mwayen-a-wo.
S7se yon klas ki reziste -chòk pou enpak. Si mouri ou fè eksperyans gwo fòs blanking, aksyon agresif Cam, oswa chaje chòk repete, S7 absòbe enèji sa a san echèk katastwofik. Li pa pral matche ak D2 pou rezistans abrasion, men li kontinye kouri kote klas frajil ta ka zo kase.
M2se yon gwo-asye ki kenbe dite nan tanperati ki wo. Anjeneral, li rezève pou pwent kout pwen ak foure koupe nan gwo -moun pwogresif vitès kote friksyon-chalè pwodwi ta adousi asye frèt konvansyonèl-travay.
Chwa a dwat depann de volim pwodiksyon ou a, materyèl materyo a ke yo te so, ak mòd echèk dominan mouri a pral fè fas a. Yon manifakti ki make aliminyòm mou nan volim modere ta ka presize A2, alòske yon moun k ap kouri 1.5 milyon sik sou asye ki gen gwo -fòs ta ap panche nan direksyon D2 oswa yon altènatif metaliji poud ak distribisyon carbure menm pi byen.
Insert Carbide ak Tretman Sifas
Lè zouti estanda asye rive nan limit yo, konpozan carbure Stamping mouri pwolonje lavi sèvis anpil. Insertion carbure tengstèn yo komen nan estasyon koupe kote metal fèy abrazif, asye kouvwi, oswa alyaj segondè -fòs yo ta mete nan asye konvansyonèl yo nan yon fraksyon nan lavi a mouri espere. Sa yo foure yo brase oswa mekanikman kenbe nan kò a mouri, konsantre ekstrèm dite egzakteman kote mete a rive.
Tretman sifas yo ajoute yon lòt kouch pwoteksyon san yo pa chanje jeyometri baz mouri a. Opsyon ki pi komen yo enkli:
Nitruration(gaz oswa iyon plasma) difize nitwojèn nan sifas zouti a, kreye yon ka difisil ki reziste mete adezif ak grip. Nitrurasyon iyon pi vit, opere nan pi ba tanperati, epi minimize kouch blan frajil la ki ka flake anba chaj.
TiN ak TiAlN kouchaplike atravè depo fizik vapè (PVD) pwodui yon sifas ki wo -dite, ki ba-friksyon. Rechèch dokimante pa laGid Aplikasyon AHSSmontre zouti PVD-kouvwi ki pwodui plis pase 1.2 milyon pati konpare ak jis 50,000 pou ekivalan chrome-sou menm aplikasyon tòl.
Chrome plating, yon fwa ke yon endistri default, ap tonbe nan favè. Li ka montre microcracking anba gwo presyon kontak tipik nan avanse wo -fòs asye, ak règleman anviwònman an ap pi sere alantou pwosesis la.
Yon apwòch pratik anpil manifaktirè yo itilize: bati kò a soti nan kas-efikas fè oswa asye ki pi ba-, Lè sa a, enstale segondè-ki zouti asye oswa foure carbure nan mete-kote kritik. Sa a vize envestisman kote li pi enpòtan epi kenbe pri zouti an jeneral nan chèk.
Ki jan materyèl mouri afekte kalite pati ak pri
Seleksyon materyèl pa sèlman detèmine konbyen tan yon mouri dire. Li afekte dirèkteman pati ki soti nan laprès la. Yon sifas mouri ki degrade entwodui burrs, flote dimansyon, ak enpèfeksyon sifas nan eleman so ou yo. Apre yon tan, pwoblèm kalite sa yo tradwi nan bouyon, retravay, ak potansyèl arè liy en.
Pi wo -klas Stamping mouri asye kenbe tolerans pi sere pi lontan ant entèval file. Sifas kouvwi diminye friksyon, sa ki amelyore koule materyèl ak minimize mak galing sou pati fini yo. Pou enjenyè ki espesifye tòl Stamping mouri, poze bon kesyon sou materyèl mouri anvan apwouve yon bati se youn nan fason ki pi efikas pou pwoteje bon jan kalite pati nan tout kouri pwodiksyon an.
Men faktè kle yo pou diskite ak manifakti ou pandan seleksyon materyèl:
- Ki sa ki espere lavi mouri nan kou anvan regrind, ak ki klas asye sipòte sib sa a?
- Ki sa ki mòd echèk dominan pou aplikasyon sa a: mete abrazif, mete adezif, chipping, oswa fann?
- Èske materyèl pyès travay la (asye ki gen gwo -fòs, Nerjaveèi, aliminyòm) mande pou mete carbure oswa kouch?
- Èske tretman sifas yo pral aplike anvan oswa apre esè, e ki jan sa afekte alokasyon dimansyon yo?
- Ki sa ki sipozisyon entèval antretyen ki bati nan lavi a mouri site?
- Èske asye zouti poud metaliji jistifye pou volim pwodiksyon an ak fòs pyès ki enplike?
Kesyon sa yo chanje konvèsasyon an soti nan pri-pa-moun pou rive nan pri-pa-pati, ki se metrik ki aktyèlman kondui rezilta ou. Yon manifakti ki ka di poukisa yo te chwazi yon klas espesifik pou aplikasyon w lan, olye ke yo pa defo nan kèlkeswa asye ki nan stock, siyal ki kalite pwofondè jeni ki peye dividann atravè dè santèn de milye de sik laprès.
Eksplike Pwosesis Konsepsyon Die ak Jeni Etap pa Etap
Konnen ki materyèl ki antre nan yon mouri se yon valè. Men, konprann ki jan yon konsepsyon aktyèlman vin valide zouti pwodiksyon ba ou yon bagay ki pi pratik: yon foto klè nan delè a, pwen desizyon, ak kolaborasyon ki enplike lè ou angaje yon manifakti. Pwosesis Stamping nan fabrikasyon deplase atravè faz jeni diferan, epi chak youn egziste pou trape pwoblèm bonè, lè repare yo pa chè epi rapid.
Men pwogresyon konplè yon konsepsyon matris estamping metal swiv, soti nan fichye pati inisyal ou a rive nan zouti pwodiksyon -apwouve.
- Analiz posibilite pati ak evalyasyon materyèl
- Layout retire rad sou ou ak planifikasyon pwosesis
- CAE simulation ak fòme validation
- Detaye konsepsyon mouri ak jeni eleman
- CNC machining, EDM, ak fabrikasyon eleman
- Asanble, aliyman, ak fitting mouri
- Eseye laprès, enspeksyon echantiyon, ak rafineman iteratif
- Apwobasyon pwodiksyon ak transfè
Chak faz bati sou youn nan anvan li. Sote oswa prese nenpòt etap entwodui risk ke konpoze pi lwen desann liy lan. Ann gade nan twa etap jeni prensipal yo an detay.
Analiz Posibilite ak Seleksyon Materyèl
Anvan nenpòt travay konsepsyon kòmanse, ekip jeni manifakti a fè yon revizyon pòtay nan pati ou a. Analiz de posibilite sa a detèmine si jeyometri ou a kapab enprime jan yo trase, epi si se pa sa, ki modifikasyon amelyore fabrikasyon san yo pa konpwomèt fonksyon.
Kisa revizyon sa a kouvri aktyèlman? Enjenyè egzamine jeyometri pati ou yo kap chèche karakteristik ki kreye defi fòme: reyon koube ki twò sere parapò ak epesè materyèl, trase pwofondè ki depase limit duktilite materyèl la, twou pozisyone twò pre koube kote distòsyon ta fè yo ale oval, oswa karakteristik ki mande tolerans ki kondwi pri zouti disproporsyonèlman. Yon enjenyè ki gen eksperyans ka idantifye enkyetid sa yo byen vit paske yo te wè jeyometri ki sanble reyisi oswa echwe atravè plizyè milye pwogram anvan yo.
Evalyasyon materyèl kouri an paralèl. Pwosesis Stamping tòl la konpòte yon fason diferan depann sou fòs sede alyaj ou a, duktilite, ak karakteristik springback. Yon pati ki fèt an asye dou ta ka make pwòp sou premye esè a, pandan y ap menm jeyometri a nan asye ki gen gwo fòs oswa asye pur ka rid, fann, oswa remonte pi lwen pase tolerans. Manifakti a evalye si chwa materyèl ou a sipòte jeyometri ki gen entansyon an epi li sijere altènativ lè li pa fè sa.
Sa a se tou kote volim pwodiksyon antre nan ekwasyon an. Yon kouri nan 5,000 pati chak ane jistifye yon estrateji zouti diferan pase 500,000. Volim enfliyanse seleksyon kalite mouri, klas materyèl pou zouti nan tèt li, epi si sèten karakteristik yo ta dwe fòme nan -mouri oswa okipe nan operasyon segondè. Pi bon manifaktirè yo trete faz sa a kòm yon konvèsasyon DFM kolaboratif olye ke yon egzèsis yon sèl -.
CAE Simulation ak konsepsyon mouri
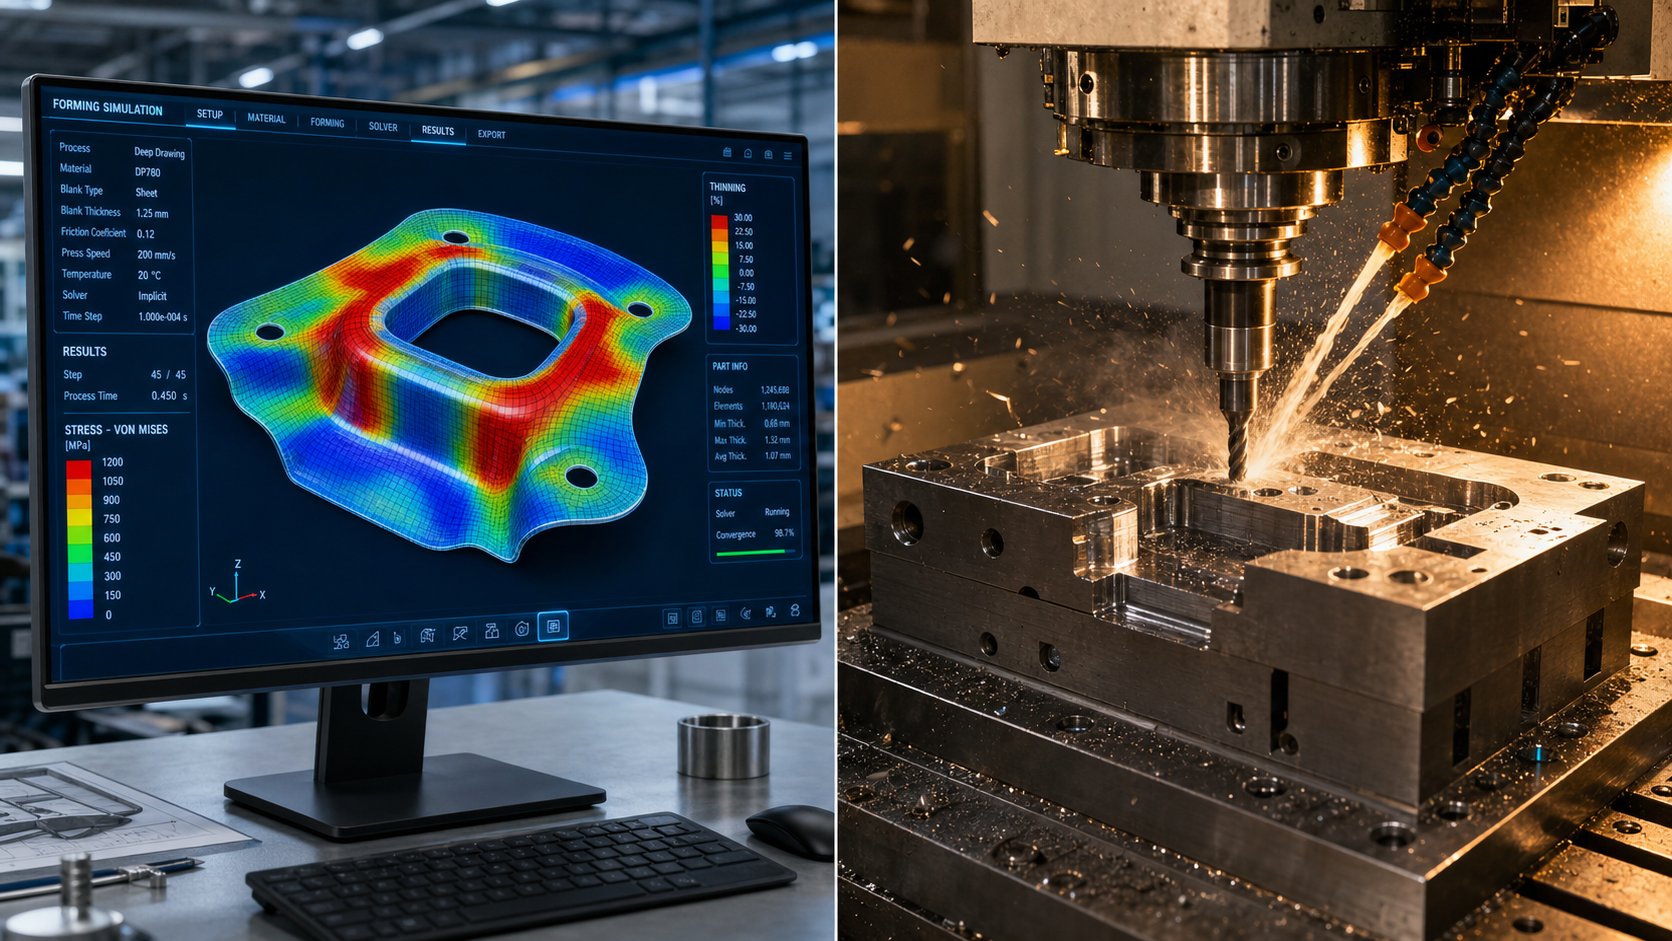
Imajine ke ou kapab kouple pati ou a yon santèn fwa nimerik, gade egzakteman ki kote metal la mens, ondilasyon, oswa sous dlo tounen, anvan yo koupe yon sèl blòk nan asye zouti. Se sa analiz eleman fini pote nan pwosesis fabrikasyon Stamping la.
Sèvi ak platfòm tankou AutoForm, DYNAFORM, oswa menm jan lojisyèl devwe simulation fòme, enjenyè modèl entèraksyon konplè ant vid tòl ou a, sifas mouri yo, ak fòs laprès yo. Simulasyon an predi koule materyèl nan kavite mouri, idantifye rejyon nan eklèsi twòp oswa konpresyon, kalkile mayitid springback, ak drapo fann potansyèl oswa ondilasyon. DapreAnaliz Keysight nan simulation fòme, Validasyon vityèl sa a pèmèt manifakti yo detekte ak rezoud defo potansyèl yo anvan pwodiksyon aktyèl la kòmanse, ranplase tès fizik chè-yo ak rafineman dijital iteratif.
Konpansasyon Springback se youn nan rezilta simulation ki gen plis valè -. Chak materyèl gen yon tandans pasyèlman retounen nan fòm orijinal li apre yo fin fòme. Olye ke dekouvri sa a sou laprès la epi re-masinen sifas mouri atravè esè ak erè, simulation quantifies springback a epi pèmèt enjenyè yo bati ki nesesè sou-koube dirèkteman nan jeyometri zouti a depi nan kòmansman an.
Faz detaye konsepsyon mouri a swiv validation simulation. Enjenyè tradui konsèp fòme pwouve nan yon modèl 3D konplè ki espesifye chak eleman: pwofil kout pwen, blòk mouri, plak dezabiye, sistèm gid, kote pin pilòt, ak layout teren an ki sekans operasyon atravè estasyon yo. Sa a se kote kondisyon yo pou machin Stamping mouri yo jwenn defini tou, ki gen ladan laprès tonnage, gwosè kabann, ak wotè fèmen ki nesesè pou kouri zouti fini a. Platfòm CAD tankou SOLIDWORKS oswa Siemens NX jenere desen fabrikasyon yo ki antre dirèkteman nan faz D'.
Machining, Asanble, ak Validasyon Tryout
Avèk konsepsyon an finalize, fabwikasyon kòmanse. CNC fraisage machin yo pwodui fòm prensipal yo mouri, k ap travay nan blòk asye zouti fè tèt di toujou pou kreye pwofil kout pyen, kavite mouri, ak jeyometri plak nan tolerans sere. Karakteristik entèn konplèks, kwen entèn byen file, ak bon detay ki ta difisil oswa enposib pou moulen jwenn okipe pa EDM fil ak plonje EDM, ki itilize egzeyat elektrik pou erode materyèl ak presizyon nivo micron-.
Sifas fanm k'ap pile pote sifas kritik yo nan plane final yo ak espesifikasyon fini. Tretman chalè vin di konpozan k ap travay nan valè Rockwell sib yo. Pwosesis Stamping fabrikasyon an pou zouti nan tèt li mande menm mantalite presizyon ki pral evantyèlman pwodwi pati ou yo.
Asanble pote tout konpozan usinage ansanm nan seri a mouri. Pwenson yo chita nan plak kout pwen an, blòk mouri yo monte sou soulye ki pi ba yo, broch gid ak kousin yo aliman mwatye yo, epi sistèm prentan yo kalibre. Aliyman nan etap sa a mezire an mikron. Yon ti move aliyman ant mwatye anwo ak pi ba yo ta manifeste kòm koupe inegal, mete twò bonè, oswa pati -pati tolerans yo.
Tryout se kote teyori rankontre reyalite. Mouri a reyini ale nan yon laprès epi li kouri premye kou li yo sou materyèl pwodiksyon aktyèl la. Enjenyè yo enspekte echantiyon yo ki lakòz yo kont enprime pati ou a, mezire dimansyon, tcheke fini sifas yo, ak evalye bon jan kalite kwen. Prèske pa gen okenn mouri ki pwodui pati pafè sou premye frape. Ajisteman iteratif swiv: yon reyon fòme vin melanje yon ti kras, yon clearance koupe vin branche, yon konpansasyon springback vin konpoze pi agresif. Chak iterasyon pote echantiyon yo pi pre spesifikasyon jiskaske konfòmite dimansyon yo konfime atravè plizyè kouri youn apre lòt.
Bouk validation sa a, kouri echantiyon yo genyen, mezire, ajiste, ak re{0}}kouri, se kote eksperyans separe manifaktirè ki kapab ak rès la. Yon ekip ki valide dè milye de mouri rekonèt modèl pi vit, fè koreksyon pi presi, epi rive jwenn apwobasyon pwodiksyon an nan mwens iterasyon. Rezilta a: pi kout tan plon ak pi ba pri devlopman pou ou.
Sa w ap remake atravè tout pwosesis sa a se kijan premye faz yo, posibilite, simulation, ak konsepsyon detaye enfliyanse tout bagay en. Yon bon jan envestisman davans jeni konprese delè a e redui chans pou sipriz koute chè. Menm prensip sa a pi lwen pase devlopman moun ki mouri yo nan kesyon an pi laj sou ki endistri yo mande ki nivo nan jeni rigor, ak ki jan espesifik materyèl yo ak demann sètifikasyon fòme pwosesis zouti a depi premye jou.
Endistri yo sèvi ak ki jan yo bezwen mouri Stamping yo diferan
Yon mouri Stamping ki te bati pou yon panèl kò otomobil ak yon sèl ki te bati pou yon tèminal mikwo-konektè ka pataje menm fizik fondamantal la, men se kote resanblans yo fini. Materyèl yo, tolerans, volim, ak bon jan kalite dokiman ki nesesè nan chak sektè fòme tout bagay soti nan seleksyon asye zouti ak kritè validasyon esè. Manifaktirè estamping metal ki sèvi plizyè endistri yo kenbe liv jeni diferan pou chak, paske yon pwosesis ki satisfè egzijans yon sektè ka tonbe nan yon lòt.
Konprann diferans sa yo ede ou evalye si yon potansyèl patnè zouti gen eksperyans otantik nan endistri ou oswa si li senpleman lis li sou yon paj kapasite.
Kondisyon pou mouri Stamping otomobil
Mouri stamping otomobil yo opere nan yon monn ki defini pa volim, vitès, ak zewo-atant defo. Yon platfòm machin sèl ta ka mande dè santèn de estamping tòl, ki soti nan kwa estriktirèl ak bra kontwòl nan panno Klas A kò ak kondisyon sifas kosmetik. Volim anyèl yo regilyèman rive nan dè santèn de milye oswa dè milyon de moso pa nimewo pati, ki vle di zouti dwe siviv konte sik ekstrèm pandan y ap kenbe tolerans pandan tout lavi sèvis li yo.
Ki sa ki mete sektè otomobil la apa se enfrastrikti bon jan kalite li yo. LaIATF 16949estanda gouvène chèn ekipman pou tout otomobil la, mande prevansyon defo olye ke jis deteksyon. Kontrèman ak ISO 9001, ki konsantre sou satisfaksyon jeneral kliyan, IATF 16949 mande pou yo sèvi ak senk zouti prensipal: APQP pou planifikasyon lansman, PPAP pou apwobasyon pwodiksyon, FMEA pou analiz risk, MSA pou validation mezi, ak SPC pou siveyans pwosesis an tan reyèl-.
Pou pwogram stamping otomobil ou a, sa a tradui kondisyon espesifik nan nivo zouti. Mouri a dwe pwodwi pati ki pase soumèt PPAP, sa vle di etid kapasite dimansyon konfime endis pwosesis satisfè objektif OEM atravè pwodiksyon youn apre lòt. Yon machin Stamping mouri tou bezwen akomode nan-deteksyon mouri pou siveyans fòs an tan reyèl-, deteksyon paresseux, ak verifikasyon manje, paske yon sèl fay rate ka voye pati ki defektye ann anvan nenpòt moun kenbe pwoblèm nan.
Tolerans pou konpozan estriktirèl anjeneral ateri nan +/-0.1 mm a +/-0.25 mm, pandan y ap panno Klas A mande kontwòl pwofil sifas menm pi sere pou evite ondulasyon vizib oswa mak koule apre penti. Konbinezon volim segondè, tolerans sere, ak sètifikasyon obligatwa fè otomobil youn nan sektè ki pi egzijan pou zouti endistriyèl metal Stamping.
Elektwonik ak Elektrik eleman Stamping
Chanje soti nan yon panèl pòt machin nan yon tèminal konektè elektrik, ak echèl la nan defi a chanje antyèman. Pati yo retresi nan milimèt. Epesè materyèl desann anba a 0.2 mm. Tolerans sere boulon nan mikron. Men, volim pwodiksyon souvan rivalize oswa depase nimewo otomobil, ak pwogram konektè yo kouri nan plizyè dizèn milyon chak ane.
Stamping metal elektrik mande pou mouri pwogresif kouri nan gwo vitès, pafwa depase 1,000 kou pa minit, sou alyaj kòb kwiv mete mens -, fosfò an kwiv, oswa kwiv beryllium. Faktè bon jan kalite kritik la se pa jis presizyon dimansyon. Li nan kondisyon kwen. Manifaktirè konektè yo mande pou bor-gratis paske menm yon ti bav ka entèfere ak sifas kwazman, konpwomi kontak elektrik, oswa kreye pwoblèm clearance nan lojman miniaturize.
Imajine yon peny konektè ki gen 0.5 mm lajè. Yon burr ki mezire jis 0.05 mm, envizib nan je a toutouni, ka anpeche bon ensèsyon nan reseptak li yo. Se poutèt sa presizyon mouri ak Stamping operasyon pou elektwonik mande pou koupe clearance optimize nan alyaj espesifik la ak epesè, ansanm ak konsepsyon mouri pwogresif ki kenbe aliyman atravè plizyè douzèn estasyon opere nan vitès ekstrèm.
Manyen materyèl ajoute yon lòt kouch konpleksite. Bann kwiv mens yo mou ak fasil defòme, kidonk sistèm manje, enskripsyon pilòt, ak konsèy teren yo dwe anpeche flambe oswa move anrejistreman. Kondisyon pou plakaj, si tèminal yo bezwen lò, fèblan, oswa nikèl, tou enfliyanse konsepsyon mouri paske plating selektif souvan rive sou teren an anvan Stamping, sa vle di mouri a dwe evite domaje sifas pre-plake.
Simping presizyon koutim pou elektwonik pa tipikman mande pou IATF 16949, men anpil OEM konektè enpoze pwòp kliyan yo-kondisyon kalite espesifik ki rivalize rigor otomobil. Soumèt PPAP-style ak kontwòl pwosesis estatistik yo komen, patikilyèman pou konektè otomobil-klas ki fè pon tou de sektè yo.
Aerospace ak aplikasyon pou aparèy medikal
Aerospace ak aparèy medikal Stamping pataje yon fil komen: konsekans la nan echèk se katastwofik. Yon bracket avyon defo ka mennen nan echèk estriktirèl nan altitid. Yon eleman ki defektye enstriman chirijikal ka mal yon pasyan. Tou de sektè reponn a risk sa a ak trasabilite vaste, dokiman, ak kondisyon validation pwosesis ki fondamantalman fòme fason zouti yo fèt ak kalifye.
Stamping ayewospasyal enplike materyèl ekzotik tankou alyaj Titàn (Ti-6Al-4V), Inconel 718, ak segondè-fòs asye pur (15-5 PH). Materyèl sa yo reziste fòme, jenere mete zouti ekstrèm, ak prentan tounen agresif. Mouri pou konpozan ayewospasyal mande pou asye zouti prim oswa foure carbure nan estasyon koupe, ak travay simulation dwe kont pou konpòtman an nonlineaire nan alyaj sa yo. Estanda bon jan kalite gouvène a seAS9100D, ki baze sou ISO 9001 men li ajoute egzijans ayewospasyal-espesifik alantou kontwòl konfigirasyon, prevansyon kont fo pati, ak premye enspeksyon atik pa AS9102.
Stamping aparèy medikal, ki gouvène pa ISO 13485, prezante pwòp defi diferan li yo. Biocompatibility kondwi seleksyon materyèl nan direksyon asye pur 316L, Titàn Klas 23 (ELI), ak Cobalt chrome. Kondisyon fini sifas pou pasyan -konpozan kontakte yo ka mande fini nan 8-16 Ra oswa pi bon, reyalize nan electropolishing apre Stamping. Trasabilite anpil pou konpozan implantable pwolonje tout wout la nan dosye pasyan-nivo, sa vle di chak pati so dwe konekte tounen nan yon nimewo chalè materyèl espesifik, chanjman pwodiksyon, ak dosye enspeksyon.
Tou de sektè pataje yon enpak pratik sou fabrikasyon mouri: volim pwodiksyon yo anjeneral pi ba pase otomobil oswa elektwonik, men entansite dokiman yo pi wo. Yon mouri ki pwodui 10,000 parantèz ayewospasyal pou chak ane mande pou menm rigueur validation kòm youn ki pwodui 500,000 konpozan otomobil, ki afekte estrikti pri ak delè ou ta dwe atann lè w ap achte zouti pou endistri reglemante yo.
Kondisyon endistri yo yon ti koutje sou
Tablo ki anba a konsolide diferans kle yo atravè sektè yo, ba ou yon referans rapid pou konprann sa endistri ou mande nan men yon patnè zouti.
| Sektè endistri | Materyèl tipik | Ranje tolerans | Volim Pwodiksyon | Sètifikasyon obligatwa yo |
|---|---|---|---|---|
| Otomobil | Asye twò grav, HSLA, HSS avanse, aliminyòm (5xxx/6xxx) | +/-0.1 mm pou +/-0.25 mm | Segondè (100,000 - milyon/ane) | IATF 16949, ISO 9001 |
| Elektwonik / Elektrik | Alyaj kwiv, fosfò an kwiv, beryllium kwiv, kwiv | +/-0.01 mm pou +/-0.05 mm | Trè wo (milyon - dè dizèn de milyon/ane) | ISO 9001, kondisyon espesifik kliyan- |
| Aerospace | Ti-6Al-4V, Inconel 718, 15-5 PH Nerjaveèi, 7075 aliminyòm | +/-0.05 mm pou +/-0.13 mm | Ba a mwayen (1,000 - 50,000/ane) | AS9100D, NADCAP (pwosesis espesyal) |
| Aparèy Medikal | 316L Nerjaveèi, Ti Klas 23, Cobalt chrome, PEEK | +/-0.025 mm pou +/-0.13 mm | Ba a mwayen (500 - 50,000/ane) | ISO 13485, FDA 21 CFR 820 |
Remake kijan kolòn sètifikasyon an revele yon bagay enpòtan sou seleksyon manifakti a. Yon patnè zouti ki sètifye dapre IATF 16949 gen sistèm pwouve pou prevansyon gwo-defo volim, men sa pa otomatikman kalifye yo pou trasabilite ayewospasyal oswa validation aparèy medikal. Okontrè, yon boutik ki gen eksperyans AS9100 nan alyaj ekzotik ka pa gen gwo -spètiz pwogresif fil pwogresif ke pwogram elektwonik mande yo.
Sa a se jisteman poukisa evalye yon manifakti mande pou gade pi lwen pase lis ekipman yo. Sètifikasyon yo genyen yo, endistri yo te aktyèlman te delivre zouti pou yo, ak sipò jeni yo bay pandan devlopman yo tout faktè nan si yo bon anfòm pou kondisyon espesifik pwogram ou yo.
Ki jan yo evalye metal Stamping mouri manifaktirè yo pou pwojè ou a
Konnen sa endistri ou mande de outillage se yon sèl bagay. Tradwi sa a nan yon lis ki kalifye metal Stamping mouri manifaktirè se yon defi diferan antyèman. Anyè sou entènèt ba ou non ak adrès. Sa yo pa ba ou se yon fondasyon pou detèmine ki founisè aktyèlman gen kapasite, sètifikasyon, ak pwofondè jeni pou delivre zouti ki travay sou premye pwodiksyon an.
Konparezon pri sèlman di yon pati nan istwa a. De manifakti mouri Stamping ka site menm pwojè a nan nimewo menm jan an pandan y ap ofri nivo kapasite anpil diferan dèyè quote sa a. Kritè evalyasyon ki anba yo ede w fè distenksyon ant yon patnè ki pral kolabore atravè devlopman ak yon boutik ki tou senpleman bati pou enprime san yo pa pran pwoblèm en.
Kapasite teknik pou verifye anvan ou voye yon RFQ
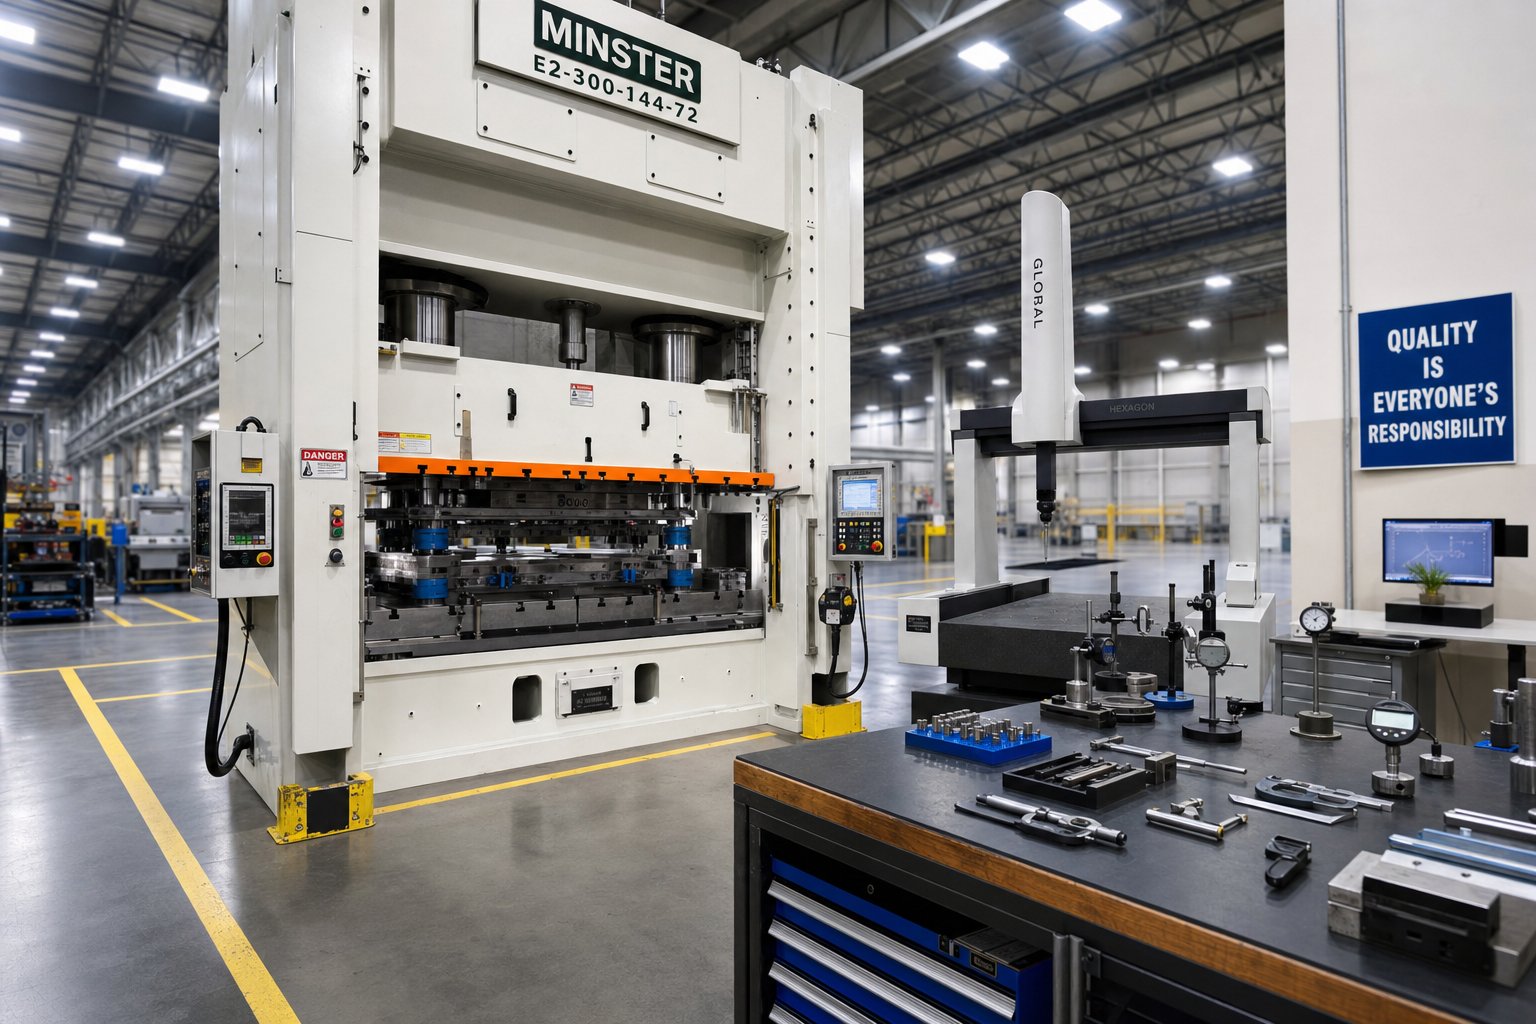
Ekipman detèmine kisa yon manifakti ka pwodui fizikman. Anvan ou voye desen pati ou yo, konfime ke pyès ki nan konpitè boutik la matche ak kondisyon pwojè ou yo. Men sa chak kapasite vle di pou zouti ou yo:
Peze ranje tonnajDikte gwosè ak epesè materyèl manifakti a ka eseye nan -kay. Yon boutik limite a 200-tòn près pa ka valide yon mouri ki mande 600 tòn fòs fòme. Si pati ou a enplike gwo twou san fon oswa asye ki gen gwo -fòs, mande sou kapasite maksimòm yo. Manifakti yo ak chenn pou laprès spanning 50 a 2,000 tòn kouvri tout bagay soti nan konektè mikwo-presizyon nan gwo panno estriktirèl.
Gwosè kabannlimite dimansyon fizik mouri a. Yon fil pwogresif pou yon bracket 400 mm-lajè bezwen yon kabann pou laprès ki akomode layout bann konplè a. Verifye ke gwosè kabann ki disponib manifakti a sipòte anprint mouri ou san yo pa foul moun.
CNC ak EDM kapasitereflete machin presizyon. Sant fraisage CNC gwo -vitès yo pwodui fòm prensipal mouri, pandan y ap EDM fil ak EDM sinker okipe detay byen, reyon sere, ak konpozan ki fè tèt di ki pa ka konvansyonèl moulen. Yon manifakti ki pa gen-kapasite EDM nan kay la tretann operasyon sa yo, sa ki ajoute tan plon ak risk kowòdinasyon.
-Zouti simulation nan kay lasepare jeni-kondwi manifakti mouri soti nan konstriksyon-pou-boutik enprime. Yon manifakti ki kouri lojisyèl simulation fòme tankou AutoForm oswa DYNAFORM ka valide konsepsyon mouri ou an dijital anvan koupe asye, trape pwoblèm springback, risk eklèsi, ak pwoblèm koule materyèl bonè. San simulation, faz tryout la vin pi long ak pi chè.
Limit epesè materyèldefini ranje travay la. Gen kèk boutik ki espesyalize nan travay presizyon -kalib mens ki poko gen 1 mm, pandan ke lòt moun okipe gwo-kalib estriktirèl Stamping pi wo pase 6 mm. Epesè pati ou a ak kalite materyèl yo ta dwe chita alèz nan ranje pwouve manifakti a, pa nan kwen an nan li.
Lè w ap evalye founisè laprès Stamping ak mason mouri, pa jis aksepte yon nimewo tonnage sou yon sit entènèt. Mande ki modèl laprès yo opere, konbyen ki disponib pou esè kont dedye a pwodiksyon, epi si yo ka kouri materyèl espesifik ou a nan vitès ki nesesè yo. Itilizasyon ekipman enpòtan menm jan ak egzistans ekipman.
Sètifikasyon ak bon jan kalite sistèm ki siyal fyab
Sètifikasyon yo pa sèlman logo sou yon paj dakèy. Chak moun reprezante yon sistèm kalite odit ak kontwòl pwosesis espesifik. Matche sètifikasyon an dwa ak kondisyon endistri ou esansyèl.
ISO 9001se debaz la. Li sètifye ke yon manifakti opere yon sistèm jesyon kalite estriktire ki kouvri kontwòl dokiman, kalibrasyon, manyen non-konfòmite, ak aksyon korektif. Nenpòt manifakti metal grav Stamping mouri ta dwe kenbe aktyèlISO 9001sètifikasyon kòm yon minimòm. Li pa garanti pati pafè, men li konfime ke pwosesis kontwole egziste.
IATF 16949baze sou ISO 9001 ak egzijans espesifik otomobil-: planifikasyon lansman APQP, apwobasyon pwodiksyon PPAP, analiz risk FMEA, validasyon mezi MSA, ak SPC obligatwa. Si pati ki gen tenm ou yo manje nan yon chèn ekipman pou otomobil, manifakti mouri ou a bezwen konprann ak sipòte kondisyon sa yo, menm si sètifikasyon an abite ak etablisman pwodiksyon an nan en.
AS9100ajoute kontwòl ayewospasyal-espesifik nan jesyon konfigirasyon, prevansyon kont fo pati, ak pwotokòl enspeksyon premye atik yo. Pou pwogram zouti ayewospasyal, verifye ke manifakti a kenbe AS9100D epi li te delivre zouti nan pwogram ki mande AS9102 premye atik dokiman.
Yon etap verifikasyon pratik: pa jis aksepte yon sètifika PDF. Tcheke nimewo sètifika a kont laBaz done IAF CertSearchpou konfime validite, dimansyon, ak ekspirasyon. Gen kèk manifakti ki gen sètifikasyon pou sèlman yon pati nan operasyon yo. Asire w ke sijè ki abòde lan kouvri konsepsyon ak fabrike mouri, pa sèlman asanble oswa sèvis segondè.
Evalye Sipò Jeni ak Kominikasyon
Ekipman ak sètifikasyon fè ou jwenn yon lis ki kapab. Sipò jeni ak kominikasyon se sa ki separe yon patnè serye ak yon magazen konpetan men tranzaksyon. Faktè sa yo douser souvan detèmine si pwojè ou lanse alè oswa depa nan bouk devlopman.
DFM bon jan kalite fidbakrevele ki jan pwofondman yon manifakti angaje ak konsepsyon ou. Yon boutik ki tou senpleman site desen ou a jan-se ka bati egzakteman sa ou te mande a, ki gen ladan karakteristik ki pa nesesèman chè pou zouti oswa ki gen tandans fè pwoblèm. Pi bon manifaktirè mouri yo pouse tounen yon fason konstriktif, siyen opòtinite pou senplifye jeyometri, detann tolerans ki pa-kritik, oswa konsolide operasyon yo.Rechèch sou pratik DFMtoujou montre ke kolaborasyon bonè ant achtè ak manifakti ka diminye depans zouti pa 15-25% an mwayèn lè yo elimine konpleksite nesesè anvan yo koupe asye.
Konsepsyon iterasyon reponsenpòtan paske devlopman mouri se nannan iteratif. Lè simulation revele yon pwoblèm fòme oswa echantiyon esè bezwen ajisteman, konbyen vit manifakti a kominike pwoblèm nan, pwopoze yon solisyon, epi aplike chanjman an? Mande founisè potansyèl yo sou tan repons tipik yo pou kesyon jeni ak konbyen sik revizyon delè estanda yo akomode.
Transparan delè pwojè yopwoteje w kont orè sipriz. Yon manifakti pwofesyonèl Stamping mouri bay yon etap enpòtan -nivo delè nan etap nan sitasyon, ki montre ki lè apwobasyon konsepsyon yo bezwen, lè machinn kòmanse, lè esè rive, ak ki lè echantiyon pwodiksyon bato. Delè vag ak yon sèl dat livrezon epi pa gen okenn pòs entèmedyè fè li prèske enposib idantifye reta anvan yo kaskad.
Sèvi ak lis verifikasyon ki anba a lè w konpare manifaktirè mouri kòt a kòt. Li konsolide kritè teknik, kalite, ak kominikasyon nan yon sèl kad evalyasyon ou ka fè nòt pandan evalyasyon founisè.
- Ranje tonaj peze kouvri kondisyon fòs fòme mouri ou a ak maj
- Gwosè kabann akomode anprint mouri ou san yo pa modifye
- Nan -kay CNC ak EDM kapasite pou tout eleman kritik mouri
- Fòme lojisyèl simulation yo itilize pandan validation konsepsyon
- Eksperyans epesè materyèl matche ak kalib pati ou a ak alyaj
- ISO 9001 sètifikasyon verifye ak aktyèl
- Sètifikasyon espesifik endistri - (IATF 16949, AS9100) si sa aplikab
- Pwosesis revizyon DFM dokimante ak fidbak alekri
- Nonmen kontak jeni yo asiyen nan pwojè ou a
- Kalandriye etap enpòtan yo bay sou sitasyon pi ba ak pòs ki defini yo
- Referans ki disponib nan pwojè nan endistri ou ak volim ranje
- Klè pwopriyetè zouti ak kondisyon transfè ki endike nan akò a
- Sèvis antretyen ak reparasyon ki disponib apre livrezon
Fè nòt founisè potansyèl kont kritè sa yo ba ou yon konparezon objektif ki ale pi lwen pase pri site. Yon manifakti ki tcheke chak bwat ak yon pri zouti yon ti kras pi wo pral prèske sètènman bay pi ba pri total pwojè yon fwa ou konsidere vitès devlopman, iterasyon esè, ak pèfòmans alontèm -.
Ak yon manifakti kalifye idantifye, pwochen kesyon an vin pratik: ki jan angajman aktyèl la sanble soti nan premye imèl ou a pwodiksyon -outillage ki pare chita sou laprès la?
Soti nan RFQ rive nan pwodiksyon -Zouti pare
Diferans ki genyen ant soumèt yon RFQ ak resevwa zouti pwodiksyon -apwouve se kote pwogram Stamping yo swa pran momantòm oswa bloke. Pou anpil administratè apwovizyone ak enjenyè, espas sa a santi l opak. Lè w konnen ki enfòmasyon pou w bay alavans ak ki etap enpòtan pou w atann an retou, sa ap transfòme eksperyans nan ensètitid nan yon pwosesis kolaborasyon kontwole.
Prepare yon RFQ efikas pou Stamping Tooling
Yon pake RFQ konplè akselere tout bagay en. Soumèt enkonplè fòse founisè Stamping mouri ou a nan sipozisyon, ak sipozisyon mennen nan misquotes, redesign, oswa supriz esè. Lè w ap prepare demann ou an, enkli:
- Desen 2D ak rele GD&T ak modèl CAD 3D (STEP oswa fòma natif natal)
- Espesifikasyon materyèl ki gen ladan klas, tanperaman, ak epesè
- Estimasyon volim anyèl ak lavi pwogram yo espere
- Tolerans kritik yo make separeman ak tolerans jeneral blòk yo
- Kondisyon pou fini sifas ak nenpòt pwosesis -estamping (plating, penti, soude)
- Sib pri moso oswa kontrent bidjè zouti, si li konnen
Yon detay ki toujou separe pwogram lis ak sa ki difisil: kominike lafonksyonnan karakteristik kritik. Jan dokimante paRechèch DFM manifakti a, Lè yon faktori Stamping mouri konprann poukisa yon karakteristik egziste, li ka sijere ajisteman tolerans oswa chanjman jeyometri ki diminye pri zouti pa 20% oswa plis san yo pa afekte pèfòmans pati. Yon twou ki lokalize yon zen penti abazde pa bezwen menm tolerans pozisyon ak yon twou ki resevwa yon zepeng peze-.
Fason ki pi efikas pou konprese delè devlopman mouri epi redwi pri se bon jan kominikasyon davans. Chak èdtan ki pase pou klarifye egzijans anvan konsepsyon kòmanse sove jou retravay pandan esè.
Kisa w dwe atann pandan devlopman ak validasyon mouri
Yon angajman manifakti pwofesyonèl mouri swiv yon sekans etap enpòtan previzib. Men pwogresyon tipik soti nan lòd acha rive nan lage pwodiksyon:
- Revizyon kickoff: konfime egzijans pati, materyèl, volim, ak delè
- Fezabilite ak rekòmandasyon DFM yo bay nan 1-2 semèn
- Apwobasyon konsepsyon: manifakti prezante konsèp die, layout dezabiye, ak rezilta simulation pou siy -ou
- Machining ak fabwikasyon: CNC, EDM, fanm k'ap pile, ak tretman chalè nan tout konpozan mouri
- Verifikasyon asanble ak -seche entèn yo
- Premye esè: echantiyon inisyal pwodwi ak dimansyon enspekte
- Rafineman iteratif: ajisteman ki baze sou mezi echantiyon jiskaske tout dimansyon konfòme
- Soumèt PPAP oswa dokiman apwobasyon pwodiksyon ekivalan
- Transmisyon pwodiksyon: bato mouri nan laprès oswa pwodiksyon stamper ou
Etap PPAP merite atansyon patikilye. Jan sa endike nan dokiman PPAP Fictiv a, pwosesis sa a valide ke koutim metal Stamping mouri ou a pwodui pati ki satisfè tout espesifikasyon jeni toujou, pa sèlman sou yon sèl echantiyon bon. Li gen ladann etid kapasite (analiz CpK), validasyon sistèm mezi, dokiman sou koule pwosesis, ak yon manda fòmèl soumèt pati ki konfime preparasyon pou pwodiksyon volim.
Pandan tout sik lavi sa a, kadans kominikasyon enpòtan.Eksperyans endistri montreke founisè disipline bay vizibilite nan pwogrè nan chak etap enpòtan olye ke yo ale an silans ant PO ak livrezon. Yon mank de kominikasyon pandan konstriksyon zouti se souvan yon siy avètisman nan reta émergentes. Pi bon patnè tòl Stamping mouri aktif sifas enkyetid, pwopoze solisyon, epi kenbe delè lansman ou an entak.
Pou ekip kap fè eksperyans workflow sa a ak sipò jeni entegre soti nan posibilite jiska enspeksyon,YICHEN a Stamping mouri solisyon yoofri yon modèl angajman konplè-sèvis ki fèt pou deplase ou soti nan premye rechèch la rive nan fabrikasyon mouri pare pou pwodiksyon an.
Natirèlman, apwobasyon pwodiksyon se pa nan fen istwa a. Yon fwa yon fil antre nan sèvis, pèfòmans alontèm-li depann antyèman de fason li byen konsève, epi konnen ki lè pou file, repare, oswa ranplase zouti pwoteje envestisman ou te fè nan devlopman.
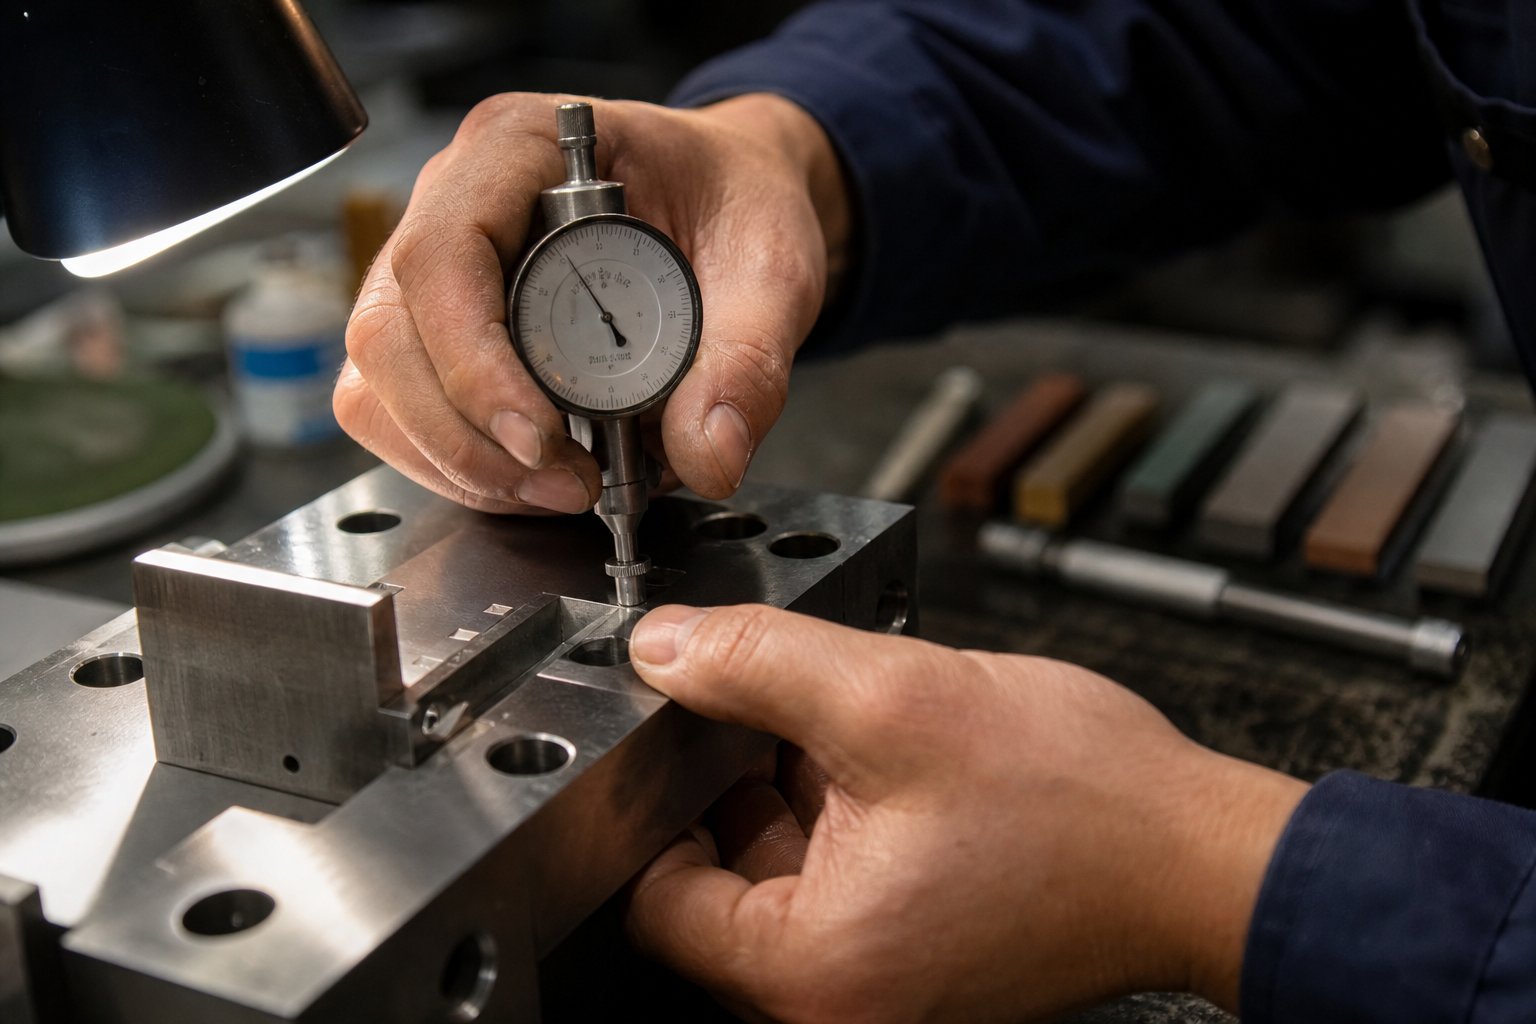
Stamping mouri antretyen ak maksimize zouti envestisman
Yon pwodiksyon -apwouve mouri reprezante plizyè mwa travay jeni, machinn ak validation. Men, envestisman sa a peye sèlman si zouti a rete nan kondisyon pandan tout lavi sèvis li gen entansyon. Stamping mouri antretyen se sa ki separe zouti ki delivre pati ki konsistan pou yon milyon sik soti nan zouti ki derive soti nan tolerans apre yon fraksyon nan kouri li espere.
Orè antretyen prevantif ak ekstansyon lavi mouri
Antretyen prevantif travay paske li kenbe mete anvan li vin domaj. Lojik la se senp: netwayaj pwograme, enspeksyon, wilaj, ak file kenbe Stamping pati mouri fonksyone nan limit konsepsyon yo, kidonk ti pwoblèm pa janm ogmante nan arè laprès oswa evènman bouyon.
Yon orè PM pratik konbine entèval ki baze sou tan-ak deklanchman konjesyon serebral-. Tèks pou chak -chanj kouvri debri vizib, akimilasyon paresseux, livrezon grès machin, ak pwoblèm manje evidan. Enspeksyon chak semèn ak chak mwa ale pi fon nan broch gid, sous dlo, kondisyon pilòt, ak mete dènye kri. Entèval file, olye ke yo swiv kalandriye abitrè, ta dwe swiv frape aktyèl pou chak sèvis ki baze sou istwa mete mouri a ak materyèl yo te mete so.MetalFormingnote ke PM mal pwograme ka mennen nan plis -antretyen, kote eleman yo ranplase anvan yo te degrade, oswa anba- antretyen, kote mete yo pa korije jiskaske yon bagay kraze.
Objektif la nan kontoune dan nan Stamping mouri bay yon endikatè itil mete. Karakteristik referans ti sa yo, machin nan mouri a nan yon pwofondè li te ye, pèmèt teknisyen yo evalye vizyèlman konbyen materyèl yo te retire nan sik siksesif file. Lè yon dan kontoune disparèt oswa rive nan limit li, li siyal ke seksyon an ap apwoche nan fen lavi sèvis li epi li bezwen ranplasman olye ke yon lòt regrind. Lòt endikatè mete yo enkli wotè burr tandans anlè ant entèval file, nòt gid pin, ak prentan gratis -rediksyon longè depase 10 pousan.
Pou pwogram ki gen gwo -volim, zouti pou mete metal yo benefisye de entèval ki pi sere lè entansite pwodiksyon an ap ogmante. Materyèl abrazif pyès travay yo, kondisyon tolerans kritik yo, ak desen konplèks pwogresif mouri tout akselere mete ak jistifye pwen enspeksyon pi souvan.
Lè pou repare, repare, oswa ranplase yon mouri Stamping
Reparasyon zouti Stamping ak antretyen woutin sèvi diferan rezon. Analiz endistri trase yon distenksyon klè: antretyen prezève kondisyon aktyèl la, pandan y ap reparasyon retabli yon bagay ki deja domaje oswa ki pa fonksyone kòrèkteman. Konflasyon de mennen nan bidjè antretyen gonfle ak depans kache nan tan an pa planifye, anbakman akselere, ak devèsman kalite.
Desizyon an ant reparasyon, renovasyon, ak ranplasman desann nan twa faktè: pri reparasyon an rapò ak pri ranplasman, pwodiksyon D 'pandan ranje a, ak si wi ou non mouri a ka toujou reyalize tolerans pati apre travay la fini. Yon echèk kout pyen lokalize jistifye ranplasman eleman. Derive kimilatif clearance atravè plizyè estasyon mande pou rekondisyone. Men, lè dosye yo montre pèt aliyman repete, enstabilite dimansyon kwonik apre PM verifye, oswa fann estriktirèl ki kontinye retounen, zouti Stamping la rive nan fen lavi ak ranplasman vin yon desizyon ekonomikman bon.
Konnen nan ki kategori sitiyasyon ou tonbe nan mande prèv. Men siy avètisman ke yon mouri bezwen atansyon imedya kont atik ki fè pati pwochen sèvis pwograme a:
- Atansyon imedyat:chipping oswa fann sou kwen koupe, chanjman dimansyon toudenkou pi lwen pase tolerans, bri laprès nòmal oswa Vibration, domaj vizib estriktirèl nan seksyon mouri, paresseux rale sa ki lakòz konfiti laprès.
- Antretyen pwograme:gradyèl burr ogmantasyon tandans nan direksyon file file, ti nòt sou broch gid, rediksyon fòs prentan nan ranje sèvis, diminisyon livrezon grès machin san enpak bon jan kalite pati, kontoune dan apwoche limit.
Swiv depans reparasyon ak evènman D 'pa mouri, pa an total. Istwa sa a revele ki zouti ki byen reponn ak swen woutin ak kiyès ki konsome resous san yo pa bay rezilta ki estab. Lè done yo toujou montre enstabilite malgre yon bon antretyen, chemen ki pi pri-efikas pou pi devan an se angaje patnè zouti ou a pou ranplasman oswa redesign olye pou kontinye finanse revni k ap diminye sou yon zouti ki aje.
Chwazi bon patnè fabrikasyon Stamping mouri
Istwa antretyen di ou lè yon mouri te rive nan limit li yo. Men, li tou ranfòse yon pwen pi laj: manifakti ou chwazi nan kòmansman an nan yon pwogram detèmine kouman zouti sa a fè, ki jan pwoblèm yo rezoud san pwoblèm, ak konbyen valè total ou retire nan envestisman ou. Chwazi yon patnè se pa sèlman sou ki moun ki bati mouri a. Li se sou ki moun ki sipòte ou atravè tout sik lavi a nan Stamping tòl, soti nan premye konvèsasyon posibilite jiska ane nan sèvis pwodiksyon.
Matche Kalite manifakti a ak bezwen espesifik ou yo
Se pa tout konpayi manifakti mouri yo opere menm jan an. Yo gen tandans tonbe nan twa kategori, epi matche kalite ki dwat ak sitiyasyon ou evite atant ki pa aliye.
Manifakti -sèvis konplè yookipe tout bagay soti nan konsepsyon ak simulation nan machin, esè, ak sipò kontinyèl. Gen kèk tou ki fè pwodiksyon Stamping nan-kay, sa ki ba ou yon sèl sous pou tou de zouti ak koutim metal Stamping. Modèl sa a travay pi byen lè ou bezwen sipò jeni entegre, vle yon patnè responsab, oswa manke ekspètiz Stamping entèn. Konpwomi a se ke w ap konsolide risk ak yon sèl founisè, kidonk egzamine kapasite yo byen enpòtan menm plis.
Zouti-ak-mouri-sèlman espesyaliskonsantre sèlman sou bati koutim Stamping mouri san yo pa kouri pati pwodiksyon. Yo briye nan defi zouti konplèks epi souvan envesti plis lou nan machin avanse, EDM, ak teknoloji simulation pase boutik ki divize resous ant zouti ak pwodiksyon. Chwazi chemen sa a lè ou deja gen yon stamper pwodiksyon epi ou bezwen yon zouti devwe ak patnè manifakti mouri ki gen sèl konsantre se bon jan kalite zouti ak presizyon.
Stampers kontra ak zouti nan-kaybati mouri a ak pwodwi pati anba yon do-kay. Sa senplifye lojistik ak responsablite pou pwogram kote stamper a posede tout pwosesis la. Sepandan, kapasite zouti yo ka pi etwat pase yon zouti Stamping dedye ak magazen mouri, paske biznis prensipal yo ap kouri près olye ke jeni zouti konplèks nan grate.
Desizyon ou depann de ki kote kapasite entèn ou fini. Si ou gen resous jeni fò men pa gen kapasite pou laprès, yon stamper kontra fè sans. Si w bezwen gwo kolaborasyon DFM ak simulation avanse anvan yo koupe yon sèl chip, yon sèvis konplè-oswa zouti devwe ak konpayi fabrikasyon mouri bay plis valè pandan devlopman.
Pran pwochen etap la nan direksyon Custom Stamping Die Solutions
Tout sa ki kouvri nan atik sa a, soti nan kalite mouri ak materyèl konstriksyon nan pwosesis jeni, kondisyon endistri, ak kritè evalyasyon, pwen nan direksyon yon konklizyon pratik: bon jan kalite a nan pwosesis apwovizyone ou detèmine bon jan kalite a nan rezilta zouti ou. Men plan aksyon ou pou vanse:
- Defini egzijans ou byen klè: jeyometri pati, materyèl, volim anyèl, tolerans, ak fini sifas dokimante anvan ou kontakte nenpòt moun.
- Verifye kapasite teknik kont lis evalyasyon an, konfime tonaj laprès, kapasite machinn, zouti simulation, ak eksperyans materyèl.
- Mande DFM fidbak bonè epi trete li kòm yon siyal kalifikasyon. Manifakti yo ki pouse tounen konstriktif sou konsepsyon ou yo ap demontre pwofondè jeni
- Konfime sètifikasyon yo matche ak endistri ou (ISO 9001 minimòm, IATF 16949 pou otomobil, AS9100 pou ayewospasyal, ISO 13485 pou medikal)
- Mande delè etap enpòtan yo nan etap sitasyon an pou ou ka swiv pwogrè epi idantifye reta anvan yo kaskad
- Chwazi yon patnè ki sipòte tout sik lavi a: analiz de posibilite, simulation CAE, machin presizyon, esè iteratif, enspeksyon dimansyon, ak antretyen apre -livrezon.
- Evalye pri total de de an komen olye ke konpare quotes zouti nan izolasyon
Pou ekip ki pare yo angaje yon manifakti sèvis konplè ki kouvri travay konplè sa a,YICHEN a Stamping mouri solisyon yoofri sipò jeni entegre soti nan posibilite inisyal jiska pwodiksyon -outillage pare, ki fèt pou deplase ou soti nan rechèch dirèkteman nan yon angajman RFQ-pare ak konfyans.
Zouti Stamping dwat la ak patnè mouri pa sèlman bati sa ou mande. Yo defye sipozisyon ou yo kote li ekonomize lajan, valide konsepsyon ou an dijital anvan yo komèt nan asye, epi kanpe dèyè zouti a anpil tan apre li bato. Sa a se diferans ki genyen ant achte yon mouri ak envesti nan yon relasyon fabrikasyon ki konpoze valè atravè chak sik pwodiksyon.
Kesyon yo poze souvan sou metal Stamping mouri manifaktirè yo
1. Ki sa ki mouri nan manifakti?
Nan fabrikasyon, yon mouri se yon zouti presizyon koutim -ki enstale nan yon laprès Stamping ki koupe, koube, pèse, oswa fòme fèy metal nan yon fòm pati espesifik. Kontrèman ak zouti jenerik, chak matris Stamping se objektif -konstwi pou yon sèl jeyometri pati, ki gen ladann mwatye anwo ak pi ba matche ak aliye pa broch gid fè tèt di. Mouri a aji kòm imaj negatif nan eleman fini an, repwodui kontou li yo, twou, ak bride atravè aplikasyon fòs kontwole atravè plizyè milye oswa dè milyon de sik laprès.
2. Kouman pou mwen chwazi ant pwogresif, transfè, ak konpoze Stamping mouri?
Chwa a depann de twa faktè: jeyometri pati, volim pwodiksyon, ak konpleksite. Mouri pwogresif adapte pou gwo -volim kouri (50,000+ chak ane) pou pati konplèks milti-ki ka rete sou yon bann transpòtè. Mouye transfè okipe pati ki pi gwo oswa pi fon ki depase limit jeyometri bann-alimente yo, anjeneral nan volim mwayen-a-wo. Mouye konpoze pi byen travay pou pati presizyon plat ki mande konsantirite sere nan volim ki ba-a-mwayen. Yon manifakti ki kalifye tankou YICHEN ka evalye dosye pati ou a pandan analiz posibilite epi rekòmande pi bon kalite mouri ki baze sou kondisyon espesifik ou yo.
3. Ki sètifikasyon yon manifakti metal Stamping mouri ta dwe kenbe?
Omwen, nenpòt manifakti serye ta dwe kenbe aktyèl sètifikasyon ISO 9001. Anplis de sa, sètifikasyon espesifik endistri-enpòtan: IATF 16949 obligatwa pou chèn ekipman pou otomobil, AS9100D pou pwogram ayewospasyal, ak ISO 13485 pou aplikasyon pou aparèy medikal. Verifye sètifika yo ak baz done IAF CertSearch pou konfime validite ak dimansyon. Dimansyon sètifikasyon an ta dwe klèman kouvri konsepsyon ak fabrike mouri, pa sèlman asanble oswa sèvis segondè, asire ke sistèm nan bon jan kalite aplike nan travay aktyèl zouti ki fèt sou pwojè ou a.
4. Konbyen tan li pran pou devlope yon koutim Stamping mouri soti nan RFQ nan pwodiksyon?
Yon kalandriye devlòpman matris Stamping tipik kouri 8 a 20 semèn tou depann de konpleksite, ak etap enpòtan ki gen ladan fidbak sou posibilite (1-2 semèn apre lansman), apwobasyon konsepsyon, machin ak fabrikasyon, asanble, iterasyon esè, ak soumèt PPAP. Mouye pwogresif pou pati otomobil konplèks yo pran plis tan pase zouti yon sèl-estasyon pou jeyometri senp. Pi gwo varyab orè a se bon jan kalite kominikasyon davans. Bay pakè RFQ konplè ak CAD 3D, desen GD&T, espesifikasyon materyèl, ak estimasyon volim konprese delè a anpil lè li elimine retravay ki baze sou sipozisyon.
5. Ki faktè ki afekte pri a nan yon mouri Stamping?
Pri mouri Stamping se kondwi pa kalite mouri (depans pwogresif plis pase yon sèl -estasyon), konpleksite pati ak kantite estasyon fòme, klas zouti asye ak tretman sifas yo chwazi, tolerans obligatwa, atant volim pwodiksyon ki dikte kondisyon lavi mouri, ak nivo sipò jeni ki gen ladan simulation ak fidbak DFM. Evalye pri sou yon baz pou chak-moso sou pwodiksyon an konplè olye ke konpare sitasyon zouti alavans an izolasyon bay yon foto ki pi egzak sou valè total, paske zouti ki pi wo-tip bay pi ba pri antretyen ak mwens pwoblèm kalite pandan lavi sèvis li yo.


