


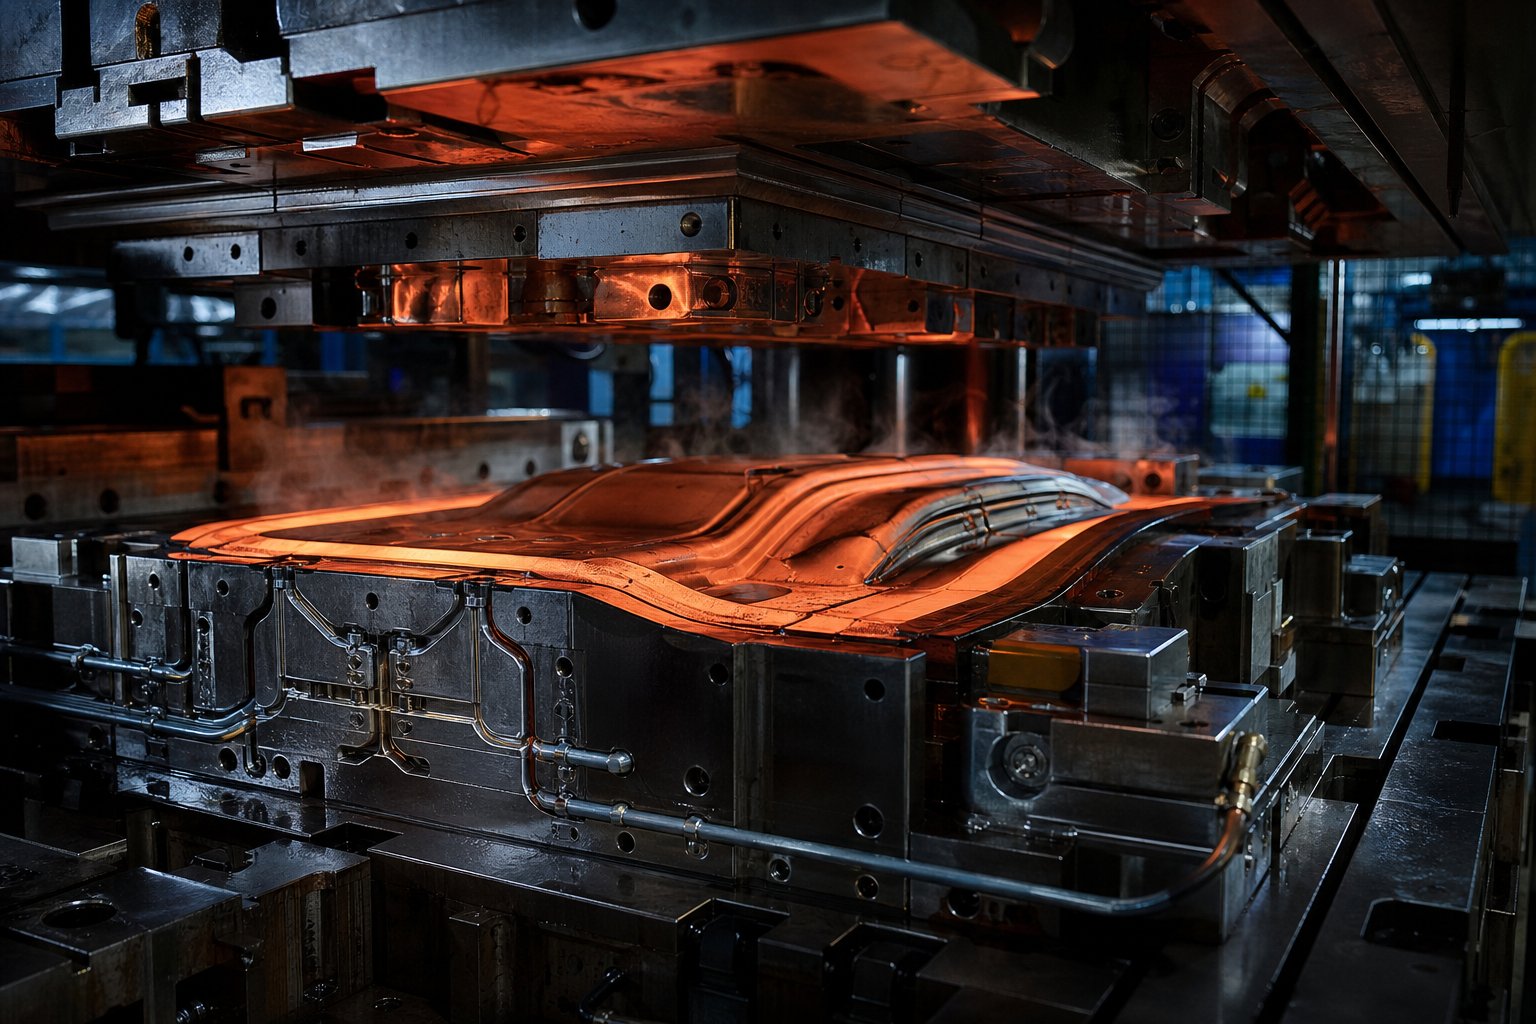
Ki sa ki mouri cho Stamping yo ak poukisa yo enpòtan
Lè w ap chèche "Stamping cho mouri, "ou ta ka gade nan de mond konplètman diferan nan fabrikasyon. Youn enplike nan kraze asye otomobil nan 900 degre Sèlsiyis. Lòt la enplike nan peze papye lò delika sou yon bwat pafen liksye. Menm tèm, zouti lajman diferan. Jwenn yo konfonn pandan apwovizyone ka koute semèn nan tan jeni ak dè milye nan misquoted pwojè.
Hot Stamping mouri defini
Nan nwayo yo, matris stamping cho yo se zouti presizyon-ki transfere yon konbinezon chalè, presyon, ak fòm nan yon pyès travay. Mouri a sèvi kòm koòdone ant matyè premyè ak pwodwi fini, kontwole kijan enèji tèmik ak fòs mekanik kominike avèk substra a. Si substrate sa a se yon vid an asye bor ki destine pou yon poto B-oswa yon fèy papye olografik ki ateri sou anbalaj prim, prensip fondamantal la rete menm jan an: yon zouti ki gen fòm aplike chalè kontwole ak presyon pou chanje pèmanans materyèl sib la.
Distenksyon an se nan echèl, tanperati, materyèl, ak objektif. Chak kalite koupon pou achte cho mande materyèl mouri, estrateji refwadisman, ak pwotokòl antretyen totalman diferan. Konprann ki kategori w ap travay nan se premye etap la nan pwolonje lavi mouri epi evite echèk twò bonè.
Press Hardening mouri vs Foil Stamping mouri
Press redi Stamping mouri opere nan espas otomobil ak estriktirèl metalforming. Yo resevwa blanks asye chofe a 900-950 degre Sèlsiyis, ansanm fòme yo nan fòm konplèks, ak pasè yo nan pousantaj refwadisman ki depase 27 degre pou chak segonn reyalize yon totalman.mikrostruktur martensitic ak fòs rupture alantou 1500 MPa. Mouri sa yo se asanblaj asye zouti masiv, dlo-refwadi ki andire sikl tèmik ekstrèm chak sik pwodiksyon.
Foil Stamping mouri, Okontrè, opere nan tanperati ki pi ba anpil, tipikman ant 100 ak 200 degre Sèlsiyis. Yo sèvi ak yon mouri chofe pou aktive yon kouch adezif sou yon konpayi asirans papye, transfere desen metalik oswa pigman sou papye, plastik, kwi, oswa lòt substrats. Mouri yo tèt yo anjeneral fèt ak kwiv, kwiv, oswa mayezyòm olye ke asye zouti fè tèt di toujou.
Isit la se yon konparezon rapid nan sa ki separe de kategori sa yo kalite Stamping cho:
- Tanperati opere: 900-950 degre Sèlsiyis pou laprès redi vs 100-200 degre Sèlsiyis pou Stamping FOIL
- Materyèl mouri: H11/H13 zouti asye vs kwiv, kwiv, oswa mayezyòm
- Materyo: tòl asye bor (0.5-2.0 mm epè) vs konpayi asirans papye kontakte papye, plastik, oswa kwi
- Fonksyon prensipal: estriktirèl fòme plis métallurgique trempe vs sifas dekoratif make
- Sistèm refwadisman: chanèl dlo entèn pou ekstraksyon chalè rapid vs refwadisman pasif oswa minim
- Konpleksite mouri: Gwo asanble milti-tòn ak refwadisman konfòm vs pi piti plak grave oswa grave
- Tipik lavi mouri: dè dizèn de milye de sik laprès kont plis pase yon milyon enpresyon pou bon jan kalite kwiv oswa kwiv mouri
Poukisa distenksyon an enpòtan pou apwovizyone
Imajine voye yon RFQ pou "cho Stamping mouri" bay yon founisè ki espesyalize nan zouti papye dekoratif lè ou aktyèlman bezwen peze redi mouri pou yon kasri otomobil-nan-pwogram blan. Enjenyè site a ta bezwen enfòmasyon totalman diferan: klas materyèl vid, sib pousantaj refwadisman, done jeyometri pati, ak volim pwodiksyon an. Okontrè, yon zouti otomobil k ap resevwa yon demann pou yon koupon an kwiv cho mouri pou make anbalaj liksye ta gen anpil chans refize oswa redireksyon ou nèt.
Konfizyon sa a pa ipotetik. Li rive regilyèman paske tou de endistri yo itilize tèminoloji ki idantik pandan y ap opere nan ekosistèm jeni separe. Materyèl yo, metodoloji konsepsyon, mòd echèk, ak estrateji antretyen diferan anpil anpil ke apwovizyone kalite founisè ki mal la gaspiye sik akizisyon anvan nenpòt travay zouti kòmanse menm.
Atik sa a sèvi kòm yon referans inifye, ki kouvri tou de aplikasyon pou laprès redi ak dekoratif pou ou ka idantifye egzakteman ki kategori ki aplike nan pwojè ou a, konprann ki jan echèk rive nan chak kontèks, epi aplike bon estrateji ekstansyon sik lavi yo depi premye jou. Seksyon ki devan yo dekonpoze pwosesis travay, seleksyon materyèl, konsepsyon refwadisman, ak pratik antretyen pou tou de mond mouri Stamping.
Kijan Pwosesis Stamping Cho a ap travay etap pa etap
Mouri nan tèt li se sèlman yon estasyon nan yon chèn pwodiksyon pi gwo, men li se estasyon an kote tout bagay swa vini ansanm oswa tonbe apa. Konprann workflow konplè a revele poukisa desizyon konsepsyon mouri yo gen anpil pwa ak kote echèk twò bonè anjeneral soti.
Soti nan vid chofe a pati ki fòme
Nan pwosesis pou laprès redi, yon vid asye plat, tipikman 22MnB5 bore asye, antre nan yon gwo founo dife roulo ak chofe a plis pase 900 degre Sèlsiyis. Nan tanperati sa a, asye a transfòme nan yon mikwostrikti konplètman austenitic, mou ase yo fòme men prime pou redi. Latransfè soti nan gwo founo dife nan laprès pran apeprè 6 a 10 segonn, pandan ki vid la ka refwadi nan anviwon 700 degre Sèlsiyis.
Isit la se kote zouti Stamping cho a pran etap santral la. Aterisaj vid la sou mouri a, laprès la fèmen, ak de bagay ki rive an menm tan: asye a fòme nan jeyometri final li yo epi yo trempe pa sifas mouri dlo-refwadi yo. Fòmasyon dwe ranpli anvan vid la desann anba a 420 degre Sèlsiyis. Si to a trempe depase 27 degre Sèlsiyis pou chak segonn, pati a reyalize prèske 100 pousan martensite, ki bay fòs rupture alantou 1500 MPa. Tan sik tipik pou Stamping cho pwosesis sa a ranje ant 10 ak 20 segonn depann sou epesè materyèl.
Apre trempe, laprès la louvri epi yo retire pati ki fè tèt di toujou. Mouri a te fè yon wòl doub ke pa gen okenn lòt eleman nan liy lan ka repwodui: li te fòme pati a ak ekstrè chalè ase vit fèmen nan yon mikrostruktur martensitic. Sa doub fonksyon se jisteman sa ki fè mouri sa yo vilnerab a fatig tèmik sou tan.
Ki jan Foil ak Pwosesis Marking diferan
Workflow koupon pou chalè dekoratif laopere sou yon echèl totalman diferan. Yon mouri chofe, anjeneral ki fèt ak kwiv oswa kwiv, yo pote nan yon tanperati ant 100 ak 200 degre Sèlsiyis. Yon konpayi asirans papye pozisyone ant figi mouri a ak substra a, ki ta ka papye, katon, kwi, oswa plastik. Lè zouti koupon pou achte cho a peze desann, chalè a aktive kouch adezif la sou papye a, lyezon metalik oswa pigman konsepsyon an nan sifas la.
Tan rete yo kout, souvan anba de segonn, epi yo mezire presyon nan yon seri pi ba pase fòm otomobil. Varyab yo kritik isit la se konsistans tanperati atravè figi mouri a, menm distribisyon presyon, ak aliyman egzak. Nenpòt varyasyon pwodui transfè papye enkonplè oswa bor twoub olye ke domaj estriktirèl yo wè nan redi laprès.
Paramèt pwosesis kritik kontwole pa konsepsyon mouri
Nan tou de aplikasyon yo, mouri a se pa yon zouti pasif. Li aktivman gouvène rezilta a. Jeyometri mouri detèmine koule materyèl ak zòn kontak. Mas tèmik dikte konbyen vit mouri a absòbe oswa delivre chalè. Presyon kontak asire angajman inifòm ant mouri ak materyo.
Chak desizyon yo pran pandan konsepsyon mouri, soti nan plasman chanèl rive nan fini sifas, rid nan chak metrik bon jan kalite en ki gen ladan tan sik, presizyon dimansyon, konsistans mikrostruktur, epi finalman, lonjevite mouri tèt li.
Pou laprès redi, pòv jesyon tèmik nan zouti nan Stamping cho kreye pousantaj pasè inegal. Kèk zòn refwadi twò dousman, pwodui bainit oswa ferit olye pou yo martensit. Gen lòt ki refwadi twò vit, sa ki lakòz estrès rezidyèl ki lakòz springback. Pou aplikasyon dekoratif, distribisyon inegal tèmik atravè figi mouri a kreye tach cho ki sou-geri adezif nan kèk zòn pandan y ap kite lòt moun san lyezon.
Sa yo entèraksyon tèmik ak mekanik se poukisa seleksyon materyèl mouri ak konsepsyon chanèl refwadisman pote enpòtans sa yo. Mouri a se kote entansyon pwosesis vin reyalite fizik, ak kote pifò mòd echèk finalman orijine.
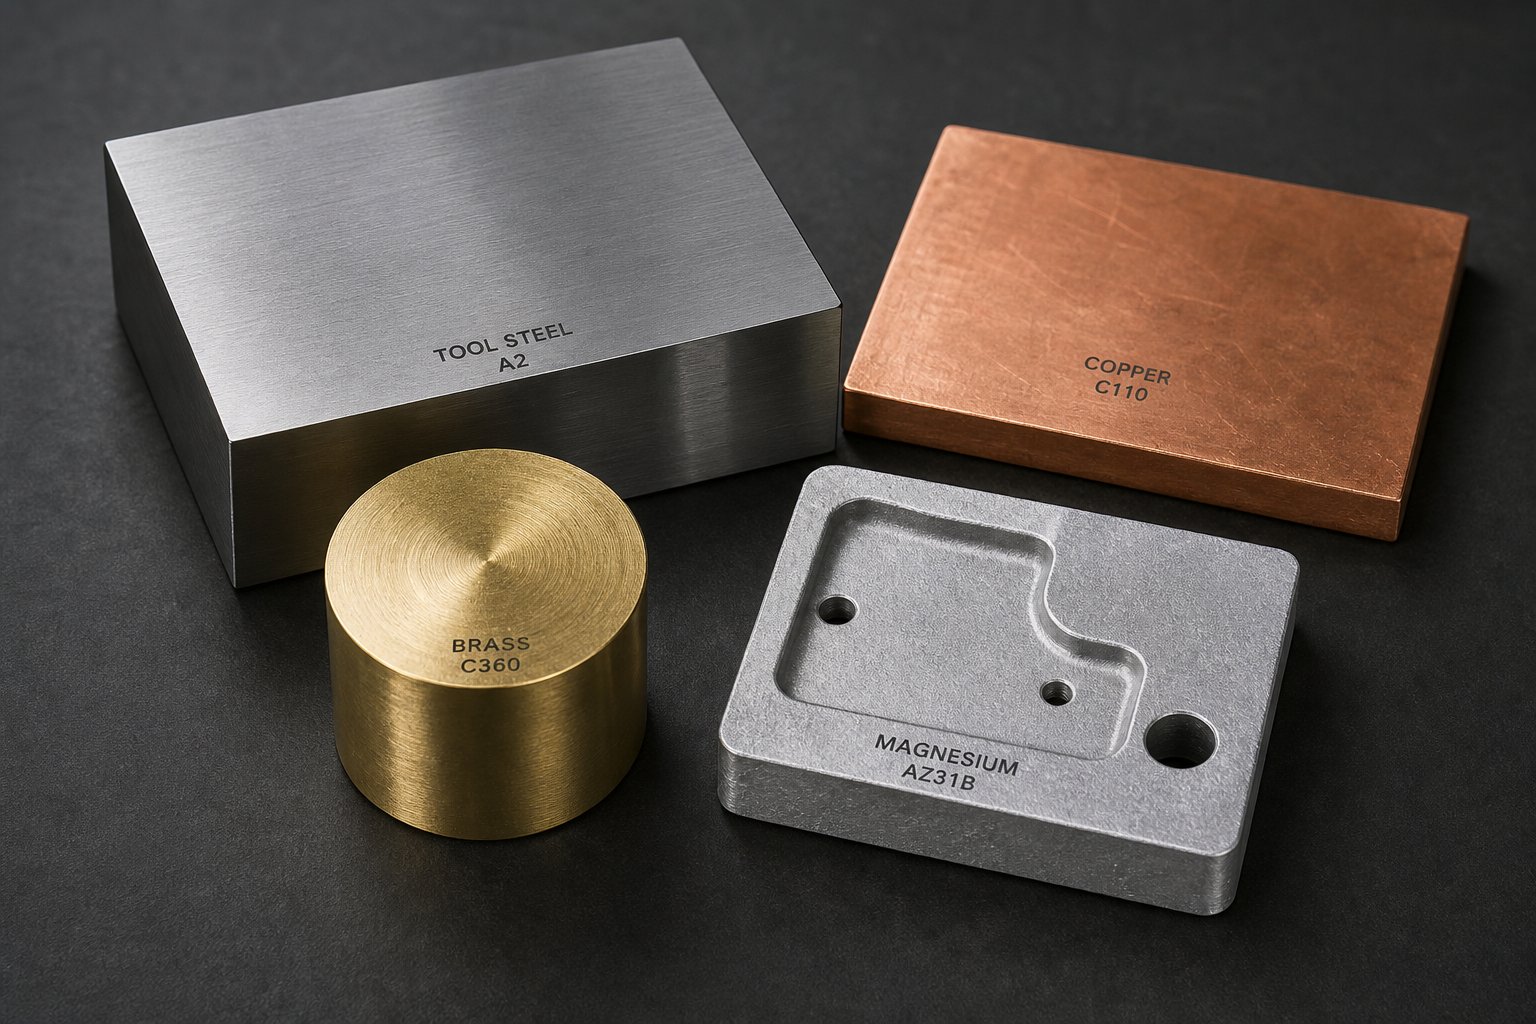
Materyèl mouri ak seleksyon klas asye konpare
Chwa materyèl se sèl desizyon ki pi konsekan nan jeni mouri. Li fikse plafon an pou pèfòmans tèmik, rezistans mete, epi finalman, konbyen sik mouri a ka andire anvan echèk vin inevitab. Chwazi move klas pou aplikasyon w lan epi w ap goumen kont fizik depi premye jou. Chwazi youn nan dwa epi ou gen yon fondasyon ki konsepsyon refwadisman, tretman sifas, ak antretyen ka bati sou.
Zouti Steel Klas pou Press Redi mouri
Près redi mouri sibi chòk tèmik repete kòm espas vid 900 degre kontakte sifas yo chak sik. Asye zouti a dwe kenbe dite nan tanperati ki wo, reziste fatig tèmik krak, kondwi chalè avèk efikasite nan chanèl refwadisman, ak absòbe enpak san ka zo katastwofik. Twa klas domine espas sa a: H11, H13, ak DIEVAR.
H13 (AISI H13, DIN 1.2344) se yon cheval endistri pou dè dekad. Li ofri solid dite cho, severite rezonab nan anviwon 15-20 Joules sou tès Charpy V-dan, ak yon konduktiviti tèmik apeprè.24 W/mK. Pou volim pwodiksyon modere ak jeyometri pati estanda, H13 delivre pèfòmans serye a yon pri ke pifò pwogram yo ka absòbe. Limit li yo sifas anba kondisyon ekstrèm: jeyometri konplèks ak reyon sere, konte sik segondè ki depase 100,000 pati, oswa kondisyon refwadisman agresif ki anplifye estrès tèmik.
H11 (DIN 1.2343) pataje yon konpozisyon menm jan ak H13 men ak yon ti kras pi ba kontni vanadyòm. Sa a bay li yon ti kras pi bon severite nan kèk kondisyon tretman chalè, fè li yon chwa pi pito nan zouti Ewopeyen an pou mouri sijè a chaj mekanik segondè. Konpwomi a se yon ti kras redwi rezistans mete konpare ak H13. Nan pratik, H11 ak H13 yo souvan ka ranplase pou aplikasyon estanda pou laprès redi, ak chwa final la depann sou disponiblite rejyonal yo ak ekspètiz tretman chalè toolmaker la.
DIEVAR reprezante yon filozofi alyaj fondamantalman diferan. Pwodui atravè Electro Slag Remelting (ESR), li reyalize tou pre -zewo enklizyon ak yon distribisyon carbure omojèn ki elimine presipitasyon fwontyè grenn jaden ki komen nan estanda H13. Rezilta yo se mezirab: severite enpak depase 25 Joules (tipikman 30-40 J), konduktiviti tèmik alantou 30 W / mK, ak siyifikativman pi bon rezistans tanperaman nan tanperati opere ki wo. Sa ki pi wo konduktiviti tradwi dirèkteman nan pi vit ekstraksyon chalè soti nan vid la, ki vle di pi kout tan sik oswa plis inifòm trempe, tou depann de ki jan ou eksplwate li.
Pri -pa-kilo pou DIEVAR depase H13 konsiderableman. Men, isit la se kalkil ki enpòtan: si yon koutim metal Stamping mouri te fè soti nan H13 fant apre 50,000 sik pandan y ap yon mouri DIEVAR kouri 100,000 sik ak entèval antretyen pi long, pri total de de an komen favorize materyèl la prim. Sa a se laverite espesyalman pou gwo mouri konplèks kote yon sèl echèk katastwofik vle di semèn nan D 'ak sis-kou ranplasman.
Kritè seleksyon yo desann nan twa faktè:
- Volim pwodiksyon: Anba a 50,000 pati, H13 souvan ase. Pi wo pase papòt sa a, rezistans fatig DIEVAR a peye dividann.
- Konpleksite pati: Reyon sere, trase gwo twou san fon, ak seksyon epesè varyab kreye konsantrasyon estrès kote severite siperyè DIEVAR a anpeche inisyasyon krak.
- Kondisyon pou refwadisman: Lè yo bezwen plasman chanèl refwadisman agresif tou pre sifas mouri a, pwopriyete izotwòp DIEVAR yo redwi risk pou yo fann ant chanèl yo.
Ki pa -Materyèl mouri fèr pou Foil ak Logo Stamping
Mouri Stamping dekoratif opere nan tanperati ak presyon ki pi ba yo, ki louvri pòt la nan yon seri pi laj nan materyèl. Chak pote avantaj diferan pou substrats espesifik ak senaryo pwodiksyon.
Yon mouri Stamping kòb kwiv mete se chwa nan prim pou aplikasyon pou transfè papye. Konduktivite tèmik Copper a, alantou 385 W/mK, se inegal nan mitan materyèl mouri komen. Sa vle di distribisyon chalè eksepsyonèlman menm atravè figi mouri a, ki tradwi nan adezyon papye ki konsistan ak zewo tach frèt. Copper repwodui detay amann trè byen epi li travay espesyalman byen sou plastik ak papye kouvwi kote kontwòl tanperati egzak anpeche domaj substra. Dezavantaj la se ke kòb kwiv mete relativman mou, kidonk li mete pi vit anba volim pwodiksyon segondè.
Yon koupon an kwiv cho ofri pi bon balans ant rezistans ak pèfòmans tèmik pou travay dekoratif volim mwayen-a-wo. Kwiv rive nan alantou 109 W / mK nan konduktiviti tèmik, pi ba pase kòb kwiv mete men yo toujou ekselan. Avantaj reyèl li se dite mekanik. Yon koupon pou koupon an kwiv cho kenbe definisyon kwen li atravè plizyè santèn milye enpresyon, sa ki fè li ale nan -materyèl pou machandiz kwi, plastik, pwodwi papye, ak atik an bwa. Pou operasyon k ap kouri volim pwodiksyon ki ta mete yon fil kwiv prematireman, kwiv bay bon jan kalite konsistan sou yon lavi ki pi long.
Manyezyòm mouri sèvi yon objektif diferan antyèman. Yo pa chè pou pwodwi, lejè, ak rapid pou fabrike, sa ki fè yo ideyal pou kouri kout, pwototip, ak aplikasyon kote mouri a ka itilize pou yon kanpay limite. Manyezyòm briye sou kat salitasyon yo, reliure liv, etikèt, riban, ak espesyalite piblisite kote longè kouri yo mezire an milye olye ke dè santèn de milye. Repwodiksyon detay yo akseptab men li pa matche ak kwiv oswa kwiv pou travay atistik trè byen.
Aliminyòm Stamping mouri okipe yon tè presegondè. Yo ofri pi bon konduktiviti tèmik pase kwiv (apeprè 205 W / mK), pi lejè pwa pase asye, ak rezistans rezonab. Aliminyòm travay byen pou pi gwo figi mouri kote rediksyon pwa pwoblèm ak pou substrats ki reponn byen nan karakteristik transfè chalè yon ti kras diferan.
Silikon mouri reprezante yon opsyon nich pou substrats iregilye oswa koube. Yo konfòme yo ak sifas ki pa-plat, sa ki fè yo apwopriye pou make objè silendrik oswa materyèl teksti. Sepandan, yo manke definisyon kwen presizyon nan metal mouri ak mete byen vit nan kondisyon pwodiksyon an.
Kad Desizyon Seleksyon Materyèl
Chwazi bon materyèl la mande pou balanse kondisyon fonksyònman, demand pwodiksyon, ak kontrent bidjè youn kont lòt. Tablo ki anba la a konsolide tout gwo materyèl mouri nan yon referans sèl, ki kouvri tou de laprès redi ak aplikasyon dekoratif:
| Materyèl | Tanperati Max fonksyònman | Kondiktivite tèmik | Aplikasyon tipik | Pri relatif | Espere lavi mouri |
|---|---|---|---|---|---|
| H13 Zouti Steel | 600+ degre C | ~24 W/mK | Press redi, estanda otomobil | Mwayen | 50,000-100,000 sik |
| H11 Zouti Steel | 600+ degre C | ~24 W/mK | Peze redi, gwo -chaj aplikasyon yo | Mwayen | 50,000-100,000 sik |
| DIEVAR (ESR) | 600+ degre C | ~30 W/mK | Gwo -volim laprès redi, jeyometri konplèks | Segondè | 100,000-200,000+ sik |
| Kwiv | ~200 degre C | ~385 W/mK | Fine detay papye Stamping, plastik, papye kouvwi | Mwayen-Segondè | 50,000-250,000 enpresyon |
| Kwiv | ~200 degre C | ~109 W/mK | Mwayen-segondè volim papye Stamping, kwi, papye | Mwayen | 250,000-1,000,000+ enpresyon |
| Manyezyòm | ~ 180 degre C | ~156 W/mK | Kout kouri, pwototip, atachman liv, etikèt | Ba | 5,000-50,000 enpresyon |
| Aliminyòm | ~200 degre C | ~205 W/mK | Kouri mwayen, gwo figi mouri, bezwen ki lejè | Ba-Mwayen | 25,000-100,000 enpresyon |
| Silicone | ~ 180 degre C | Ba | Sifas koube, substra iregilye | Ba | 1,000-10,000 enpresyon |
Gen kèk prensip gid ki soti nan konparezon sa a. Pou nenpòt ki koutim metal Stamping mouri ki gen entansyon pou laprès redi, desizyon an se sitou ant H13 ak DIEVAR, ak pwen an baskile se volim pwodiksyon ak konpleksite pati. Pou aplikasyon dekoratif, pye bwa desizyon an divize yon fason diferan: kòb kwiv mete pou maksimòm detay ak inifòmite tèmik, kwiv pou lonjevite sou kouri ki pi long, mayezyòm pou pri -kanpay kout efikas, ak aliminyòm Stamping mouri lè pwa oswa gwosè mouri vin yon kontrent.
Kenbe nan tèt ou ke seleksyon materyèl pou kont li pa detèmine lavi mouri. Pi bon zouti asye nan mond lan toujou echwe prematireman si chanèl refwadisman yo mal achemine oswa tretman sifas yo neglije. Materyèl fikse fwontyè siperyè pèfòmans. Tout lòt bagay nan pwogram konsepsyon ak antretyen mouri a detèmine ki jan fèmen ou aktyèlman rive nan fwontyè sa a.
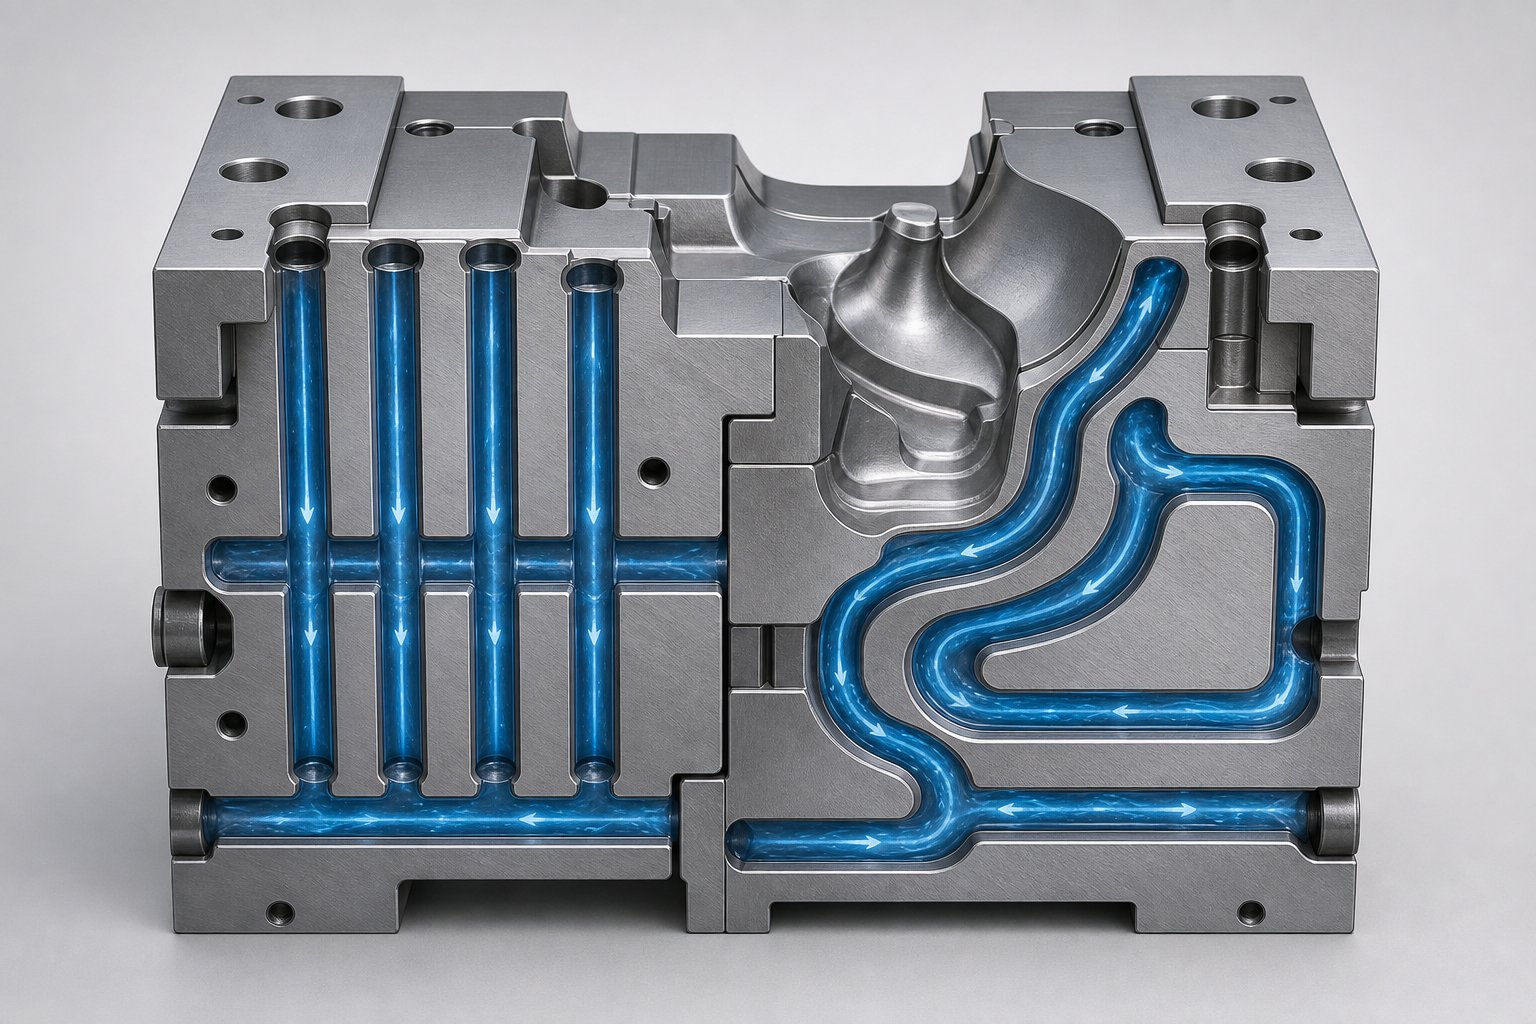
Refwadisman chanèl Design Methodology pou Hot Stamping mouri
Materyèl mete plafon an, men konsepsyon chanèl refwadisman detèmine si yon mouri aktyèlman rive nan li. Ou ta ka bati yon laprès redi mouri soti nan pi rafine asye DIEVAR ki disponib epi ou toujou ap gade li echwe prematireman si achitekti refwadisman entèn la pa ka ekstrè chalè inifòm. Sa a se kote zouti koupon pou achte cho viv oswa mouri, souvan literalman, nan fant fatig tèmik ki soti ant chanèl mal plase ak sifas k ap travay la.
Chanèl konvansyonèl perye vs refwadisman konfòm
Apwòch tradisyonèl nan refwadisman nan yon zouti Stamping ak mouri depann sou zam -kante chanèl dwat. Yon perçage-twou gwo twou san fon twou pasaj lineyè nan blòk mouri a, epi kwa-koneksyon konekte yo nan yon sikwi. Metòd sa a abòdab, byen-konprann, epi rapid pou aplike. Toolmaker la fè egzèsis twou kwaze, ploge pwent ki pa itilize yo, epi konekte chemen aktif yo nan yon manifoul dlo. Pou pati ki gen jeyometri relativman plat oswa dousman koube, chanèl dwat bay refwadisman adekwat nan yon fraksyon nan pri a nan altènativ ki pi avanse.
Limit la se jewometrik. Liy dwat yo pa ka swiv sifas koube yo. Lè jeyometri pati gen ladann trase gwo twou san fon, reyon sere, oswa seksyon transvèsal varyab, distans ki genyen ant yon chanèl perçage ak sifas k ap travay mouri a varye anpil. Gen kèk zòn ki chita tou pre dlo refwadisman ak etenn rapidman. Gen lòt ki byen lwen, ki kreye tach cho kote chalè a rete. Aetid ka sou cho Stamping zouti refwadismante demontre ke ajisteman iteratif nan pozisyon kanal ak dyamèt yo te oblije kenbe tanperati sifas anba a 200 degre Sèlsiyis nan tout zòn k ap travay, menm pou jeyometri gwo bout bwa relativman dwat.
Chanèl refwadisman konfòm rezoud pwoblèm sa a lè yo swiv kontou sifas mouri a nan yon pwofondè ki konsistan. Chanèl yo koub, ang, ak bouk nan twa dimansyon kenbe distans inifòm nan figi k ap travay la. Manifakti yo mande pou swa metòd aditif tankou fonn lazè selektif oswa yon apwòch mouri segmenté kote seksyon endividyèl yo freze ak siyon chanèl, Lè sa a, reyini. Rechèch yo montre ke chanèl konfòm ka diminye tan sik pwodiksyon jiska 25 pousan konpare ak sikui konvansyonèl komanse fouye, pandan y ap pwodui distribisyon tanperati plis menm sou sifas zouti an.
Konpwomi a se pri. Insérer mouri fabrike aditifman ak chanèl konfòm rete chè pou gwo -moule Stamping echèl, ak volim yo bati nan pifò sistèm enprime metal limite gwosè insert. Yon mwayen pratik pou anpil zouti Stamping metal ak aplikasyon pou mouri se apwòch la segmented: divize mouri a an seksyon, chemen refwadisman moulen nan figi kwazman, Lè sa a, boulon oswa goujon asanble a ansanm. Sa a bay plis libète konsepsyon pase perçage zam pandan y ap evite pri a plen nan fabrikasyon aditif.
Paramèt konsepsyon ki kondwi pèfòmans
Kèlkeswa kalite kanal la, kat paramèt kontwole efikasite refwadisman: dyamèt, espas, pwofondè -a-distans sifas, ak vitès koule. Sa yo kominike youn ak lòt nan fason ki mande pou balanse atansyon. Pote chanèl pi pre sifas la epi ou amelyore ekstraksyon chalè, men ou tou redwi asye estriktirèl ant kanal la ak figi mouri a, ogmante risk pou yo krak fatig tèmik. Elaji chanèl yo epi ou deplase plis volim dlo, men ou febli kò a mouri epi limite kijan chanèl adjasan yo ka espace.
Zouti ki gen eksperyans swiv yon seri règ konsepsyon ki balanse pèfòmans tèmik ak rezistans estriktirèl:
- Dyamèt chanèl tipikman varye ant 8 a 12 mm pou laprès otomobil redi mouri, echèl nan gwosè mouri ak koule likid refwadisman ki disponib.
- Espas ant chanèl adjasan yo ta dwe tonbe ant 3D ak 5D (twa a senk fwa dyamèt kanal la) pou kenbe entegrite estriktirèl pandan y ap reyalize inifòmite tanperati rezonab.
- Pwofondè soti nan sifas mouri a nan liy santral kanal la jeneralman fèt ant 2D ak 3D. Plasman pi pre amelyore refwadisman men akselere fann ant sifas la ak miray chanèl la.
- Vitès koule likid refwadisman ta dwe depase 1 m / s nan tout chanèl asire koule ajite, ki dramatikman amelyore transfè chalè konpare ak kondisyon laminè.
- Sikui chanèl paralèl yo dwe ekilibre pou pa gen yon sèl chemen ki pote siyifikativman plis oswa mwens koule pase vwazen li yo, anpeche lokalize tach cho soti nan refwadisman inegal.
- Tanperati sifas maksimòm akseptab apre trempe ta dwe rete anba a 200 degre Sèlsiyis pou asire pousantaj ase pou transfòmasyon martensitic konplè.
Gid sa yo soti nanrechèch chanèl refwadisman konfòmak pratik pwodiksyon reprezante pwen depa yo. Paramèt final yo valide atravè simulation tèmik epi, depreferans, konfime ak mezi tèrmografik pandan tès yo.
Enpak sou Tan Sik ak Kalite Pati
Chanèl refwadisman plasman dirèkteman kontwole inifòmite pousantaj pasè, ak inifòmite pousantaj pasè detèmine si pati nan fini reyalize pwopriyete mekanik konsistan nan tout. Lè tout zòn nan sifas mouri a chita nan ranje tanperati sib la, chak rejyon nan vid la refwadi nan yon vitès ki depase 27 K / s, ak mikrostruktur ki kapab lakòz la se inifòm martensitic. Done pwodiksyon ki soti nan sistèm refwadisman zouti Stamping cho valide konfime ke chanèl byen fèt yo bay pati ki gen dite Vickers toujou nan seri 400 a 550 HV ak fòs rupture ant 1300 ak 1650 MPa.
Pòv konsepsyon refwadisman pwodui opoze a. Tach cho, zòn kote sifas mouri a depase 200 degre Sèlsiyis, etenn twò dousman. Vid la nan zòn sa yo ka fòme bainit oswa ferit olye pou yo martensit, kreye tach mou ak dite konsistan. Zòn mou sa yo envizib nan je toutouni men parèt kòm enstabilite dimansyon apre taye lazè, oswa vin pi mal, kòm feblès estriktirèl nan pèfòmans aksidan. Springback ogmante paske pati a retresi inegalman kòm rejyon diferan fre nan diferan pousantaj, bloke nan estrès rezidyèl ki lage lè pati a taye oswa reyini.
Tan sik tou soufri dirèkteman. Si sistèm refwadisman an pa ka ekstrè chalè ase vit, laprès la dwe rete pi lontan nan pati anba a nan konjesyon serebral pou konplete pasè a. Chak segonn adisyonèl nan tan rete diminye debi ak ogmante pri pou chak pati. Okontrè, yon sistèm kanal byen -ki fèt ak distribisyon tanperati inifòm pèmèt tan ki pi kout posib pandan y ap toujou satisfè objektif métallurgiques, rale maksimòm pwodiktivite soti nan liy laprès la.
Diferans ki genyen ant yon bon konsepsyon refwadisman ak yon gwo souvan desann nan simulation, ki se egzakteman kote pwochen kouch nan metodoloji jeni mouri ranmase.
Tretman andigman ak kouch pwoteksyon Eksplike
Chanèl refwadisman jere ekstraksyon chalè esansyèl, men sifas mouri nan tèt li pote enpak la nan chak sik fòme. Li kontakte oksid-echèl vid nan tanperati ekstrèm, andire friksyon glisman pandan metal Stamping cho ap koule sou fas li, epi absòbe chòk tèmik chak fwa yon nouvo pati antre. San pwoteksyon sifas, menm asye zouti prim erode, krak, ak degrade byen lwen pi bonè pase pwopriyete materyèl debaz yo ta sijere. Tretman andigman ak kouch pwolonje lavi mouri lè yo di zòn kontak la, diminye friksyon, ak bloke reyaksyon chimik ki akselere mete.
Nitruration ak wòl li nan lonjevite mouri
Nitruration se yon pwosesis difizyon ki baze sou difizyon ki entwodui atòm nitwojèn nan sifas mouri a nan tanperati relativman ba, anjeneral alantou 950 degre Fahrenheit (510 degre Sèlsiyis). Kontrèman ak kouch ki chita sou tèt substra a, nitruration fòme yon kosyon métallurgique nan asye a tèt li. Azòt reyaji ak eleman alyaj tankou chromium, vanadyòm, ak molybdène deja prezan nan asye zouti a, fòme konpoze nitrure difisil tankou CrN dirèkteman nan kouch sifas la. Rezilta a se yon ka fè tèt di ki depase 58 HRC nan dite sifas san okenn chanjman dimansyon mezirab nan mouri a.
De metòd prensipal domine. Nitrurasyon gaz sèvi ak yon atmosfè ki gen amonyak-nan tanperati kontwole pandan peryòd tan ki pwolonje. Nitrurasyon Plasma, ki rele tou nitrurasyon iyon, sèvi ak yon dechaj ekla nan yon atmosfè presyon ba -anrichi nitwojèn pou akselere difizyon nitwojèn. Nan nitruration plasma, yon vòltaj ki aplike ant eleman mouri a ak miray founo a jenere gwo ionizasyon alantou pati a, bonbade nitwojèn aktif nan sifas la pi efikas pase metòd gaz pèmèt.
Pwofondè ka tipik yo varye ant 0.0006 pous (15 mikron) ak 0.0035 pous (apeprè 90 mikron), tou depann de kondisyon aplikasyon an ak entèval sèvis yo gen entansyon anvan re-tretman. Rechèch sou mouri tenb H-13 trete ak nitruration plasma te demontre ke dite sifas ogmante soti nan 589 HV a plis pase.1130 HV, efektivman double dite substra a. Kouch sa a fè tèt di dirèkteman konbat mete adezif ki te koze pa echèl oksid ki fòme sou espas vid chofe pandan laprès redi. Lè yon vid asye bor 900 degre kontakte mouri a, kouch oksid sifas li aji tankou amann abrazif gravye. Ka a nitrure reziste fwotman sa a pi byen pase asye zouti ki pa trete, ralanti pèt materyèl pwogresif ki evantyèlman degrade jeyometri mouri.
Yon konsiderasyon enpòtan: nitruration prezève kondisyon sifas ki egziste deja. Yon sifas ki byen prepare soti nan pwosesis la ak jeyometri li yo entak, men nenpòt defo ki egziste deja tankou reyon pòv oswa mak zouti yo konsève tou. Preparasyon sifas anvan nitrure enpòtan anpil ke tretman an tèt li.
Kouch PVD ak CVD pou kondisyon ekstrèm
Kote nitruration modifye substra a soti nan andedan, depozisyon fizik vapè (PVD) ak depo vapè chimik (CVD) ajoute kouch kouch diferan sou tèt sifas mouri a. Kouch fim mens -sa yo, anjeneral ant 1 ak 5 mikron epè, bay yon baryè ant asye zouti a ak anviwònman an ostil fòme. Yo diminye friksyon, reziste oksidasyon, ak pwoteje kont krak fatig tèmik ki pwopaje anba chaj tèmik siklik.
Kouch PVD ki pi komen pou koupon pou mouri nan aplikasyon pou fòme cho yo enkli:
- CrN (nitrure Kwòm): Ofri chimik ak rezistans chalè ak yon koyefisyan friksyon ki ba alantou 0.5, bon rezistans oksidasyon, ak epesè tipikman sòti nan 1 a 4 mikron. CrN soksid nan apeprè 700 degre Sèlsiyis, sa ki fè li apwopriye pou aplikasyon pou tanperati modere -men limite nan kondisyon plen laprès redi.
- TiAlN (Titàn nitrure aliminyòm): Enkòpore aliminyòm pou fòme yon kouch pwoteksyon Al2O3 nan tanperati ki wo, ki anpeche plis difizyon oksijèn nan kouch la. Kouch ki baze sou AlTiN-resta estab jiska apeprè 900 degre Sèlsiyis anvan oksidasyon kòmanse, sa ki fè yo pi byen adapte pou anviwònman pou laprès redi.
- AlCrN (nitrur aliminyòm Kwòm): Ofri ekselan rezistans oksidasyon nan tanperati ki wo lè yo fòme kouch oksid ki estab. Esè endistriyèl yo montre ke kouch ki baze sou AlCrN-yo baymete pousantaj nan seri a 10-9 mm3N-1m-1, lòd nan grandè pi bon pase sifas asye zouti san kouvwi.
Pwosesis PVD opere nan tanperati relativman ba, alantou 350 a 450 degre Sèlsiyis, ki vle di yo lakòz deformation minim nan mouri a fini. Sa fè rvetman pratik apre kouch inisyal la fini. Yon entèval tipik kouch depann sou volim pwodiksyon ak gravite a nan operasyon an fòme, men anpil boutik plan pou retire rad sou ou ak kouch chak 20,000 a 50,000 sik pou laprès redi koupon pou mouri.
Kouch CVD, pa kontra, depoze nan tanperati ki pi wo, apeprè 1925 degre Fahrenheit (1050 degre Sèlsiyis). Tanperati pwosesis elve sa a ka afekte dite substrate ak dimansyon, limite CVD prensipalman nan aplikasyon kote mouri a ka sibi tretman chalè plen re- apre kouch. Avantaj la se adezyon siperyè ak kapasite nan depoze pi epè, achitekti kouch pi konplèks ke PVD pa ka repwodui.
Yon apwòch pwisan konbine tou de metòd nan yon tretman duplex: nitruration plasma ki te swiv pa kouch PVD. Kouch nitride a bay yon zòn sipò difisil, entèmedyè ant substra mou a ak fim nan PVD difisil men mens. Rechèch montre ke apwòch duplex sa a sou H-13 asye bay valè dite senk a sis fwa pi gran pase H-13 ki pa trete ak rezistans mete de a twa fwa pi bon pase nitruration pou kont li. Kouch nitrure plasma a diminye gradyan estrès ant substra ak kouch, ki amelyore siyifikativman adezyon ak kapasite chaj-pote anba kondisyon yo monte bisiklèt tèmik ki cho Stamping metal fòme enpoze.
Chwazi bon tretman pou aplikasyon w lan
Matche yon tretman sifas ak yon aplikasyon espesifik koupon an metal mouri mande pou peze kat varyab: materyèl mouri, tanperati opere, volim pwodiksyon, ak substra yo te fòme.
Seleksyon an kondwi prensip métallurgique se senp. Nan tanperati ki depase 900 degre Sèlsiyis, echèl oksid fòme rapidman sou espas vid chofe. Echèl sa a se difisil, abrazif, ak chimik reyaktif. Chak konjesyon serebral fòme trennen echèl atravè sifas mouri a, jenere tou de adezif ak abrazif mete ansanm. Tretman sifas yo dwe adrese tou de mekanis yo: dite reziste fwotman, pandan y ap ba -kouvwi friksyon diminye transfè materyèl adezif.
Pou laprès redi mouri opere nan kontak dirèk ak vid ostenitize, papòt la tèmik nan tretman an sifas vin faktè a deside. CrN pou kont li ka pa siviv plen -tanperati laprès redi paske limit oksidasyon li nan 700 degre Sèlsiyis tonbe anba tanperati kontak vid la. Kouch AlTiN oswa AlCrN pouse limit sa a nan 900 degre Sèlsiyis, ki kouvri seri a k ap travay. Tretman Duplex (nitriding plis PVD) ofri pi bon pèfòmans jeneral paske yo pwoteje nan plizyè echèl: zòn nitrure okipe sipò substrate ak rezistans krak pandan y ap kouch PVD jere friksyon sifas ak oksidasyon.
Pou koupon pou mouri dekoratif opere nan 100 a 200 degre Sèlsiyis, kalkil yo chanje antyèman. Fatig tèmik se pa enkyetid prensipal la. Olye de sa, mete nan kontak repete ak transpòtè papye, fib papye, oswa substrats plastik piti piti wonn kwen byen file ak degrade detay. Hard chrome plating te repons tradisyonèl la, men anpil operasyon yo ap deplase nan direksyon nitrure oswa mens fim PVD pou pi long entèval ant antretyen.
Tablo sa a konpare opsyon tretman ki disponib atravè paramèt seleksyon kritik yo:
| Kalite Tretman | Metòd | Tanperati sèvis maksimòm | Tipik epesè/pwofondè | Amelyorasyon lavi espere | Pri Tier | Pi bon pou |
|---|---|---|---|---|---|---|
| Nitrurasyon gaz | Difizyon | ~500 degre C (substra-limite) | 15-90 mikron ka pwofondè | 2x mete lavi vs trete | Ba-Mwayen | Jeneral mouri redi, volim pwodiksyon modere |
| Nitrurasyon Plasma | Difizyon (bonbadman ion) | ~500 degre C (substra-limite) | 50-200 mikron ka pwofondè | 2-3x mete lavi vs trete | Mwayen | Precision mouri ki mande zewo deformation, tretman selektif |
| PVD CrN | Depozisyon fizik vapè | ~700 degre C | 1-4 mikron | 3-5 fwa mete lavi vs trete | Mwayen | Fòmasyon -tanperati modere, depoze, bezwen friksyon ba- |
| PVD TiAlN/AlTiN | Depozisyon fizik vapè | ~900 degre C | 2-4 mikron | 4-6x mete lavi vs trete | Mwayen-Segondè | Peze redi, wo -tanperati fòme |
| PVD AlCrN | Depozisyon fizik vapè | ~900 degre C | 2-5 mikron | 5-8x mete lavi vs trete | Segondè | Sevè laprès redi, maksimòm rezistans oksidasyon |
| Duplex (PN + PVD) | Nitruration ki te swiv pa PVD | ~900 degre C | 50-200 mikron PN + 2-4 mikron PVD | 6-10x mete lavi vs trete | Segondè | Gwo -volim laprès redi, maksimòm lonjevite mouri |
| CVD | Depozisyon chimik vapè | ~1000+ degre C | 5-15 mikron | 5-8x mete lavi vs trete | Segondè | Kondisyon ekstrèm, mouri ki pèmèt re-tretman chalè |
Volim pwodiksyon kondwi kalkil ekonomik la. Yon mouri kouri 10,000 sik ka pa jistifye pri a nan tretman duplex, ak yon pas nitriding senp bay pwoteksyon adekwat. Yon mouri espere pwodwi 150,000 pati, sepandan, prèske sètènman benefisye de envestisman an davans nan kouch AlTiN oswa AlCrN sou yon baz nitrure, paske chak sik rekouvèr koute byen lwen mwens pase ranplasman twò bonè mouri.
Tretman sifas se dènye liy defans anvan kontak ak materyo a. Men defans pou kont li pa anpeche echèk. Konprann ki jan mouri aktyèlman degrade sou tan, rekonèt siyati yo byen bonè nan chak mòd echèk, epi reponn ak aksyon an antretyen kòrèk nan entèval ki kòrèk la se sa finalman separe yon mouri ki rive nan tout potansyèl li nan youn ki echwe bonè.
Aplikasyon atravè endistri yo soti nan otomobil rive nan mòd
Materyèl mouri, estrateji refwadisman, ak tretman sifas yo sèlman enpòtan nan kontèks sa mouri a aktyèlman pwodui. Ranje aplikasyon pou matris Stamping cho soti nan aksidan-estrikti machin kritik ki peze plizyè kilogram rive monogram delika papye lò sou yon valiz kwi. Chak endistri mande yon konbinezon diferan de presizyon mouri, kontwòl tèmik, ak rezistans, epi konprann aplikasyon sa yo-kondisyon espesifik sa yo ede eksplike poukisa sèten mòd echèk domine nan yon sektè men apèn anrejistre nan yon lòt.
Konpozan estriktirèl otomobil
Press redi mouri pwodui eleman estriktirèl ki pi fò nan machin modèn yo. B-poto yo, travès entrizyon pòt yo, ranfòsman eksepsyonèl, ray do-kay, ak ranfòsman tinèl yo tout depann sou mouri ki an menm tan fòme ak etenn vid bore asye nan pati ultra-wo-fòs. Konpozan sa yo dwe reziste entrizyon kabin pandan aksidan pandan y ap peze pi piti ke posib, yon demann doub ki sèlman peze redi satisfè nan echèl pwodiksyon an.
Yon evolisyon émergentes nan espas sa a se Tailored Tempering, ki rele tou redi pou laprès pasyèl. Olye pou yo trempe tout pati a yon fason ki inifòm, zouti SoftZone prezante de oswa plis zòn mouri diferan ki separe pa plak izolasyon. Yon seksyon se dlo-refwadi pou pwodui materyèl ki konplètman martensitic, ki gen gwo -fòs. Lòt la aktivman chofe a apeprè 550 degre Sèlsiyis, sa ki pèmèt vid la refwadi tou dousman nan rejyon sa a epi kenbe pi wo duktilite. Rezilta a se yon sèl pati ak zòn difisil pou rezistans entrizyon ansanm ak zòn mou ki fèt pou absòbe enèji aksidan atravè deformation kontwole. Apwòch sa a elimine nesesite pou soude materyèl fèy separe ansanm, pwodwi konpozan monolitik ak byen pwepare pwopriyete mekanik nan yon sèl etap fòme.
Pou enjenyè mouri, Tailored Tempering entwodui plis konpleksite. Mouri a dwe jere de rejim tèmik konpetisyon an menm tan, ki entansifye gradyan tèmik nan fwontyè ki genyen ant zòn chofe ak refwadi. Gradyan sa yo akselere krak fatig nan koòdone izolasyon an, fè seleksyon materyèl ak konsepsyon refwadisman menm plis kritik.
Anbalaj, mòd, ak machandiz konsomatè
Bò dekoratif nan Stamping cho sèvi endistri kote enpak vizyèl ak pèsepsyon mak kondwi desizyon achte. Aplikasyon FOIL koupon pou achte cho transfòme anbalaj òdinè nan prezans etajè prim. Bwat pafen liksye, etikèt diven, konpak kosmetik, ak anbalaj chokola segondè -tout depann sou mouri chofe k ap peze papye metalik oswa olografik sou substrats ak presizyon.
Stamping cho pou mòd pwolonje sa a pi lwen nan machandiz kwi, valiz, senti, bous, ak Pwodwi pou Telefòn soulye. Isit la, kondisyon detay mouri chanjman. Yon logo koupon pou cho sou yon anbreyaj kwi dwe repwodui polis serif amann ak mak konplike nan rezolisyon sub-milimèt san yo pa boule substra a. Fini sifas mouri vin esansyèl paske nenpòt enpèfeksyon zouti transfere dirèkteman kòm yon domaj vizib sou yon pwodwi ke konsomatè yo enspekte nan longè bra a.
Konpatibilite substrate gouvène tanperati mouri ak seleksyon tan rete. Papye ak katon tolere tanperati yon ti kras pi wo ak kontak pi long. Plastik mande kontwòl tèmik egzak pou evite fonn oswa deformation. Kwi mande pou balanse atansyon pou reyalize adezyon papye pwòp san yo pa boule fib sifas yo. Tekstil, substra ki pi difisil, bezwen menm distribisyon presyon atravè teksti mare iregilye. Chak koup materyèl mande pou anviwònman tanperati mouri espesifik, ak Stamping cho pou aplikasyon pou mòd souvan mande pou tès koutim kouri anvan pwodiksyon kòmanse rele nan paramèt sa yo.
Elektwonik ak Endistriyèl Marking
Pi lwen pase estrikti otomobil ak machandiz liksye, cho Stamping mouri sèvi yon gwo wòl endistriyèl make. Manifaktirè aparèy elektwonik yo itilize yo pou aplike logo mak, mak sètifikasyon, ak fini dekoratif sou boîtier plastik ak boîtier. Manifaktirè aparèy yo make nimewo seri ak senbòl regilasyon sou chasi metal. Konpayi aparèy medikal yo mete kòd loto yo sou boîtier polymère kote metòd ki baze sou lank-yo riske kontaminasyon oswa adezyon move.
Yon koupon pou cho pou lojman plastik dwe bay rezilta konsistan atravè dè milye de inite san deformation substra. Anvlòp elektwonik konsomatè yo souvan mens-mi ak chalè-sansib, sa vle di fenèt tanperati mouri ant reyalize transfere papye pwòp ak lakòz domaj sifas yo ka etwat. Endistriyèl cho koupon pou aplikasyon plastik tou mande jistès anrejistreman sere, depi logo ak mak yo dwe aliman jisteman ak karakteristik moule sou lojman an.
Chak nan endistri sa yo pote kondisyon espesifik ki fòme konsepsyon mouri ak planifikasyon antretyen:
- Presizyon enskripsyon: Elektwonik make souvan mande pou plasman nan 0.1 mm aliman ak karakteristik modle, dikte fiksing rijid ak sistèm aliyman egzak mouri.
- Sansiblite substrate: Plastik mens-ranpa yo ak papye kouvwi yo gen fenèt etwat tolerans tèmik, ki egzije mouri ak tanperati sifas eksepsyonèlman inifòm.
- Vitès pwodiksyon: Liy anbalaj yo ka kouri nan 100+ enpresyon pou chak minit, sa ki mande mouri ki kenbe estabilite tèmik atravè sikilasyon rapid san degradasyon.
- Rezolisyon an detay: Aplikasyon pou mòd ak liks yo mande pou yon seri rebò miltimèt pou yon logo koupon pou cho, favorize mouri kòb kwiv mete oswa kwiv ak sifas glas-poli.
- Atant durabilite: Liy make endistriyèl ki kouri plizyè milyon sik pa ane bezwen mouri ki reziste awondi kwen epi kenbe pwofondè enpresyon konsistan sou kanpay pwolonje.
Ki sa ki konekte tout aplikasyon sa yo se yon reyalite pataje: mouri a dwe fè konsistan, sik apre sik, nan kondisyon ki aktivman travay degrade li. Kit tèmik fatig krak yon laprès redi mouri oswa kwen mete wonn yon FOIL Stamping mouri detay amann, kòz la rasin trase tounen nan ki jan byen mouri a te fèt pou anviwònman espesifik tèmik ak mekanik li yo. Predi entèraksyon sa yo anvan yo vin pwoblèm pwodiksyon se egzakteman sa ki kondwi wòl nan ap grandi nan simulation nan jeni mouri.
CAE Simulation ak Jesyon tèmik nan konsepsyon mouri
Eseye fizik itilize yo se sèl fason pou verifye si yon mouri koupon pou laprès cho ta fè jan sa vle di. Enjenyè bati zouti a, kouri pati esè, dekouvri tach cho oswa fann, Lè sa a, modifye asye a epi eseye ankò. Chak iterasyon konsome semèn ak dè dizèn de milye de dola. Simulasyon jeni asistans òdinatè-te fondamantalman chanje kalkil sa a lè li kite enjenyè yo idantifye risk echèk yo sou fòm dijital, anvan yo koupe nenpòt asye.
Simulation tèmik pou plasman chanèl refwadisman
Analiz eleman fini modèl transfè chalè ant yon vid cho ak kò mouri a, kat distribisyon tanperati atravè tout sifas apre plizyè sik laprès youn apre lòt. Simulasyon an se iteratif: li kouri sik tèmik Stamping la repete jiskaske mouri a rive nan yon kondisyon fiks-kote diferans tanperati ant sik siksesif yo tonbe pi ba pase yon papòt dirèksyon, anjeneral alantou 2 degre Sèlsiyis ant iterasyon.
Apwòch sa a revele egzakteman ki kote tach cho yo pral devlope anvan yo komanse fouye yon sèl kanal. Nan yon ka dokimante ki enplike mouri travès pòt otomobil, chèchè yo te itilize yon workflow simulation de-etap. Premye etap la te fè analiz tèmomekanik apwoksimatif nan fòme lojisyèl simulation pou pre-chwazi aranjman ak dyamèt chanèl yo. Dezyèm etap la te fè analiz CFD tèmik -koule total makonnen sou modèl mouri 3D a, pou rezoud tou de kondiksyon chalè atravè zouti asye a ak koule awozaj atravè chanèl yo ansanm. Rezilta a konfime ke tanperati maksimòm sifas yo rete anba a 200 degre Sèlsiyis nan tout zòn k ap travay, ak pifò sifas tonbe nan ranje 120 a 150 degre. Mezi kamera Thermovision sou zouti fizik la pita konfime prediksyon sa yo nan 10 degre Sèlsiyis nan valè simulation yo.
Ki sa ki fè metodoloji sa a pwisan se vitès premye etap analiz la-. Prepare ak kouri modèl tèmik apwoksimatif la pou yon mouri ak kout pyen pran apeprè 8 èdtan, sa ki pèmèt enjenyè yo teste plizyè konfigirasyon chanèl byen vit. Analiz CFD konplè a, byenke pi egzak, mande pou apeprè 80 èdtan pou chak konbinezon mouri ak kout pyen epi li konsome resous enfòmatik enpòtan. Flux travay la pratik konbine tou de: rapid iterasyon sou layout chanèl nan premye etap la, Lè sa a, validation detaye nan konsepsyon final la nan dezyèm lan.
Fòme simulation ak jeyometri Optimizasyon mouri
Simulation tèmik adrese refwadisman, men mouri a dwe tou fòme pati a kòrèkteman. Similyasyon-fòmasyon aksidan ak gwo-desen prevwa ki jan materyèl ap koule sou sifas mouri, kote eklèsi depase limit ki an sekirite, ak konbyen relèvman pati a pral montre apre laprès la louvri. Prediksyon sa yo dirèkteman enfòme konpansasyon jeyometri mouri, ajisteman nan sifas mouri a ki pre-defòme fòm zouti a pou pati a ateri sou dimansyon nominal li yo.
Estrateji a swiv yon sekans sistematik ki dekri pa pratik simulation kòmmezire, bese, kontwole, ak konpanse. Premyèman, simulation mezire mayitid ak kalite springback espere, kit li manifeste kòm tòde, plati, boukl bò-mi, oswa lwil oliv. Lè sa a, modifikasyon pwosesis tankou reyon monnen oswa ironing brides bese pi move distorsion yo. Finalman, sifas mouri yo resevwa vektè konpansasyon ki pre-pliye yo opoze a direksyon springback prevwa a.
Bouk sa a se iteratif. Chak koreksyon jeyometri chanje koule materyèl, ki chanje distribisyon souch, ki chanje springback. Devlopman ki baze sou CAE- tipikman diminye iterasyon esè fizik yo pa 30 a 50 pousan konpare ak apwòch tradisyonèl konsepsyon-konstriksyon-. Pou asye avanse segondè -fòs ak koupon pou cho Stamping pwosesis la, kote fòme fenèt yo pi etwat ak springback pi grav, simulation se pa opsyonèl. Materyèl sa yo tou senpleman pa ka fyab fòme san validasyon vityèl an premye.
Pwosesis-Relasyon Paramèt yo
Chwa konsepsyon mouri pa opere nan izolasyon. Plasman chanèl afekte pousantaj pasè, ki afekte tan sik. Tan sik la afekte tanperati sifas mouri nan kòmansman pwochen konjesyon serebral la, ki afekte akimilasyon tèmik fatig. Fòme jeyometri afekte distribisyon presyon kontak, ki afekte transfè chalè lokal yo, ki sèk tounen nan inifòmite pasè. Chak paramèt konekte ak chak lòt.
Optimize yon paramèt nan izolasyon, si wi ou non tan sik, bon jan kalite pati, oswa lonjevite zouti, san yo pa kontablite pou efè li sou de lòt yo inevitableman pwodui yon mouri ki echwe pi bonè, kouri pi dousman, oswa fè pati ki defektye.
Simulation fè konpwomi sa yo vizib anvan yo vin pwoblèm pwodiksyon. Enjenyè yo ka teste si yon rediksyon 1-dezyèm nan tan sik la pouse nenpòt zòn mouri pi wo pase papòt fatig tèmik li yo. Yo ka verifye si yon konpansasyon jeyometri ki amelyore presizyon dimansyon tou kreye yon konsantrasyon estrès ki diminye lavi zouti. View entèkonekte sa a transfòme jeni mouri soti nan pran desizyon sekans-nan optimize nan nivo sistèm.
Peman an pwolonje pi lwen pase pèfòmans grenn pa grenn. Mwens bouk tès fizik vle di pi rapid tan-nan-pwodiksyon. Zouti pi egzak premye-piki vle di mwens retravay ak mwens reparasyon mouri ijans pandan lansman. Ak yon mouri ki fèt ak done simulation fè bak chak desizyon kòmanse lavi pwodiksyon pi pre potansyèl maksimòm li yo, bay ekip antretyen yon baz debaz ki pi an sante pou jere degradasyon inevitab.
Antretyen, mòd echèk, ak jesyon sik lavi mouri
Simulation ak konsepsyon entelijan bay yon mouri pi bon pwen depa posib, men chak zouti degrade soti nan moman li antre nan pwodiksyon an. Diferans ki genyen ant yon mouri ki rive nan lavi sèvis ki fèt li yo ak yon sèl ki echwe katastwofik nan 25 pousan nan lavi espere prèske toujou vini desann nan sa k ap pase ant kou laprès: enspeksyon yo fèt, siy avètisman yo rekonèt, ak desizyon yo antretyen yo te pran anvan ti pwoblèm konpoze nan echèk chè.
Orè antretyen prevantif ak pwen enspeksyon
Antretyen prevantif pou cho Stamping mouri se travay pwograme ki kontwole mete nòmal anvan li vin bouyon, D ', oswa domaj mouri. Distenksyon kle isit la enpòtan:antretyen prezève kondisyon, pandan y ap reparasyon retabli yon bagay ki deja kase. Lè boutik konfonn de yo, yo fini ponpye olye pou yo anpeche, ak depans yo kache nan reparasyon ijans, ki gen ladan debòdman bon jan kalite, anbakman akselere, tan pou laprès san fè anyen konsa, ak debogaj, akimile byen lwen pi lwen pase sa antretyen te planifye ta koute.
Pou laprès redi mouri, antretyen woutin santre sou kat sistèm kritik:
- Flushing chanèl refwadisman: Echèl ak depo mineral akimile andedan kanal dlo ak chak chanjman pwodiksyon an. Si yo pa tcheke, depo sa yo mete restriksyon sou koule, kreye tach cho lokalize, ak akselere krakman fatig anpil tèmik yo te fèt yo anpeche. Flux regilye ak solvang asid fèb oswa dlo presyon ki wo -mantni kapasite koule konplè. Apre flòch, chanèl yo ta dwe lè-seche ak lè konprese ak kouvwi ak yon kouch pwoteksyon ki baze sou lwil oliv-si mouri a pral chita offline pou nenpòt ki dire.
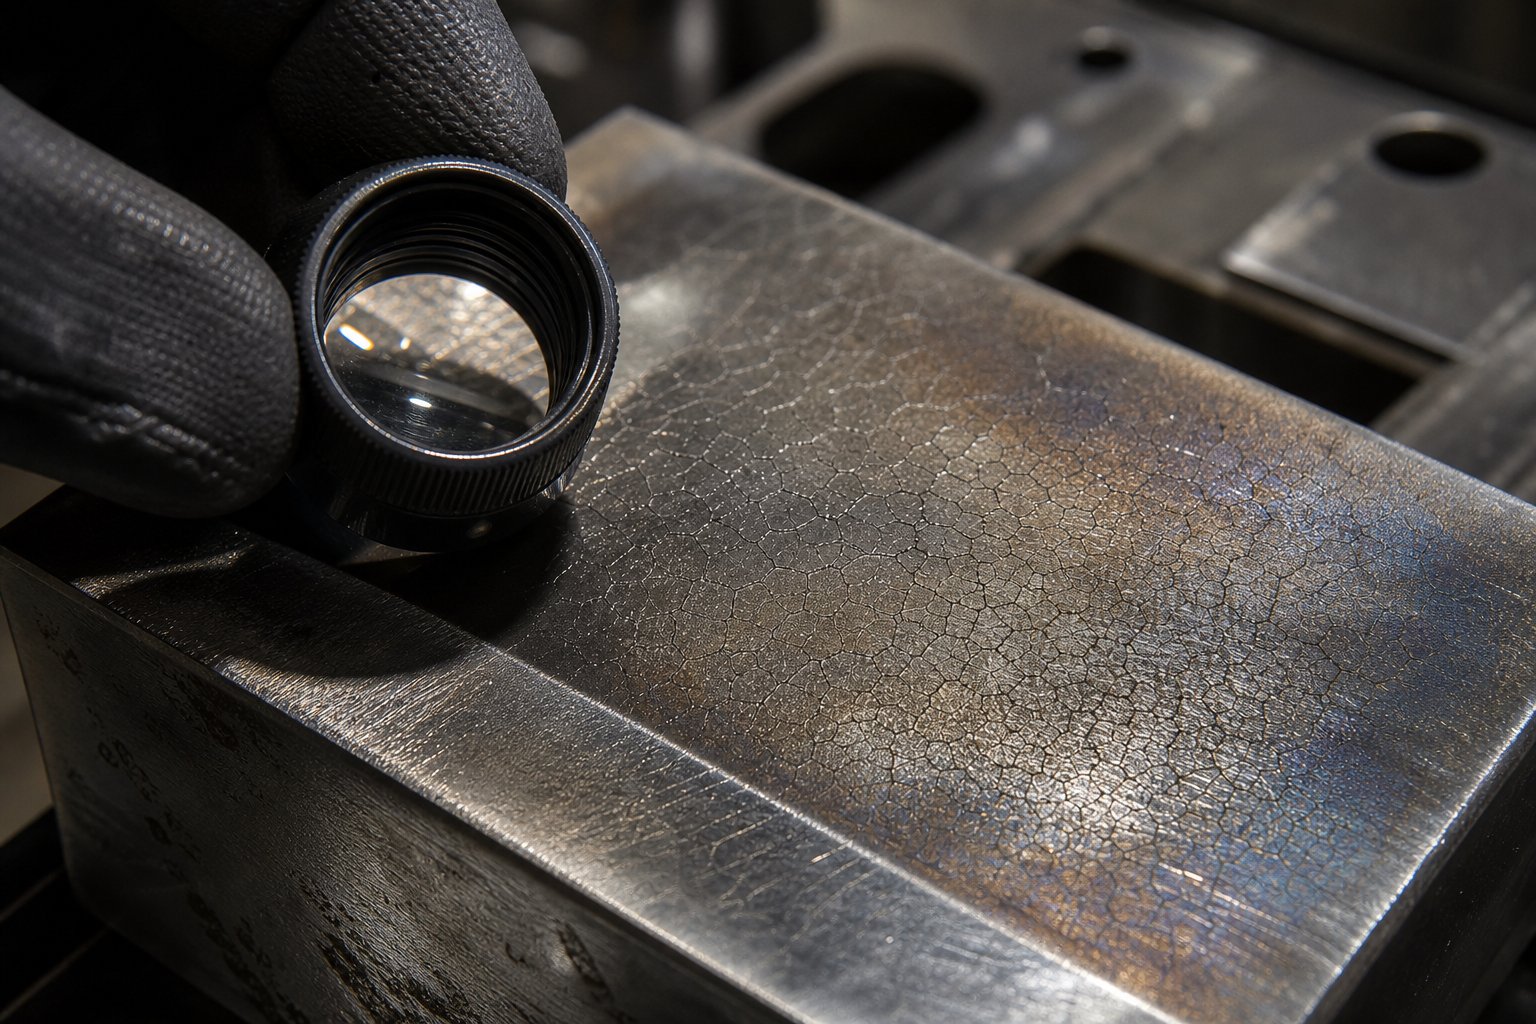
- Sifas enspeksyon pou krak fatig tèmik: chèk vizyèl ak dimansyon nan sifas fòme yo revele siy yo pi bonè nan tcheke chalè, rezo a amann nan fant sifas ki evantyèlman pwopaje nan echèk estriktirèl. Reyon mouri, zòn ki toupre mi chanèl refwadisman yo, ak zòn ki gen pi gwo presyon kontak merite atansyon priyorite.
- Verifikasyon dimansyon nan sifas kritik fòme: Kòm sikilasyon tèmik akimile, sifas mouri ka sibi sibtil deformation plastik oswa pèt materyèl lokalize ki chanje dimansyon pati deyò tolerans. Mezi regilye kont done debaz kaptire drift anvan li rive nan papòt la rejè pati.
- Lubrasyon ak chèk sistèm dlo: Konfime ke tout koneksyon awozaj, detèktè koule, ak manifoul distribisyon bay volim konsistan nan chak sikwi chanèl. Koule dezekilib ant chanèl paralèl kreye menm tanperati ki pa-inifòmite ke move konsepsyon inisyal la ta.
Pou FOIL cho Stamping mouri ak enprime mouri yo itilize nan aplikasyon dekoratif, priyorite antretyen chanjman nan direksyon verifikasyon netteté kwen, pwòpte figi mouri, ak kalibrasyon kontwolè tanperati. Foil Stamping mouri akimile rezidi adezif, fib substra, ak pwodwi oksidasyon sou sifas k ap travay yo. Depo sa yo degrade bon jan kalite enpresyon piti piti, fè netwayaj regilye ak solvang apwopriye esansyèl ant kouri.
Volim pwodiksyon dikte entèval enspeksyon. Yon laprès redi mouri kouri 500 pati pou chak chanjman mande pou tcheke sifas chak jou ak verifikasyon chanèl chak semèn. Yon papye Stamping mouri ki pwodui 50,000 enpresyon chak jou ka bezwen netwaye apre chak chanjman, men se sèlman chèk dimansyon chak semèn. Orè dwat la swiv prèv aktyèl mete ak konte konjesyon serebral olye ke entèval kalandriye abitrè. Jan pratik endistri yo rekòmande, antretyen batiman alantou mezi debaz tankou frekans tan yo, premye-kapasite pati, ak varyasyon debi pwodui entèval ki pi serye pase devine.
Mòd echèk komen ak idantifikasyon kòz rasin
Mouri cho Stamping echwe nan modèl previzib, epi chak modèl kite siyati karakteristik ki montre kòz rasin. Rekonèt siyati sa yo byen bonè se sa ki separe yon arè antretyen pwograme ak yon fèmen laprès ijans.
A 2025 analiz echèk nan yon insert cho -stamping mouriitilize pou fabrike yon otomobil A-poto demontre youn nan mekanis echèk ki pi trèt. Mouri a, ki fèt ak asye 4Cr5Mo2V (ekivalan a H13-klas), fann apre sèlman 50,000 sik, jis 25 pousan nan lavi sèvis 200,000 -sik li espere. Kòz rasin lan te lakòz estrès korozyon nan chanèl refwadisman yo. Lè mouri a te chita offline pou apeprè yon mwa san pwoteksyon chanèl, imidite korode miray enteryè yo. Pandan pwodiksyon ki vin apre, estrès siklik mekanik ak tèmik konbine avèk sifas korode sa a pou kòmanse fant ki pwopaje soti nan mi kanal yo nan direksyon sifas k ap travay la. Rechèch la konfime ke plis pase 90 pousan nan echwe cho-stamping mouri kòmanse fann soti nan refwadisman chanèl miray enteryè.
Konklizyon sa a souliye yon reyalite anpil boutik neglije: echèk souvan kòmanse nan zòn ou pa ka wè pandan enspeksyon vizyèl woutin. Mòd echèk ki pi danjere nan mouri pou laprès redi yo enkli:
- Fatig tèmik fann: Fant sifas byen (tcheke chalè) ki devlope nan repete chofaj ak sik refwadisman. Siyati: rezo fant ki pa fon vizib anba agrandisman sou reyon mouri ak zòn ki wo -kontak, k ap pwogrese nan pi fon fant endividyèl apre yon tan.
- Estrès-kowozyon nan krak: Fant ki soti nan mi anndan chanèl refwadisman yo kote estrès rès tansyon ak imidite koroziv kominike. Siyati: flit dlo ki soti nan kò mouri, pèt san esplike nan pèfòmans refwadisman, oswa fant vizib émergentes tou pre kote chanèl sou sifas k ap travay la.
- Mete adezif soti nan echèl oksid: Transfè materyèl soti nan kouch oksid chofe a sou sifas mouri a, bati depo ki fè nòt pati ki vin apre yo. Siyati: pwogresif sifas rugueux, materyèl accumulation sou figi mouri, grate sou pati fòme.
- Mete erozif nan pwen koule materyèl: pèt materyèl lokalize kote asye cho koule atravè sifas mouri anba presyon kontak segondè, patikilyèman nan reyon trase ak pwen antre. Siyati: genyen siyon vizib oswa chanèl chire nan sifas mouri a sou chemen koule materyèl, ogmante eklèsi pati nan kote sa yo.
- Ka zo kase brit ki soti nan surcharge: Krakasyon katastwofik nan kò mouri a ki te koze pa twòp tonnaj laprès, move aliyman, oswa pèt sipò. Siyati: krak toudenkou, gwo-echèl souvan akonpaye pa echèk ki tande, peze tonnaj pwen, oswa deplasman vizib mouri.
- Deformation plastik: Chanjman fòm pèmanan sifas mouri a anba chajman mekanik tanperati segondè -. Siyati: flote dimansyon gradyèl nan pati san fann vizib, sifas mouri ki montre mak konpresyon oswa djondjon nan pwen kontak.
Pou FOIL Stamping mouri ak enprime mouri, mòd echèk yo mwens dramatik men egalman konsekan pou bon jan kalite. Awondi kwen soti nan enpresyon kimilatif degrade bon detay. Pitting sifas ki soti nan rezidi adezif kreye vid nan transfè papye. Distòsyon tèmik soti nan chofaj inegal deformation figi mouri a, pwodwi pwofondè enpresyon konsistan atravè konsepsyon an.
Rechèch la sou mouri poto A-devwale tou yon mekanis degradasyon métallurgique ki konpoze tout lòt echèk. Pandan sèvis, carbures piti piti presipite ak coarsen nan fwontyè grenn nan asye zouti a, febli lyezon ki genyen ant grenn. Enèji enpak tou pre chanèl refwadisman yo tonbe nan jis 15 a 39 pousan nan solidite materyèl debaz la, sa vle di asye a tou pre chanèl yo te vin siyifikativman pi frajil pase materyèl esansyèl mouri a. Fragilizasyon sa a fè fann pi fasil pou kòmanse ak pi vit pou pwopaje, efektivman diminye tolerans mouri a pou nenpòt konsantrasyon estrès adisyonèl.
Amenajman vs Ranplasman Kritè Desizyon
Lè enspeksyon revele degradasyon, kesyon an vin si wi ou non pou renovasyon oswa ranplase. Sa a se fondamantalman yon desizyon ekonomik, men youn ki dwe kont pou plis pase jis fakti reparasyon imedya a.
Opsyon amenajman pou mouri pou laprès redi gen ladan re-nitrure sifas chire, re-masinen zòn fòme ki te sibi deformation plastik, reparasyon soude pou fann lokalize, ak dezabiye ak rekouvwi sifas PVD-trete yo. Chak retabli mouri a nan yon eta fonksyonèl, men pa gen okenn retounen li nan yon jou-yon kondisyon. Zòn soude yo anjeneral gen pi ba dite pase materyèl paran yo. Re-sifas machinn yo chanje jeyometri mouri yon ti kras. Kouch re-nitrure yo ka diferan nan pwofondè oswa inifòmite ak tretman orijinal la.
Bon fondasyon an itilize analiz pri-pa-pati ki pran kat faktè:
- Pri antretyen kimilatif: Depans total sou tout antretyen anvan ak amenajman pou mouri sa a, ki gen ladan materyèl, travay, ak nenpòt sèvis kontra.
- Pri D ': Peze tan san fè anyen konsa pandan chak evènman antretyen, miltipliye pa pri a èdtan nan pwodiksyon pèdi. Reparasyon ijans anjeneral pote 3 a 5 fwa pri D 'nan antretyen planifye paske yo entèwonp pwodiksyon kouri.
- Degradasyon kalite: Si renouvle mouri pwodui pati ki gen pi gwo pousantaj bouyon, pi laj varyasyon dimansyon, oswa plis retravay, depans sa yo dwe kaptire pou chak pati pwodui.
- Rete lavi pwodiktif: Konbyen pati adisyonèl ka renove mouri a rezonab pwodwi anvan pwochen entèvansyon an? Si chak sik renovasyon bay mwens pati anvan pwochen reparasyon an, trajectoire la klè.
Yon papòt desizyon pratik: lè antretyen ak reparasyon kimilatif depans depase 50 a 60 pousan nan nouvo pri mouri, epi chak amenajman siksesif delivre mwens pati anvan pwochen echèk la, ranplasman vin chwa ekonomikman bon. A-echèk poto etid la ranfòse pwen sa a. Yon mouri ki fann nan 25 pousan nan lavi li espere akòz korozyon prevni kapab potansyèlman soude epi retounen nan sèvis, men frajilman fwontyè grenn ki kache toupre chanèl refwadisman yo rete. San yo pa rkwit soulajman estrès ak rkondisyone chanèl, mouri a repare gen chans rive nan echwe ankò sou yon delè menm jan an.
Pou FOIL cho Stamping mouri, kalkil la se pi senp paske pri zouti yo pi ba. Yon mouri kòb kwiv mete oswa kwiv ki pa repwodui detay byen pwòp se prèske toujou pi ekonomik pou ranplase kareman pase pou eseye re-gravure oswa re-grave, paske pri travay la nan retravay souvan apwoche pri a nan yon nouvo mouri fabrike ak materyèl fre.
Chèchè ki dèyè etid A-poto a te pwopoze kat prekosyon espesifik ki aplike lajman nan nenpòt zouti pou redi laprès k ap antre nan depo oswa tan interruption pwolonje: chanèl pwòp ak sòlvan asid fèb oswa dlo -wo presyon, lè-sèk ak lè konprese, kouvri sifas enteryè yo ak lwil oliv-ki baze sou pwodiksyon rouye, ak diminye pwodiksyon estrès. monte bisiklèt. Etap sa yo koute yon fraksyon nan yon ranplasman mouri men dirèkteman adrese de faktè sa yo, korozyon ak frajilman, ki responsab pou echèk ki pi komen twò bonè.
Swiv istwa antretyen pou chak mouri, ki gen ladan kantite frape, konklizyon enspeksyon, ak aksyon reparasyon yo pran, transfòme desizyon sa yo soti nan santiman zantray nan chwa done-. Lè dosye yo montre frekans echèk akselere oswa diminye retounen soti nan chak renovasyon, repons lan vin klè anvan mouri a fè li evidan nan fason ki pi move posib: mitan-pwodiksyon.
Sourcing Engineered Custom Cho Stamping mouri
Konnen poukisa mouri echwe ak ki jan yo pwolonje lavi yo sèlman enpòtan si mouri a te bati dwa an plas an premye. Yon zouti mal souse, yon sèl ki fèt ak yon klas asye move, ak chanèl refwadisman ki pa gwosè, oswa san validasyon simulation apwopriye, kòmanse sik lavi li deja konpwomèt. Pou achtè endistriyèl, pwosesis seleksyon founisè a se kote lonjevite mouri swa kòmanse oswa vin febli anvan premye konjesyon serebral pwodiksyon an.
Ki sa ki pou evalye nan yon founisè mouri koutim
Se pa tout boutik piblisite koutim Stamping mouri gen pwofondè nan delivre laprès redi zouti oswa presizyon papye Stamping mouri nan nivo a bon jan kalite diskite nan tout atik sa a. Diferans ki genyen ant yon founisè konpetan ak yon founisè ki riske souvan parèt nan kapasite ki envizib sou yon pri, men evidan pandan pwodiksyon ranp-.
Founisè ki entegre vètikal, moun ki kontwole konsepsyon, machinn, tretman chalè, ak asanble anba yon sèl do-kay, diminye risk kowòdinasyon ak amelyore kontwòl kalite lè yo elimine handoffs ant machann separe. Lè ekip la ki te fèt chanèl refwadisman yo tou machin yo epi valide pousantaj koule sou mouri a fini, responsablite rete santralize ak pwoblèm yo jwenn kenbe pi bonè.
Isit la yo se kritè evalyasyon kle achtè yo ta dwe evalye lè yo kalifye yon makè koupon pou mouri cho:
- Nan-konsepsyon kay ak kapasite simulation: Èske founisè a ka kouri tèmik FEA ak fòm simulation valide plasman chanèl ak konpansasyon jeyometri anvan koupe asye?
- Transparans apwovizyone materyèl: Èske founisè a presize klas asye egzak ak sètifikasyon moulen, oswa tou senpleman site "aye zouti" san trasabilite?
- Kapasite D ': Èske yo ekipe pou perçage gwo twou -, 5-aks CNC, ak EDM pou jeyometri konplèks? Èske yo ka okipe gwosè mouri aplikasyon w lan mande?
- Kontwòl tretman chalè: Èske yo opere nan-founs vakyòm oswa atmosfè ki gen ankèt sou inifòmite tanperati ki dokimante, oswa èske yo tretann bay yon twazyèm pati?
- Patenarya tretman sifas yo: Èske yo ka kowòdone nitrurasyon ak kouch PVD atravè founisè ki kalifye ak paramèt pwosesis verifye?
- Sètifikasyon kalite: ISO 9001 kòm debaz; IATF 16949 pou zouti pou redi laprès otomobil kote dokiman PPAP obligatwa.
- Angajman tan plon: Delè reyalis ki te sipòte pa planifikasyon kapasite, pa pwomès optimis ki glise yon fwa pwodiksyon kòmanse.
- Sipò antretyen: Èske yo ofri antretyen zouti pou tout lavi, sèvis renovasyon, ak envantè pyès rezèv pou pwogram ki dire lontan-?
Yon founisè ki tcheke bwat sa yo se youn ki konprann ke yon koupon pou koutim metal mouri se pa sèlman yon blòk nan asye machin. Li se yon sistèm tèmik Enjenieri ki dwe fè yon bòn atravè dizèn oswa dè santèn de milye de sik. Pi bon konpayi Stamping yo trete bon jan kalite kòm yon fondasyon kiltirèl olye ke yon kaz, angaje byen bonè nan faz konsepsyon an epi rezoud pwoblèm proactiveman anvan yo rive nan etaj pwodiksyon an.
Mande Pwopozisyon ak Konpare Kapasite
Pwosesis RFQ pou koutim Stamping mouri travay pi byen lè achtè bay kontèks teknik konplè davans. Demann vag yo pwodui sitasyon vag, epi nimewo ki pi bon mache sou paj la raman reflete vre pri pwopriyetè a yon fwa yo konsidere antretyen, tan an, ak pèt kalite.
Lè w ap prepare pake RFQ ou a, enkli:
- Done 3D CAD nan jeyometri pati a (Fòma STEP oswa IGES)
- Espesifikasyon materyèl pou pyès travay la (klas, epesè, kouch si sa aplikab)
- Volim pwodiksyon anyèl ak espere lavi mouri sib
- Kondisyon tan sik oswa kontrent
- Espesifikasyon kalite ki gen ladan tolerans dimansyon, fini sifas, ak objektif métallurgique (dite, mikrostruktur pou redi laprès)
- Nenpòt substra oswa detay konpayi asirans papye pou aplikasyon dekoratif, ki gen ladan tolerans anrejistreman
Lè w konpare pwopozisyon atravè founisè, gade pi lwen pase pri inite. Evalye si sitasyon an gen ladan validasyon simulation, premye-enspeksyon atik ak done dokimante, ak klas asye byen presize ak paramèt tretman chalè. Drapo wouj yo genyen ladan yo founisè ki pa ka nonmen asye zouti espesifik yo gen entansyon itilize yo, moun ki sote simulation tèmik pou mouri laprès redi, oswa moun ki site tan ireyèl kout plon san yo pa eksplike kijan yo pral reyalize yo.
Volim pwodiksyon ak konpleksite pati enfliyanse seleksyon founisè anpil. Pwogram otomobil ki gen gwo -volim mande founisè ki gen eksperyans solid pou laprès, enfrastrikti simulation, ak kapasite PPAP. Travay pi kout -dekoratif oswa aplikasyon pou make endistriyèl yo ka bay priyorite so stamping cho pèsonalize fleksibilite, kote yon founisè ka byen vit pwodui mouri kòb kwiv mete oswa kwiv pou tès kouri epi repete sou konsepsyon san anlè gwo. Pou achtè yo tou apwovizyone transpòtè FOIL, sonje ke manifakti cho Stamping FOIL tipikman opere kòm machann separe ak mizisyen mouri, menm si kèk founisè sèvis konplè kenbe relasyon ak tou de.
Kòmanse ak zouti pou Stamping Engineered
Pou achtè ki pare pou yo deplase soti nan rechèch nan aksyon, rediksyon jaden founisè a kòmanse ak idantifye patnè ki demontre kapasite entegre yo diskite pi wo a. Yon pwen depa fò seYICHEN koutim Stamping mouriòf, ki bay achtè endistriyèl yo yon solisyon zouti pou fòme metal-ki kouvri cho Stamping, Stamping mouri, ak pwosesis ki gen rapò. Apwòch vètikal entegre yo nan fabrikasyon mouri aliman ak kritè kalifikasyon ki endike isit la, sa ki fè yo yon founisè ki vo evalye byen bonè nan sik la apwovizyone.
Pi lwen pase nenpòt founisè sèl, desizyon an sours ta dwe reflete tout bagay atik sa a te kouvri: seleksyon materyèl matche ak anviwònman tèmik ou, konsepsyon refwadisman valide atravè simulation, tretman sifas ki apwopriye pou volim pwodiksyon ou, ak yon kad antretyen ki pwoteje envestisman an sou tan. Yon mouri ki soti nan yon patnè ki kalifye, ki te konstwi ak bon asye a, ki refwadi efektivman, epi ki kenbe pwoaktivman se youn ki rive nan tout lavi li ki fèt olye ke li echwe nan yon fraksyon nan li. Sa a se diferans ki genyen ant metal Stamping mouri pou vann ak zouti Enjenieri ki te bati pou dire.
Kesyon yo poze souvan sou cho Stamping mouri
1. Ki diferans ki genyen ant mouri pou laprès redi ak mouri Stamping papye?
Près redi mouri opere nan 900-950 degre Sèlsiyis, fòme ak trempe espas vid otomobil asye nan ultra-wo -konpozan fòs lè l sèvi avèk dlo-refwadi H11/H13 zouti asye. Foil Stamping mouri travay nan 100-200 degre Sèlsiyis, transfere dekoratif metalik oswa pigman FOIL sou substrats tankou papye, kwi, oswa plastik lè l sèvi avèk kwiv, kwiv, oswa mayezyòm mouri. De yo pataje tèminoloji men diferan antyèman nan materyèl, echèl, kondisyon refwadisman, ak pwotokòl antretyen.
2. Konbyen tan cho Stamping mouri tipikman dire anvan ranplasman?
Lavi mouri varye anpil selon materyèl ak aplikasyon. Près redi mouri ki fèt ak H13 zouti asye tipikman dire 50,000-100,000 sik, pandan y ap asye prim DIEVAR ka pwolonje sa a 100,000-200, 000+ sik. Pou aplikasyon dekoratif, mouri an kwiv ka reyalize plis pase 1,000,000 enpresyon, mouri kòb kwiv mete rive nan 50,000-250,000 enpresyon, ak mouri mayezyòm yo limite a sa sèlman 5,000-50,000 enpresyon. Bon konsepsyon refwadisman, tretman sifas tankou nitrure duplex plis kouch PVD, ak antretyen prevantif tout jwe wòl enpòtan nan rive nan limit siperyè sa yo.
3. Ki sa ki lakòz echèk twò bonè nan mouri cho Stamping?
Kòz ki pi komen an se krak korozyon estrès-pwovoke ki soti nan mi anndan chanèl refwadisman yo, ki reprezante plis pase 90 pousan echèk nan mouri laprès redi. Lòt mòd echèk yo enkli krak fatig tèmik ki soti nan sik repete chofaj ak refwadisman, mete adezif ki soti nan echèl oksid sou espas vid chofe, mete ewozyon nan pwen koule materyèl, ak deformation plastik anba chaje tanperati ki wo -. Etid yo montre ke mouri kite offline san pwoteksyon chanèl yo espesyalman vilnerab, kòm imidite korode miray enteryè ak konbine avèk estrès siklik kòmanse fant.
4. Ki sa ki chanèl refwadisman konfòm ak ki lè yo vo envestisman an?
Chanèl refwadisman konfòme yo swiv kontou sifas mouri a nan yon pwofondè ki konsistan, kontrèman ak chanèl konvansyonèl dwat -fore ki limite a chemen lineyè. Yo fabrike atravè metòd aditif tankou fonn lazè selektif oswa konstriksyon mouri segmenté. Rechèch montre chanèl konfòm ka diminye tan sik la jiska 25 pousan epi pwodui distribisyon tanperati ki pi inifòm. Yo vo envèstisman pou jeyometri pati konplèks ki gen trase gwo twou san fon oswa reyon sere kote perçage konvansyonèl pa ka kenbe distans ki konsistan-a-kanal, ak pou pwogram gwo-volim kote ekonomi tan sik la konpanse pi wo pri zouti.
5. Kouman pou mwen chwazi tretman sifas dwat pou yon mouri Stamping cho?
Seleksyon depann sou tanperati opere, volim pwodiksyon, ak substra. Pou laprès redi mouri kontakte vid ki pi wo a 900 degre Sèlsiyis, AlTiN oswa AlCrN PVD kouch bay rezistans oksidasyon nan tanperati k ap travay. Tretman duplex ki konbine nitrurasyon plasma ak PVD ofri pi bon lonjevite a, bay 6-10 fwa amelyore lavi mete sou asye ki pa trete. Pou aplikasyon pou tanperati modere -, kouch CrN travay byen anba 700 degre Sèlsiyis. Pwogram ki pi ba-volim yo ka sèlman bezwen nitruration nan amelyorasyon lavi 2 fwa. Pwen baskile ekonomik la favorize kouch prim lè pwodiksyon depase 50,000 sik, kòm rekouchman koute byen lwen mwens pase ranplasman twò bonè mouri. Founisè tankou YICHEN (https://www.yichen-group.com/stamping-die/) ka bay konsèy sou seleksyon tretman optimal ki baze sou paramèt aplikasyon espesifik.


