


Ki sa ki mouri Stamping otomobil yo ye ak poukisa yo enpòtan
Lè yon bobin plat an asye vin tounen yon defans, yon tren estriktirèl, oswa yon sipò boulon byen fon andedan machin ou, transfòmasyon an rive andedan yon laprès Stamping, kondwi pa yon zouti -konstwi. Zouti sa a se mouri a, epi fè li byen detèmine si yon pwogram pwodiksyon frape pri, kalite, ak objektif li yo.
Defini Otomobil Stamping mouri
Mouye pou Stamping Otomobil yo se seri zouti ak presizyon -enjenyè, anjeneral ki fèt ak asye zouti ki di oswa carbure-ki mete, ki koupe, fòme ak fòme tòl nan eleman machin lè yo aplike fòs kontwole atravè yon laprès gwo -tonaj.
Chak seri mouri konsiste de mwatye anwo ak pi ba matche ki gen pwenson, blòk mouri, dezabiye, ak sistèm gid ki travay ansanm pou pwodwi pati repete nan vitès pwodiksyon an. Kòm laSMEdekri li, Stamping mouri yo se zouti ki fòme ak koupe pati tòl, devlope lè l sèvi avèk lojisyèl CAD ak pwogram analyse, Lè sa a, tradui nan zouti fizik pa diemakers kalifye. Nan fabrikasyon pati oto, zouti sa yo fòme kolòn vètebral chak panèl kò, ranfòsman estriktirèl, ak eleman metal enteryè woule sou liy lan.
Poukisa Seleksyon Mouri Kondwi Siksè Faktori
Imajine espesifye yon mouri ki pwodui pati pwòp men ki pa ka kenbe vitès ak tan takt ou, oswa youn ki kouri vit men jenere pousantaj bouyon ki erode maj ou. Seleksyon mouri chita nan entèseksyon twa presyon konpetisyon:
- Pri pwodiksyon an- Envestisman zouti, frekans antretyen, ak itilizasyon materyèl yo tout remonte nan kalite mouri ak chwa konsepsyon.
- Kalite pati- presizyon dimansyon, fini sifas, ak kontwòl burr depann sou clearances kòrèk, jesyon koule materyèl, ak kalite konstriksyon mouri.
- Tan sik- kantite estasyon, konpatibilite vitès laprès, ak metòd transfè pati dirèkteman dirije kou pa minit.
Pou enjenyè OEM ki espesifye matris otomobil sou yon nouvo platfòm, konpwomi sa yo -fè posiblite pwogram nan depi premye faz konsèp la. Pou ekip Nivo 1 ak Nivo 2 ki envesti nan byen mouri pou genyen kontra pwodiksyon, move chwa a ka bloke nan ekonomi favorab pou lavi pwogram nan.Otomobil metal Stamping operasyon yomande pou tou de gwoup aliman sou kalite mouri, materyèl, ak bati bon jan kalite anvan asye yo janm koupe.
Desizyon yo vin nuans byen vit. Jeyometri pati, volim anyèl, klas materyèl, ak disponiblite pou laprès tout kominike, epi chak kalite mouri pote yon pwofil diferan nan fòs ak limit. Seksyon ki devan yo dekonpoze kalite sa yo kòt a kòt, mache nan fason yo bati mouri, epi fè yon kat komès teknik yo-ki separe yon pwogram Stamping pwofitab ak yon pwogram ki gen pwoblèm.
Konparezon konplè sou Kalite mouri Stamping otomobil
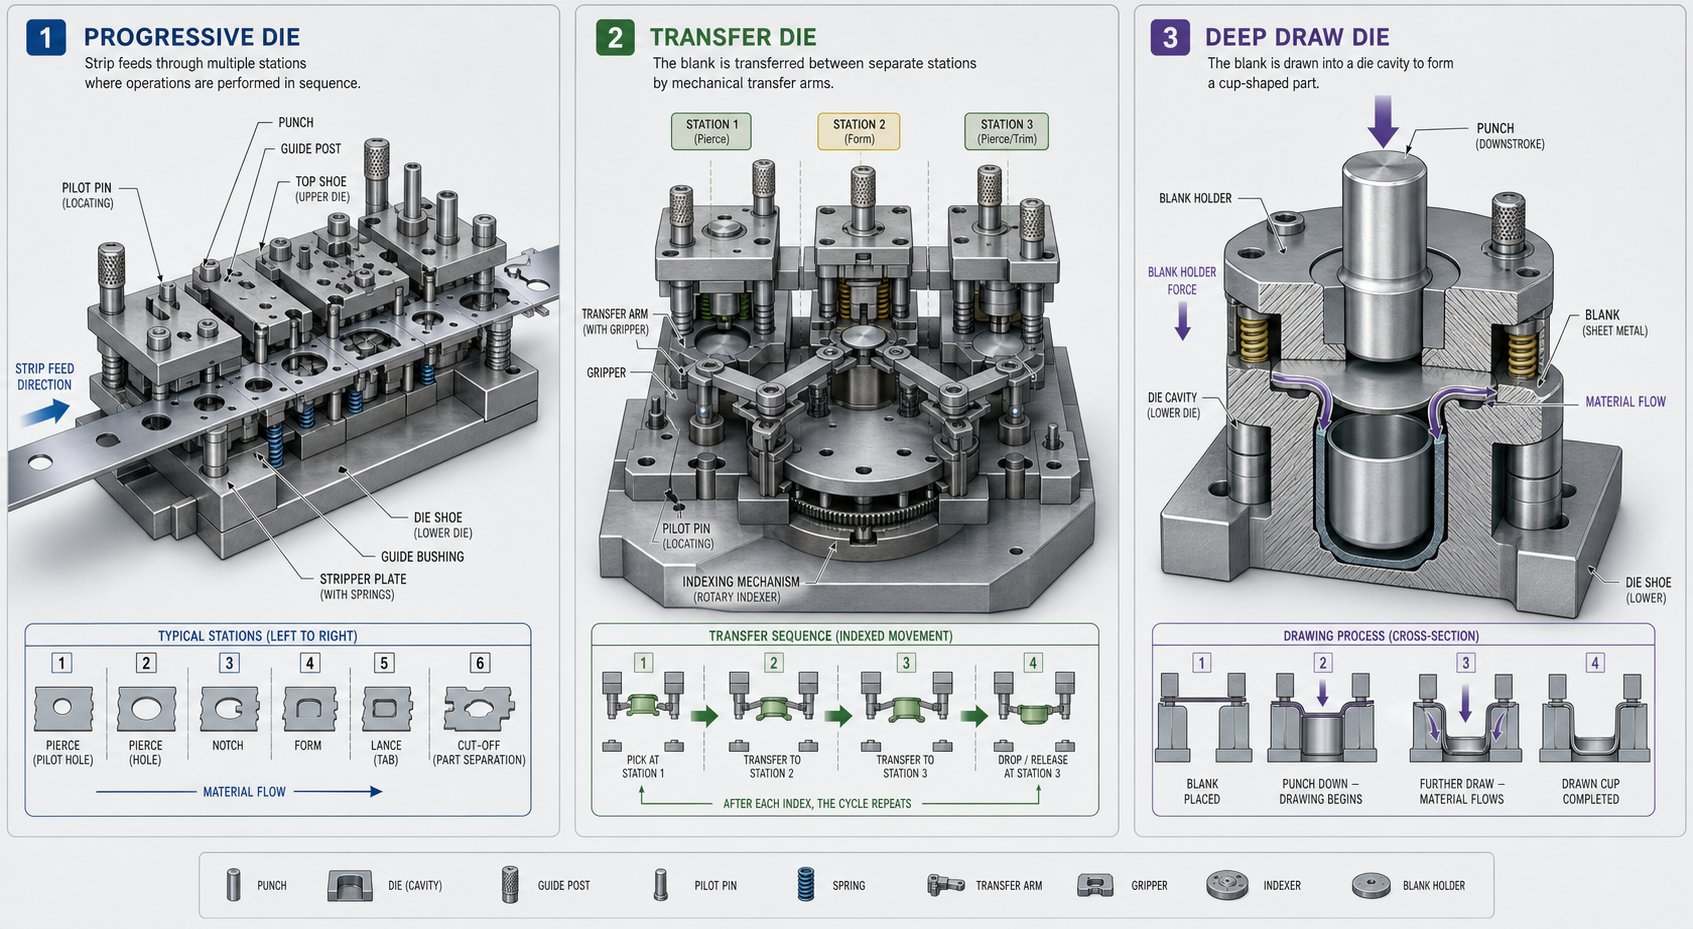
Chak kalite mouri rezoud yon pwoblèm pwodiksyon diferan. Jeyometri pati, sib volim, ak klas materyèl dirije desizyon an, men konprann ki jan chak konfigirasyon aktyèlman ap travay se fondasyon an pou fè apèl la dwat. Anba la a se yon pann kòt-a-kòt gwo matris pou Stamping tòl yo itilize atravè pwogram machin yo jodi a.
| Kalite mouri | Fonksyònman Prensip | Pi bon-Pyès otomobil ki apwopriye yo | Ranje Volim Pwodiksyon | Nivo konpleksite | Limit kle yo |
|---|---|---|---|---|---|
| Pwogresis | Band metal avanse nan plizyè estasyon nan yon sèl seri mouri; chak kou konplete yon operasyon pou chak estasyon | Parantèz, anchor senti sekirite, konektè elektrik, ti ranfòsman estriktirèl | Segondè (100k + chak ane) | Mwayen rive segondè | Gwosè pati limite pa lajè teren ak kabann pou laprès; trase pi fon yo difisil |
| Transfè | Blanks endividyèl deplase mekanikman oswa robotically ant estasyon mouri endepandan | Manb kwa estriktirèl, parantèz sispansyon, ranfòsman gwo kò | Mwayen rive segondè (50k+) | Segondè | Pi gwo pri kapital; tan sik pi dousman pase pwogresis; mande pou enfrastrikti automatisation |
| Tandem | Seri yon sèl -près operasyon ranje nan liy; transfè pati ant près | Gwo kò-nan-panno blan (pòt, kapot, defans) | Mwayen rive segondè | Segondè | Gwo espas etaj; envestisman kapital enpòtan; lojistik konplèks |
| Konpoze | Operasyon koupe miltip (blanking + pèse) egzekite ansanm nan yon sèl konjesyon serebral | Pati presizyon plat, machin pou lave-tankou eleman, plak ranfòsman | Mwayen rive segondè | Mwayen | Limite a jeyometri relativman plat; pi wo pri zouti pase yon sèl-mouri operasyon |
| Konbinezon | Koupe ak fòme operasyon konbine nan yon sèl konjesyon serebral | Fòme parantèz ak twou, tèminal elektrik, shims powertrain | Mwayen rive segondè | Mwayen rive segondè | Konstriksyon mouri konplèks; entèval antretyen pi sere |
| Deep Trase | Detantè vid ak kout pwen trase materyèl nan yon kavite pou kreye jeyometri ki gen fòm kre oswa gode - | Tank gaz, lojman estriktirèl, seksyon panèl kò, patiraj batri | Mwayen rive segondè | Segondè | Egzije kontwòl egzak koule materyèl; tendans ondilasyon ak chire |
| Koupe / Pèse | Retire depase materyèl epi ajoute twou oswa fant apre fòme fini | Pwosesis final-etap sou prèske tout kò so ak pati estriktirèl | Tout volim | Ba a Mwayen | Segondè operasyon ajoute tan sik; koupe kwen mete byen vit sou AHSS |
Konfigirasyon pwogresif ak transfè mouri
Pwogresis mouri kenbe teren an metal konekte pandan tout pwosesis la. Imajine yon bobin manje nan laprès la: ak chak konjesyon serebral, endis teren an pi devan epi yon nouvo operasyon, si wi ou non koupe, koube, monnen, oswa Relief, k ap pase nan chak estasyon an menm tan. Pati a fini separe de teren konpayi asirans lan sèlman nan estasyon final la. Sa a fè yon mouri Stamping pwogresif eksepsyonèlman efikas pou pi piti konpozan ki pwodui nan volim segondè, tankou parantèz aliye, lojman elektrik, ak tèminal konektè. An reyalite, Stamping pwogresif kòb kwiv mete komen pou ba otobis EV ak tèminal konduktivite segondè -kote tolerans sere ak debi rapid tou de enpòtan.
Transfè mouri pran yon apwòch diferan. Se vid la koupe gratis bonè, Lè sa a, dwèt mekanik oswa bra robotik navèt li ant estasyon endepandan. Chak estasyon ka optimize pou yon operasyon sèl, ki gen ladan trase gwo twou san fon ki ta pa pratik sou yon teren pwogresif.Sistèm transfèklere pou pi gwo, jeyometrik konplèks pati otomobil tankou manm kwa estriktirèl ak konpozan sispansyon kote pati a tou senpleman pa pral anfòm nan kontrent yo nan yon teren pwogresif.
Tandem liy mouri pwolonje lojik sa a pi lwen. Olye de estasyon nan yon sèl laprès, yon seri de près endividyèl yo ranje nan sekans ak transfè otomatik pati ant yo. W ap jwenn konfigirasyon tandem k ap pwodui tout -kò-nan-panno blan, kapot, ak pòt deyò kote chak etap fòmasyon mande pou pwòp tonaj laprès ak pwofil konjesyon serebral li yo.
Konpoze, Konbinezon, ak Deep Draw mouri
Konpoze mouri egzekite aksyon koupe miltip nan yon sèl konjesyon serebral, panse vide pwofil la deyò ak pèse twou enteryè ansanm. Peman an se konsantrisite sere ant karakteristik, ki enpòtan pou pati plat presizyon tankou plak ranfòsman ak shims powertrain. Mouri konpoze yo pi lou sou pri inisyal zouti men ranbouse byen vit nan volim lè yo elimine manyen pati ant operasyon yo.
Konbinezon mouri ale yon etap pi lwen pa fusion koupe ak fòme nan yon sèl konjesyon serebral. Yon bracket ki bezwen tou de yon twou pèse ak yon bride fòme ka soti nan laprès la pare pou asanble. Sa redui operasyon segondè yo ak depans -manyen, menmsi konstriksyon ak antretyen mouri yo vin pi konplike.
Deep draw mouri okipe jeyometri ki pi egzijan nan Stamping otomobil. Yon vid plat rale nan yon kavite mouri pa kout pyen an pandan y ap yon detantè vid kontwole koule materyèl yo anpeche rid. Seksyon panèl kò yo, tank gaz, ak eleman patiraj batri EV yo tout depann sou desen gwo twou san fon. Pwosesis la mande anpil atansyon pou trase reyon, presyon detantè vid, ak lubrasyon, espesyalman kòm manifaktirè yo chanje nan panno aliminyòm ki gen mwens padon pase asye modere.
Koupe ak pèse mouri nan operasyon fini
Prèske chak pati otomobil ki fòme mande pou yon pas fini. Koupe ak pèse mouri retire depase materyèl bride ki rete nan operasyon desen, ajoute twou aliye, epi koupe fant pou karakteristik asanble. Sa yo mouri chita en nan pwosesis la, souvan kòm estasyon final la nan yon liy transfè oswa kòm operasyon otonòm nan yon konfigirasyon tandem.
Pandan ke taye ak pèse mouri yo pi senp nan konsèp, kwen koupe yo andire gwo pousantaj mete, patikilyèman lè taye avanse wo -fòs asye. Bon jan kalite kwen dirèkteman gouvène si yon pati pase enspeksyon dimansyon, kidonk zouti seleksyon asye ak orè antretyen pou mouri sa yo merite atansyon a menm jan ak etap yo fòme.
Matche bon kalite mouri a ak jeyometri pati ou a ak volim se premye desizyon an. Pwochen defi a se konprann sa k ap pase lè yon pati fwontyè ka ale nan nenpòt fason, ki se egzakteman kote pwogresif-kont-komès transfè-defèt vin kritik.
Kad Desizyon Pwogresis Die vs Transfè Mouri
Anpil pati otomobil tonbe nan yon zòn gri kote swa yon mouri pwogresif oswa yon mouri transfè ta ka teknikman travay. Yon anchor senti sekirite klèman se yon teritwa pwogresif, epi yon pòt ki gen tout gwosè-ki klèman fè pati yon liy transfè. Men, e yon ranfòsman estriktirèl gwosè mwayen-ak pwofondè trase modere ak 200,000 volim anyèl? Se la deba jeni reyèl la kòmanse.
Lè Pwogresis mouri depase transfè mouri
Yon pwogresif mouri & Stamping konfigirasyon genyen sou vitès. Paske teren an rete konekte ak endèks pi devan ak chak konjesyon serebral laprès, ou ka kouri ak kou segondè pou chak minit ak konpleksite minim nan manyen pati-. Operasyon an antye ap viv nan yon seri sèl mouri, ki vle di yon laprès, yon sèl konfigirasyon, ak estasyon repetibilite konsistan nan estasyon.
Mouri pwogresif yo se chwa ki pi fò lè pati ou relativman ti, karakteristik trase pa fon oswa koube senp, epi mande volim segondè anyèl. Panse parantèz aliye, tèminal elektrik, ak ti ranfòsman estriktirèl. Konsepsyon estasyon entegre a tou diminye depandans travay depi bobin bobin ak mouvman pati manch pou laprès otomatikman. Pou konpozan otomobil, Stamping pwogresif bay pi bon ROI li yo lè pati yo rete nan lajè teren an epi yo pa bezwen wotasyon oswa baskil ant operasyon yo.
Lè transfè mouri se pi bon chwa
Transfè mouri yo touche plas yo yon fwa gwosè pati depase sa yon teren ka pote, oswa lè jeyometri mande operasyon ki tou senpleman pa ka rive sou yon konpayi asirans konekte. Desine pi fon, wotasyon pati pou kontwòl direksyon burr-, ak plizyè-fòmasyon aks tout vin aksesib paske chak vid deplase poukont yo ant estasyon yo.
Itilizasyon materyèl se yon lòt faktè ki panche nan direksyon transfè. Yon fil pwogresif jenere dechè transpòtè-ki ale tou dwat nan resiklaj, epi pou materyèl ki pi epè oswa ki pi chè, fatra sa yo ajoute vit. Sistèm transfè pèmètlayout blanking enbrikeki peze plis pati nan chak fèy, sa ki pwodui gwo ekonomi nan pri sou asye segondè -fòs ak aliminyòm. Antretyen mouri tou gen tandans yo dwe pi senp paske chak estasyon se yon inite endepandan, pi fasil jwenn aksè ak ajiste pase byen chaje estasyon pwog mouri.
Kritè Desizyon pou Pati Mwayen-Konpleksite
Lè yon pati chita ant de apwòch yo, faktè sa yo fè balanse echèl la:
- Papòt gwosè pati- si anvlòp pati a depase apeprè 300-400 mm nan nenpòt direksyon, manje teren an vin enposib epi transfè a se chemen ki posib.
- Trase pwofondè- fòm pa fon (ki poko gen 25-30 mm) travay byen nan estasyon pwogresif; tas pi fon oswa chanèl favorize yon konfigirasyon transfè kote presyon detantè vid yo ka optimize pou chak estasyon.
- Pousantaj materyèl bouyon- Stock chè oswa epè agrandi penalite pri a nan transpòtè-fatra retire, pouse desizyon an nan direksyon transfè ak enbrike blanking.
- Press tonnage disponiblite- mouri pwogresif konsolide tout fòs fòme nan yon sèl kou peze; si laprès ki disponib ou a limite-tonaj, operasyon divize atravè estasyon transfè yo distribye chaj la.
- Bezwen operasyon segondè- si pati a mande wotasyon, baskil, oswa operasyon nan plizyè direksyon, yon sistèm transfè bay fleksibilite sa a san kontrent kam-mekanis andedan yon teren pwogresif.
Gen yon twazyèm chemen ki vo anyen. Pou gwo panno kò tankou pòt, kapo, ak deyò defans, ni yon sèl mouri pwogresif ni yon konfigirasyon transfè estanda se ideyal. Tandem liy mouri yo sèvi ak yon seri de près endividyèl ranje nan sekans, chak dedye a yon etap fòme oswa taye, ak transfè robotik nan mitan. Envestisman kapital la se gwo, men pou gwo -panno eksteryè volim ki mande estanda kalite sifas sere-, konfigirasyon tandem rete estanda endistri a nan gwo OEM yo.
Chwazi ant apwòch sa yo fèmen nan pri zouti, tan sik, ak ekonomi bouyon pou lavi a nan pwogram nan. Men, kalite mouri a se sèlman mwatye ekwasyon an. Ki jan mouri sa a vin konstwi, soti nan blòk asye zouti anvan tout koreksyon nan yon zouti pwodiksyon -pare ki kenbe tolerans nivo mikron-, defini si li fè jan li te fèt la oswa si li vin yon tèt fè mal antretyen depi premye jou.
Ki jan Stamping mouri yo bati soti nan vid nan zouti pwodiksyon
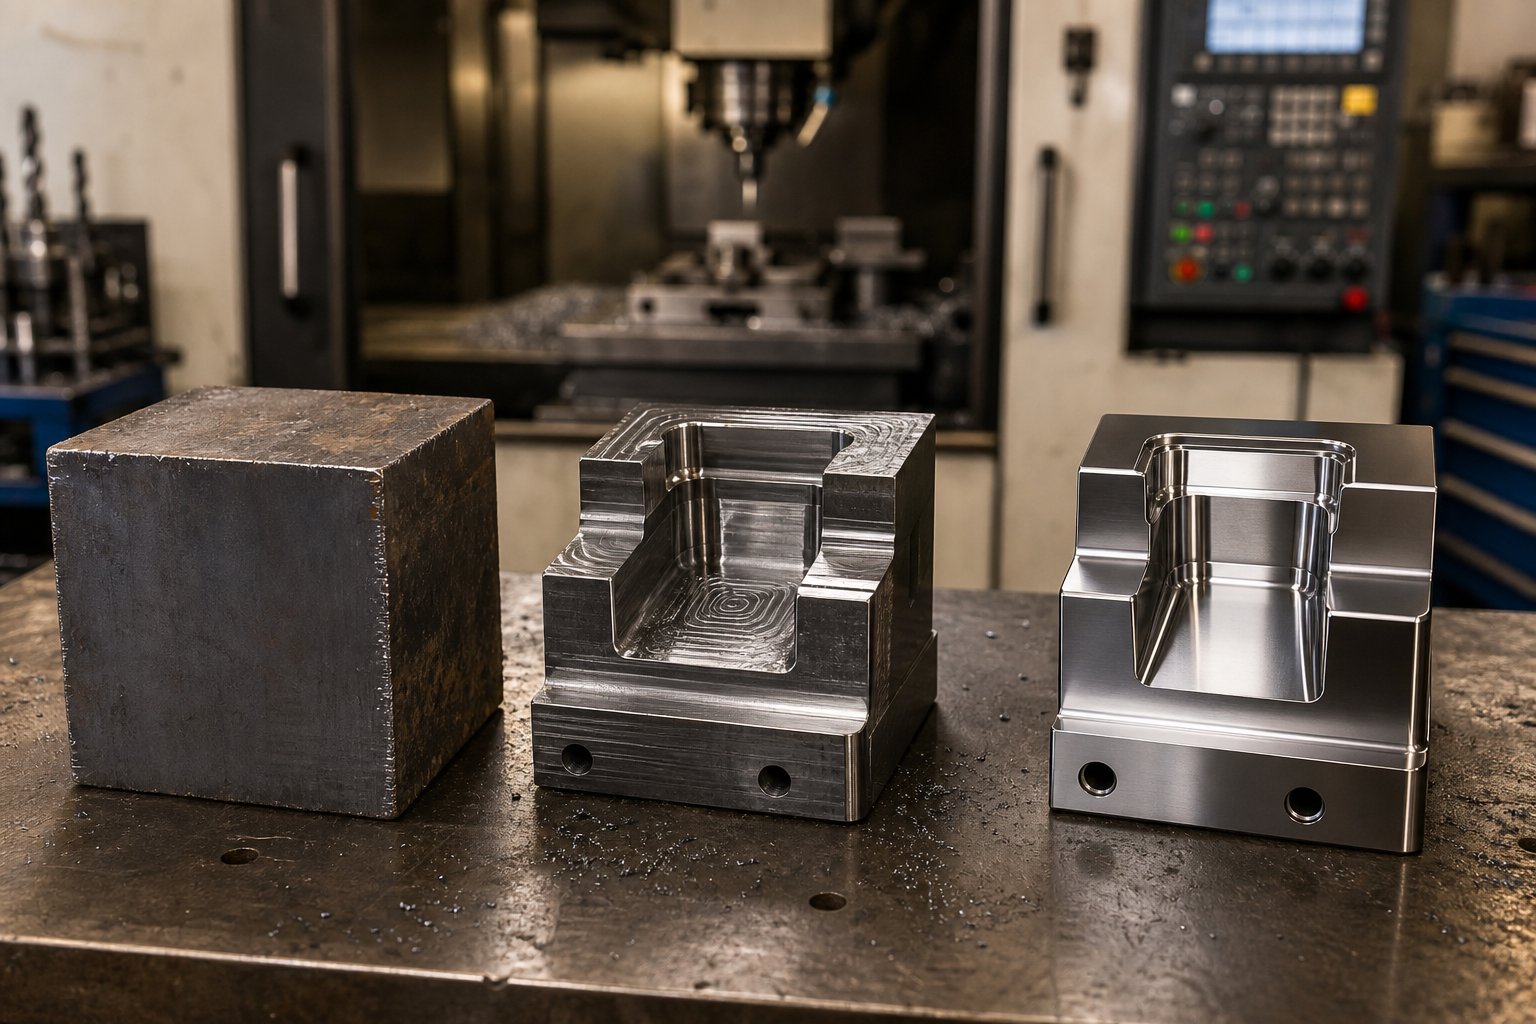
Yon zouti Stamping ak mouri kòmanse kòm yon blòk ki graj nan asye epi li fini kòm yon enstriman presizyon kenbe tolerans mezire an mikron. Chak etap nan mitan swa bati bon jan kalite nan zouti a oswa prezante yon feblès ki pral sifas pandan pwodiksyon an. Men ki jan vwayaj la dewoule.
Soti nan blòk kri ak presizyon machinn mouri
Konstriksyon mouri swiv yon sekans ekspre kote chak etap prepare pyès la pou pwochen an. Sote yon etap oswa prese youn, ak konsekans yo konpoze en. Yon manifakti tipik metal Stamping mouri swiv koule pwosesis jeneral sa a:
- Akizisyon materyèl ak kare- Konpozan matris yo kòmanse kòm espas vid yo jete oswa fòje, yo chwazi dapre klas ak gwosè a anvlòp konsepsyon an. Materyèl la kare sou yon moulen CNC pou etabli sifas referans pou tout machinaj ki vin apre.
- Ki graj CNC D '- Pifò nan retire materyèl rive isit la. Fraisage CNC koupe pòch soulye mouri yo, pwofil kout pyen yo, ak jeyometri kavite yo pre -fòm nèt, tipikman kite yon ti alokasyon stock pou operasyon fini.
- Fil EDM ak sinker EDM- Pwofil konplèks, reyon entèn ki sere, ak jeyometri konplike kouto ke fraisage konvansyonèl pa ka rive jwenn yo koupe lè l sèvi avèk machining egzeyat elektrik.Fil EDMokipe nan -pwofil ak presizyon eksepsyonèl, pandan y ap koule EDM fòm kavite ak kontou 3D nan materyèl fè tèt di.
- Tretman chalè- Konpozan k ap travay yo vin di nan ranje sib yo pou yo rive jwenn rezistans nan mete obligatwa ak balans solidite.
- Fini D'- Apre tretman chalè, konpozan yo fini-tè, di-freze, oswa tise-tè a nan dimansyon final yo. Sifas fanm k'ap pile reyalize flatness sou plak mouri, pandan y ap fanm k'ap pile jig frape tolerans kritik twou.
- Fini sifas ak kouch- Tou depan de aplikasyon an, konpozan yo resevwa nitrure, kouch PVD, oswa polisaj pou diminye friksyon, anpeche grip, ak pwolonje lavi sèvis.
- Asanble ak men Fitting- Tout eleman yo ansanm sou soulye mouri a. Diemakers men-anfòm koupe kwen yo, verifye clearances ak konpoze ble, ak shim jan sa nesesè pou reyalize bon aliyman atravè tout wotè fèmen an.
- Eseye ak validation- mouri a rasanble antre nan yon laprès pou premye esè Stamping. Enjenyè evalye kalite pati yo, idantifye zòn ki bezwen ajisteman, epi rafine zouti a jiskaske estanda pwodiksyon yo satisfè.
Tretman Chalè ak Jeni Sifas
Tretman chalè se etap ki transfòme yon blòk machinable nan yon zouti pwodiksyon ki reziste -. Pwosesis la elve konpozan mouri nan tanperati kritik, kenbe yo reyalize transfòmasyon konplè nan mikrostruktur la, Lè sa a, etenn ak tanperaman yo balanse dite ak severite.
Poukisa sa enpòtan anpil? Yon kout pyen ki twò difisil pral chip anba chaj enpak. Yon sifas fòme ki twò mou pral defòme plastik anba sik laprès repete. Tach dous la depann de fonksyon eleman an: kwen koupe bezwen pik dite, pandan y ap soulye mouri bezwen chòk -absòbe severite. KòmFaktori anòt, asye zouti ki manke severite adekwa fail nan fann ak chipping, pandan y ap moun ki manke rezistans mete erode nan koòdone nan koupe.
Jeni andigman ajoute yon lòt kouch pèfòmans. Tretman chalè vakyòm prezève severite nwayo san oksidasyon. Nitriding difize nitwojèn nan sifas la pou kreye yon ka difisil. PVD ak CVD kouch depoze kouch mens carbure oswa nitrure ki dramatikman diminye friksyon ak mete adezif, patikilyèman enpòtan pou fòme panno aliminyòm oswa asye pur.
Chwazi materyèl mouri pa aplikasyon
Se pa tout eleman mouri fè fas a menm demand yo, kidonk seleksyon materyèl dra gaspiye lajan oswa konpwomi pèfòmans. Prensip gid la se matche pwopriyete materyèl ak estrès espesifik chak eleman andire:
| Fonksyon konpozan mouri | Kategori Materyèl Rekòmande | Poukisa li anfòm |
|---|---|---|
| Soulye mouri ak plak estriktirèl | Mwayen kabòn asye (egzanp, S50C oswa 4140) | Absòbe chòk ak Vibration; bay sipò rijid san frajil |
| Fè bak ak plak sipò | Asye zouti travay frèt (egzanp, D2/SKD11) | Segondè fòs konpresiv reziste endentasyon anba chay fòme soutni |
| Fòme sifas ak retire rad sou ou | Modifye travay frèt oswa ba -alyaj zouti asye | Balanse dite ak severite pou reziste chipping pandan enpak repete |
| Koupe pwenson ak foure | Asye gwo-vitès (eg, M2/SKH9) | Kenbe entegrite kwen anba chalè friksyon nan vitès pwodiksyon an |
| Gwo-bò koupe (AHSS oswa long-koupe) | Carbide foure oswa an poud metal zouti asye | Maksimòm rezistans abrazif pou materyèl ki mande oswa volim ekstrèm |
Karbid Stamping mouri, ak patikilyèman pwogresif Carbide Stamping mouri kouri gwo -materyèl konduktivite nan vitès, sèvi ak foure carbure tengstèn nan estasyon yo koupe kote abrazif mete pi grav. Sa yo foure dramatikman pwolonje entèval file, men yo frajil, kidonk yo rezève pou koupe bor olye ke fòme sifas ki absòbe enpak.
Pyebwa desizyon an se senp: volim pwodiksyon, dite materyèl so, ak fonksyon eleman konvèje pou lonje dwèt sou bon materyèl la. Pati asye ki ba-volim mou- pa jistifye carbure. Pwogram AHSS ki gen gwo -volim pa ka siviv san li.
Avèk mouri a bati ak materyèl chwazi pou lonjevite, pwochen varyab pèfòmans lan se jeyometri, espesyalman clearances ki genyen ant kout pyen ak mouri ki detèmine si kwen koupe yo pwòp oswa chire, epi si lavi zouti satisfè atant oswa tonbe kout.
Clearance mouri ak Fondamantal koule materyèl
Ou ka bati yon mouri nan pi bon asye zouti, machin li ak presizyon nan nivo micron-, epi aplike pi bon kouch sifas ki disponib. Men, si clearance ki genyen ant kout pyen ak mouri pa bon pou materyèl ou a, ou pral goumen ebarbur, mete zouti twò bonè, ak dimansyon derive soti nan premye frape. Clearance se youn nan kesyon teknik ki pi fouye nan konsepsyon mouri pou yon bon rezon: li se yon sèl varyab ki konekte syans materyèl ak bon jan kalite kwen sou chak pati so.
Kalkile clearance mouri pou diferan materyèl
Clearance mouri se diferans ki genyen ant kwen an koupe nan kout pyen an ak kwen ki koresponn lan nan ouvèti a mouri, eksprime kòm yon pousantaj nan epesè nan materyèl pou chak bò. Si w ap Stamping 1.0 mm tòl otomobil nan 10% clearance pou chak bò, diferans ki genyen ant kout pyen ak mouri se 0.10 mm sou chak bò nan kout pyen an.
Son senp, men isit la kote anpil boutik jwenn nan pwoblèm. Lalajman itilize 10% règte etabli pandan yon epòk kote machin yo te fèt sitou ak asye ki ba-kabòn. Valè dra sa a travay byen pou asye dou, li pwodui yon sèl-tyè taye, de-pwofil ka zo kase sou kwen koupe a. Men, pwogram otomobil modèn yo mete sou tout bagay soti nan faz doub-980 jiska 6000-seri aliminyòm, epi materyèl sa yo konpòte yo yon fason trè diferan anba taye.
Prensip debaz la senp: materyèl ki pi rèd, ki pi wo -fòs jeneralman mande pou pi gwo clearance paske fòs sede yo chita pi pre fòs rupture final yo. Trè ti kras deformation plastik rive anvan ka zo kase, kidonk materyèl la bezwen plis plas pou ka zo kase pwòp. Pi mou, materyèl ki pi duktil tolere clearances pi sere paske yo sibi plis deformation (zòn nan briye klere) anvan yo kraze.
| Kategori Materyèl | Egzanp tipik | Jeneral Clearance Range (% pou chak bò) | Koupe Konpòtman Edge |
|---|---|---|---|
| Ba-kabòn / asye dou | DC04, SPCC, 1008/1010 | ~10% | Zòn taye ak ka zo kase balanse; pwòp kwen nan clearance kòrèk |
| AHSS (klas DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | Zòn burnish minimòm; ka zo kase -bò dominan; pi wo fòs koupe |
| Aliminyòm alyaj | 5xxx, 6xxx seri | ~8-12% | Gen tandans pou fòmasyon burr ak chire kwen si clearance twòp |
| Nerjaveèi asye | 304, 316, 430 | ~12-16% | Travay di byen vit nan kwen koupe; pi wo fòs dezabiye |
| Segondè -fòs ba-alyaj (HSLA) | HSLA 340, 420, 550 | ~11-15% | Mwens deformation anvan ka zo kase pase asye grav; chaj chòk modere |
Plas sa yo reprezante direksyon jeneral endistri yo. Valè egzak yo ta dwe valide kont klas alyaj espesifik ou, epesè fèy, ak kondisyon zouti. KòmReferans jeni MISUMI anòt, kèk rechèch modèn zouti sijere clearances de 11-20% ka diminye konsiderableman souch zouti ak pwolonje lavi operasyonèl, patikilyèman pou metal Stamping aplikasyon otomobil ki enplike klas segondè-fòs.
Kisa k ap pase lè clearance pa bon? Konsekans yo kouri nan tou de direksyon:
- Ensifizan clearance- Fòs koupe yo pike, chaj chòk yo ogmante, epi kout pwen oswa kraze prematireman. Fòs dezabiye monte paske materyèl la kole sou kout pyen an. Sou asye Stamping mouri kouri AHSS, clearances sere ka lakòz echèk kout pyen katastwofik apre relativman kèk kou.
- Twòp clearance- materyèl la pa kraze pwòp. Ou pral wè pi gwo burrs sou kwen pati a, woule-sou ogmantasyon sou bò kout pwen an, ak presizyon dimansyon soufri. Pati yo echwe enspeksyon, ak operasyon segondè ébavurage manje nan tan sik ou ak pri.
Takeaway la: clearance se pa yon seri -ak-bliye valè. Chak klas materyèl nan laprès Stamping otomobil ou a mande pwòp kalkil li yo, ak ansyen règ 10% sèlman kouvri yon fanmi nan alyaj.
Kontwole koule materyèl nan operasyon Deep Draw
Clearance gouvène operasyon koupe. Men, fòme, espesyalman gwo twou san fon desen, entwodui yon defi konplètman diferan: kontwole konbyen materyèl koule nan kavite a mouri ak nan ki vitès. Twòp koule lakòz ondilasyon nan bride a oswa flan yo. Twòp koule detire materyèl la pase limit li yo, pwodwi eklèsi ak evantyèlman chire.
Twa mekanis travay ansanm pou jere balans sa a sou mouri panèl otomobil:
Moun ki gen vid (liants).Detantè vid la kranpon periferik fèy la pandan y ap kout pyen an trase materyèl nan kavite a. Fòs li aplike a, ki rele blank holder force (BHF), se levye prensipal pou kontwole draw-nan. Kòmrechèch ki soti nan Sant Ohio State University pou Fòmasyon Precisioneksplike, koub BHF pandan kou kout pwen an detèmine si ou jwenn yon pati -gratis, chire-gratis. Twò ba, ak materyèl depase bouk nan ondilasyon. Twò wo, ak vid la pa ka koule nan kavite a, sa ki lakòz ka zo kase nan reyon nen kout pyen an.
Trase pèl.Ridge sa yo ki te ogmante usinage nan sifas la lyan lokalman ogmante fòs la restriksyon sou vid la san yo pa mande presyon inifòm detantè vid. Pèl trase yo fòse fèy la pliye epi dekole pandan l ap koule sou yo, absòbe enèji ak ralanti trase-nan zòn vize yo. Sou panno kò otomobil kote koule materyèl yo varye dramatikman alantou perimèt pati a, jeyometri pèl trase ak pwezante yo branche zòn pa zòn pandan esè mouri.
Sous azòt ak kousen idwolik.Sous fòs dèyè òt vid la enpòtan. Silenn nitwojèn ki te konstwi nan mouri a delivre fòs ki ogmante 10-20% ak konjesyon serebral, bay rezistans pwogresif kòm trase a apwofondi. CNC kousen idwolik sou près modèn ofri menm kontwòl pi byen, varye fòs detantè vid nan tout kou a nan yon pwofil pwogramasyon. Fleksibilite sa a ka pafwa elimine nesesite pou pèl trase antyèman, epi ogmante BHF tou pre fen kou a ede diminye springback lè li ajoute tansyon nan mi pati yo.
Pou panno tòl machin konplèks tankou enteryè pòt oswa panno trimès, entèraksyon ki genyen ant fòs detantè vid, konfigirasyon chaplèt trase, ak wilaj detèmine si ou frape estanda kalite panèl oswa pase semèn nan esè kouri dèyè fann ak ondilasyon. Sistèm kousen CNC modèn yo akselere pwosesis sa a lè yo pèmèt ajisteman fòs-pwofil ant frape olye ke yo mande modifikasyon mouri fizik.
Prensip koule materyèl sa yo vin pi enpòtan toujou lè endistri a ap deplase nan direksyon asye avanse ki gen gwo -fòs ak aliminyòm, materyèl ki gen fenèt ki pi etwat kote maj ant rid ak chire retresi konsiderableman.
Ki jan materyèl avanse yo refòme konsepsyon mouri
Pi etwat fòme fenèt yo se sèlman yon pati nan istwa a. Chanjman nan direksyon achitekti machin ki pi lejè ak pi fò ap chanje fondamantalman sa ki espere nan chak mouri nan boutik la près. Asye avanse ki gen gwo -fòs pouse limit tonnaj ak moulen nan kwen koupe. Fyèl aliminyòm sou sifas fòme si kouch yo pa bon. Ak estrikti kò milti-materyèl yo mande fleksibilite ki pa t egziste de sa yon dekad. Pou ekip ki pwodui pati otomobil metal Stamping nan echèl, tandans materyèl sa yo pa teyorik. Yo dikte bidjè zouti, entèval antretyen, ak estabilite pwosesis chak jou.
AHSS ak demann li yo sou Jeni mouri
Lè yon OEM espesifye DP780 oswa DP980 pou yon tren estriktirèl, enjenyè a mouri eritye yon chèn nan konsekans. Pi wo fòs sede vle di pi gwo fòs fòme, ki vle di pi gwo tonnage laprès. Koupe bor yo andire dramatikman plis abrazif mete paske AHSS ka zo kase ak deformation plastik minim, konsantre estrès nan koòdone nan taye. Ak springback, rekiperasyon an elastik apre fòme, ogmante anpil.
LaAHSS Insights baz konesansdekri sa a klèman: grandè springback se yon fonksyon kòm -estrès koule ki fòme, ki konbine fòs sede kòmanse ak travay di pandan deformation. Tou de valè yo pi wo nan klas AHSS konpare ak asye HSLA modere oswa konvansyonèl yo. Pou yon fòm ak epesè pati yo bay, yon kanal asye DP ap louvri plis pase menm jeyometri a nan HSLA 350, menm lè distribisyon souch yo prèske idantik. Diferans estrès yo kondwi devyasyon dimansyon an.
Twa mòd springback frape pati AHSS pi di: chanjman angilè nan reyon koube, pli flan ki soti nan koube-dekoube sou reyon mouri, ak tòde soti nan estrès rezidyèl dezekilib nan koup transvèsal asimetri. Chak mande konpansasyon espesifik jeyometri mouri, souvan kalkile atravè simulation anvan nenpòt asye koupe.
Modifikasyon konsepsyon mouri obligatwa pou klas AHSS:
- Ogmante kapasite tonnaj laprès- fòme ak koupe fòs yo ka 50-100% pi wo pase ekivalan asye modere, ki mande pou pi gwo près oswa redistribiye estasyon chaj.
- Pi laj clearances mouri- clearances koupe soti nan tradisyonèl 10% pou chak bò jiska 12-20% pou anpeche kout pwen kouto epi redwi chaj chòk sou asye zouti.
- konpansasyon Springback nan jeyometri mouri- sou-kobe, sou-kouwònman, ak reyon trase modifye yo bati nan sifas zouti pou pati a retounen nan dimansyon nominal yo.
- Amelyore foure koupe- carbure oswa an poud-metal asye zouti ranplase D2 konvansyonèl nan estasyon taye ak pèse pou kenbe tèt ak abrazif usure soti nan kwen segondè-fòs.
- Pi wo fòs detantè vid- Ogmantasyon tansyon miray ranpa yo pandan fòme diminye springback, men mande pou pi fò sous nitwojèn oswa sistèm kousen idwolik.
- Fenèt pwosesis pi sere- mwens tolerans pou varyasyon nan epesè vid, distribisyon wilaj, ak kondisyon mouri anvan pati yo soti nan espesifikasyon.
Panno kò aliminyòm ak solisyon kouch mouri
Aliminyòm sove pwa, apeprè 40% pi lejè pase asye pou zòn panèl ekivalan, men li pini mouri nan fason asye pa janm fè. Koupab prensipal la se griye: kouch oksid aliminyòm kase pandan y ap fòme, epi metal ki ekspoze a konfòme yo ak sifas asye zouti anba presyon. Si yo pa tcheke, griyaj ogmante nan boul ki fè nòt chak panèl ki vin apre yo, jenere bouyon epi ki egzije antretyen mouri san planifye.
Aliminyòm tou prezante defi springback nan yon ang diferan. Modil elastik li se apeprè yon tyè nan asye (apeprè 70 GPa kont 210 GPa), ki vle di twa fwa rekiperasyon elastik la pou nivo estrès koule ekivalan. Jeyometri mouri yo bezwen konpansasyon pi agresif pou kenbe dimansyon final pati yo, epi simulation fòme yo dwe konte pou pi ba rèd sa a pandan tout pwosesis la.
Modifikasyon konsepsyon mouri obligatwa pou panno aliminyòm:
- PVD oswa CVD kouch difisil sou sifas fòme- Titàn nitrure aliminyòm (TiAlN), nitrure Kwòm (CrN), oswa dyaman-tankou kabòn (DLC) kouch redwi dramatikman mete adezif ak tandans griye.
- Iwa-sifas mouri poli- brutality sifas anba Ra 0.2 µm minimize pwen friksyon kote aliminyòm ka kòmanse adezyon.
- Lubrifyan espesyalize- lubrifiants fim sèk-oswa aliminyòm-lwil espesyal pou fòme ranplase grès machin estamping estanda ki kraze anba presyon sifas ki enplike yo.
- Modifye reyon trase- pi gwo reyon kouto ak kouto diminye presyon kontak lokal yo ak risk pou inisyasyon kochon nan zòn ki gen gwo -estrès.
- Springback sou-konpansasyon- twa fwa jeyometri konpansasyon an konpare ak ekivalan -fòs asye, valide atravè simulation anvan D.
- Souvan kouch re-orè aplikasyon yo- entèval antretyen planifye pou re-polisaj ak re-rekouvwi sifas ki fòme anvan griye degrade kalite panèl.
Operasyon koutim machin Stamping metal fèmti aliminyòm (kapo, decklids, defans) envesti lou nan teknoloji kouch ak antretyen sifas yo. Pri zouti davans la pi wo, men altènatif, are souvan san te planifye pou repare sifas mouri gal, pi chè atravè yon pwodiksyon pwodiksyon.
Achitekti milti-materyèl ak fleksibilite mouri
Platfòm machin modèn raman angaje nan yon sèl materyèl. Yon kò tipik-an-blan ta ka konbine asye bor ki di nan poto B-, DP980 nan ray estriktirèl yo, aliminyòm 5000-seri nan fèmen yo, ak asye modere nan parantèz ki pa estriktirèl. Chak materyèl mande pwòp clearance li yo, tonnage, ak tretman sifas soti nan zouti a.
Pou operasyon metal Stamping oto sipòte achitekti melanje sa yo, defi a se kenbe fleksibilite mouri san yo pa ballooning bidjè zouti. Gen kèk estrateji ki adrese sa a:
- Insérer mouri modilè- koupe ak fòme foure ki ka ranplase pèmèt yon sèl soulye mouri kouri diferan klas materyèl pa echanje eleman matche ak chak alyaj.
- Sistèm detantè vid reglabl- CNC kousen ak pwofil fòs pwogramasyon ka rekonfigire ant chanjman materyèl san modifikasyon fizik mouri.
- Konesans plizyè-materyèl pwosesis- enjenyè ki konprann tou de konpòtman AHSS springback ak prevansyon griyaj aliminyòm ka desine zouti ki akomode chanjman materyèl planifye sou sik lavi yon platfòm.
Pwogresif Stamping kwiv ak lòt alyaj segondè -konduktivite pou eleman elektrik EV ajoute yon lòt fanmi materyèl nan melanj la. Dousè Copper a kreye defi burr nan clearances sere, pandan y ap konduktiviti tèmik li yo gaye chalè yon fason diferan pase asye, ki afekte konpòtman lubrifyan ak tanperati kout pyen nan gwo pousantaj konjesyon serebral. Stamping metal pou konpozan otomobil kounye a span yon spectre materyèl ki ta pa ka panse nan yon sèl etablisman ven ane de sa.
Sa a se kote teknoloji endistri 4.0 touche kenbe yo. Lè mete mouri akselere enprevizib atravè plizyè fanmi materyèl, orè tradisyonèl antretyen ki baze sou tan-yo tonbe kout. Solisyon modèn entegre deteksyon dirèkteman nan mouri a:
- Nan-detèktè chaj mouri- Detèktè piezoelektrik ki entegre nan mouri a detekte chanjman siyati fòs ki endike pwogresyon mete, enkonsistans materyèl, oswa pann lubrification an tan reyèl.
- Kontè konjesyon serebral ak algoritm prediksyon- olye de pwograme antretyen nan entèval fiks yo, algorithm korelasyon konte kou ak klas materyèl, vitès laprès, ak modèl istorik mete yo prevwa fenèt sèvis optimal.
- Nan-siveyans kalite pwosesis- detèktè pwoksimite ak sistèm mezi lazè nan mouri a verifye dimansyon pati nan vitès pwodiksyon an, trape dimansyon flote soti nan varyasyon springback anvan pati ki defektye metal machin so yo rive nan pwochen operasyon an.
- Siveyans tanperati- etalaj tèrmokapteur nan sifas fòme yo swiv akimilasyon chalè ki akselere griyaj sou aliminyòm oswa pann kouch sou foure kouvwi, deklanche alèt anvan bon jan kalite sifas degrade.
Apwòch sa yo ki baze sou Capteur-transfòme antretyen mouri soti nan reyaktif nan prediksyon, ki gen anpil valè sitou lè yon sèl liy laprès vire ant pati estriktirèl AHSS ak fèmen aliminyòm nan menm chanjman an. Done yo tou renvoie nan konsepsyon mouri pou pwochen pwogram nan, fèmen bouk ki genyen ant reyalite pwodiksyon ak sipozisyon jeni.
Materyèl avanse mande plis nan chak etap nan pwosesis jeni mouri a, soti nan konpansasyon jeyometri inisyal nan tretman sifas ak antretyen kontinyèl. Men, zouti nan tèt li se sèlman kòm bon jan travay la simulation ki valide li anvan D kòmanse, yon sijè kote teknoloji vityèl tryout te deplase ekonomi an nan devlopman mouri dramatikman.
Simulation ak Virtuel Tryout nan modèn mouri Jeni
Yon sèl machin Stamping mouri ka pran 20 oswa plis semèn soti nan lage konsepsyon nan apwobasyon pwodiksyon an. Yon pati enpòtan nan delè sa a istorikman te ale nan esè fizik: chaje mouri a nan yon laprès, kouri pati, mezire devyasyon, fanm k'ap pile koreksyon, ak repete jiskaske pati a satisfè espesifikasyon. Chak bouk koute tan pou laprès, materyèl, ak travay kalifye. Fòme simulation baskile ekwasyon sa a pa pwan pwoblèm nan semèn lojisyèl anvan nenpòt asye zouti vin machin.
Fòme simulation ak prediksyon Springback
Imajine kouri frape premye laprès ou sou yon ekran olye pou yo yon laprès 2,000 tòn. Sa a se valè debaz la nan simulation modèn fòme. Pakè lojisyèl itilize analiz eleman fini (FEA) pou montre kouman tòl defòme anba kontak kout pwen ak mouri, predi kisa materyèl la pral fè nan chak pwen nan sik konjesyon serebral la. Pou konsepsyon mouri Stamping pwogresif, sa vle di evalye kontribisyon fòme chak estasyon anvan layout teren an fini.
Zouti tankou AutoForm's ProgSim, ki itilize teknoloji rezolisyon incrémentielle ki pèsonalize pou pwogresif -konsèpteur mouri, aji kòm près esè vityèl. Yo bay rezilta fòmabilite ki gen ladan prediksyon springback, devlopman otomatik vid, ak estimasyon tonnaj, tout anvan konsepsyon mouri aktyèl la fini. Tan konfigirasyon ak simulation ka varye ant minit pou pi piti mouri ak kèk èdtan pou pi gwo, yon fraksyon nan sa ki egzijans fizik.
Prediksyon Springback se patikilyèman kritik pou nenpòt machin Stamping mouri fòme AHSS oswa aliminyòm. Simulation an kalkile konbyen rekiperasyon elastik ki fèt apre kout pyen an retracte, Lè sa a, enjenyè aplike konpansasyon vityèl, modifye sifas mouri pou pati nan sous tounen nan dimansyon nominal. San etap sa a, ou ta dekouvri devyasyon dimansyon sèlman apre yo fin machinn plizyè santèn milye dola asye zouti nan jeyometri a mal.
Men sa enjenyè yo evalye nan yon simulation tipik:
- Fòme dyagram limit (FLD)- kat eta souch la nan chak pwen nan pati a kont anvlòp echèk materyèl la, siyale rejyon ki riske fann oswa kou.
- Kat eklèsi materyèl- montre pousantaj rediksyon nan epesè fèy atravè pati a, idantifye zòn kote materyèl la ap detire pi lwen pase limit ki an sekirite.
- Endikatè rid- detekte enstabilite konpresiv nan bride ak flan yo ki ta pwodui domaj sifas oswa entèferans asanble.
- Springback jaden deplasman- mezire grandè ak direksyon rekiperasyon elastik nan chak nod, gide jeyometri konpansasyon pou sifas mouri.
- Fòme estimasyon tonnaj ak fòs pad- predi chaj pou laprès ak fòs detantè vid ki nesesè nan chak etap, enfòme seleksyon laprès ak gwosè azòt prentan.
- Desine-nan modèl- swiv konbyen materyèl ki koule nan kavite mouri a soti nan chak kwen nan vid la, valide plasman chaplèt trase ak gwosè vid.
Kòmrechèch soti nan Fraunhofer IWUdemontre, menm defleksyon an elastik nan laprès la tèt li, souvan responsab pou alantou 80% nan devyasyon total nan zouti nan -sistèm pou laprès, yo ka modle lè l sèvi avèk rediksyon FE reprezantasyon nan sifas blocage machin nan. Nivo fidelite sa a vle di rezilta simulation kounye a reprezante kondisyon fwontyè reyèl-monde yo ke jenerasyon lojisyèl anvan yo te senpleman inyore.
Virtuel Tryout vs Fizik Tryout
Eseye fizik pa ale nèt. Ou toujou bezwen valide kalite sifas, konfime pèfòmans kouch, epi fè esè pwodiksyon -vitès. Men, wòl esè fizik la te deplase soti nan rezoud pwoblèm-pou verifikasyon. Travay la lou dyagnostik, jwenn fann, rezoud ondilasyon, akor springback, kounye a k ap pase nòmalman.
Kontras la se strik. Yon bouk esè tradisyonèl pou yon panèl kò konplèks ta ka mande pou 8 a 12 iterasyon fizik, chak konsome tan pou laprès, vid esè, ak èdtan zouti pou fanm k'ap pile ak shimming. Esè vityèl ka konprime sa a 2 oswa 3 bouk fizik konsantre sou amann -akor olye ke koreksyon fondamantal. Etid Fraunhofer IWU te montre ke modèl tach vityèl, ki simulation distribisyon presyon ant sifas mouri anba chay reyèl fòme, korelasyon ekselan ak rezilta tach fizik apre yon sèl bouk rivork mekanik.
Sa a enpòtan pi lwen pase ekonomi tan. Chak iterasyon esè fizik prezante risk: yon koreksyon fanm k'ap pile nan yon zòn chanjman distribisyon presyon yon lòt kote, ak zouti a kouri dèyè ajisteman kaskad. Simulation vityèl pèmèt ou teste koreksyon an izolasyon, konprann efè sistèm yo-lajè, epi rive nan laprès la ak yon mouri ki bezwen rafineman olye ke re-envansyon.
Pou Stamping metal pou endistri otomobil yo, kote delè devlopman mouri dirèkteman afekte orè lansman machin yo, ka ekonomik la se konvenkan. Bon jan kalite chaj devan-nan simulation konprime tan yo, diminye chanjman jeni ki koute chè apre yo fin bati zouti a, epi li bay pwogram ki pi previzib.
Tout sik lavi mouri a, soti nan konsèp rive nan pwodiksyon ak evantyèlman fen-lavi-, benefisye de simulation nan plizyè etap:
- Konsèp ak posibilite- solisyon yon sèl-etap bay chèk fòmabilite rapid sou jeyometri pati yo pwopoze nan kèk minit, yo make fòm enposib anvan konsepsyon detaye kòmanse.
- Detaye konsepsyon mouri- simulation incrémentielle valide plan bann, sekans estasyon, plasman pèl trase, ak devlopman vid ak modèl materyèl konplè.
- konpansasyon Springback- konpansasyon vityèl iteratif rafine sifas mouri jiskaske jeyometri pati yo prevwa a tonbe nan gwoup tolerans yo.
- Mouri konstwi ak D'- simulation-jeyometri konpansasyon ki sòti dirèkteman nan chemen zouti CNC, ak modèl devyasyon laprès ki enfòme koreksyon kouwòn yo.
- Eseye fizik- redwi a validasyon ak amann-akor olye ke rezoud pwoblèm fondamantal-, koupe semèn nan orè a.
- Pwodiksyon sipò- Liy debaz simulation yo vin referans pou depanaj lè pwosesis derive pandan fabrikasyon kontinyèl.
- Antretyen ak renovasyon- sifas mouri chire yo ka re-evalye kont modèl materyèl ajou oswa jeyometri pati revize lè platfòm yo rafrechi.
Simulation pa ranplase ekspètiz zouti a. Li anplifye li lè li bay vizibilite nan fizik ke okenn kantite eksperyans pa ka wè ak je toutouni. Rezilta a: mouri ki frape sib pwodiksyon pi vit, koute mwens pou devlope, epi delivre bon jan kalite pati ki pi konsistan apati premye frape ki apwouve a.
Tout efò jeni sa a, seleksyon materyèl, kalkil clearance yo, simulation -jeyometri mouri valide, finalman sèvi yon sèl objektif: pwodwi pati ki satisfè kondisyon espesifik sistèm machin yo. Ki jan egzijans sa yo varye nan fòm aplikasyon estriktirèl, chasi, enteryè ak powertrain ki konfigirasyon mouri ak estrateji pwosesis yo deplwaye an pratik.
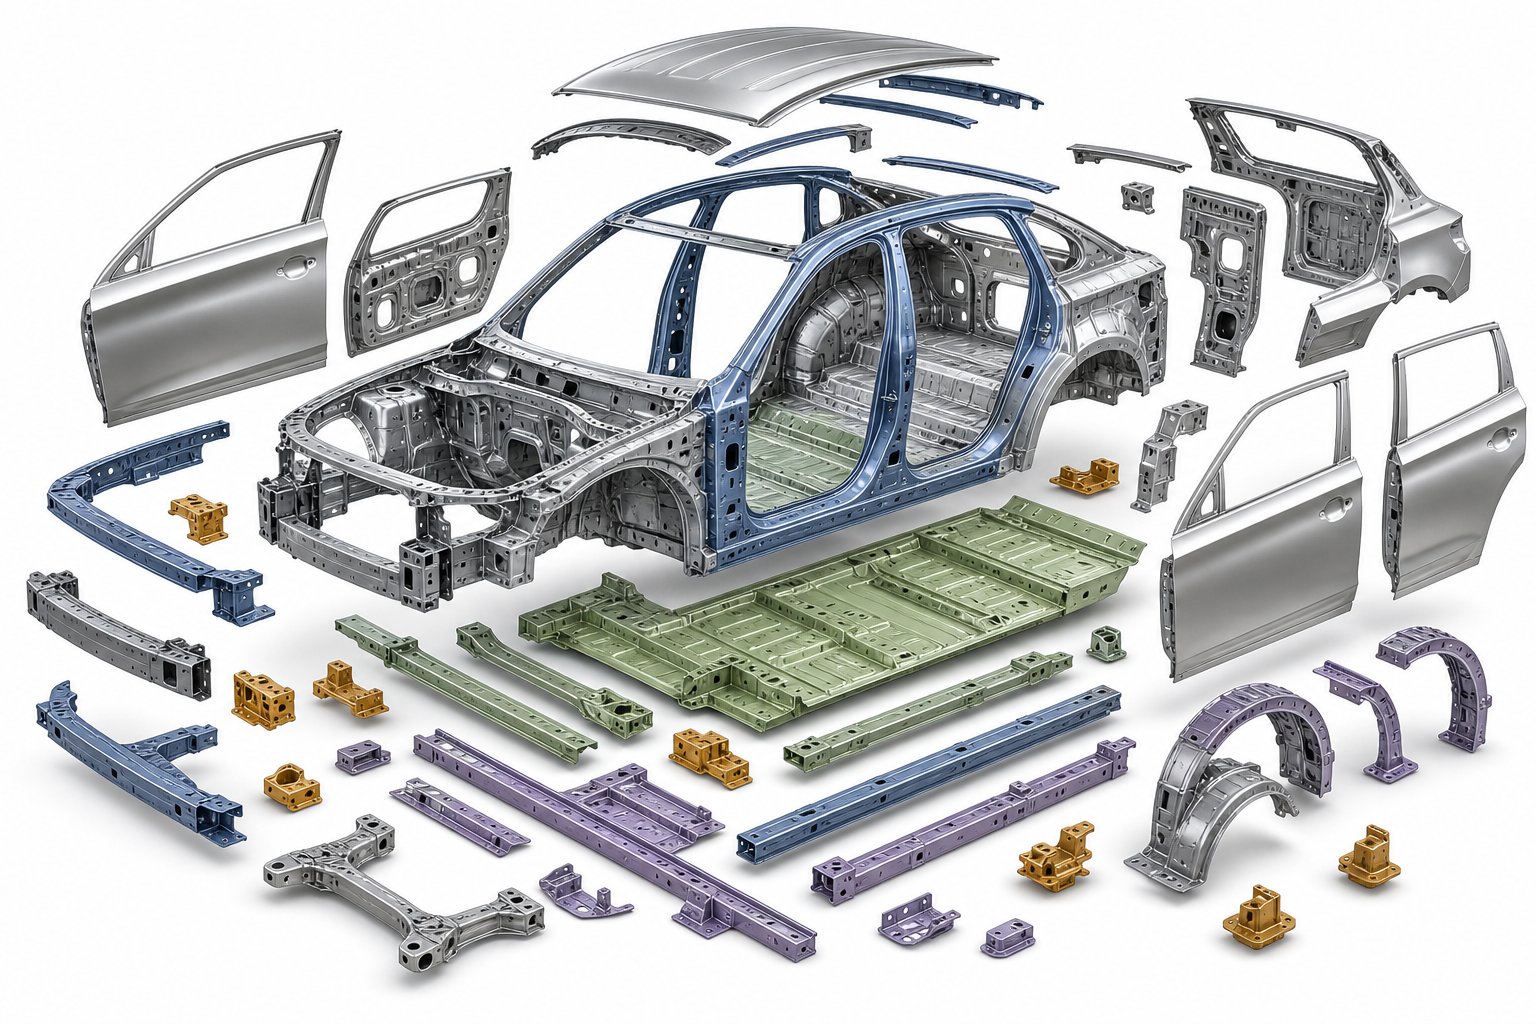
Stamping mouri aplikasyon atravè sistèm machin yo
Chak pati so nan yon machin egziste paske yon fonksyon espesifik mande li: absòbe enèji aksidan, sipòte chaj sispansyon, ranfòse yon kavite pòt, oswa lojman yon eleman transmisyon. Fonksyon sa a dikte materyèl la, ak materyèl la dikte mouri a. Lè ou trase chèn sa a bak soti nan veyikil la fini, modèl klè parèt nan ki jan kalite mouri kat jeyografik nan sistèm machin yo. Konprann modèl sa yo ede ekip jeni ak acha yo presize zouti ki aliman ak egzijans pèfòmans aktyèl yo nan chak pati olye ke yo pa defo a yon apwòch yon -gwosè-adapte-tout.
Estrikti ak kò-nan-Aplikasyon pou Stamping Blan
Kò-an-blan (BIW) reprezante pi gwo konsantrasyon pyès machin yo sou nenpòt machin. Konpozan sa yo defini jeyometri lòj pasaje yo, jere chemen enèji aksidan, epi bay sifas aliye pou fèmti, vè, ak sistèm enteryè. Defi Stamping la yo enpòtan: gwo zòn panèl, estanda kalite sifas ki sere-pou sifas Klas A, ak klas materyèl de pli zan pli agresif pou pèfòmans aksidan.
Panno eksteryè kò tankou pòt yo, hottes, ak defans yo mande gwo twou san fon tire mouri opere nan liy laprès tandem. Priyorite a se bon jan kalite sifas, kidonk sifas mouri yo poli pou fini glas, kouvwi pou anpeche make, epi kenbe sou orè strik. Panno enteryè ak ranfòsman estriktirèl tolere kondisyon sifas ki pi graj men yo mande pou kontwòl dimansyon pi sere paske yo defini jeyometri soude-bride ki kenbe kò a ansanm.
Ray estriktirèl yo, travès yo, ak ranfòsman poto yo itilize de pli zan pli asye bor ki fè tèt di presse oswa AHSS tankou DP980. Stamping metal otomobil sa yo mande pou liy fòme cho pou konpozan bor oswa près transfè lou-tonaj pou AHSS ki fòme frèt-. Konsepsyon mouri a dwe konte pou konpansasyon ekstrèm nan springback ak mete rapid koupe -bò, ki fè foure carbure esansyèl nan estasyon taye.
Pati otomobil ki sèvi ak koupe mouri nan domèn BIW gen ladan nòmalman chak plak ranfòsman, poto anndan, ak eleman tinèl. Operasyon koupe ak pèse finalize modèl twou, pwofil bride, ak sifas kwazman apre premye etap fòmasyon prensipal yo fini jeyometri 3D pati a.
Stamping Chasi, Enteryè, ak Konpozan Kamyon
Konpozan chasi ak sispansyon opere anba chaj fatig ak ekspoze korozyon, sa ki kondwi seleksyon materyèl nan direksyon asye HSLA ak cho -tranpe galvanize klas. Parantèz bra kontwòl yo, ranfòsman subframe, ak chèz prentan yo se pati machin metalik tipik ki te pwodwi sou liy mouri transfè kote pwofondè trase modere ak operasyon piercing miltip rive atravè estasyon sekans.
Ranfòsman metal enteryè, ankadreman chèz panse, travès machin kwa-panèl enstriman, ak ba pòt kont-entrizyon, konbine fonksyon estriktirèl ak kontrent anbalaj. Anpil nan pati sa yo adapte ak mouri pwogresif paske jeyometri yo rete nan limit-lajè bann ak volim anyèl yo wo anpil. Stamping pyès machin yo pou sistèm enteryè souvan enplike mouri konbinezon ki rantre pèse ak fòme nan yon sèl konjesyon serebral pou diminye operasyon segondè yo ak depans pou manyen pati-.
Kamyon-manm estriktirèl espesifik pouse jeni mouri nan yon direksyon diferan nèt. Rail ankadreman yo, travès yo, ak plak aliye senkyèm-wou yo sèvi ak asye epè-kalib segondè-fòs (souvan 4-8 mm), ki mande gwo kantite laprès ak konstriksyon mouri ase solid pou siviv chaj enpak materyèl epè jenere. Transfè mouri oswa yon sèl -près estasyon dedye okipe pati sa yo, ak soulye mouri ak plak backup gwosè byen pi lwen pase sa zouti machin pasaje yo mande.
Boîtier ak kouvèti Powertrain, ki gen ladan ka transmisyon, kouvèti diferans, ak lojman motè EV, konte sou mouri gwo twou san fon pou pwodwi jeyometri kre san kouti soude. Chwa materyèl span alyaj aliminyòm pou ekonomi pwa ak asye so pou objektif pri, chak mande tretman sifas mouri diferan ak konfigirasyon clearance jan yo diskite nan seksyon pi bonè.
Tablo ki anba a make relasyon sa yo sistematikman:
| Sistèm machin | Pati tipik | Materyèl komen | Kalite mouri pi pito | Konsiderasyon Konsepsyon kle |
|---|---|---|---|---|
| Kò-nan-blan (panno ekstèn) | Pòt, kapo, defans, panno do-kay | Douje asye, aliminyòm 5xxx/6xxx | Tandem liy ak gwo twou san fon tire mouri | Kalite sifas klas A; prevansyon grip sou aliminyòm; gwo kabann pou laprès |
| Kò-nan-blan (estriktirèl) | Poto, ray, ranfò tinèl | AHSS (DP780-DP980), asye bor ki fè tèt di toujou | Transfè mouri; liy fòme cho | konpansasyon Springback; foure taye carbure; gwo tonnaj |
| Chasi ak sispansyon | Kontwòl parantèz bra, pati subframe, chèz prentan | HSLA asye, asye galvanised | Transfè mouri | Rezistans fatig; pwoteksyon korozyon; pwofondè trase modere |
| Ranfòsman enteryè | Ankadreman chèz, travès IP, ba pòt kont-entrizyon | HSLA asye, asye modere, asye DP | Pwogresis mouri; konbinezon mouri | Anbalaj sere; gwo volim; plizyè karakteristik pèse |
| Lojman Powertrain | Kouvèti transmisyon, lojman motè, kouvèti diferans | Aliminyòm alyaj, gwo twou san fon-desine asye | Deep draw mouri | Fermeture sifas plat; inifòmite miray la; jesyon grès machin |
| Kamyon estriktirèl | Rail ankadreman, travès, plak senkyèm-wou | Epè -kalib HSLA (4-8 mm) | Transfè mouri; yon sèl-estasyon lou peze | Tonaj ekstrèm; soulye mouri solid; epè-stock clearances |
| Elektrik ak konektè | Ba otobis, tèminal, entèrkonèksyon batri | Kwiv, kwiv, alyaj nikèl | Pwogresis mouri | Tolerans sere; kontwòl burr; pwodiksyon gwo-vitès |
Remake kijan chèn lan ap koule nan yon direksyon: fonksyon defini materyèl, materyèl defini konpòtman fòme, ak konpòtman fòme dikte kalite mouri. Yon aksidan-kritik B-ranfòsman poto pa ka sèvi ak yon mouri pwogresif paske materyèl la (presa -aye fè tèt di) mande pou fòme cho. Yon gwo -patin chèz volim pa ka jistifye yon liy tandem paske ekonomi an pa sipòte li. Chak pè nan tablo a reflete yon lojik jeni, pa yon plasman abitrè.
Manifakti pyès machin yo nan nivo konpleksite sa a vle di ekip jeni yo dwe evalye solisyon Stamping yo holisticman olye ke yo presize zouti nan izolasyon. Kalite mouri a, konfigirasyon pou laprès, klas materyèl, ak operasyon segondè yo tout kominike, epi jwenn yon sèl kaskad mal nan lòt yo. Pou ekip k ap eksplore kijan entèraksyon sa yo jwe atravè pwogram pwodiksyon reyèl,Etid ka otomobil YICHEN yoofri egzanp pwosesis ki kouvri estriktirèl, enteryè, chasi, ak kamyon-estamping metal ki gen rapò ak aplikasyon otomobil, ki bay yon pwen referans itil lè analize estrateji mouri kont rezilta aktyèl pwodiksyon an.
Kat aplikasyon mouri nan sistèm machin klarifye sa ou bezwen. Pwochen kesyon an se kiyès ki bati li, ak kisa ki separe yon patnè ki bay pwodiksyon -outillage ki pare ak youn ki bay tèt fè mal.
Chwazi bon patnè Jeni Stamping mouri
Konnen ki kalite mouri adapte pati ou ak ki jan li ta dwe bati se sèlman mwatye batay la. Lòt mwatye a se jwenn yon patnè ki ka aktyèlman egzekite, fournir zouti ki fè jan sa fèt, nan orè, ak nan bidjè atravè tout sik lavi pwodiksyon an. Pou konpayi Stamping otomobil ki fè konpetisyon sou bon jan kalite ak distribisyon lansman, diferans ki genyen ant yon patnè mouri ki kapab ak yon sèl ki pa kalifye parèt nan chak metrik soti nan delè apwobasyon PPAP pou garanti pousantaj PPM ane nan pwodiksyon an.
Kapasite kritik pou evalye nan yon patnè mouri
Se pa tout konpayi Stamping metal otomobil ki ofri menm pwofondè. Gen kèk briye nan konsepsyon men externalisation D. Gen lòt ki kouri gwo près men manke ekspètiz simulation. Defi evalyasyon an se idantifye ki kapasite ki pi enpòtan pou pwogram espesifik ou a epi verifye ke yon founisè aktyèlman posede yo olye ke soutretan etap enpòtan yo.
Klase kritè sa yo de pi wo rive pi ba enpak sou siksè pwogram yo:
- Nan-konsepsyon mouri kay ak simulation fòme- Yon founisè ki kouri fòme simulation anndan, predi renouvèlman, eklèsi, ak koule materyèl anvan koupe asye, trape pwoblèm semèn pi bonè pase youn ki depann sou done kliyan yo bay-oswa sote simulation nèt. Kòmka etid nan Centerline Engineeringdemontre, founisè ki itilize simulation fòme "depi laj-ale" pandan sitasyon an bay estimasyon vid ki pi egzak, itilizasyon materyèl optimize, ak mouri ki bezwen mwens iterasyon esè fizik.
- Nan-machinman ak kapasite esè- Verifye ke founisè a posede moulen CNC (ki gen ladan 5-aks), EDM fil, ak près esè ki kouvri ranje tonnaj ou. Outsourcing outsourcing ajoute risk tan plon epi redwi responsablite. Manifaktirè pwogresif mouri ki kenbe pwòp zouti yo ka aplike chanjman jeni pi vit epi kenbe mouri nan kondisyon pwodiksyon san reta twazyèm pati.
- Ekspètiz materyèl atravè AHSS ak aliminyòm- Mande espesyalman sou eksperyans ak de faz-aye, peze-bor fè tèt di toujou, ak panno fèmen aliminyòm. Chak fanmi materyèl mande diferan estrateji clearance, sistèm kouch, ak apwòch konpansasyon springback. Yon patnè ki pa gen men-sou AHSS oswa eksperyans aliminyòm pral aprann sou bidjè zouti ou.
- OEM bon jan kalite sistèm sètifikasyon ak kapasite PPAP- Sètifikasyon IATF 16949 nan kad estamping ak zouti founisè a se debaz pou pwogram otomobil yo. ISO 9001 pou kont li pa enkli kondisyon espesifik PPAP ak APQP otomobil-. Konfime ke founisè a ka delivre simagri, rapò dimansyon, plan kontwòl, FMEA, etid Gage R&R, ak etid kapasite nan nivo kliyan OEM ou a espere.
- Pwogram antretyen mouri ak sipò ranp pwodiksyon an- Travay yon patnè pa fini ak apwobasyon PPAP. Orè antretyen prevantif, envantè pou mete rezèv, ak repons rapid-kapasite reparasyon detèmine si zouti ou a kenbe bon jan kalite nan volim oswa degrade nan yon egzèsis ponpye. Konfime dosye antretyen dokimante yo, sou-kondisyon depo mouri sou sit, ak pwosesis jesyon chanjman jeni.
- Valè -sèvis ajoute ak entegrasyon vètikal- Founisè ki ofri operasyon segondè tankou soude, fini, sub-asanblaj, ak anbalaj koutim anba yon do-kay diminye risk transfè epi konprime tan yo. Pou founisè estamping pwogresif mouri, sèvis entegre vle di mwens lòd acha ak yon sèl pwen nan responsablite soti nan bobin anvan tout koreksyon nan asanble anbake.
Yon kat nòt pondéré ede estriktire konparezon an objektivman. Bay chak kritè yon pwa ki baze sou priyorite pwogram ou a, fè nòt founisè ki selèksyone soti nan 1 a 5 sou chak kritè, epi kite matematik la sifas kandida ki pi fò olye ke konte sou istwa relasyon pou kont li.
Aliman Envestisman mouri ak Estrateji Pwodiksyon
Outils mouri se yon byen kapital ak yon lavi ki mezire nan dè milyon de kou. Patnè ou chwazi a bezwen aliman pa sèlman ak volim pwodiksyon jodi a, men ak trajectoire ranp ou, potansyèl chanjman jeni, ak fen-de-strateji pwogram sòti.
Kèk kesyon ki separe patnè estratejik yo ak boutik tranzaksyon yo:
- Èske yo ka echèl?- Si volim anyèl ou a double apre lansman, èske flòt laprès founisè a ak estrikti selil pwodiksyon an akomode sa san yo pa nouvo zouti oswa tan D' pwolonje? Sèvis Stamping metal otomobil yo ta dwe evalye sou tou de kapasite aktyèl ak espas kwasans.
- Ki jan yo jere chanjman jeni?- Revizyon konsepsyon an reta-se yon reyalite nan pwogram otomobil yo. Yon founisè ki gen-kapasite zouti nan kay la ka aplike ECO yo pi vit ak pi ba risk pase yon sèl ki depann sou boutik ekstèn mouri.
- Ki sa ki pwopriyetè mouri ak tèm depo?- Konfime alekri kiyès ki posede zouti yo nan fen pwogram lan, ki politik depo pou mouri inaktif yo, epi si founisè a pran angajman pou l sipòte enkli antretyen pou tout sik lavi pwogram lan. Tèm vag kreye diskisyon lè volim chanje oswa pwogram solèy kouche.
- Èske yo angaje yo nan kolaborasyon DFM bonè?- Pi bon patnè manifakti pyès machin yo revize desen yo anvan yo site yo, pile tolerans drapo yo-monte risk, epi rekòmande rafineman jeyometri ki amelyore fòmabilite san yo pa konpwomèt fonksyon pati yo. Pwogram ki envite DFM antre pi bonè evite chanjman ki koute byen ta nan etap- zouti yo.
Pou ekip k ap evalye kandida manifakti pyès machin yo nan yon kontèks reshoring oswa nearshoring, pwoksimite ak plant asanblaj la diminye ekspoze tan plon epi sipòte egzijans livrezon jis-nan tan-. Kòm estrateji akizisyon yo de pli zan pli priyorite rezistans chèn ekipman pou, patnè domestik oswa rejyonal ki gen operasyon entegre vètikal bay pi gwo vizibilite ak rezolisyon pwoblèm pi rapid pase pwogram zouti distribiye milti-peyi. Anpil manifaktirè pati otomobil nan USA ak lòt rejyon etabli kounye a konpetisyon sou reyaksyon ak kontwòl operasyonèl ansanm ak pri inite.
Youn nan resous ki vo eksplore pandan evalyasyon sa a sePaj endistri otomobil YICHEN, ki bay etid ka Stamping ak fabrike tòl ki kouvri OEM jiska pwogram Nivo 2 pou konpozan estriktirèl, enteryè, chasi ak kamyon. Kouvèti yo atravè plizyè sistèm machin ak nivo chèn ekipman yo fè yo yon opsyon ki enpòtan pou ekip k ap chèche yon patnè ki konprann tout dimansyon sèvis estamping metal otomobil, soti nan konsepsyon mouri jiska sipò pwodiksyon an.
Alafen, bon patnè jeni mouri a se pa sèlman youn ki gen quote ki pi ba a. Li se youn nan kapasite, sistèm kalite, ak modèl sipò pwodiksyon an aliman ak pwofil risk pwogram ou an, trajectoire volim, ak konpleksite materyèl. Aplike kritè sa yo lajman, verifye reklamasyon yo atravè odit sit ak chèk referans, epi kite done dokimante pèfòmans, pa pwomès, dirije desizyon apwovizyone ou.
Kesyon yo poze souvan sou machin Stamping mouri
1. Ki diferans ki genyen ant mouri pwogresif ak mouri transfè nan Stamping otomobil?
Mouye pwogresif yo kenbe yon bann metal konekte pandan li avanse nan plizyè estasyon nan yon sèl seri matris, sa ki fè yo ideyal pou pi piti, gwo -pati volim tankou parantèz ak konektè. Transfè mouri koupe vid la gratis bonè epi deplase li ant estasyon endepandan lè l sèvi avèk dwèt mekanik oswa robo, ki kostim pi gwo, pati jeyometrik konplèks tankou manm kwa estriktirèl ak parantèz sispansyon. Chwa a depann de gwosè pati, pwofondè trase, objektif bouyon materyèl, ak kondisyon volim anyèl.
2. Ki jan ou kalkile clearance mouri pou diferan materyèl tòl?
Se clearance mouri eksprime kòm yon pousantaj nan epesè materyèl pou chak bò. Asye twò grav anjeneral itilize anviwon 10% clearance, pandan y ap avanse segondè -fòs asye (AHSS) mande pou 12-20% akòz pi gwo fòs sede yo ak konpòtman ka zo kase-dominan koupe. Aliminyòm alyaj jeneralman bezwen 8-12%, ak asye pur tonbe nan seri a 12-16%. Sèvi ak clearance ki pa kòrèk mennen nan mete zouti twò bonè, bav twòp, oswa inexactitude dimansyon, kidonk chak klas materyèl mande pwòp valè clearance li yo.
3. Ki chanjman konsepsyon mouri ki nesesè pou Stamping avanse segondè -sye fòs (AHSS)?
Klas AHSS tankou DP780 ak DP980 mande pou plizyè modifikasyon mouri: ogmante tonnaj laprès (50-100% pi wo pase asye modere), pi laj degajman koupe pou anpeche kout pwen kouto, konpansasyon springback bati nan jeyometri mouri, carbure oswa an poud metal foure nan estasyon taye pou fòs rezistans mete, kontwòl fenèt ki pi sere ak pwosesis blank. Fòme simulation vin esansyèl pou predi ak konpanse pou siyifikativman pi gwo rekiperasyon elastik materyèl sa yo montre apre fòme.
4. Konbyen tan li pran pou konstwi yon mouri Stamping otomobil?
Yon tipik machin Stamping mouri pran 20 oswa plis semèn soti nan lage konsepsyon nan apwobasyon pwodiksyon an. Kalandriye sa a kouvri CNC D ', operasyon EDM, tretman chalè, fini sifas, asanble, ak esè fizik. Teknoloji modèn simulation fòme siyifikativman diminye faz esè a lè yo trape pwoblèm fòmabilite nòmalman anvan yo koupe asye, konprese sa ki te ekzije ansyen 8-12 iterasyon fizik desann nan 2-3 bouk verifikasyon konsantre sou ajisteman amann olye ke rezoud pwoblèm fondamantal.
5. Kisa ou ta dwe chèche pou lè w ap chwazi yon founisè mouri Stamping otomobil?
Bay priyorite founisè ki gen -konsepsyon matris nan kay la ak kapasite simulation fòme, machin CNC posede ak près esè, eksperyans pwouve ak AHSS ak materyèl aliminyòm, sètifikasyon IATF 16949 ak kapasite konplè PPAP, ak pwogram antretyen dokimante. Evalye kapasite yo pou yo echèl ak trajectoire volim ou, jere chanjman jeni rapid, epi bay konsepsyon bonè-pou-kolaborasyon fabrikasyon. Patnè tankou YICHEN ki ofri Stamping entegre ak fabwikasyon tòl atravè OEM atravè pwogram Nivo-2 bay responsablite yon sèl sous soti nan zouti jiska sipò pwodiksyon.


